Ένα από τα πιο εκνευριστικά παράπονα στο εργαστήριο είναι αυτό: το τεμάχιο είναι εντός διαστάσεων όταν βγαίνει από το καλούπι, ελέγχεται με παχύμετρο, όλα καλά. Τρεις εβδομάδες αργότερα επιστρέφει από τη γραμμή συναρμολόγησης — δεν ταιριάζει πια. Κανείς δεν έχει αλλάξει τίποτα στη διεργασία, η μηχανή είναι στις ίδιες ρυθμίσεις, το καλούπι είναι το ίδιο καλούπι.
Η απάντηση βρίσκεται σχεδόν πάντα στο ίδιο σημείο: έχει παραβλεφθεί ότι η συρρίκνωση δεν είναι ένας αριθμός αλλά δύο χωριστά φαινόμενα.
Γιατί συμβαίνει η συρρίκνωση
Καθώς το τήγμα ψύχεται, οι μοριακές αλυσίδες πλησιάζουν μεταξύ τους και ο όγκος του υλικού μειώνεται. Αυτό είναι αναπόφευκτο· το πρόβλημα δεν είναι ότι υπάρχει συρρίκνωση, αλλά ότι διαφέρει σε διαφορετικές περιοχές του τεμαχίου.
Στα ημικρυσταλλικά υλικά (PP, POM, PA, PE) η συρρίκνωση είναι αισθητά μεγαλύτερη από ό,τι στα άμορφα (ABS, PC, PMMA, PS, SAN). Ο λόγος είναι η κρυστάλλωση: στις κρυσταλλικές περιοχές οι αλυσίδες φτάνουν σε πολύ μεγαλύτερη πυκνότητα διάταξης και επομένως συρρικνώνονται περισσότερο. Τιμές πυκνότητας και όγκου ανά υλικό θα βρείτε στη σελίδα τιμές επεξεργασίας υλικών.
Δύο χωριστά φαινόμενα: συρρίκνωση στο καλούπι και μετασυρρίκνωση
Οι περισσότερες διαφωνίες για διαστάσεις καταλήγουν σε αδιέξοδο επειδή δεν γίνεται αυτή η διάκριση.
| Πότε συμβαίνει | Τι επηρεάζει | |
|---|---|---|
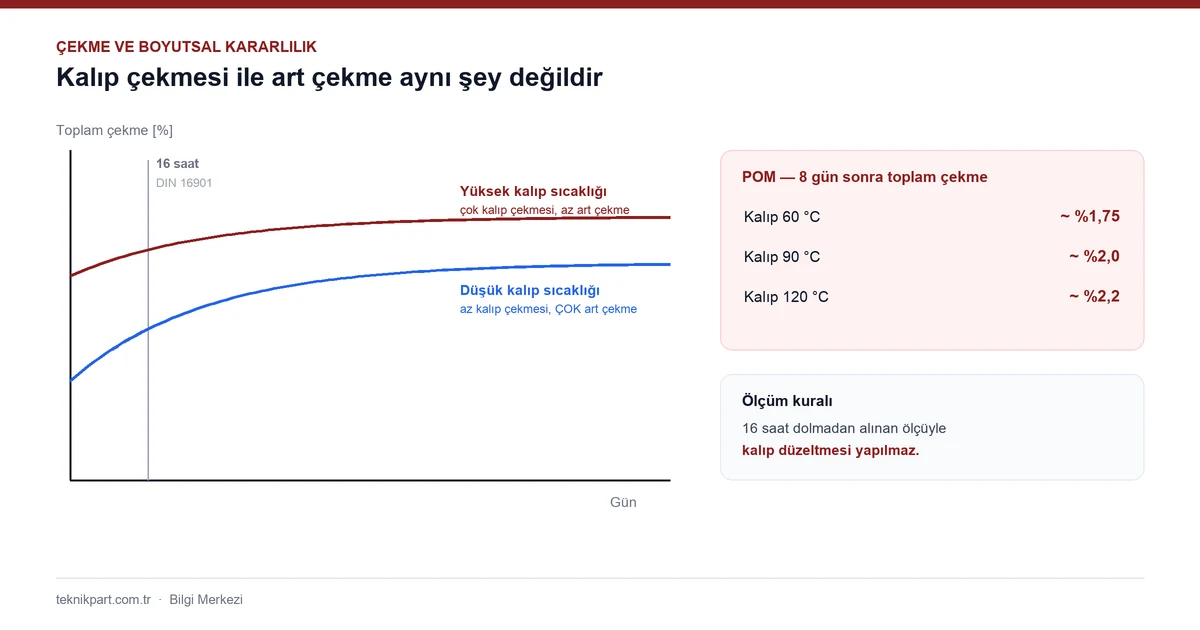
| Συρρίκνωση στο καλούπι | Η πρώτη περίοδος μετά την εξώλκευση από το καλούπι· μετριέται 16 ώρες αργότερα κατά DIN 16901 | Διαστασιολόγηση του καλουπιού, πρώτος ποιοτικός έλεγχος |
| Μετασυρρίκνωση | Συνεχίζεται μετά τις 16 ώρες, για ημέρες και εβδομάδες | Συναρμολόγηση στο πεδίο, μακροπρόθεσμη ανοχή |
| Συνολική συρρίκνωση | Το άθροισμα των δύο | Η πραγματική τελική διάσταση του τεμαχίου |
Ο πρώτος πρακτικός κανόνας που προκύπτει είναι σαφής: καμία απόφαση για διαστάσεις δεν παίρνεται με τεμάχιο φρέσκο από το καλούπι. Η κατεργασία ενός καλουπιού είναι μη αναστρέψιμη και ακριβή εργασία· αν βασιστεί σε μέτρηση που έγινε πριν περάσουν 16 ώρες, το τεμάχιο συρρικνώνεται ακόμη και η διόρθωση γίνεται προς τη λάθος πλευρά.
Θερμοκρασία καλουπιού: ο μεγαλύτερος μοχλός, αλλά με αντίστροφη επίδραση
Η μεμονωμένη παράμετρος που επηρεάζει περισσότερο τη συρρίκνωση είναι η θερμοκρασία τοιχώματος του καλουπιού. Ο μηχανισμός λειτουργεί ως εξής:
Σε χαμηλή θερμοκρασία καλουπιού η περιοχή κοντά στο τοίχωμα ψύχεται πολύ γρήγορα. Τα μόρια δεν προλαβαίνουν να φτάσουν σε μεγάλη πυκνότητα διάταξης· στα ημικρυσταλλικά υλικά ο σχηματισμός κρυσταλλικής δομής καταστέλλεται στην εξωτερική περιοχή και το στρώμα αυτό μένει σχεδόν άμορφο. Το αποτέλεσμα: χαμηλή συρρίκνωση στο καλούπι, αλλά υψηλή μετασυρρίκνωση.
Σε υψηλή θερμοκρασία καλουπιού η ψύξη είναι αργή και οι αλυσίδες φτάνουν σε μεγάλη πυκνότητα διάταξης. Το αποτέλεσμα: υψηλή συρρίκνωση στο καλούπι, αλλά χαμηλή μετασυρρίκνωση.
Το κρίσιμο σημείο είναι το εξής: αν η θερμοκρασία εξώλκευσης μένει σταθερή, η συνολική συρρίκνωση είναι πάντα μεγαλύτερη σε υψηλή θερμοκρασία καλουπιού. Με άλλα λόγια, το να κρατάτε διαστάσεις ψύχοντας το καλούπι δεν εξαλείφει τη συρρίκνωση — απλώς την απλώνει στον χρόνο. Ό,τι κερδίζετε στο καλούπι, το χάνετε στο πεδίο.
Ένα παράδειγμα με POM το κάνει συγκεκριμένο — το ίδιο τεμάχιο, με μόνη αλλαγή τη θερμοκρασία καλουπιού:
| Θερμοκρασία τοιχώματος καλουπιού | Συνολική συρρίκνωση (μετά από 8 ημέρες) |
|---|---|
| 60 °C | περίπου 1,75% |
| 90 °C | περίπου 2,0% |
| 120 °C | περίπου 2,2% |
Για προϊόντα με στενές ανοχές που συναρμολογούνται με άλλα τεμάχια, η σωστή στρατηγική δεν είναι να χαμηλώσει η θερμοκρασία καλουπιού: η επιλογή της ζώνης που απαιτεί το υλικό και η σταθερή παραμονή σε αυτήν κάνει τη μετασυρρίκνωση προβλέψιμη.
Ο ίδιος μηχανισμός έχει και μια άλλη παρενέργεια: σε ένα ημικρυσταλλικό τεμάχιο το εξωτερικό στρώμα μένει σχεδόν άμορφο και το μεσαίο στρώμα κρυσταλλικό. Με άλλα λόγια, μέσα σε ένα μόνο τεμάχιο υπάρχουν δύο διαφορετικές συμπεριφορές συρρίκνωσης. Στις παχιές διατομές αυτή η διαφορά μεγαλώνει.
Πάχος τοιχώματος και υλικό
Το πάχος τοιχώματος έχει άμεση επίδραση: μια παχιά περιοχή ψύχεται αργά και συρρικνώνεται περισσότερο. Αν στο ίδιο τεμάχιο υπάρχουν παχιές και λεπτές διατομές, προκύπτει διαφορά συρρίκνωσης· και η διαφορική συρρίκνωση είναι ο ορισμός της στρέβλωσης. Στις παχιές διατομές υπάρχει επίσης κίνδυνος για βυθίσματα και κενά.
Οι ίνες γυαλιού κάνουν το ζήτημα εξαρτώμενο από την κατεύθυνση. Ο λόγος συρρίκνωσης μεταξύ ίνας και πλαστικού είναι περίπου 200:1· η ίνα πρακτικά δεν συρρικνώνεται και εμποδίζει το πλαστικό να συρρικνωθεί κατά μήκος της δικής της κατεύθυνσης. Το αποτέλεσμα: ένα τεμάχιο που συρρικνώνεται λίγο στην κατεύθυνση ροής και πολύ κάθετα σε αυτήν. Γι' αυτό στα υλικά με ίνες ο αριθμός και η θέση των πυλών μπορεί να είναι ακόμη πιο καθοριστικά από το πάχος τοιχώματος.
Τα ορυκτά πληρωτικά και τα γυάλινα σφαιρίδια δεν δημιουργούν εξάρτηση από την κατεύθυνση λόγω της γεωμετρίας τους· γι' αυτό χρησιμοποιούνται συχνά μαζί με τις ίνες γυαλιού για να μειώσουν τη διαφορά συρρίκνωσης και τη στρέβλωση. Για τις διαφορές ανάμεσα στις ομάδες υλικών δείτε τον οδηγό επιλογής μηχανολογικών πλαστικών.
Ποια παράμετρος αλλάζει τη συρρίκνωση προς ποια κατεύθυνση;
Αυτός ο πίνακας είναι η πιο χρήσιμη σύνοψη δίπλα στη μηχανή:
| Παράμετρος | Συρρίκνωση όταν αυξάνεται |
|---|---|
| Πίεση σιδερώματος | μειώνεται |
| Χρόνος σιδερώματος (έως τον ενεργό χρόνο) | μειώνεται |
| Θερμοκρασία τοιχώματος καλουπιού | αυξάνεται |
| Θερμοκρασία τήγματος | και προς τις δύο κατευθύνσεις |
| Ταχύτητα έγχυσης | και προς τις δύο κατευθύνσεις |
Οι τρεις πρώτες δρουν προς μία κατεύθυνση και είναι προβλέψιμες. Οι δύο τελευταίες μπερδεύουν επειδή έχουν δύο αντίθετες επιδράσεις: η αύξηση της θερμοκρασίας ή της ταχύτητας βελτιώνει τη ροή και επομένως τη μεταφορά της πίεσης σιδερώματος στο τεμάχιο (η συρρίκνωση μειώνεται), αλλά ταυτόχρονα αυξάνει το δυναμικό συρρίκνωσης του υλικού (η συρρίκνωση αυξάνεται).
Η κυρίαρχη επίδραση δεν καθορίζεται από το απόλυτο πάχος του τεμαχίου αλλά από αυτόν τον λόγο: μήκος διαδρομής ροής διαιρεμένο με το πάχος τοιχώματος.
- Αν ο λόγος βγαίνει υψηλός (λεπτό τοίχωμα, μεγάλη διαδρομή), η θερμοκρασία και η ταχύτητα πάνε προς τα πάνω — το σημείο συμφόρησης είναι η πίεση που φτάνει στο τεμάχιο.
- Αν ο λόγος βγαίνει χαμηλός (παχύ τοίχωμα, μικρή διαδρομή), πάνε προς τα κάτω — η πίεση φτάνει ήδη, και η επιπλέον θερμοκρασία απλώς αυξάνει τη συρρίκνωση.
Το «ας ανεβάσουμε τη θερμοκρασία και θα διορθωθεί» χωρίς αυτή τη διάκριση πετυχαίνει στα μισά τεμάχια και έχει το αντίθετο αποτέλεσμα στα άλλα μισά.
Τι μπορεί να γίνει στην πλευρά του καλουπιού
- Ομοιόμορφο πάχος τοιχώματος και συμμετρικός σχεδιασμός· αποφυγή απότομων αλλαγών διατομής και συγκεντρώσεων υλικού
- Τοποθέτηση της πύλης στην παχύτερη περιοχή — η αρχή της σφήνας. Σε τεμάχιο που τροφοδοτείται από την αντίθετη κατεύθυνση, η λεπτή διατομή στερεοποιείται πρώτη και η πίεση σιδερώματος δεν φτάνει ποτέ στην παχιά περιοχή
- Επιλογή επαρκούς διαμέτρου πύλης — μια στενή πύλη στερεοποιείται νωρίς και η μεταφορά της πίεσης σιδερώματος τελειώνει
- Εξασφάλιση ομοιόμορφης κατεύθυνσης ροής μέσω του αριθμού και της θέσης των πυλών, μετακίνηση των γραμμών συγκόλλησης σε περιοχές που δεν φέρουν φορτίο
- Ομοιογενής θερμοκρασία τοιχώματος καλουπιού: χωριστά κυκλώματα ρύθμισης θερμοκρασίας, καλός θερμικός διαχωρισμός του τεμαχίου από το ακροφύσιο θερμών καναλιών, θερμικά αγώγιμο υλικό καλουπιού σε περιοχές που δεν φτάνει η συμβατική ρύθμιση θερμοκρασίας
Το άρθρο μας ψύξη καλουπιού και σχεδιασμός καναλιών δίνει λεπτομερές πλαίσιο για τη διάταξη των καναλιών ψύξης και τον σχεδιασμό των κυκλωμάτων.
Τις διαστάσεις δεν τις κρατά ο μέσος όρος αλλά η σταθερότητα
Αυτό είναι το σημείο που χάνεται συχνότερα στην παραγωγή. Αν ένα καλούπι πρέπει να δουλεύει στους 45 °C, το ζητούμενο δεν είναι ο μέσος όρος της ημέρας να είναι 45, αλλά να είναι 45 σε κάθε κύκλο. Σε ένα καλούπι που ζεσταίνεται όσο προχωρά η βάρδια, η συρρίκνωση μετατοπίζεται συνεχώς· η μέτρηση του πρωινού δεν ισχύει το απόγευμα και κανείς δεν ξέρει ποιο τεμάχιο είναι η αναφορά.
Τρία πράγματα το καθορίζουν:
1. Η δυναμικότητα του ρυθμιστή θερμοκρασίας — μια υποδιαστασιολογημένη μονάδα δεν μπορεί να κρατήσει τη θερμοκρασία-στόχο όσο η παραγωγή ζεσταίνεται 2. Ο διαχωρισμός κυκλωμάτων — τα δύο μισά του καλουπιού και οι θερμές περιοχές του πρέπει να ελέγχονται χωριστά· το τεμάχιο λυγίζει πάντα προς την ψυχρή πλευρά 3. Αν η ροή ρέει πραγματικά — ένα κύκλωμα που φαίνεται συνδεδεμένο αλλά έχει γεμίσει άλατα κάνει τις μετρήσεις χωρίς νόημα
Για την επιλογή μονάδας και τη διάκριση νερού/λαδιού δείτε το άρθρο τι είναι η σταθεροποίηση θερμοκρασίας καλουπιού, και για την πλευρά των προϊόντων τη σελίδα συστήματα ρύθμισης θερμοκρασίας — οι σειρές νερού και λαδιού διαχωρίζονται κατά εύρος θερμοκρασίας.
Σειρά εργασιών για τεμάχιο που δεν κρατά διαστάσεις
1. Περιμένετε 16 ώρες. Μην κάνετε τη μέτρηση πριν από αυτόν τον χρόνο· μην κάνετε διορθώσεις στο καλούπι με μέτρηση που έγινε νωρίτερα. 2. Μετρήστε τη θερμοκρασία και των δύο μισών του καλουπιού. Αν υπάρχει διαφορά, κλείστε την πρώτα· αυτό το ένα βήμα δίνει συχνά τη μεγαλύτερη βελτίωση. 3. Επαληθεύστε την πίεση σιδερώματος και τον ενεργό χρόνο της. Ο ενεργός χρόνος βρίσκεται με ζύγιση· η μέθοδος βρίσκεται στη διαδικασία θέσης καλουπιού σε λειτουργία. 4. Κοιτάξτε τον λόγο διαδρομή ροής ÷ πάχος τοιχώματος και αποφασίστε με βάση αυτόν προς τα πού θα πάνε η θερμοκρασία τήγματος και η ταχύτητα. 5. Ελέγξτε την κατεύθυνση στα υλικά με ίνες. Αν η απόκλιση είναι έντονη κάθετα στην κατεύθυνση ροής, το πρόβλημα δεν είναι οι παράμετροι αλλά η θέση της πύλης. 6. Αποφασίστε με τεμάχια που παράχθηκαν στον ίδιο κύκλο. Η κατεργασία του καλουπιού με μέτρηση από διαφορετικό κύκλο μετατρέπει τη διόρθωση σε μόνιμο σφάλμα. 7. Καταγράψτε τη διεργασία. Αν μετριέται η πίεση κοιλότητας, η καμπύλη αναφοράς είναι το πιο αξιόπιστο έγγραφο· η μέθοδος βρίσκεται στο άρθρο μας για τη μέτρηση πίεσης κοιλότητας.
Για διάγνωση των αποκλίσεων διαστάσεων με βάση το ελάττωμα μπορείτε να χρησιμοποιήσετε τη σελίδα αποκλίσεις διαστάσεων και βάρους, και για τη σχέση συρρίκνωσης–κύκλου το άρθρο πώς να μειώσετε τον χρόνο κύκλου. Για να διαστασιολογήσετε σωστά την ανάγκη ρύθμισης θερμοκρασίας του καλουπιού σας, μπορείτε να γράψετε στην ομάδα τεχνικής υποστήριξης.