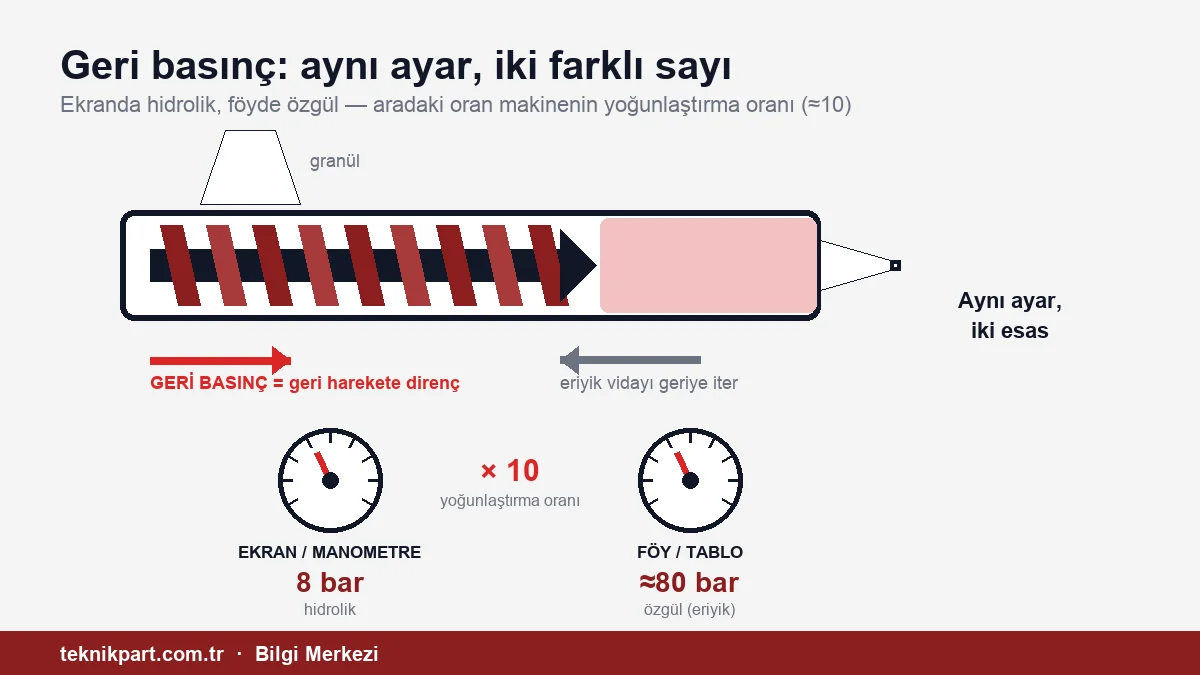
Όταν δημοσιεύσαμε τον πίνακα με τις τιμές επεξεργασίας υλικών, ήρθε μια προειδοποίηση από την παραγωγή: «Οι τιμές αντίθλιψης δόθηκαν ως ειδική πίεση; Αν είναι παράμετροι οθόνης, είναι πολύ υψηλές.» Η προειδοποίηση ήταν δικαιολογημένη, και από εκείνη την ημέρα κάναμε πιο αυστηρές τις υποσημειώσεις του πίνακα. Το δεύτερο σχόλιο που ακολούθησε ήταν ακόμη πιο διδακτικό: οι παραγωγοί πρώτων υλών, οι κατασκευαστές μηχανών και οι εκπαιδευτές δίνουν πάντα ένα ευρύ εύρος για αυτή την τιμή· ο αναγνώστης θεωρεί το πάνω άκρο του εύρους «ασφαλές» και πηγαίνει εκεί, ενώ στη μηχανή η αντίθλιψη κυμαίνεται μεταξύ 3–15 bar ανάλογα με το υλικό, και κάθε βήμα πάνω από αυτό πληρώνεται σε πολλά ξεχωριστά σημεία. Το άρθρο χτίστηκε γύρω από αυτά τα δύο σχόλια, και κάθε ισχυρισμός του ελέγχθηκε με τα τεχνικά φυλλάδια (datasheets) των κατασκευαστών και τη βιομηχανική βιβλιογραφία: πρώτα η έννοια, μετά οι δύο διαφορετικοί αριθμοί που περιγράφουν το ίδιο πράγμα, μετά γιατί το εύρος παραπλανά και τέλος το κόστος του να ανεβείτε πολύ ψηλά.
Τι κάνει στην πραγματικότητα η αντίθλιψη;
Κατά τη φάση της δοσομέτρησης στον κύκλο έγχυσης ο κοχλίας περιστρέφεται, μεταφέρει τους κόκκους προς τα εμπρός και το τήγμα συσσωρεύεται στη μύτη του κοχλία. Το τήγμα που συσσωρεύεται σπρώχνει τον κοχλία προς τα πίσω. Η αντίθλιψη (back pressure) είναι η αντίσταση που εφαρμόζεται σκόπιμα σε αυτή την προς τα πίσω κίνηση του κοχλία. Σε υδραυλική μηχανή η αντίσταση αυτή δημιουργείται με στραγγαλισμό, μέσω της βαλβίδας επιστροφής, του λαδιού που εκρέει από τον κύλινδρο έγχυσης κατά τη δοσομέτρηση. Σε πλήρως ηλεκτρική μηχανή (all-electric) την εξασφαλίζει το όριο ροπής του σερβοκινητήρα έγχυσης που συγκρατεί τον κοχλία αξονικά· δεν φρενάρει ο κινητήρας που περιστρέφει τον κοχλία, αλλά εκείνος που τον ωθεί μπροστά και πίσω.
Όσο αυξάνεται η αντίσταση, ο κοχλίας επιστρέφει πιο αργά και το τήγμα συμπιέζεται για περισσότερο χρόνο και υπό υψηλότερη πίεση. Αυτό έχει τρία συγκεκριμένα αποτελέσματα:
- Πυκνότητα τήγματος και σταθερότητα βολής. Αυτή είναι η πραγματική δουλειά της αντίθλιψης: συμπιέζει το τήγμα μπροστά από τη βαλβίδα αντεπιστροφής και κρατά την πυκνότητά του ίδια από κύκλο σε κύκλο. Επειδή το βάρος του τεμαχίου είναι το γινόμενο της πυκνότητας του τήγματος επί τον όγκο, το μαξιλάρι (cushion) και το βάρος του τεμαχίου δεν μπορούν να σταθεροποιηθούν πριν σταθεροποιηθεί η πυκνότητα.
- Απομάκρυνση του αέρα. Ο αέρας που παγιδεύεται ανάμεσα στους κόκκους συμπιέζεται προς τα πίσω, προς τη χοάνη, και αποβάλλεται· η πιθανότητα ασημί ραβδώσεων από αέρα μειώνεται.
- Ομοιογένεια. Οι διαφορές θερμοκρασίας και ιξώδους μειώνονται· το masterbatch και τα πρόσθετα κατανέμονται πιο ομοιόμορφα στο τήγμα.
Η σειρά δεν είναι τυχαία. Η αντίθλιψη είναι εργαλείο σταθερότητας· δεν είναι εργαλείο διόρθωσης ελαττωμάτων. Το πιο συνηθισμένο που γίνεται στην παραγωγή είναι να «κουκουλώνεται» ένα ελάττωμα με αύξηση της αντίθλιψης· το ελάττωμα εξαφανίζεται, αλλά η βασική του αιτία μένει στη θέση της και το κόστος βγαίνει κάπου αλλού.
Η ίδια λέξη, δύο διαφορετικοί αριθμοί
Η αντίθλιψη εκφράζεται σε δύο διαφορετικές βάσεις, και αυτή είναι η πηγή της σύγχυσης.
| Υδραυλική αντίθλιψη | Ειδική αντίθλιψη (τήγματος) | |
|---|---|---|
| Τι μετρά | Την πίεση λαδιού στον κύλινδρο έγχυσης | Την πίεση που δέχεται το τήγμα στη μύτη του κοχλία |
| Πού εμφανίζεται | Πάντα στο μανόμετρο· στην οθόνη των περισσότερων συμβατικών υδραυλικών χειριστηρίων | Στα τεχνικά φυλλάδια πρώτων υλών και στους πίνακες των εγχειριδίων· στην οθόνη των ηλεκτρικών μηχανών |
| Τυπικό εύρος | 3–15 bar, άνω όριο συνήθως 20 bar | 50–150 bar (ευρωπαϊκά φυλλάδια), 35–70 bar (πρακτική ΗΠΑ) |
| Η σχέση μεταξύ τους | Ειδική ≈ υδραυλική × λόγος ενίσχυσης πίεσης | Τα φυλλάδια συνήθως υποθέτουν λόγο 10· στις σημερινές μηχανές κυμαίνεται μεταξύ 6 και 43 |
Επειδή το έμβολο έγχυσης είναι φαρδύτερο από τον κοχλία, 1 bar στην πλευρά του λαδιού εμφανίζεται στην πλευρά του τήγματος πολλαπλασιασμένο με τον λόγο ενίσχυσης πίεσης (intensification ratio) της μηχανής. Τα τεχνικά φυλλάδια πρώτων υλών υποθέτουν ότι ο λόγος αυτός είναι 10· το φυλλάδιο ενός κατασκευαστή δίνει και τις δύο βάσεις σε μία πρόταση: «ειδική 100 ± 50 bar, υδραυλική συνήθως 5–15 bar». Ο λόγος αναγράφεται στην τεκμηρίωση της μηχανής· αν δεν τον γνωρίζετε, τον βρίσκετε διαιρώντας τη μέγιστη ειδική πίεση έγχυσης με τη μέγιστη υδραυλική πίεση. Ο πολλαπλασιαστής αυτός είναι πρακτική του κλάδου, όχι αδιαμφισβήτητη φυσική· επειδή στην αντίθλιψη η φορά της δύναμης αντιστρέφεται, η ακριβής τιμή προκύπτει από τη βαθμονόμηση της ίδιας της μηχανής. Η προειδοποίηση «3–15 bar» από την παραγωγή περιγράφει την τιμή της οθόνης· η στήλη στη σελίδα μας τιμές επεξεργασίας υλικών, αντίθετα, δίνεται σε ειδική βάση. Το να βάλετε τους δύο αριθμούς δίπλα-δίπλα και να γράψετε τον έναν στη θέση του άλλου είναι ακριβώς το λάθος που προσπαθεί να αποτρέψει αυτό το άρθρο.
Η βάση στην οποία λειτουργεί η οθόνη διαφέρει από μηχανή σε μηχανή. Το μανόμετρο δείχνει πάντα πίεση λαδιού. Στα συμβατικά υδραυλικά χειριστήρια και η οθόνη δείχνει συνήθως την υδραυλική τιμή· όμως ορισμένες υδραυλικές μηχανές και χειριστήρια που εφαρμόζουν τη μετατροπή με τον λόγο σάς επιτρέπουν να ρυθμίζετε και να βλέπετε την αντίθλιψη απευθείας σε bar ειδικής πίεσης. Στις ηλεκτρικές μηχανές δεν υπάρχει υδραυλικός κύλινδρος, οπότε η τιμή είναι πάντα πίεση τήγματος· η δύναμη μετριέται από την κυψέλη φορτίου πίσω από τον κοχλία ή από τη ροπή του σερβοκινητήρα. Ένας χειριστής που περνά από υδραυλική σε ηλεκτρική μηχανή και τη ρυθμίζει με την ίδια συνήθεια των «10 bar» θα έχει εισαγάγει τιμή δέκα φορές χαμηλότερη. Ο πρακτικός τρόπος να το καταλάβετε είναι ο εξής: αν το άνω όριο του πεδίου αντίθλιψης είναι γύρω στα 20–30 bar, βρίσκεστε στην υδραυλική κλίμακα, και αν είναι πάνω από 300 bar, στην ειδική. Μη μεταφέρετε την τιμή της παλιάς μηχανής στη νέα πριν βεβαιωθείτε.
Γιατί ένα ευρύ εύρος παραπλανά;
Οι παραγωγοί πρώτων υλών, οι κατασκευαστές μηχανών και οι εκπαιδευτές δίνουν διαφορετικές, και ευρείες, ζώνες για το ίδιο υλικό· κάτι σαν «20–60». Υπάρχει λόγος γι' αυτό: η σωστή τιμή εξαρτάται από τη γεωμετρία του κοχλία, το σχήμα των κόκκων, το ποσοστό αλεσμένου υλικού, τη φόρτιση χρώματος και τον επιδιωκόμενο χρόνο δοσομέτρησης, και κανένας μεμονωμένος αριθμός δεν ταιριάζει σε όλα αυτά. Όμως το ίδιο το εύρος κρύβει μια παγίδα. Το εύρος δεν λέει σε ποια βάση δίνεται· δεν λέει αν το κάτω ή το πάνω άκρο είναι το σημείο εκκίνησης· δεν λέει ποτέ τι κοστίζει να πάτε στο πάνω άκρο. Αυτό που συμβαίνει στην παραγωγή είναι το εξής: ο χειριστής βλέπει το εύρος, καθησυχάζεται με το «είμαι μέσα στο άνω όριο» και κρατά την τιμή ψηλά, ενώ δεν χρειάζεται. Και ο δικός μας πίνακας θα μπορούσε να διαβαστεί έτσι· γι' αυτό δίνουμε τις ζώνες παρακάτω με τη βάση τους, το αντίστοιχο της οθόνης και την αιτιολόγησή τους. Ένα εύρος δεν είναι άδεια αλλά σημείο εκκίνησης: μπαίνετε από το κάτω άκρο και ανεβαίνετε μόνο αν υπάρχει συγκεκριμένο σύμπτωμα. Σε μια συστηματική μελέτη βελτιστοποίησης βρέθηκε ότι το παράθυρο που έδινε σταθερά αποτελέσματα είχε πλάτος μόλις 35–50 bar σε ειδική βάση· η ζώνη των 100 bar στο φυλλάδιο είναι πολύ ευρύτερη από αυτό το παράθυρο.
Η διαφορά ανάμεσα στις ομάδες υλικών, πάντως, είναι σημαντικότερη από τον αριθμό:
| Ομάδα υλικών | Ειδική αντίθλιψη | Στην οθόνη (για λόγο 10) | Πηγή και αιτιολόγηση |
|---|---|---|---|
| Θερμοευαίσθητα: POM | 0–20 bar | 0–2 bar | Οδηγός κατασκευαστή· η υπερβολική διάτμηση απελευθερώνει φορμαλδεΰδη |
| Θερμοευαίσθητα: PVC | — | 1–5 bar | Οδηγός επεξεργασίας PVC· η θερμότητα διάτμησης απελευθερώνει HCl, που προσβάλλει τον χάλυβα |
| Πολυολεφίνες: PE, PP | 35–70 bar | 3,5–7 bar | Οδηγός κατασκευαστή· χαμηλό ιξώδες, αρκεί μικρή αντίσταση |
| Τεχνικά πλαστικά: ABS, PC, PA, PBT | 50–150 bar | 5–15 bar | Τεχνικά φυλλάδια κατασκευαστών· η μεσαία ζώνη για ομοιογένεια και διασπορά χρώματος |
| PA6 με ίνες γυαλιού | — | έως 3,5 bar | Τεχνικό φυλλάδιο κατασκευαστή· για περιορισμό της θραύσης ινών |
| Υψηλής θερμοκρασίας: PEEK | 20–50 bar | 2–5 bar | Οδηγός κατασκευαστή· χαμηλότερα για τύπους με ίνες |
Οι ειδικές τιμές προέρχονται από τη στήλη της σελίδας τιμές επεξεργασίας υλικών, επαληθευμένη με τα τεχνικά φυλλάδια των κατασκευαστών, και οι υδραυλικές τιμές από οδηγούς που τις δίνουν απευθείας σε υδραυλική βάση. Το αντίστοιχο της οθόνης προκύπτει θεωρώντας λόγο 10· ελέγξτε τον λόγο της δικής σας μηχανής στο εγχειρίδιό της.
Το κόστος του να ανεβείτε πολύ ψηλά: πέντε σημεία, όλα με καθυστέρηση
Το ενδιαφέρον με την άσκοπη αύξηση της αντίθλιψης είναι ότι το κόστος δεν φαίνεται αμέσως. Το τεμάχιο βγαίνει καλό εκείνη την ημέρα· ο λογαριασμός έρχεται εβδομάδες αργότερα. Το σχόλιο από την παραγωγή απαρίθμησε αυτόν τον λογαριασμό σε τέσσερα σημεία· όταν ελέγχθηκαν με τις πηγές, ο μηχανισμός δύο από αυτά αποδείχθηκε διαφορετικός από ό,τι πιστευόταν, και προστέθηκε ένα σημείο.
1. Μεγαλύτερη δοσομέτρηση, περισσότερες στροφές, αποδόμηση
Όσο αυξάνεται η αντίθλιψη, ο κοχλίας επιστρέφει πιο αργά· ο χρόνος δοσομέτρησης μεγαλώνει. Στο σημείο αυτό πρέπει να διορθωθεί μια διαδεδομένη πεποίθηση: με σταθερές στροφές κοχλία, η αύξηση της αντίθλιψης δεν ανεβάζει από μόνη της σημαντικά τη θερμοκρασία τήγματος· αυτό έχει αποδειχθεί με μετρήσεις. Η πραγματική πηγή θερμότητας είναι οι στροφές του κοχλία. Το κόστος έρχεται έμμεσα: καθώς η δοσομέτρηση μεγαλώνει, ο χειριστής αυξάνει τις στροφές για να προλάβει τον χρόνο, και τότε ανεβαίνει η θερμότητα διάτμησης. Αυτή η θερμοκρασία, που ανεβαίνει ανεξάρτητα από τις θερμαντικές ζώνες του κυλίνδρου, δεν φαίνεται στην οθόνη· τη βλέπετε μόνο αν μετρήσετε το ίδιο το τήγμα σε έγχυση στον αέρα (air shot). Το αποτέλεσμα είναι μια εικόνα αποδόμησης στην οποία η παραγωγή φαίνεται καλή, αλλά το τεμάχιο γίνεται εύθραυστο και το χρώμα του μετατοπίζεται· τα σημάδια καψίματος και οι απρόσμενες θραύσεις στις μηχανικές δοκιμές έρχονται συχνά από αυτόν τον δρόμο. Με τα θερμοευαίσθητα υλικά η αλυσίδα είναι πιο σύντομη: από το POM απελευθερώνεται φορμαλδεΰδη και από το PVC υδροχλώριο· οι οδηγοί των κατασκευαστών κρατούν σκόπιμα χαμηλή την αντίθλιψη για αυτά τα δύο υλικά. Η μακρά δοσομέτρηση επιμηκύνει επίσης τον χρόνο παραμονής στον κύλινδρο· με ευαίσθητα υλικά αυτό από μόνο του αρκεί για αποδόμηση.
2. Το φορτίο στον κοχλία, στον δακτύλιο αντεπιστροφής και στον κύλινδρο
Ο δακτύλιος αντεπιστροφής (check ring) και η μύτη του κοχλία — γνωστά στην παραγωγή απλώς ως «δακτύλιος» και «μύτη» — είναι τα δύο στοιχεία που φθείρονται ταχύτερα σε οποιεσδήποτε συνθήκες· το τήγμα περνά πάνω από αυτά σε όλη τη διάρκεια της δοσομέτρησης. Με λειαντικό υλικό, δηλαδή τύπους με ίνες γυαλιού και ορυκτά πληρωτικά, το φορτίο και η ολίσθηση στον δακτύλιο και στη μύτη του κοχλία αυξάνονται όσο ανεβαίνουν η αντίθλιψη και οι στροφές. Το σύμπτωμα είναι ύπουλο: το μαξιλάρι παύει να κρατά, το βάρος βολής αρχίζει να διακυμαίνεται, και ο χειριστής ανεβάζει λίγο ακόμη την αντίθλιψη για την ίδια ποιότητα τήγματος· η αντιστάθμιση μιας φθαρμένης βαλβίδας με αντίθλιψη επιταχύνει τη φθορά. Οι αιτίες και η μέθοδος μέτρησης βρίσκονται στο άρθρο φθορά κοχλία και κυλίνδρου· τι κάνετε όταν το διάκενο φτάσει στο όριό του, στο άρθρο απόφαση ανακατασκευής κοχλία και κυλίνδρου.
3. Πρόωρη γήρανση του υδραυλικού λαδιού
Σε υδραυλική μηχανή, η αντίθλιψη παράγεται με στραγγαλισμό του λαδιού στη γραμμή επιστροφής μέσω αναλογικής βαλβίδας· κάθε bar που στραγγαλίζεται μετατρέπεται σε θερμότητα και ζεσταίνει το λάδι σε όλη τη διάρκεια της δοσομέτρησης. Ένας κοινός εμπειρικός κανόνας λέει ότι κάθε αύξηση κατά 10 °C πάνω από τους 60 °C περίπου υποδιπλασιάζει τη διάρκεια ζωής του λαδιού· στις σύγχρονες συνθέσεις η αναλογία μπορεί να διαφέρει, αλλά η κατεύθυνση είναι ίδια. Το ζεστό λάδι οξειδώνεται ταχύτερα και το ιξώδες του πέφτει· τα πρώτα συμπτώματα είναι μικρές διαρροές που ξεκινούν στις βαλβίδες και στα έμβολα, και ακολουθούν σκληρυμένες τσιμούχες και στεγανοποιητικά στοιχεία. Η ζωή του λαδιού μικραίνει και ακολουθούν απρογραμμάτιστες στάσεις. Αυτό το σημείο δεν υπάρχει στις ηλεκτρικές μηχανές· στις υδραυλικές μηχανές με σερβοκίνηση εμφανίζεται ως ψυκτικό φορτίο.
4. Ενέργεια: έμμεσα, όχι άμεσα
Στην παραγωγή παρατηρείται ότι ο λογαριασμός ρεύματος ανεβαίνει όταν αυξάνεται η αντίθλιψη. Οι δημοσιευμένες μετρήσεις, όμως, λένε κάτι ενδιαφέρον: η ίδια η αντίθλιψη δεν μεταβάλλει σημαντικά την ενέργεια πλαστικοποίησης· οι στροφές του κοχλία είναι αυτές που καθορίζουν την ενέργεια. Ο λογαριασμός προέρχεται από την αλυσίδα του πρώτου σημείου: οι στροφές που ανεβαίνουν για να καλυφθεί η μεγαλύτερη δοσομέτρηση τραβούν προς τα πάνω και την ενέργεια. Με άλλα λόγια, η μείωση της αντίθλιψης από μόνη της δεν εξοικονομεί ενέργεια· εξοικονόμηση φέρνει το να πετύχετε επαρκή ομοιογένεια με χαμηλή αντίθλιψη και χαμηλές στροφές. Η οπτική αυτή βγάζει νόημα μαζί με τη σύσταση «μετρήστε kWh/kg» στο άρθρο κατανάλωση ενέργειας.
5. Χρόνος κύκλου
Κανονικά η δοσομέτρηση ολοκληρώνεται μέσα στον χρόνο ψύξης και δεν επιβαρύνει τον κύκλο. Αν η δοσομέτρηση, μεγαλωμένη από την αντίθλιψη, ξεπεράσει τον χρόνο ψύξης, η μηχανή περιμένει να τελειώσει η δοσομέτρηση πριν ανοίξει το καλούπι, και ο κύκλος μεγαλώνει. Ο κανόνας του κλάδου είναι σαφής: η δοσομέτρηση δεν πρέπει ποτέ να ξεπερνά τον χρόνο ψύξης και πρέπει να ολοκληρώνεται περίπου 2 δευτερόλεπτα πριν λήξει ο χρονοδιακόπτης ψύξης. Ο χρόνος δοσομέτρησης δεν είναι ρύθμιση αλλά αποτέλεσμα· αν διαφέρει περισσότερο από 5% από βολή σε βολή, η διεργασία είναι ασταθής. Λεπτομέρειες θα βρείτε στο άρθρο χρόνος κύκλου.
Πότε είναι δικαιολογημένη η αύξηση;
Η αντίθλιψη είναι εργαλείο επίλυσης, όχι προεπιλεγμένη ρύθμιση. Για να την ανεβάσετε πρέπει να υπάρχει συγκεκριμένο σύμπτωμα:
- Χρωματικές ραβδώσεις, γραμμές ή διαφορές διασποράς. Αν το masterbatch δεν αναμειγνύεται επαρκώς στο τήγμα, η αντίθλιψη είναι το πρώτο βήμα· οι οδηγοί των κατασκευαστών υποδεικνύουν επαρκή αντίθλιψη μαζί με μέτριες στροφές ως τρόπο βελτίωσης της ανάμιξης. Όμως ελέγξτε πρώτα την αναλογία δοσομέτρησης· περισσότερο masterbatch σημαίνει περισσότερα κατάλοιπα και δυσκολότερη διασπορά. Η βαρυμετρική δοσομέτρηση κρατά την αναλογία σταθερή και μειώνει τη δουλειά που φορτώνεται στην αντίθλιψη.
- Ασημί ραβδώσεις από αέρα. Αν ο κοχλίας επιστρέφει πολύ γρήγορα και χωρίς αντίσταση, τραβά αέρα μπροστά του· η αντίθλιψη εξαλείφει αυτές τις ραβδώσεις. Αν η πηγή είναι η υγρασία, δεν τις εξαλείφει· οι ραβδώσεις υγρασίας λύνονται με ξήρανση, όχι με αντίθλιψη. Η αύξηση της αντίθλιψης χωρίς αυτή τη διάκριση κρύβει την υγρασία και φορτώνει το κόστος στον κοχλία.
- Διακύμανση βάρους βολής και μαξιλαριού. Αν η πυκνότητα του τήγματος αλλάζει, μια μικρή αύξηση επαναφέρει τη σταθερότητα· μια ελαφρά άνοδος του βάρους βολής με την ίδια διαδρομή είναι φυσιολογική, επειδή το τήγμα είναι πυκνότερο. Βεβαιωθείτε πρώτα ότι ο δακτύλιος αντεπιστροφής δεν είναι φθαρμένος.
- Αλεσμένο υλικό με χαμηλή φαινόμενη πυκνότητα. Κακοκομμένοι ή ελαφριοί κόκκοι αλεσμένου υλικού προκαλούν αστάθεια τροφοδοσίας και ολίσθηση του κοχλία. Το αντανακλαστικό της αύξησης της αντίθλιψης εδώ είναι διαδεδομένο αλλά λανθασμένο· οι πηγές αναζητούν τη λύση στη ζώνη τροφοδοσίας: στη χοάνη, στη θερμοκρασία της πίσω ζώνης και στο ποσοστό αλεσμένου υλικού. Η αντίθλιψη δεν αντισταθμίζει αυτό το πρόβλημα.
Με υλικό ενισχυμένο με ίνες, η αντίθλιψη είναι η τελευταία λύση ακόμη κι αν εμφανίζονται αυτά τα συμπτώματα· οι οδηγοί των κατασκευαστών ζητούν ρητά οι τύποι με ίνες να επεξεργάζονται με χαμηλή αντίθλιψη, επειδή η διάτμηση σπάει τις ίνες. Τα σημάδια ινών γυαλιού και η απώλεια αντοχής είναι το κόστος των σπασμένων ινών.
Η σωστή σειρά ρύθμισης
1. Ξεκινήστε από το κάτω όριο του τεχνικού φυλλαδίου του κατασκευαστή. Αν το φυλλάδιο δίνει ειδική τιμή, μετατρέψτε την σε τιμή οθόνης με τον λόγο της μηχανής σας. Γενικό κατώτατο όριο: περίπου 5 bar και πάνω σε υδραυλική βάση, γύρω στα 50 bar σε ειδική βάση· χαμηλότερα για θερμοευαίσθητα υλικά, αλλά όχι μηδέν. 2. Ο κανόνας της μίας παραμέτρου. Στον γύρο όπου αλλάζετε την αντίθλιψη, μην αγγίζετε καμία άλλη ρύθμιση· αλλιώς δεν μπορείτε να ξέρετε τι έπιασε. 3. Μικρά βήματα. Το συνηθισμένο βήμα στην παραγωγή είναι 1–2 bar σε υδραυλική βάση και 10–20 bar σε ειδική βάση. Περιμένετε τουλάχιστον δέκα κύκλους μετά από κάθε βήμα. 4. Συγκρίνετε τον χρόνο δοσομέτρησης με τον χρόνο ψύξης. Αν η δοσομέτρηση πλησιάζει το τέλος της ψύξης, σταματήστε· ελέγξτε επίσης τον χρόνο παραμονής στον κύλινδρο με τον υπολογισμό χρόνου παραμονής. 5. Μετρήστε τη θερμοκρασία τήγματος. Σε έγχυση στον αέρα, κατά προτίμηση με θερμόμετρο υπερύθρων ή θερμική κάμερα· ένας αισθητήρας βελόνας διαβάζει ασυνεπώς ακόμη κι αν έχει προθερμανθεί. Η διαφορά ανάμεσα στην τιμή ρύθμισης και στη μετρούμενη τιμή είναι η θερμότητα διάτμησης· αν μεγαλώνει, κοιτάξτε πρώτα τις στροφές. 6. Ζυγίστε δέκα τεμάχια. Αν η κατανομή βάρους δεν στενεύει, η αύξηση δεν αποδίδει· πάρτε την πίσω. 7. Ρυθμίστε ξεχωριστά την αποσυμπίεση. Η πίεση που μένει μπροστά από τον κοχλία στο τέλος της δοσομέτρησης προκαλεί στάξιμο σε ανοιχτό ακροφύσιο· η αποσυμπίεση την αφαιρεί. Όμως η αποσυμπίεση δεν πρέπει να υπερβαίνει το 1,5 φορές τη διαδρομή του δακτυλίου αντεπιστροφής· περισσότερο τραβά αέρα μέσα στο τήγμα και επιστρέφει ως φυσαλίδες. 8. Καταγράψτε το. Το υλικό, το χρώμα, το ποσοστό αλεσμένου υλικού και η τιμή που βρέθηκε γράφονται μαζί· η επόμενη θέση σε λειτουργία ξεκινά από αυτή την καταγραφή.
Οι στροφές του κοχλία είναι η δεύτερη παράμετρος που, μαζί με την αντίθλιψη, καθορίζει την ποιότητα του τήγματος, και η κυρίαρχη από την πλευρά της θερμότητας· ο υπολογισμός στροφών κοχλία δίνει το όριο περιφερειακής ταχύτητας του υλικού. Αν η θερμότητα διάτμησης είναι υψηλή, πρώτα μειώνετε τις στροφές, και αν η ομοιογένεια είναι ανεπαρκής, αυξάνετε ελαφρά την αντίθλιψη· αυτή είναι η σειρά που προκύπτει από τα αποτελέσματα μετρήσεων στις πηγές. Αν αλλάξετε και τα δύο ταυτόχρονα, απλώς μεταφέρετε το πρόβλημα κάπου αλλού.
Συχνές ερωτήσεις
Μπορεί η αντίθλιψη να είναι μηδέν; Στην πράξη, όχι. Στο μηδέν ο κοχλίας ολισθαίνει ελεύθερα προς τα πίσω, μένει αέρας στο τήγμα και το βάρος βολής διακυμαίνεται. Οι οδηγοί των κατασκευαστών δίνουν ως κατώτατο όριο περίπου 5 bar σε υδραυλική βάση και γύρω στα 50 bar σε ειδική βάση· για θερμοευαίσθητα υλικά το όριο αυτό είναι χαμηλότερο, αλλά και πάλι όχι μηδέν.
Η τιμή που βλέπω στην οθόνη είναι υδραυλική ή ειδική; Το μανόμετρο δείχνει πίεση λαδιού. Η οθόνη εξαρτάται από το χειριστήριο: συνήθως υδραυλική τιμή στις συμβατικές υδραυλικές μηχανές, και πίεση τήγματος σε ορισμένες υδραυλικές και σε όλες τις ηλεκτρικές. Επειδή η μονάδα είναι bar και στις δύο περιπτώσεις, δεν μπορείτε να το καταλάβετε από την οθόνη· κοιτάξτε το άνω όριο του πεδίου — γύρω στα 20–30 bar σημαίνει υδραυλική κλίμακα, πάνω από 300 bar ειδική κλίμακα.
Πόσο μπορώ να την ανεβάσω για τη διασπορά του χρώματος; Μέχρι να εξαφανιστεί το σύμπτωμα, με μικρά βήματα και χωρίς ο χρόνος δοσομέτρησης να ξεπεράσει τον χρόνο ψύξης. Η αύξηση που χρειάζεται για το χρώμα είναι συνήθως λίγα bar στην οθόνη· πέρα από αυτό, το πρόβλημα διασποράς δεν σχετίζεται με την αντίθλιψη αλλά με την αναλογία masterbatch, τη συμβατότητα του φορέα ή τη γεωμετρία του κοχλία.
Δεν θα μπορούσα να μειώσω τις στροφές του κοχλία αντί για την αντίθλιψη; Τα δύο κάνουν διαφορετικά πράγματα. Οι στροφές του κοχλία καθορίζουν τον ρυθμό διάτμησης και τη θερμότητα· η αντίθλιψη καθορίζει τη συμπίεση και την πυκνότητα. Αν η θερμότητα διάτμησης είναι υψηλή, η σωστή σειρά είναι πρώτα να μειώσετε τις στροφές και, αν η ομοιογένεια είναι ανεπαρκής, να ανεβάσετε ελαφρά την αντίθλιψη. Μην αλλάζετε και τα δύο ταυτόχρονα.
Αν υπάρχει υλικό για το οποίο δεν είστε σίγουροι για τη ρύθμιση της αντίθλιψης, ή αν η φθορά του δακτυλίου αντεπιστροφής και του κοχλία έχει φτάσει στο όριο, η ομάδα τεχνικής υποστήριξης μας αξιολογεί μαζί τη διεργασία και την πλευρά των ανταλλακτικών.
Συχνές ερωτήσεις
Μπορεί η αντίθλιψη (back pressure) να είναι μηδενική;
Στην πράξη όχι. Στο μηδέν ο κοχλίας γλιστρά ελεύθερα προς τα πίσω, μένει αέρας στο τήγμα και το βάρος βολής κυμαίνεται. Οι οδηγοί των κατασκευαστών δίνουν ως κατώτατο όριο περίπου 5 bar σε υδραυλική βάση και περίπου 50 bar σε ειδική βάση· με θερμοευαίσθητα υλικά το κατώτατο όριο είναι χαμηλότερο, αλλά όχι μηδενικό.
Η αντίθλιψη που βλέπω στην οθόνη είναι υδραυλική ή ειδική;
Το μανόμετρο δείχνει την πίεση του λαδιού. Η οθόνη εξαρτάται από το σύστημα ελέγχου: στις κλασικές υδραυλικές μηχανές είναι κυρίως η υδραυλική πίεση, ενώ σε ορισμένες υδραυλικές μηχανές και σε όλες τις ηλεκτρικές είναι η πίεση του τήγματος. Επειδή η μονάδα είναι bar και στις δύο περιπτώσεις, δεν μπορείτε να το καταλάβετε από την οθόνη· αν το ανώτατο όριο του πεδίου ρύθμισης είναι περίπου 20–30 bar, πρόκειται για την υδραυλική κλίμακα, αν είναι πάνω από 300 bar, για την ειδική.
Πόσο μπορώ να αυξήσω την αντίθλιψη για τη διασπορά του χρώματος;
Μέχρι να εξαφανιστεί το σύμπτωμα, με μικρά βήματα και χωρίς ο χρόνος πλαστικοποίησης να ξεπεράσει τον χρόνο ψύξης. Η αύξηση που χρειάζεται για το χρώμα είναι συνήθως λίγα bar στην οθόνη· ένα πρόβλημα διασποράς που επιμένει πέρα από αυτό σχετίζεται με την αναλογία του masterbatch, τη συμβατότητα του φορέα ή τη γεωμετρία του κοχλία.
Θα μπορούσα να μειώσω τις στροφές του κοχλία αντί για την αντίθλιψη;
Τα δύο κάνουν διαφορετικά πράγματα: οι στροφές του κοχλία καθορίζουν τον ρυθμό διάτμησης και τη θερμότητα, ενώ η αντίθλιψη καθορίζει τη συμπίεση και την πυκνότητα του τήγματος. Οι μετρήσεις δείχνουν ότι οι στροφές κυριαρχούν στη θερμότητα του τήγματος· αν η θερμότητα διάτμησης είναι υψηλή, η σωστή σειρά είναι πρώτα να μειώσετε τις στροφές και, αν η ομοιογένεια δεν επαρκεί, να αυξήσετε ελαφρά την αντίθλιψη.