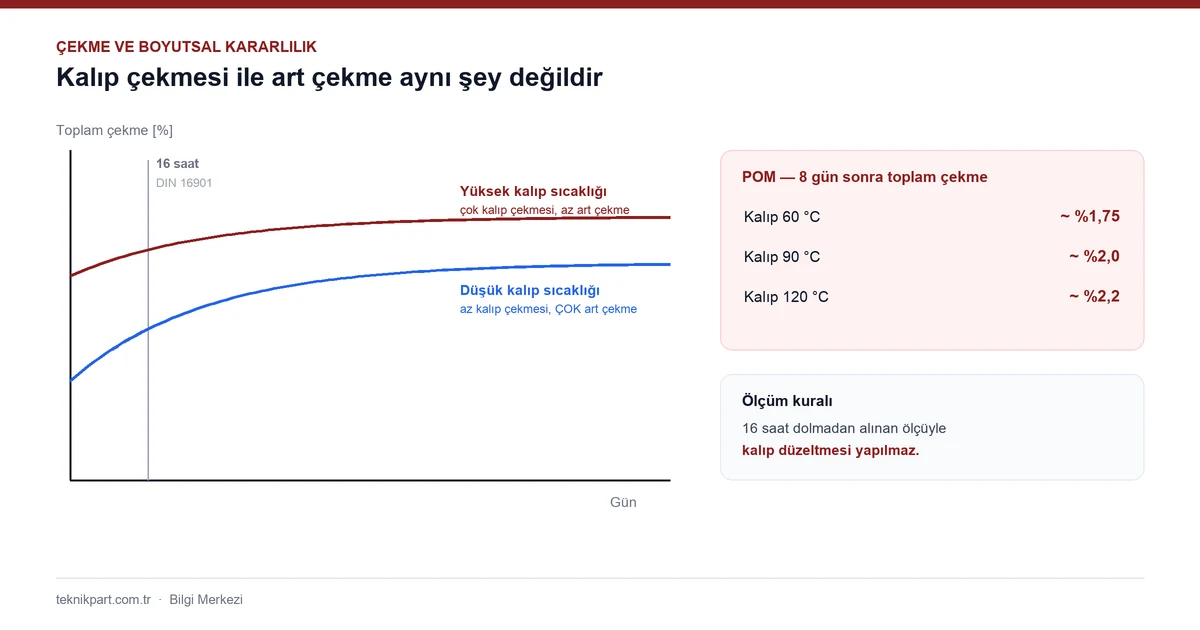
من أكثر الشكاوى إزعاجًا في الورشة هذه: القطعة مطابقة للمقاس عند خروجها من القالب، فُحصت بالقدمة وكانت سليمة. وبعد ثلاثة أسابيع تعود من خط التجميع — لم تعد تركب في مكانها. لم يغيّر أحد شيئًا في العملية، والآلة على الإعدادات نفسها، والقالب هو القالب نفسه.
والجواب يكون دائمًا تقريبًا في المكان نفسه: فقد أُغفل أن الانكماش ليس رقمًا واحدًا، بل حدثان منفصلان.
لماذا يحدث الانكماش
مع تبريد المصهور تقترب السلاسل الجزيئية بعضها من بعض ويقل حجم المادة. وهذا أمر لا مفر منه؛ فالمشكلة ليست في وجود الانكماش، بل في أنه يختلف من منطقة إلى أخرى في القطعة.
في المواد شبه البلورية (PP وPOM وPA وPE) يكون الانكماش أعلى بوضوح منه في المواد غير المتبلورة (ABS وPC وPMMA وPS وSAN). والسبب هو التبلور: ففي المناطق البلورية تبلغ السلاسل كثافة تراص أعلى بكثير، ولذلك تنكمش أكثر. وتجد قيم الكثافة والحجم حسب المادة في صفحة قيم معالجة المواد.
حدثان منفصلان: انكماش القالب والانكماش اللاحق
تصل معظم الخلافات حول الأبعاد إلى طريق مسدود لأن هذا التمييز لا يُجرى.
| متى يحدث | ما الذي يؤثر فيه | |
|---|---|---|
| انكماش القالب | الفترة الأولى بعد الإخراج من القالب؛ ويُقاس بعد 16 ساعة وفق DIN 16901 | تحديد أبعاد القالب، وأول فحص للجودة |
| الانكماش اللاحق | يستمر بعد 16 ساعة، على مدى أيام وأسابيع | التجميع في الميدان، والتفاوت المسموح على المدى الطويل |
| الانكماش الكلي | مجموع الاثنين | البعد النهائي الحقيقي للقطعة |
القاعدة العملية الأولى التي تنتج عن ذلك واضحة: لا يُتخذ أي قرار يخص الأبعاد بقطعة خرجت لتوها من القالب. فتعديل القالب بالتجليخ عملية مكلفة لا رجعة فيها؛ وإذا بُني على قياس أُخذ قبل مرور 16 ساعة، فإن القطعة لا تزال تنكمش ويُجرى التصحيح في الاتجاه الخاطئ.
درجة حرارة القالب: أكبر رافعة، لكن لها أثر معاكس
المعامل الوحيد الأكثر تأثيرًا في الانكماش هو درجة حرارة جدار القالب. وتعمل الآلية على النحو التالي:
عند درجة حرارة قالب منخفضة تبرد المنطقة القريبة من الجدار بسرعة كبيرة. فلا يتوفر للجزيئات وقت لبلوغ كثافة تراص عالية؛ وفي المواد شبه البلورية يُكبح تكوّن البنية البلورية في الطبقة الخارجية، فتبقى تلك الطبقة شبه غير متبلورة. والنتيجة: انكماش قالب منخفض، لكن انكماش لاحق مرتفع.
عند درجة حرارة قالب مرتفعة يكون التبريد بطيئًا وتبلغ السلاسل كثافة تراص عالية. والنتيجة: انكماش قالب مرتفع، لكن انكماش لاحق منخفض.
النقطة الحاسمة هي: إذا ثُبّتت درجة حرارة الإخراج، يكون الانكماش الكلي دائمًا أكبر عند درجة حرارة قالب مرتفعة. بعبارة أخرى، فإن ضبط البعد بتبريد القالب لا يلغي الانكماش — بل يوزعه على الزمن فقط. ما تكسبه في القالب تخسره في الميدان.
ويوضح مثال من مادة POM ذلك بالأرقام — القطعة نفسها، مع تغيير درجة حرارة القالب فقط:
| درجة حرارة جدار القالب | الانكماش الكلي (بعد 8 أيام) |
|---|---|
| 60 °C | نحو 1.75% |
| 90 °C | نحو 2.0% |
| 120 °C | نحو 2.2% |
بالنسبة للمنتجات ذات التفاوتات الضيقة التي تُجمّع مع قطع أخرى، فإن الاستراتيجية الصحيحة ليست خفض درجة حرارة القالب: بل اختيار النطاق الذي تتطلبه المادة والثبات عليه، وهذا ما يجعل الانكماش اللاحق قابلًا للتنبؤ.
وللآلية نفسها أثر جانبي آخر: في القطعة شبه البلورية تبقى الطبقة الخارجية شبه غير متبلورة والطبقة الوسطى بلورية. أي أن سلوكين مختلفين للانكماش يوجدان في قطعة واحدة. ويزداد هذا الفرق في المقاطع السميكة.
سماكة الجدار والمادة
لسماكة الجدار أثر مباشر: المنطقة السميكة تبرد ببطء وتنكمش أكثر. فإذا وُجدت في القطعة نفسها مقاطع سميكة وأخرى رقيقة، نشأ فرق في الانكماش؛ والانكماش التفاضلي هو تعريف الالتواء بعينه. وفي المقاطع السميكة يوجد أيضًا خطر علامات الهبوط والفراغات.
الألياف الزجاجية تجعل المسألة تابعة للاتجاه. فنسبة الانكماش بين الليف والبلاستيك تبلغ نحو 200:1؛ إذ لا ينكمش الليف عمليًا ويمنع البلاستيك من الانكماش على امتداد اتجاهه. والنتيجة: قطعة تنكمش قليلًا في اتجاه التدفق وكثيرًا في الاتجاه العمودي عليه. ولهذا فإن عدد البوابات وموضعها في المواد المعبأة بالألياف قد يكونان أكثر حسمًا حتى من سماكة الجدار.
الحشوات المعدنية اللافلزية والكريات الزجاجية لا تُحدث تبعية للاتجاه بسبب شكلها الهندسي؛ ولذلك تُستخدم كثيرًا مع الألياف الزجاجية لتقليل فرق الانكماش والالتواء. وللاطلاع على الفروق بين مجموعات المواد، راجع دليل اختيار البلاستيك الهندسي.
أي معامل يغيّر الانكماش وفي أي اتجاه؟
هذا الجدول هو أنفع ملخص عند الآلة:
| المعامل | الانكماش عند زيادته |
|---|---|
| ضغط الكبس | ينخفض |
| زمن الكبس (حتى الزمن الفعال) | ينخفض |
| درجة حرارة جدار القالب | يرتفع |
| درجة حرارة المصهور | في الاتجاهين |
| سرعة الحقن | في الاتجاهين |
المعاملات الثلاثة الأولى تعمل في اتجاه واحد ويمكن التنبؤ بها. أما الأخيران فيُربكان لأن لكل منهما أثرين متعاكسين: رفع درجة الحرارة أو السرعة يحسّن التدفق، وبالتالي انتقال ضغط الكبس إلى القطعة (فينخفض الانكماش)، لكنه في الوقت نفسه يزيد قابلية المادة للانكماش (فيرتفع الانكماش).
ولا يحدد الأثرَ الغالب السمكُ المطلق للقطعة، بل هذه النسبة: طول مسار التدفق مقسومًا على سماكة الجدار.
- إذا جاءت النسبة مرتفعة (جدار رقيق ومسار طويل)، تُرفع درجة الحرارة والسرعة — فعنق الزجاجة هو الضغط الذي يصل إلى القطعة.
- إذا جاءت النسبة منخفضة (جدار سميك ومسار قصير)، تُخفضان — فالضغط يصل أصلًا، والحرارة الزائدة لا تفعل سوى زيادة الانكماش.
إن القول «لنرفع الحرارة وستُحل المشكلة» دون هذا التمييز ينجح مع نصف القطع ويأتي بنتيجة عكسية مع النصف الآخر.
ما يمكن فعله من جهة القالب
- سماكة جدار منتظمة وتصميم متناظر؛ وتجنب التغيرات المفاجئة في المقطع وتجمعات المادة
- وضع البوابة عند أسمك منطقة — مبدأ الإسفين. في القطعة التي تُغذّى من الاتجاه المعاكس يتجمد المقطع الرقيق أولًا ولا يصل ضغط الكبس أبدًا إلى المنطقة السميكة
- اختيار قطر بوابة كافٍ — فالبوابة الضيقة تتجمد مبكرًا وينتهي انتقال ضغط الكبس
- تحقيق اتجاه تدفق منتظم من خلال عدد البوابات وموضعها، ونقل خطوط اللحام إلى مناطق لا تحمل أحمالًا
- درجة حرارة منتظمة لجدار القالب: دوائر منفصلة للتحكم في الحرارة، وعزل حراري جيد للقطعة عن فوهة الممرات الساخنة، واستخدام مادة قالب موصلة للحرارة في المناطق التي لا يصل إليها التحكم التقليدي في الحرارة
ويقدم مقالنا تبريد القالب وتصميم القنوات إطارًا مفصلًا لتوزيع قنوات التبريد وتخطيط الدوائر.
ما يضبط البعد ليس المتوسط بل الثبات
هذه هي النقطة التي تُغفل أكثر من غيرها في الورشة. فإذا كان القالب سيعمل عند 45 °C، فالمقصود ليس أن يكون متوسط اليوم 45، بل أن يكون 45 في كل دورة. وفي القالب الذي يسخن مع تقدم الوردية ينجرف الانكماش باستمرار؛ فالقياس المأخوذ صباحًا لا يصح بعد الظهر، ولا يعرف أحد أي قطعة هي المرجع.
ثلاثة أمور تحدد ذلك:
1. سعة جهاز التحكم في درجة حرارة القالب — الجهاز الأصغر من اللازم لا يستطيع الحفاظ على درجة الحرارة المستهدفة مع ارتفاع حرارة الإنتاج 2. فصل الدوائر — يجب التحكم في نصفي القالب ومناطقه الساخنة كلٌّ على حدة؛ فالقطعة تنحني دائمًا نحو الجانب البارد 3. هل يجري التدفق فعلًا — الدائرة التي تبدو موصولة لكنها متكلسة تجعل القياسات بلا معنى
لاختيار الجهاز والتمييز بين الماء والزيت راجع مقالنا ما هو التحكم في درجة حرارة القالب، ولجانب المنتجات صفحة أجهزة التحكم في درجة حرارة القالب — إذ تُفصل سلسلتا الماء والزيت حسب نطاق درجة الحرارة.
ترتيب العمل لقطعة لا تحافظ على أبعادها
1. انتظر 16 ساعة. لا تأخذ القياس قبل هذه المدة؛ ولا تُجرِ تعديلات على القالب بقياس أُخذ قبلها. 2. قِس درجة حرارة نصفي القالب. إذا وُجد فرق فأغلقه أولًا؛ فهذه الخطوة وحدها تعطي في الغالب أكبر تحسن. 3. تحقق من ضغط الكبس وزمنه الفعال. يُحدد الزمن الفعال بالوزن؛ والطريقة موجودة في إجراء تشغيل القالب. 4. انظر إلى نسبة مسار التدفق ÷ سماكة الجدار وقرر على أساسها في أي اتجاه تأخذ درجة حرارة المصهور والسرعة. 5. تحقق من الاتجاه في المادة المعبأة بالألياف. إذا كان الانحراف واضحًا عموديًا على اتجاه التدفق، فالمشكلة ليست في المعاملات بل في موضع البوابة. 6. قرر بقطع أُنتجت في الدورة نفسها. تجليخ القالب بقياس مأخوذ من دورة مختلفة يحوّل التصحيح إلى خطأ دائم. 7. سجّل العملية. إذا كان الضغط داخل التجويف يُقاس، فالمنحنى المرجعي هو أوثق وثيقة؛ والطريقة موجودة في مقالنا قياس الضغط داخل التجويف.
للتشخيص القائم على العيوب لانحرافات الأبعاد يمكنك استخدام صفحة تفاوت الأبعاد والوزن، ولعلاقة الانكماش بالدورة مقال كيف تقصّر زمن دورة الحقن. ولتحديد احتياج قالبك من التحكم في درجة الحرارة بشكل صحيح، يمكنك مراسلة فريق الدعم الفني لدينا.