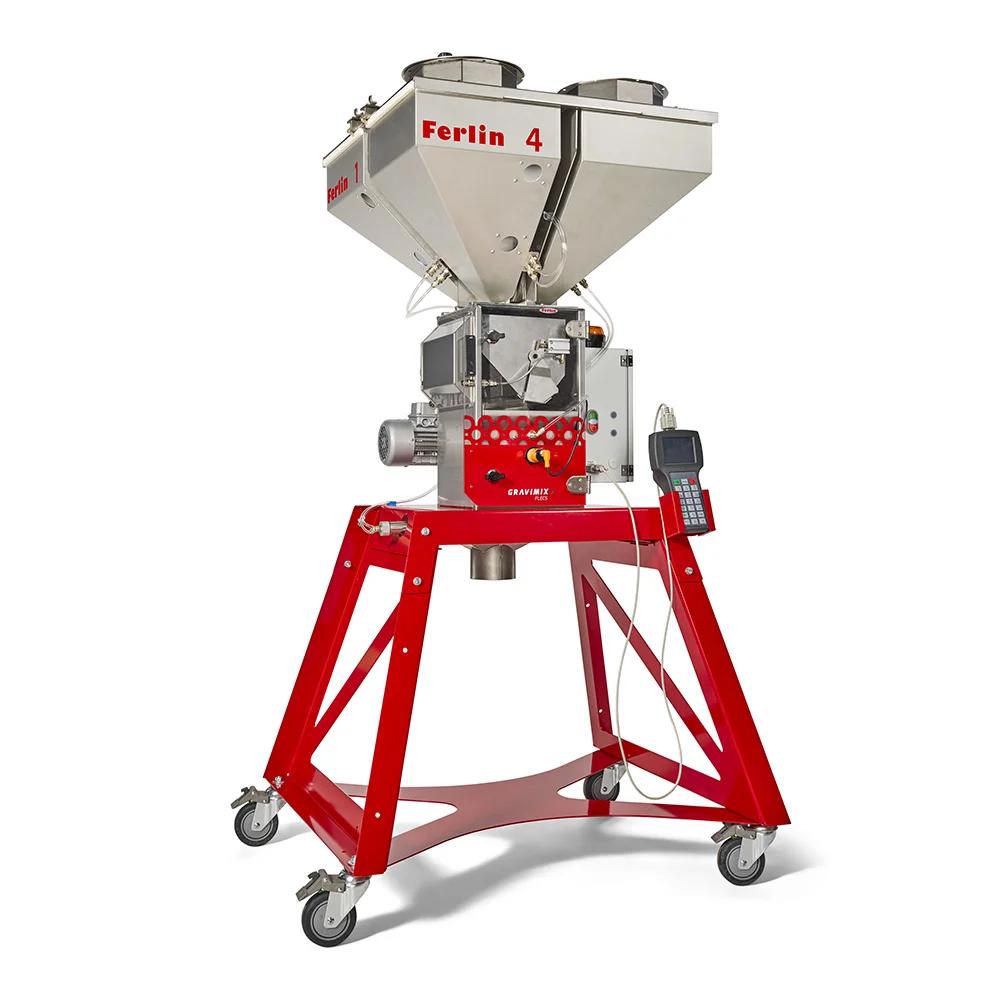
Οι αλλαγές χρώματος είναι ένα κόστος που δεν εμφανίζεται στις αναφορές παραγωγής. Η μηχανή δεν φαίνεται «σταματημένη», δεν ανοίγει καταγραφή βλάβης — όμως σε μια γραμμή που αλλάζει χρώμα δύο φορές ανά βάρδια, σημαντικό μέρος της ημέρας πηγαίνει στον καθαρισμό.
Σε αυτό προστίθενται η πρώτη ύλη που ξοδεύεται στις βολές καθαρισμού και τα ελαττωματικά ανάμεσα στα πρώτα τεμάχια. Η μείωση του χρόνου συχνά κερδίζει δυναμικότητα γρηγορότερα από την αγορά μιας νέας μηχανής.
Πρώτα ο χάρτης: πού συμβαίνει η ρύπανση;
Το πρώτο που έρχεται στο μυαλό σε μια αλλαγή χρώματος είναι ο κοχλίας και ο κύλινδρος. Ωστόσο η χρωστική αφήνει υπολείμματα σε κάθε σημείο της γραμμής:
| Σημείο | Κίνδυνος υπολειμμάτων | Σημείωση |
|---|---|---|
| Γραμμή μεταφοράς (σωλήνας, εύκαμπτος σωλήνας) | Μέτριος | Σκόνη και κόκκοι masterbatch μένουν σε γωνίες και σκαλοπάτια |
| Συνδέσεις τραπεζιού διανομής | Μέτριος | Εδώ βρίσκεται και ο κίνδυνος λάθος σύνδεσης |
| Χοάνη ξηραντήρα | Υψηλός | Επειδή το υλικό μένει εκεί πολύ χρόνο, η χρωματισμένη σκόνη κολλά στο τοίχωμα |
| Χοάνες μονάδας δοσομέτρησης | Υψηλός | Εδώ το masterbatch είναι στην πιο πυκνή μορφή του |
| Θάλαμος ανάμιξης και αναμικτήρας | Υψηλός | Χρωματισμένοι κόκκοι συσσωρεύονται στις γωνίες |
| Χοάνη μηχανής | Υψηλός | Σωματίδια πιάνονται στην κωνική επιφάνεια |
| Κοχλίας και κύλινδρος | Πολύ υψηλός | Νεκρές ζώνες και χαρακιές συγκρατούν υπολείμματα |
| Θερμά κανάλια | Πολύ υψηλός | Το θερμαινόμενο υλικό μένει πολύ χρόνο· αν υπάρχει νεκρή ζώνη, δεν καθαρίζεται |
Αν παραλειφθεί οποιοσδήποτε κρίκος αυτής της αλυσίδας, μπορεί να εμφανιστεί χρωματική ρύπανση από ένα καθαρισμένο σύστημα ακόμη και ώρες αργότερα — ο χειριστής κατηγορεί τον κοχλία, ενώ η πηγή είναι η χοάνη του ξηραντήρα.
Σειρά αλλαγών: από ανοιχτό σε σκούρο
Κατά τον προγραμματισμό της παραγωγής, η σειρά χρωμάτων είναι η φθηνότερη βελτιστοποίηση και δεν απαιτεί καμία επένδυση.
- Όταν πηγαίνετε από ανοιχτό σε σκούρο, ο καθαρισμός είναι συντομότερος· το σκούρο χρώμα καλύπτει τα ανοιχτόχρωμα υπολείμματα που απομένουν
- Η επιστροφή από σκούρο σε ανοιχτό είναι η ακριβότερη μετάβαση — η αλλαγή από μαύρο σε λευκό χρειάζεται πολλαπλάσιες βολές καθαρισμού
- Η αλλαγή σε διαφανές υλικό είναι η πιο ευαίσθητη· φαίνεται ακόμη και το παραμικρό υπόλειμμα
- Η παραμονή στην ίδια χρωματική οικογένεια (ανοιχτό γκρι → σκούρο γκρι) διευκολύνει αισθητά τη μετάβαση
Η οργάνωση του εβδομαδιαίου προγράμματος παραγωγής με βάση τη σειρά χρωμάτων μπορεί να μειώσει στο μισό τον συνολικό χρόνο καθαρισμού για τον ίδιο όγκο.
Κρυφές αιτίες που παρατείνουν τον καθαρισμό
Φθαρμένος κοχλίας και κύλινδρος
Οι χαρακιές στην επιφάνεια και το διάκενο που μεγαλώνει δημιουργούν σημεία όπου πιάνεται υλικό. Αν η ίδια διαδικασία καθαρισμού διαρκεί περισσότερο από πριν, δεν έχει αλλάξει η διαδικασία αλλά η επιφάνεια: Φθορά κοχλία και κυλίνδρου
Νεκρές ζώνες στα θερμά κανάλια
Σε γωνίες όπου η ροή λιμνάζει, το υλικό περιμένει πολύ χρόνο. Αυτές οι περιοχές δεν σαρώνονται από τις βολές καθαρισμού· πολύ μετά την αλλαγή χρώματος εξακολουθούν να αφήνουν πού και πού μια σκούρα ράβδωση. Η σωστή ρύθμιση των θερμοκρασιών ζωνών και η μείωση του νεκρού όγκου στον σχεδιασμό είναι απαραίτητες: Ελεγκτές θερμών καναλιών
Υπολείμματα στη μονάδα δοσομέτρησης
Το masterbatch είναι το σημείο του συστήματος με το πιο πυκνό χρώμα. Αν η χοάνη δοσομέτρησης και το τμήμα ανάμιξης δεν αφαιρούνται χωρίς εργαλεία, ο καθαρισμός είτε μένει ελλιπής είτε διαρκεί πολύ.
Λάθος θερμοκρασία καθαρισμού
Η αύξηση της θερμοκρασίας περισσότερο από όσο χρειάζεται κατά τον καθαρισμό δεν είναι πάντα καλή: ορισμένα υλικά γίνονται κολλώδη σε υψηλή θερμοκρασία και προσκολλώνται περισσότερο στην επιφάνεια. Πρέπει να μένετε στο εύρος που συνιστάται για το υλικό καθαρισμού που χρησιμοποιείτε.
Περισσότερο masterbatch από όσο χρειάζεται
Το περιθώριο ασφαλείας που αφήνεται έναντι της απόκλισης στην ογκομετρική δοσομέτρηση κυκλοφορεί στο σύστημα περισσότερο χρώμα από όσο χρειάζεται. Περισσότερο masterbatch σημαίνει περισσότερα υπολείμματα: Η διαφορά βαρυμετρικής και ογκομετρικής δοσομέτρησης
Αποφάσεις εξοπλισμού που μειώνουν τον χρόνο
Μονάδα δοσομέτρησης που αφαιρείται χωρίς εργαλεία
Η δυνατότητα αφαίρεσης και καθαρισμού της μονάδας δοσομέτρησης χωρίς εργαλεία εξοικονομεί άμεσα χρόνο σε μια αλλαγή χρώματος. Μια μονάδα στερεωμένη με βίδες, που χρειάζεται πολύ χρόνο για να αποσυναρμολογηθεί, στην πράξη δεν καθαρίζεται ποτέ πλήρως — ο χειριστής λέει «καλά είναι» και τα υπολείμματα περνούν στο επόμενο χρώμα.
Ο σχεδιασμός EasyClean στις μονάδες GRAVIMIX αναπτύχθηκε για αυτόν τον σκοπό· η μονάδα αφαιρείται, καθαρίζεται και επανατοποθετείται σε σύντομο χρόνο: Συστήματα βαρυμετρικής δοσομέτρησης
Η σωστή αναλογία δοσομέτρησης
Η βαρυμετρική δοσομέτρηση φέρνει την αναλογία masterbatch στο επίπεδο που πραγματικά χρειάζεται. Λιγότερο χρώμα δεν σημαίνει μόνο εξοικονόμηση πρώτης ύλης αλλά και λιγότερα υπολείμματα.
Σχεδιασμός γραμμών και κωδικοποίηση
Στην κεντρική τροφοδοσία πρέπει να είναι σαφές ποιο υλικό περνά από ποια γραμμή. Η σύγχυση οδηγεί σε λάθος σύνδεση υλικού και στην απόρριψη ολόκληρης της παρτίδας.
- Χρωματική κωδικοποίηση — το μέτρο με το χαμηλότερο κόστος
- Αυτόματο τραπέζι διανομής — αποτρέπει φυσικά τη λάθος σύνδεση
- Κεντρική τροφοδοσία πρώτης ύλης — ο καθαρισμός των γραμμών γίνεται προγραμματισμένα
Ξεχωριστή γραμμή ή ξεχωριστή μονάδα
Αν υπάρχει χρώμα που παράγεται συνεχώς, η διάθεση ξεχωριστής γραμμής ή ξεχωριστής μονάδας δοσομέτρησης για αυτό μπορεί να καταργήσει εντελώς την ανάγκη καθαρισμού. Σε μονάδες που αλλάζουν συχνά χρώμα, αυτή είναι μία από τις επενδύσεις με την ταχύτερη απόσβεση.
Δεν μπορείτε να βελτιώσετε ό,τι δεν μετράτε
Στις περισσότερες μονάδες ο χρόνος αλλαγής χρώματος είναι γνωστός μόνο «κατά προσέγγιση». Τι πρέπει να μετρηθεί:
1. Χρόνος καθαρισμού — τα λεπτά από τη στιγμή που σταματά η μηχανή μέχρι το πρώτο αποδεκτό τεμάχιο 2. Αριθμός βολών καθαρισμού και η ποσότητα πρώτης ύλης που ξοδεύεται 3. Αριθμός ελαττωματικών τεμαχίων — τα πρώτα τεμάχια έχουν συνήθως ανάμεικτο χρώμα 4. Τύπος μετάβασης — από ανοιχτό σε σκούρο ή το αντίστροφο
Όταν αυτά τα τέσσερα δεδομένα καταγραφούν για μερικές εβδομάδες, ξεκαθαρίζουν δύο πράγματα: ποιες μεταβάσεις είναι πραγματικά ακριβές και πού η βελτίωση θα είναι πιο αποτελεσματική.
Για οπτικά ελαττώματα που προκαλούνται από υπολείμματα χρώματος: Οδηγός αντιμετώπισης ελαττωμάτων
Λίστα εφαρμογής
1. Γράψτε τη διαδικασία καθαρισμού — ποια σημεία, με ποια σειρά και σε ποια θερμοκρασία καθαρίζονται 2. Βάλτε τη σειρά χρωμάτων στο πρόγραμμα — η αρχή «από ανοιχτό σε σκούρο» 3. Συμπεριλάβετε στη διαδικασία τις χοάνες ξηραντήρα και δοσομέτρησης· αυτά είναι τα σημεία που παραλείπονται συχνότερα 4. Καταγράφετε τον χρόνο και τον αριθμό βολών· αν υπάρξει αύξηση, ελέγξτε για φθορά εξοπλισμού 5. Φέρτε την αναλογία masterbatch στην πραγματική ανάγκη 6. Εξετάστε ξεχωριστή γραμμή για τα χρώματα που χρησιμοποιούνται συχνά 7. Εφαρμόστε κωδικοποίηση έναντι του κινδύνου λάθος σύνδεσης
Για βελτιώσεις στην πλευρά της δοσομέτρησης και της μεταφοράς, μπορείτε να απευθυνθείτε στην ομάδα τεχνικής υποστήριξης μας.
Περισσότερα άρθρα
- Τι είναι η αντίθλιψη και πώς ρυθμίζεται; Ειδική και υδραυλική →
- Θέση νέου καλουπιού σε λειτουργία: συστηματική διαδικασία δοκιμής καλουπιού →
- Συρρίκνωση και διαστασιακή σταθερότητα: γιατί τα τεμάχια βγαίνουν εκτός διαστάσεων →
- Παραγωγή πλαστικών εξαρτημάτων: επιλογή μεθόδου, στήσιμο γραμμής και όριο ποσότητας →