Когда мы опубликовали нашу таблицу технологических параметров переработки материалов, из цеха пришло предупреждение: «Значения противодавления даны как удельное давление? Если это параметры на экране, то они очень высокие». Предупреждение было справедливым, и с того дня мы уточнили сноски в таблице. Второе замечание, последовавшее за ним, оказалось еще поучительнее: производители сырья, производители машин и преподаватели всегда дают для этого значения широкий диапазон; читатель считает верхнюю границу «безопасной» и выставляет ее, тогда как на машине противодавление в зависимости от материала лежит в пределах 3–15 бар, и каждый шаг выше оплачивается сразу по нескольким статьям. Статья построена вокруг этих двух замечаний, и каждое ее утверждение проверено по паспортам производителей и отраслевой литературе: сначала понятие, затем два разных числа, описывающих одно и то же, затем почему диапазон вводит в заблуждение и, наконец, чем оборачивается избыток.
Что на самом деле делает противодавление?
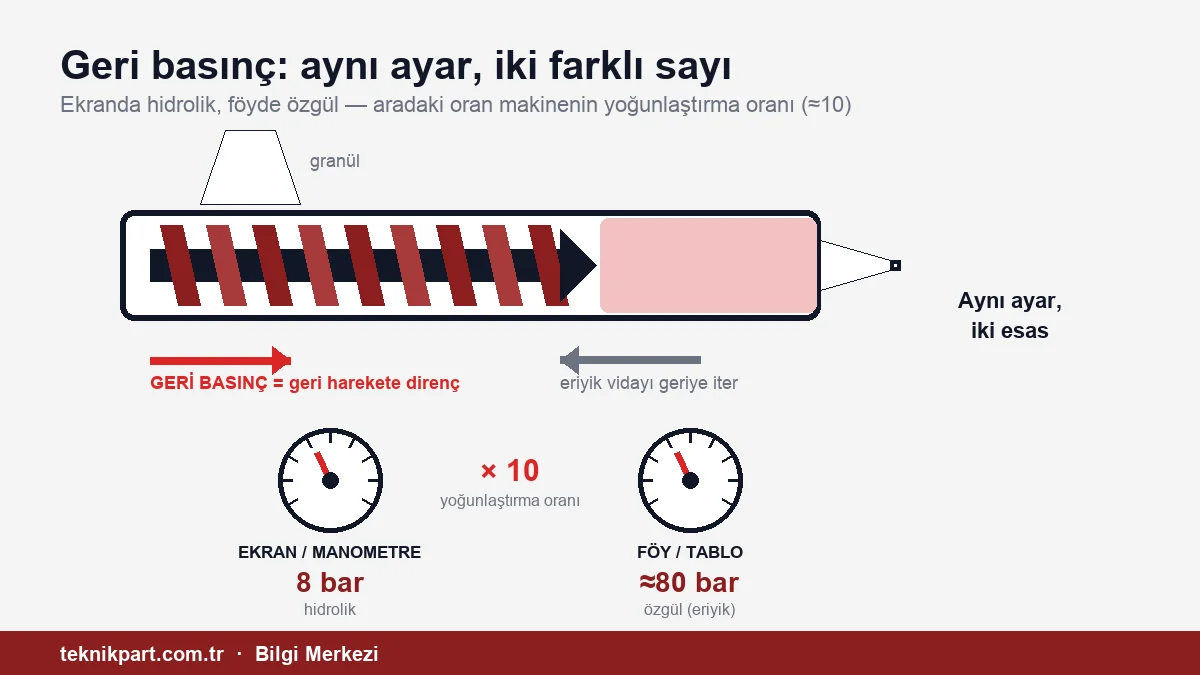
На стадии дозирования в цикле литья шнек вращается, продвигает гранулы вперед, и перед наконечником шнека накапливается расплав. Накапливающийся расплав отталкивает шнек назад. Противодавление — это сопротивление, намеренно создаваемое этому обратному ходу шнека. На гидравлической машине оно создается дросселированием масла, сливающегося из цилиндра впрыска во время дозирования, с помощью клапана на сливе. На полностью электрической машине его обеспечивает ограничение момента сервопривода впрыска, удерживающего шнек в осевом направлении; тормозит не двигатель, вращающий шнек, а тот, что перемещает его вперед и назад.
С ростом сопротивления шнек отходит медленнее, а расплав дольше и под большим давлением сжимается. Это дает три конкретных эффекта:
- Плотность расплава и стабильность дозы. Это и есть главная задача противодавления: оно уплотняет расплав перед обратным клапаном и сохраняет его плотность одинаковой от цикла к циклу. Поскольку масса изделия — произведение плотности расплава на объем, подушку и массу изделия не стабилизировать, пока не стабилизирована плотность.
- Удаление воздуха. Воздух, захваченный между гранулами, вытесняется назад, к бункеру, и выходит; вероятность серебристых полос от воздуха снижается.
- Гомогенность. Разница температур и вязкости уменьшается; суперконцентрат и добавки распределяются в расплаве равномернее.
Порядок выбран намеренно. Противодавление — инструмент стабильности, а не инструмент устранения дефектов. Чаще всего в цеху дефект «маскируют» повышением противодавления; дефект исчезает, но его первопричина остается на месте, а расплачиваться приходится в другом месте.
Одно слово, два разных числа
Противодавление выражается в двух разных системах отсчета, и в этом источник путаницы.
| Гидравлическое противодавление | Удельное противодавление (по расплаву) | |
|---|---|---|
| Что измеряет | Давление масла в цилиндре впрыска | Давление, которое расплав испытывает у наконечника шнека |
| Где фигурирует | Всегда на манометре; на экране большинства традиционных систем управления гидравлических машин | В паспортах сырья и справочных таблицах; на экране полностью электрических машин |
| Типичный диапазон | 3–15 бар, верхний предел обычно 20 бар | 50–150 бар (европейские паспорта), 35–70 бар (практика США) |
| Связь между ними | Удельное ≈ гидравлическое × коэффициент усиления давления | Паспорта обычно исходят из коэффициента 10; на современных машинах он колеблется от 6 до 43 |
Поскольку поршень впрыска шире шнека, 1 бар со стороны масла проявляется со стороны расплава, умноженный на коэффициент усиления давления машины. В паспортах сырья этот коэффициент принимают равным 10; в паспорте одного производителя обе системы отсчета даны в одном предложении: «удельное 100 ± 50 бар, гидравлическое чаще всего 5–15 бар». Коэффициент указан в документации машины; если вы его не знаете, найдите его, разделив максимальное удельное давление впрыска на максимальное гидравлическое давление. Этот множитель — отраслевая практика, а не бесспорная физика; поскольку при противодавлении направление силы обратное, точное значение дает собственная калибровка машины. Цеховое предупреждение «3–15 бар» описывает значение на экране; столбец же на нашей странице технологических параметров переработки материалов дан в удельных значениях. Поставить два числа рядом и записать одно вместо другого — именно та ошибка, от которой эта статья пытается уберечь.
В какой системе отсчета работает экран, зависит от машины. Манометр всегда показывает давление масла. На традиционных системах управления гидравлических машин экран тоже в основном показывает гидравлическое значение; но некоторые гидравлические машины и системы управления, выполняющие пересчет по коэффициенту, позволяют задавать и отображать противодавление сразу в удельных барах. На полностью электрических машинах гидроцилиндра нет, поэтому значение всегда соответствует давлению расплава; усилие измеряется тензодатчиком за шнеком или по моменту сервопривода. Оператор, перешедший с гидравлической машины на полностью электрическую и выставивший по привычке те же «10 бар», задаст значение в десять раз ниже нужного. Практический способ различить: если верхний предел поля противодавления около 20–30 бар, вы в гидравлической шкале, если выше 300 бар — в удельной. Пока нет уверенности, не переносите значение со старой машины на новую.
Почему широкий диапазон вводит в заблуждение?
Производители сырья, производители машин и преподаватели дают для одного и того же материала разные и широкие диапазоны — что-то вроде «20–60». Причина есть: правильное значение зависит от геометрии шнека, формы гранул, доли дробленки, нагрузки по красителю и целевого времени дозирования, и одно число не подходит ни к чему из этого. Но в самом диапазоне кроется ловушка. Диапазон не говорит, в какой системе отсчета он дан; не говорит, что считать отправной точкой — нижнюю или верхнюю границу; и никогда не говорит, во что обходится выход на верхнюю границу. В цеху происходит следующее: оператор видит диапазон, успокаивается мыслью «я в пределах верхней границы» и держит значение высоким, хотя в этом нет нужды. Так могли прочитать и нашу таблицу; поэтому ниже мы приводим диапазоны вместе с системой отсчета, значением на экране и обоснованием. Диапазон — не разрешение, а отправная точка: начинают снизу и поднимаются выше, только если есть конкретный признак. В одном систематическом исследовании по оптимизации окно, дающее стабильный результат, оказалось шириной всего 35–50 бар в удельных значениях; диапазон в 100 бар из паспорта гораздо шире этого окна.
Однако разница между группами материалов важнее самого числа:
| Группа материалов | Удельное противодавление | На экране (при коэффициенте 10) | Источник и обоснование |
|---|---|---|---|
| Термочувствительные: POM | 0–20 бар | 0–2 бар | Руководство производителя; при избыточном сдвиге выделяется формальдегид |
| Термочувствительные: PVC | — | 1–5 бар | Руководство по переработке PVC; тепло сдвига высвобождает HCl, который разъедает сталь |
| Полиолефины: PE, PP | 35–70 бар | 3,5–7 бар | Руководство производителя; низкая вязкость, достаточно небольшого сопротивления |
| Инженерные пластики: ABS, PC, PA, PBT | 50–150 бар | 5–15 бар | Паспорта производителей; средний диапазон для гомогенности и распределения красителя |
| PA6 со стекловолокном | — | не более 3,5 бар | Паспорт производителя; чтобы ограничить разрушение волокна |
| Высокотемпературные: PEEK | 20–50 бар | 2–5 бар | Руководство производителя; для наполненных волокном марок ниже |
Удельные значения взяты из столбца на странице технологических параметров переработки материалов, проверенного по паспортам производителей, а гидравлические — из руководств, где они даны непосредственно в гидравлической системе отсчета. Значение на экране выведено в предположении коэффициента 10; коэффициент своей машины уточните в ее руководстве.
Цена избытка: пять статей, и все с отсрочкой
Особенность необоснованного повышения противодавления в том, что цена видна не сразу. В тот же день изделие выходит хорошим; счет приходит через несколько недель. В цеховом замечании этот счет был разложен на четыре статьи; при проверке по источникам механизм двух из них оказался иным, чем предполагалось, и добавилась еще одна статья.
1. Удлинение дозирования, рост оборотов, деструкция
С ростом противодавления шнек отходит медленнее; время дозирования удлиняется. Здесь нужно поправить распространенное убеждение: при постоянной частоте вращения шнека повышение противодавления само по себе существенно не поднимает температуру расплава; это показано измерениями. Настоящий источник тепла — частота вращения шнека. Цена приходит косвенно: когда дозирование удлиняется, оператор, чтобы уложиться во время, повышает обороты, и вот тогда тепло сдвига растет. Эта температура, растущая независимо от нагревателей цилиндра, на экране не видна; ее можно увидеть, только измерив сам расплав при впрыске на воздух. Результат — картина деструкции, при которой производство выглядит нормальным, но изделие становится хрупким, а цвет уходит; подгары и неожиданные разрушения при механических испытаниях часто приходят именно так. У термочувствительных материалов цепочка короче: из POM выделяется формальдегид, из PVC — хлористый водород; руководства производителей для этих двух материалов намеренно держат противодавление низким. Длительное дозирование к тому же удлиняет время пребывания материала в цилиндре; для чувствительных материалов уже одного этого достаточно для деструкции.
2. Нагрузка на шнек, обратный клапан и цилиндр
Обратный клапан и наконечник шнека — в цеху их называют просто «кольцо» и «наконечник» — при любых условиях изнашиваются быстрее всего; расплав проходит через оба элемента на протяжении всего дозирования. С абразивным материалом, то есть со стеклонаполненными и минералонаполненными марками, нагрузка и проскальзывание на кольце и наконечнике растут с повышением противодавления и оборотов. Признак коварный: подушка перестает держаться, масса впрыска начинает колебаться, и оператор ради того же качества расплава еще немного поднимает противодавление; компенсация изношенного клапана противодавлением ускоряет износ. Причины и метод измерения — в статье износ шнека и цилиндра; что делать, когда зазор достиг предела, — в статье решение о восстановлении шнека и цилиндра.
3. Преждевременное старение гидравлического масла
На гидравлической машине противодавление создается дросселированием масла в сливной линии пропорциональным клапаном; каждый задросселированный бар превращается в тепло и греет масло на протяжении всего дозирования. Распространенное эмпирическое правило гласит, что каждое повышение на 10 °C сверх 60 °C примерно вдвое сокращает срок службы масла; в современных составах соотношение может отличаться, но направление то же. Горячее масло быстрее окисляется, его вязкость падает; первые признаки — небольшие утечки, начинающиеся у клапанов и поршней, за ними следует затвердевание уплотнений и манжет. Срок службы масла сокращается, следуют внеплановые простои. На полностью электрических машинах этой статьи нет; на гидравлических машинах с сервоприводом она проявляется как нагрузка на охлаждение.
4. Энергия: косвенно, а не напрямую
В цеху замечают, что с ростом противодавления растет и счет за электроэнергию. Однако опубликованные измерения говорят интересную вещь: само противодавление существенно не меняет энергию пластикации; энергию определяет частота вращения шнека. Счет приходит из цепочки, описанной в первой статье: обороты, поднятые, чтобы компенсировать удлинившееся дозирование, тянут за собой и энергопотребление. Иными словами, само по себе снижение противодавления энергию не экономит; экономит достижение достаточной гомогенности при низком противодавлении и низких оборотах. Этот взгляд согласуется с рекомендацией «измеряйте кВт·ч/кг» из статьи об энергопотреблении.
5. Время цикла
Обычно дозирование завершается в пределах времени охлаждения и не нагружает цикл. Если удлиненное противодавлением дозирование выходит за время охлаждения, машина перед раскрытием пресс-формы ждет окончания дозирования, и цикл удлиняется. Отраслевое правило однозначно: дозирование никогда не должно превышать время охлаждения и должно завершаться примерно за 2 секунды до окончания таймера охлаждения. Время дозирования — не настройка, а результат; если оно меняется от впрыска к впрыску более чем на 5%, процесс нестабилен. Подробности — в статье о времени цикла.
Когда повышение оправдано?
Противодавление — инструмент решения задачи, а не настройка по умолчанию. Чтобы его поднять, нужен конкретный признак:
- Цветовые полосы, разводы или неравномерное распределение. Если суперконцентрат недостаточно смешивается с расплавом, противодавление — первый шаг; руководства производителей указывают на достаточное противодавление вместе со средними оборотами как способ улучшить смешение. Но сначала проверьте долю дозирования; больше суперконцентрата — больше остатков и труднее распределение. Гравиметрическое дозирование держит долю постоянной и снижает нагрузку, перекладываемую на противодавление.
- Серебристые полосы от воздуха. Если шнек отходит слишком быстро и без сопротивления, он затягивает перед собой воздух; противодавление устраняет эти полосы. Если же источник — влага, не устраняет; свили из-за влаги решаются сушкой, а не противодавлением. Повышение противодавления без этого различия маскирует влагу и перекладывает расплату на шнек.
- Колебания массы впрыска и подушки. Если плотность расплава меняется, небольшое повышение возвращает стабильность; небольшой рост массы впрыска при том же ходе нормален, потому что расплав плотнее. Сначала убедитесь, что обратный клапан не изношен.
- Дробленка с низкой насыпной плотностью. Плохо нарезанные или легкие частицы дробленки вызывают нестабильность загрузки и проскальзывание шнека. Рефлекс поднять здесь противодавление распространен, но ошибочен; источники ищут решение в зоне загрузки: бункер, температура задней зоны и доля дробленки. Противодавление эту проблему не компенсирует.
С армированными волокном материалами противодавление — последнее средство, даже если эти признаки налицо; руководства производителей прямо требуют перерабатывать наполненные волокном марки при низком противодавлении, потому что сдвиг ломает волокна. Свили от стекловолокна и потеря прочности — цена сломанных волокон.
Правильный порядок настройки
1. Начинайте с нижней границы паспорта производителя. Если паспорт дает удельное значение, пересчитайте его в значение на экране по коэффициенту своей машины. Общий минимум: примерно от 5 бар в гидравлической системе отсчета и около 50 бар в удельной; для термочувствительных материалов ниже, но не ноль. 2. Правило одного параметра. В том раунде, где вы меняете противодавление, не трогайте другие настройки; иначе не узнаете, что сработало. 3. Малые шаги. Принятый в цеху шаг — 1–2 бар в гидравлической системе отсчета и 10–20 бар в удельной. После каждого шага выждите не менее десяти циклов. 4. Сравните время дозирования со временем охлаждения. Если дозирование приближается к концу охлаждения, остановитесь; проверьте также время пребывания в цилиндре с помощью калькулятора времени пребывания. 5. Измерьте температуру расплава. При впрыске на воздух, предпочтительно инфракрасным термометром или тепловизором; игольчатый щуп даже после прогрева дает нестабильные показания. Разница между заданным и измеренным значением — это тепло сдвига; если она растет, сначала смотрите на обороты. 6. Взвесьте десять изделий. Если разброс массы не сужается, повышение не работает; верните значение. 7. Настраивайте декомпрессию отдельно. Давление, остающееся перед шнеком в конце дозирования, вызывает подтекание из открытого сопла; декомпрессия его снимает. Но декомпрессия не должна превышать ход обратного клапана более чем в 1,5 раза; больше — и в расплав затягивается воздух, который возвращается пузырями. 8. Запишите. Материал, цвет, доля дробленки и найденное значение записываются вместе; следующий запуск начинается с этой записи.
Частота вращения шнека — второй параметр, который вместе с противодавлением определяет качество расплава, и по теплу он главный; калькулятор частоты вращения шнека дает предел окружной скорости для материала. Если тепло сдвига велико, сначала снизить обороты, а если гомогенность недостаточна — немного поднять противодавление: таков порядок, вытекающий из результатов измерений в источниках. Изменение обоих сразу лишь переносит проблему в другое место.
Часто задаваемые вопросы
Может ли противодавление быть нулевым? На практике нет. При нуле шнек свободно проскальзывает назад, в расплаве остается воздух, масса впрыска колеблется. Руководства производителей дают в качестве минимума примерно 5 бар в гидравлической системе отсчета и около 50 бар в удельной; для термочувствительных материалов этот минимум ниже, но все равно не ноль.
Значение на экране — гидравлическое или удельное? Манометр показывает давление масла. Экран зависит от системы управления: на традиционных гидравлических машинах в основном гидравлическое, на некоторых гидравлических машинах и на всех полностью электрических — давление расплава. Поскольку в обоих случаях единица — бар, по экрану этого не понять; посмотрите на верхний предел поля: около 20–30 бар означает гидравлическую шкалу, выше 300 бар — удельную.
Насколько можно поднять его ради распределения красителя? До исчезновения признака, малыми шагами и так, чтобы время дозирования не превышало время охлаждения. Для цвета обычно достаточно повышения на несколько бар на экране; если этого мало, проблема распределения связана уже не с противодавлением, а с долей суперконцентрата, совместимостью носителя или геометрией шнека.
Нельзя ли вместо противодавления снизить частоту вращения шнека? Они делают разное. Частота вращения шнека определяет скорость сдвига и тепло; противодавление — сжатие и плотность. Если тепло сдвига велико, сначала снизить обороты, а если гомогенность недостаточна — немного поднять противодавление: это правильный порядок. Не меняйте оба параметра одновременно.
Если вы не уверены в настройке противодавления для какого-либо материала или износ обратного клапана и шнека достиг предела, наша служба технической поддержки оценит процесс вместе со стороной запчастей.
Часто задаваемые вопросы
Может ли противодавление быть нулевым?
На практике нет. При нулевом противодавлении шнек свободно отходит назад, в расплаве остается воздух, а масса впрыска колеблется. В рекомендациях производителей нижней границей названы около 5 бар по гидравлике и около 50 бар по расплаву (удельное значение); для термочувствительных материалов нижняя граница ниже, но не нулевая.
Противодавление на экране — гидравлическое или удельное?
Манометр показывает давление масла. Что показывает экран, зависит от системы управления: на классических гидравлических ТПА это чаще всего давление в гидросистеме, на некоторых гидравлических и на всех полностью электрических машинах — давление расплава. Поскольку в обоих случаях единица — бар, по экрану этого не понять; если верхний предел поля ввода около 20–30 бар, это гидравлическая шкала, если выше 300 бар — удельная.
Насколько можно поднять противодавление ради равномерного распределения цвета?
До тех пор, пока не исчезнет дефект, — небольшими шагами и так, чтобы время пластикации не превысило время охлаждения. Для цвета обычно достаточно прибавить несколько бар на экране; если проблема распределения сохраняется и дальше, она связана с долей суперконцентрата, совместимостью носителя или геометрией шнека.
Можно ли вместо противодавления снизить частоту вращения шнека?
Они влияют на разное: частота вращения шнека определяет скорость сдвига и тепловыделение, противодавление — уплотнение и плотность расплава. Измерения показывают, что тепло расплава определяется в основном частотой вращения; если сдвиговый нагрев высок, правильный порядок — сначала снизить обороты, а при недостаточной гомогенности немного поднять противодавление.