Решения по машинам,
запчастям и оборудованию
Как представитель ведущих европейских производителей в Турции, мы поставляем оборудование и оказываем техническую поддержку, чтобы ваша производственная линия работала без остановок.
Полный спектр оборудования
для вашей производственной линии

Термопластавтоматы (ТПА)
Новые и бывшие в употреблении термопластавтоматы

Централизованные системы подачи сырья
Автоматическая подача сырья из силосов и биг-бэгов к машинам

Гравиметрические дозаторы
Дозирование красителей и дробленки для полимерного сырья
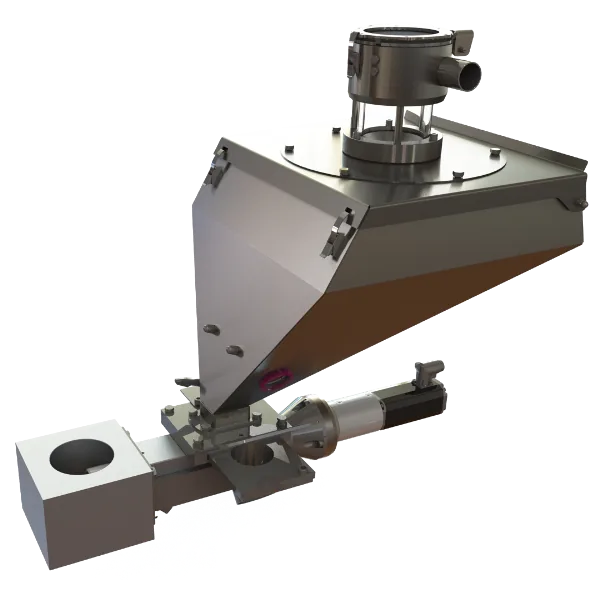
Объемные дозаторы
Дозирование суперконцентратов, добавок и дробленки

Сушилки для полимерного сырья
Сушилки для установки у машины и централизованные системы сушки сырья

Термостаты для пресс-форм
Водяные и масляные термостаты для пресс-форм

Контроллеры горячеканальных систем
Контроллеры горячеканальных систем и системы с запорными соплами

Быстрая смена пресс-форм: магнитные и гидравлические системы
Электропостоянные магнитные и гидравлические системы быстрого крепления и смены пресс-форм

Технология MuCell (снижение массы изделий)
Снижение массы изделий за счет впрыска азота и технологии MuCell
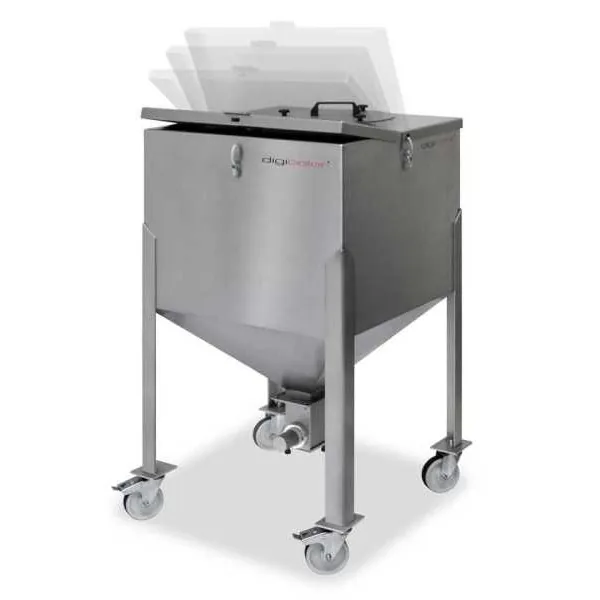
Хранение сырья и емкости
Емкости для гранул из нержавеющей стали и станции растаривания мешков
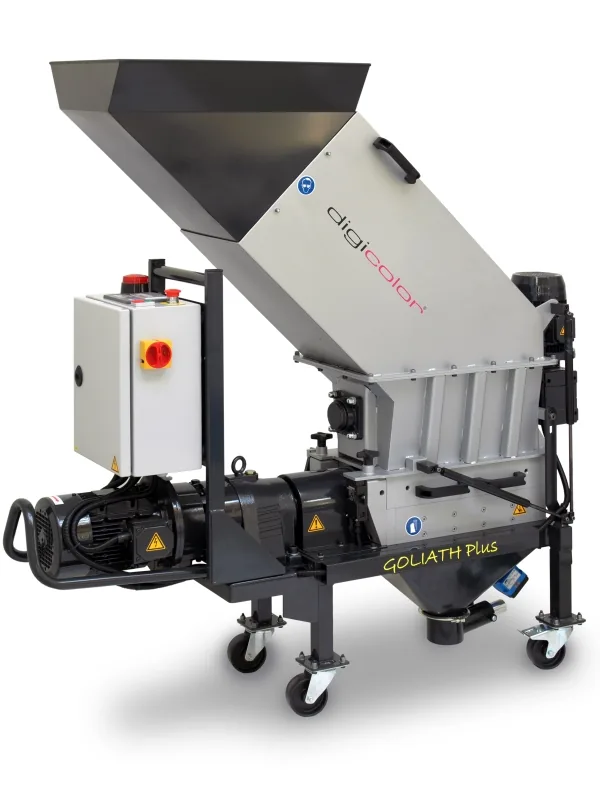
Дробилки для пластмасс
Дробилки для литников, брака и готовых изделий

Конвейеры
Ленточные конвейеры под заказ для линии литья под давлением

Магниты и сепарация металла
Постоянные магниты и магнитные сепараторы
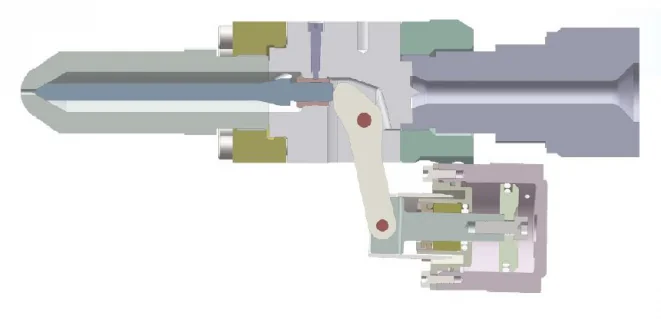
Nozzle System
Запорные, фильтрующие и смесительные сопла
Охлаждение изделий выдувного формования
Внутреннее охлаждение охлажденным сжатым воздухом
Из практики
Реальные внедрения
Машины и системы, которые мы ввели в эксплуатацию на производственных линиях по всей Турции, — техника, проверенная на практике.
Популярная продукция
 DKM Plastik Makineleri
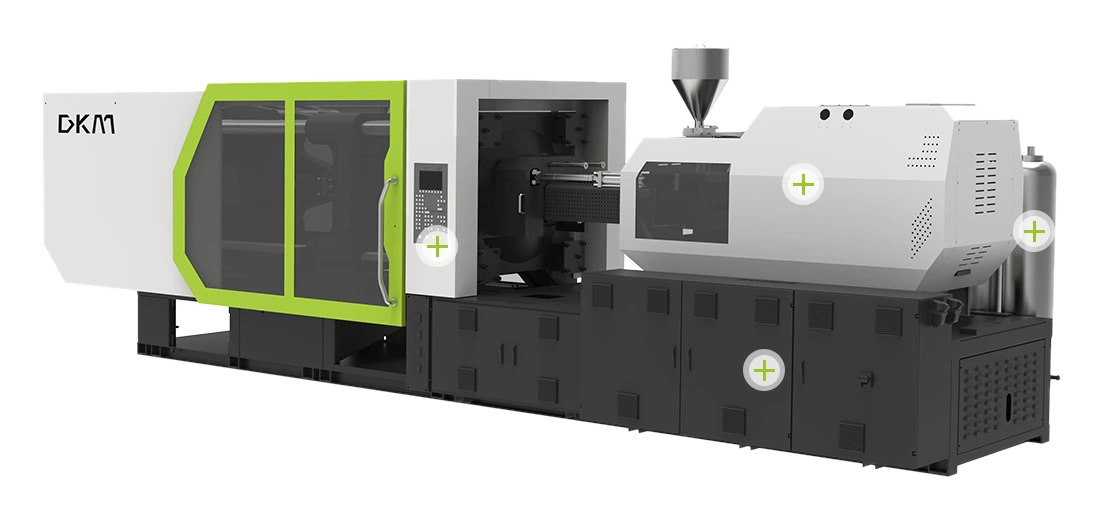 DKM Plastik Makineleri
 EAS Europe B.V.
 EAS Europe B.V.
 RUMMEL
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
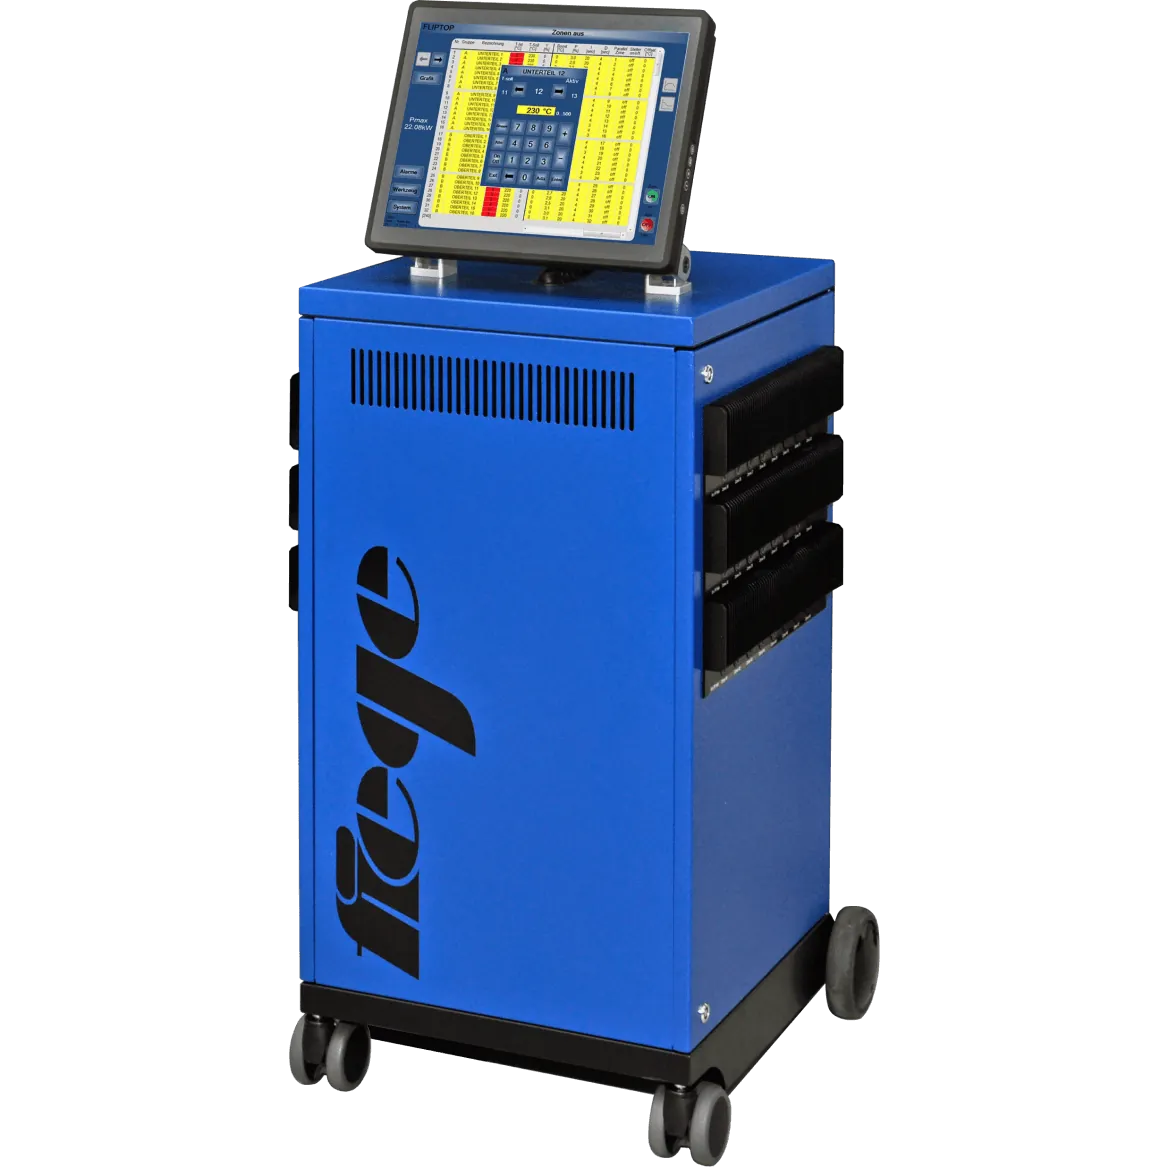 FIEGE Electronic
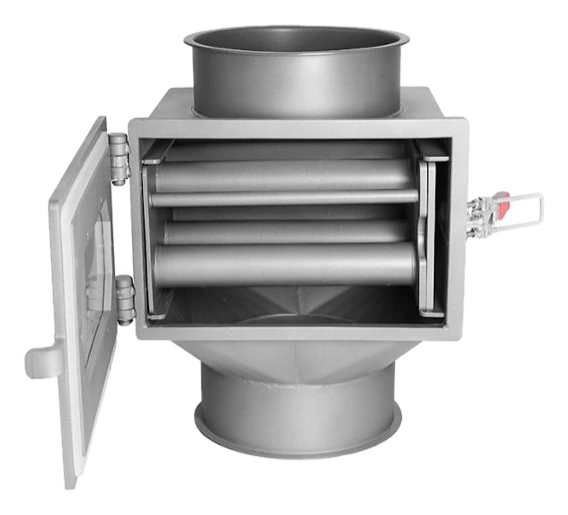 MENSINK Magnetics
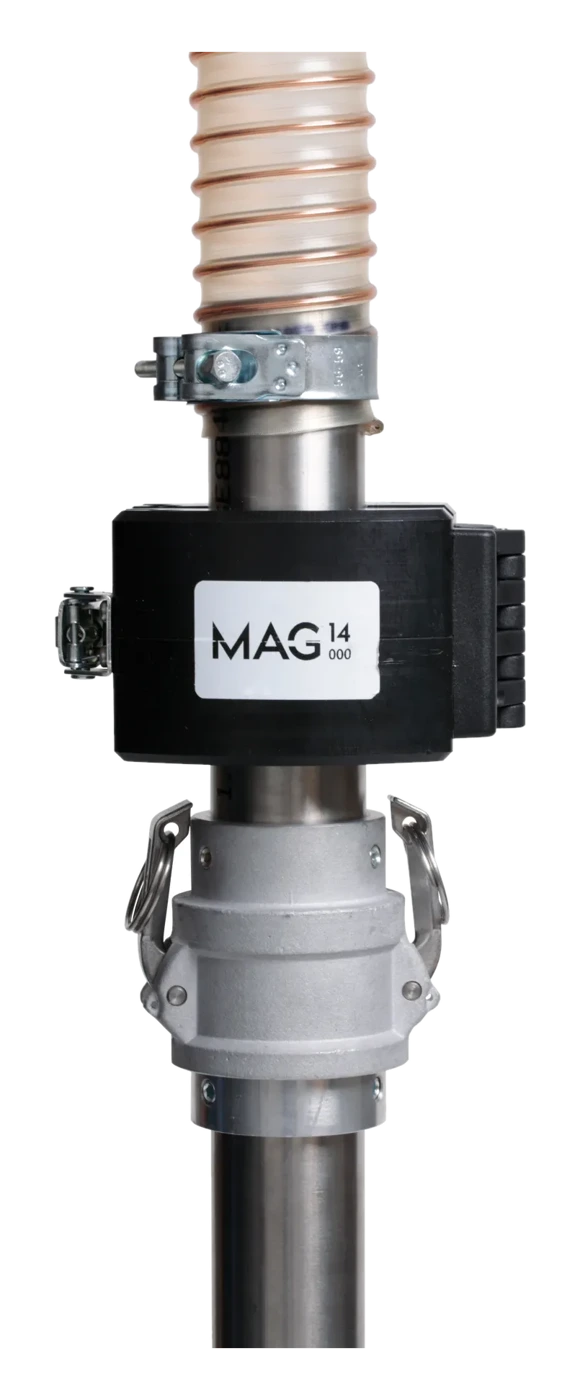 Michel Tube Engineering
Термопластавтомат — лишь одно звено линии
На линии литья под давлением подготовка сырья и подготовка пресс-формы завершаются до того, как работа доходит до машины. Когда с изделием что-то не так, первым делом обычно смотрят на ТПА, однако причина чаще кроется в одном из предшествующих звеньев.
Ассортимент из 1275 позиций с поиском по коду производителя
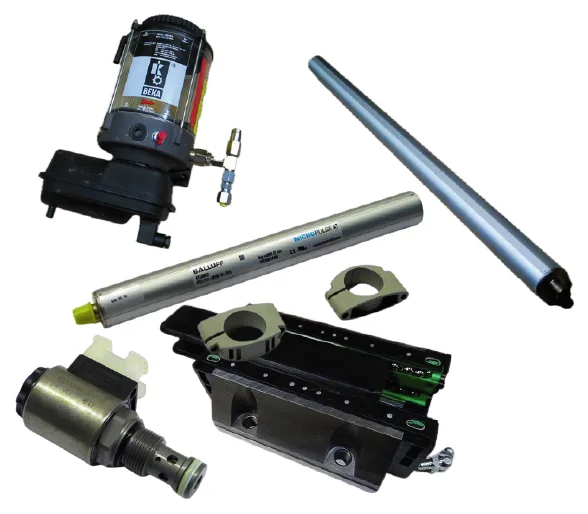
От уплотнений до гидравлических насосов, от датчиков до модулей управления — в списке запчасти 46 производителей. В каждой строке указаны производитель, код производителя и размеры, поэтому можно сразу искать по коду, который у вас есть.
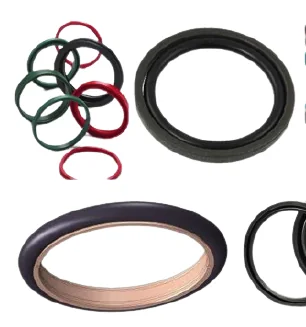 Уплотнительные и защитные кольца361 шт.
 Датчики положения71 шт.
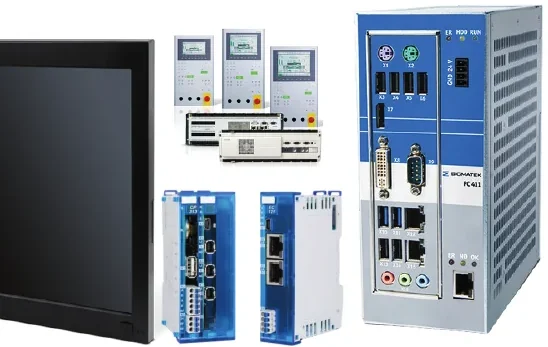 Модули управления58 шт.
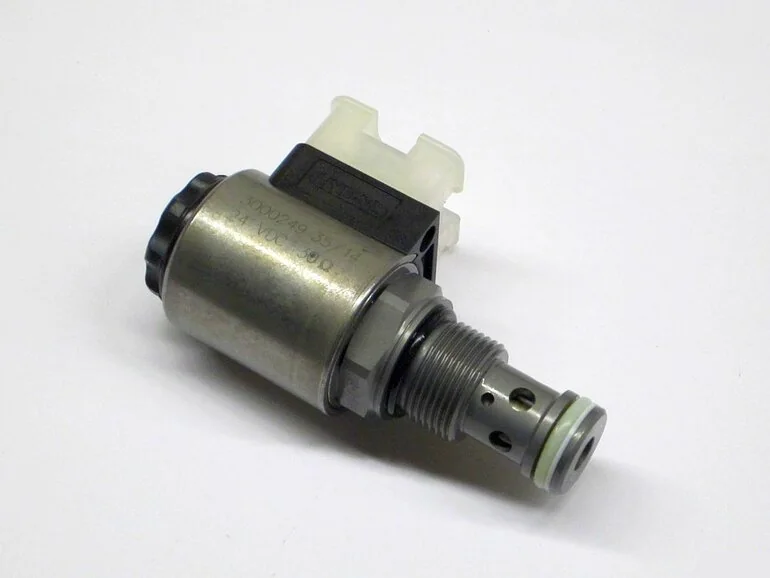 Гидрораспределители36 шт.
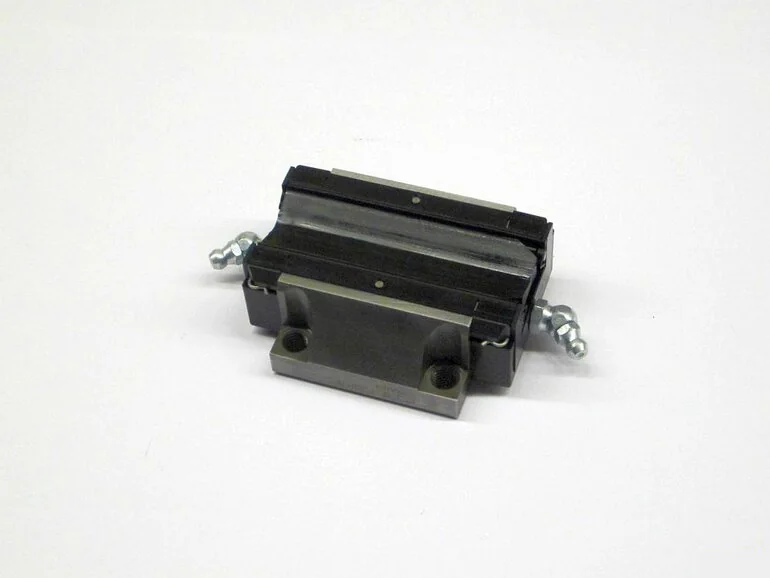 Каретки линейных направляющих и подшипники34 шт.
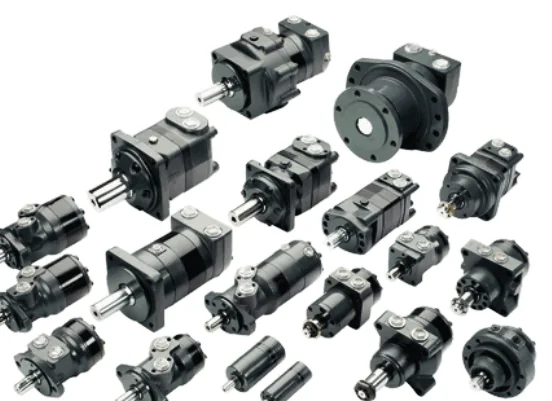 Гидромоторы29 шт.
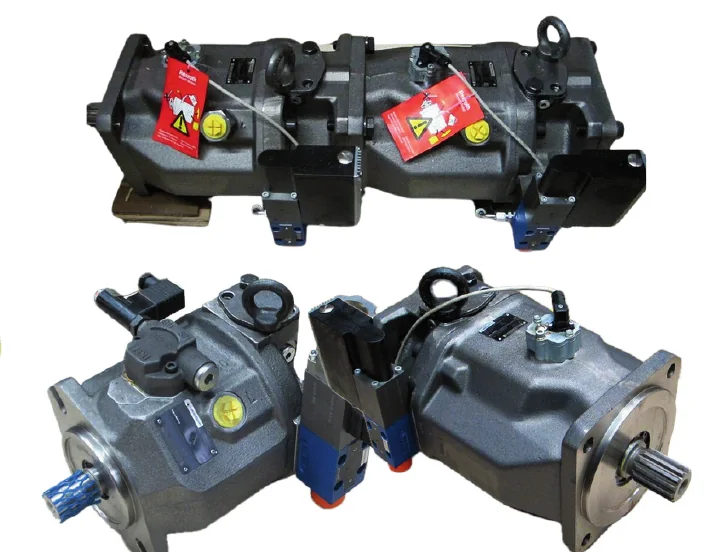 Регулируемые насосы16 шт.
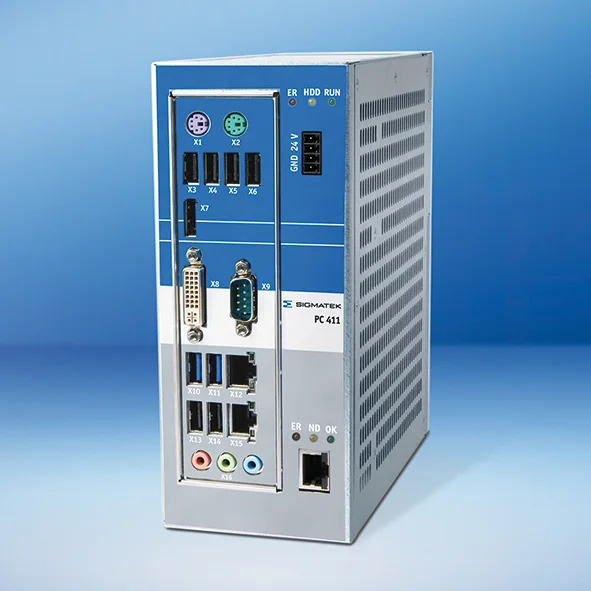 Электронные платы и дисплеи11 шт.
Технические руководства и статьи



Ваш надежный
партнер в решении задач
Опираясь на более чем 22-летний опыт нашей команды основателей в отрасли литья пластмасс под давлением, мы решаем любую задачу — от машины до запчасти, от монтажа до обучения — в одном окне.
Инженерная поддержка
Подбор подходящего оборудования для вашей линии, оптимизация процесса и технические консультации.
Подробнее →Монтаж и пусконаладка
Профессиональный монтаж на месте, пусконаладка и обучение операторов — решения под ключ.
Подробнее →Запчасти и сервис
Бесперебойное производство благодаря широкому складскому запасу и оригинальным запчастям.
Подробнее →Обучение и круглосуточная поддержка
Обучение операторов, а также техническая поддержка по телефону и на месте, чтобы свести простои к минимуму.
Подробнее →Калькуляторы
Коэффициент усилия выводится из этой толщины: 1,00 (1 мм и тоньше — 1,35, 3 мм — 1,00, 5 мм и толще — 0,85). При длинном пути течения ориентируйтесь на верхнюю границу диапазона.
Выбор серии зависит не только от усилия смыкания, но и от области применения — есть отдельные серии для скоростной упаковки, медицины, PET и PVC.
Если у вас есть 3D-модель изделия, площадь измерять не нужно — загрузите STL на вкладке 3D-файл, и площадь проекции и объем будут рассчитаны автоматически.
Эти расчеты дают ориентировочные значения; окончательный выбор должен основываться на геометрии изделия, конструкции пресс-формы и данных производителя материала. Для оценки применительно к вашей задаче обратитесь в нашу службу технической поддержки.
Как выполняется расчет?
При впрыске расплав создает усилие, которое стремится раскрыть пресс-форму. Это усилие равно площади проекции изделия на плоскость разъема, умноженной на давление в форме. Усилие смыкания термопластавтомата (ТПА) должно его превышать; иначе пресс-форма раскрывается на несколько микрон и появляется облой (flash).
Коэффициент лежит в диапазоне 0,3–0,8 т/см² в зависимости от материала и типа изделия: низкий для легкотекучих материалов (PE, PP), высокий для высоковязких (PC, PMMA). Чем больше отношение длины пути течения к толщине стенки, тем выше требуемое давление — поэтому тонкостенная упаковка находится у верхней границы диапазона. Наполнители, например стекловолокно, повышают вязкость, поэтому содержание добавки тоже входит в расчет как поправочный коэффициент. К результату добавляется запас 10–20%.


Давайте вместе укрепим
вашу производственную линию
Свяжитесь с нашими специалистами — подберем нужные вам машины и запчасти.
Запросить коммерческое предложение
Заполните форму — наши специалисты свяжутся с вами в кратчайшие сроки.