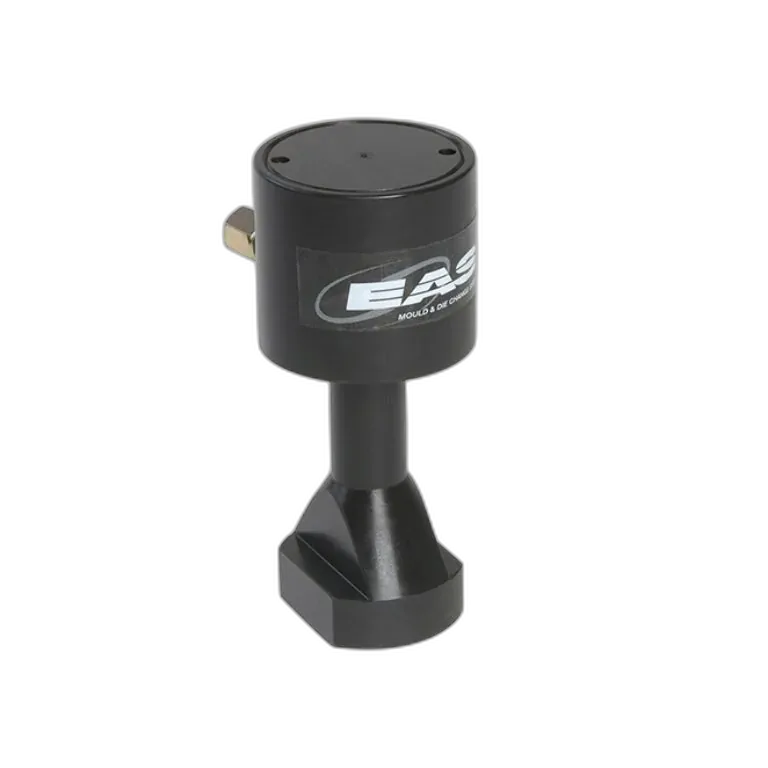
საშუალო საწარმოში ყალიბის შეცვლა 45–90 წუთს გრძელდება. დღეში ორი შეცვლის მქონე მანქანაზე ეს წელიწადში 500+ სთ დაკარგულ წარმოებას ნიშნავს. ყალიბის სწრაფი დამაგრების ტექნოლოგიები ამ დროს 5–10 წუთამდე ამცირებს. მაშ, მაგნიტური თუ ჰიდრავლიკური?
პრობლემა: ჭანჭიკებით დამაგრების ფარული ღირებულება
ჩვეულებრივ მეთოდში ყალიბი ფილებზე ჭანჭიკებითა და მომჭერებით მაგრდება. ყოველ შეცვლაზე ოპერატორი ათობით ჭანჭიკს ხსნის და ხელახლა ამაგრებს; დრო იწელება, მოჭიმვის მომენტის არათანაბრობის რისკი არსებობს, ხოლო ჩამკეტ კვანძში მოხრილ მდგომარეობაში მუშაობა შრომის უსაფრთხოების პრობლემას ქმნის. დღეს, როცა მცირე პარტიების წარმოება იზრდება და ყალიბის შეცვლა ხშირდება, ნამდვილი დანაკარგი სწორედ აქ არის: გაჩერებული მანქანა ფულს არ გამოიმუშავებს.
ვარიანტი 1: ელექტრომუდმივმაგნიტური ფილა
Pressmag-ის მაგნიტური ფილები არის ჩაშენებული მაგნიტების მქონე ფილები, რომლებიც მანქანის ფილებზე მონტაჟდება. ყალიბს მიიტანენ და მაგნიტები რამდენიმეწამიანი დენის იმპულსით აქტიურდება — ყალიბი მთელ უკანა ზედაპირზე განაწილებული ძალით იჭირება.
უსაფრთხოების კრიტიკული ფაქტი: სისტემა ელექტრომუდმივმაგნიტურია — დენი მხოლოდ მდგომარეობის შეცვლისას გამოიყენება. დენის გათიშვის შემთხვევაშიც ყალიბი დამაგრებული რჩება; ის ელექტრომაგნიტის მსგავსად არ ვარდება.
უპირატესობები:
- ყველაზე სწრაფი მეთოდი: დამაგრებას წამები სჭირდება
- ყალიბის მოდიფიკაცია საჭირო არ არის — ნებისმიერი ყალიბის დამაგრება შეიძლება, თუ მისი ზომები შესაფერისია (მომჭერების სტანდარტული ბიჯის პრობლემა არ არსებობს)
- ძალა მთელ ზედაპირზეა განაწილებული: ფილის დეფორმაცია და ერთ წერტილზე დაძაბულობა არ ჩნდება
- უწყვეტი კონტროლი ტემპერატურის სენსორებითა და დამჭერი ძალის მონიტორინგით
შეზღუდვები: ყალიბის უკანა ფილა საკმარისი საკონტაქტო ზედაპირის მქონე მაგნიტური ფოლადისგან უნდა იყოს; ყალიბის ძალიან მაღალ ტემპერატურაზე (240 °C-ზე მეტი) სპეციალური შესრულებაა საჭირო.
EAS-ის ოჯახში Pressmag SP შექმნილია 150 °C-მდე ცხელი ყალიბებისთვის, LP-ს ინდივიდუალურად შესაცვლელი პოლუსები აქვს, ხოლო FP წყალგაუმტარი (IP68) შესრულებაა ნესტიანი გარემოსთვის.
ვარიანტი 2: ჰიდრავლიკური დამაგრების სისტემები
ჰიდრავლიკურ სისტემაში ყალიბი ფილაზე გამწევი ცილინდრებით ან სოლისებრი მომჭერებით მაგრდება. ოპერატორი ღილაკს აჭერს, ცილინდრები ყალიბს იზიდავს და ჩაკეტავს.
უპირატესობები:
- უპრობლემოდ მუშაობს ყალიბის ძალიან მაღალ ტემპერატურაზე (სადაც მაგნიტურს შეზღუდვა აქვს)
- მუშაობს არამაგნიტურ ყალიბებთან ან ყალიბებთან, რომელთა უკანა ზედაპირი დამუშავებული არ არის
- ისეთი ტიპებით, როგორიცაა მოტრიალე ცილინდრები MTR და მოქანავე მომჭერი ELY, სხვადასხვა გეომეტრიის ყალიბს ერგება
- თვითჩამკეტ ტიპებში შეერთება წნევის დაცემის შემთხვევაშიც ნარჩუნდება
შეზღუდვები: ყალიბების დასამაგრებელი კიდეები სტანდარტიზებული უნდა იყოს (EUROMAP-თან შესაბამისობა) — ძლიერი არჩევანია, თუ ყალიბების პარკი სტანდარტიზებულია, ხოლო შერეული პარკისას მოსამზადებელ ინვესტიციას მოითხოვს.
გადაწყვეტილების მატრიცა
- თქვენი ყალიბების პარკი ძალიან მრავალფეროვანია და სტანდარტიზებული არ არის → მაგნიტური ფილა (დამაგრება მოდიფიკაციის გარეშე)
- ყალიბის ტემპერატურა 240 °C-ზე მეტია → ჰიდრავლიკური მომჭერი
- მიზანია შეცვლის უმოკლესი დრო → მაგნიტური ფილა
- EUROMAP სტანდარტის ყალიბები, ავტომატიზებული ხაზი → ჰიდრავლიკური სისტემაც იმავე სიჩქარეს იძლევა
- დიდი ტონაჟი (1000+ ტ) → ორივე ტექნოლოგია გამოიყენება; მაგნიტური LP დიდი ფილებისთვის შეიქმნა
ჰოლისტური SMED: მხოლოდ დამაგრება საკმარისი არ არის
ყალიბის შეცვლის დრო = დამაგრება + ტრანსპორტირება + მომზადება. ყალიბების ტრანსპორტირებისა და შენახვის გადაწყვეტილებები (ყალიბის ურიკები, სტელაჟები) და მომსახურების აღჭურვილობა (საკონტროლო მაგიდები, ყალიბის გადამბრუნებლები) პროცესის მეორე ნახევარს აჩქარებს. თუ წინასწარი გახურების სადგური მოეწყობა, ყალიბი მანქანაში წარმოების ტემპერატურასთან ახლოს შედის — და პირველ ჩასხმაზე გადასვლაც მოკლდება.
თქვენი ყალიბების ზომებისა და მანქანების პარკის საფუძველზე მაგნიტური/ჰიდრავლიკური მიზანშეწონილობის ანალიზისთვის დაგვიკავშირდით.