მანქანების, დანადგარებისა და
სათადარიგო ნაწილების გადაწყვეტები
როგორც წამყვანი ევროპელი მწარმოებლების წარმომადგენელი თურქეთში, ჩვენ ვაწვდით დანადგარებსა და ტექნიკურ მხარდაჭერას, რომლებიც თქვენს საწარმოო ხაზს შეუფერხებლად ამუშავებს.
დანადგარების სრული სპექტრი
თქვენი საწარმოო ხაზისთვის

ინჟექციური ჩამოსხმის მანქანები
ახალი და მეორადი პლასტმასის ინჟექციური ჩამოსხმის მანქანები

ნედლეულის ცენტრალიზებული მიწოდებისა და ჩატვირთვის სისტემები
ნედლეულის ავტომატური ტრანსპორტირება სილოსიდან და ბიგ-ბეგიდან მანქანებამდე

გრავიმეტრიული დოზირების სისტემები
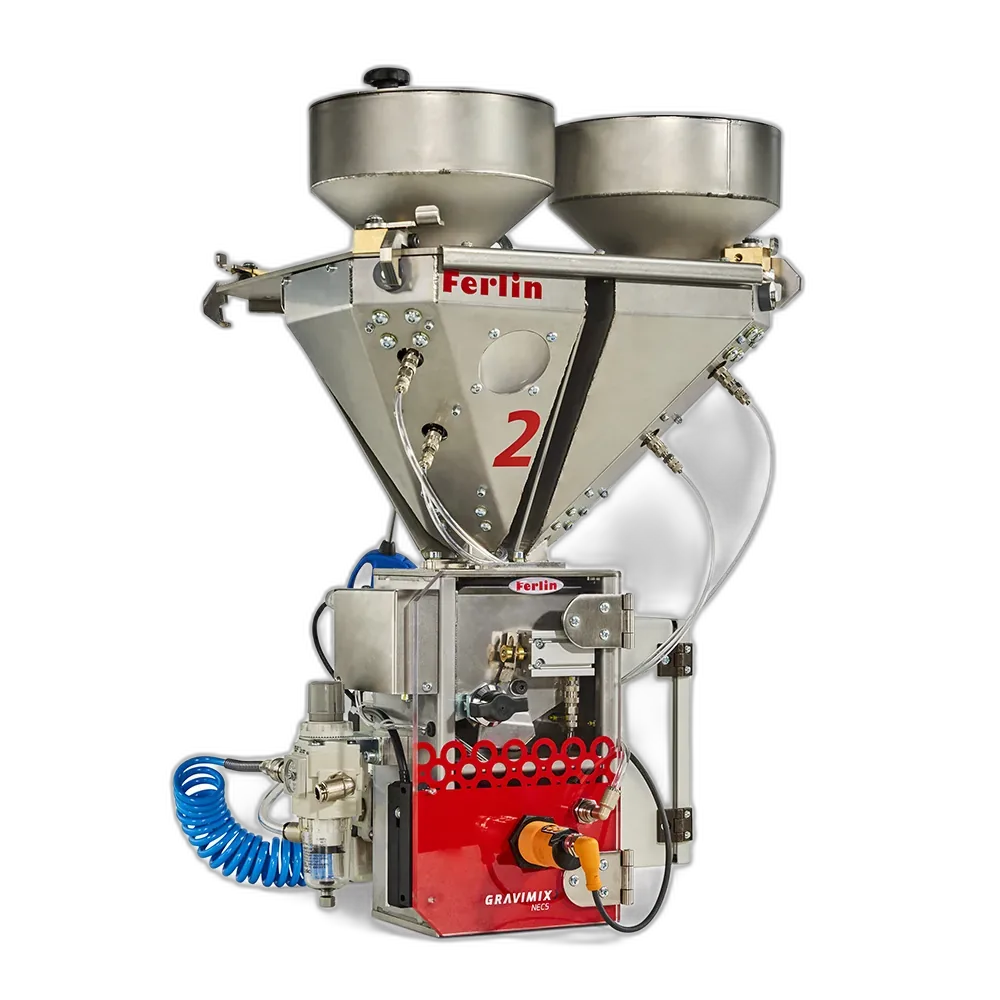
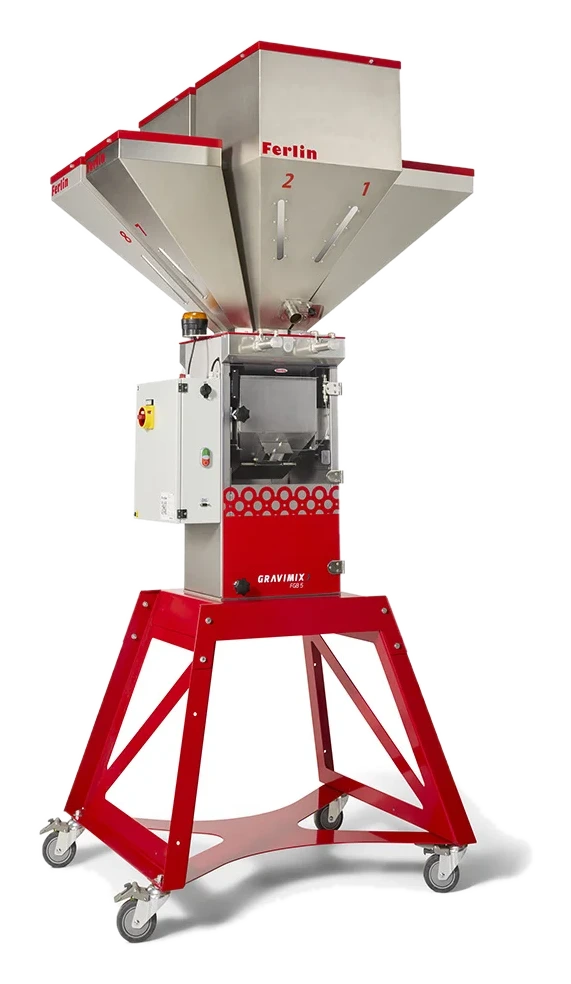
ფერის და დაქუცმაცებული მასალის დოზირება პლასტმასის ნედლეულისთვის
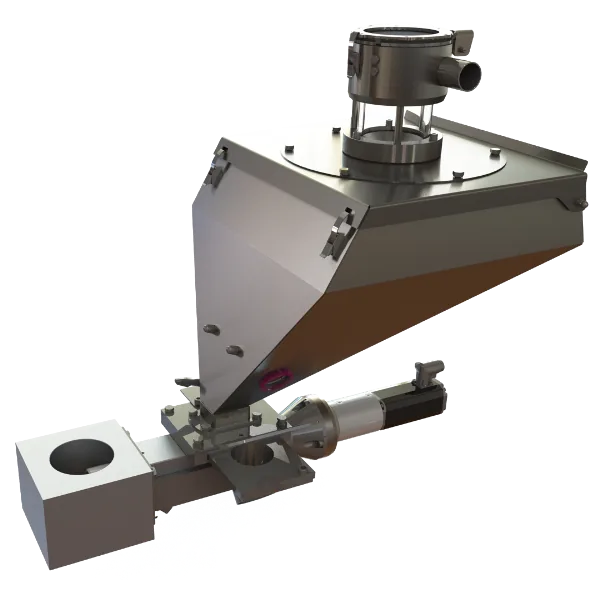
მოცულობითი დოზირების სისტემები
მასტერბეჩის, დანამატისა და დაქუცმაცებული მასალის დოზირება

პლასტმასის ნედლეულის საშრობი სისტემები
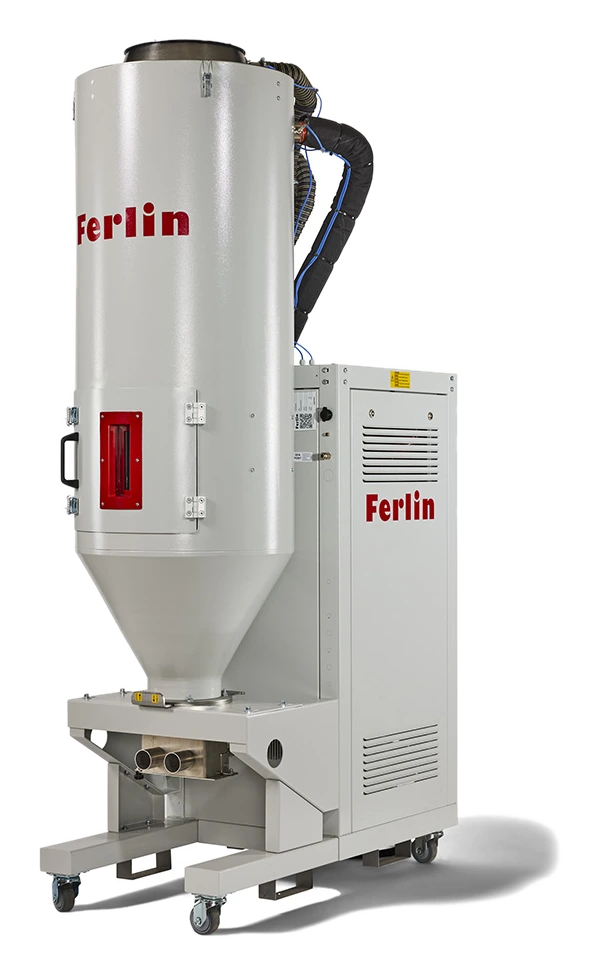
მანქანასთან დასადგმელი და ცენტრალიზებული ნედლეულის საშრობი სისტემები

ყალიბის თერმორეგულატორები
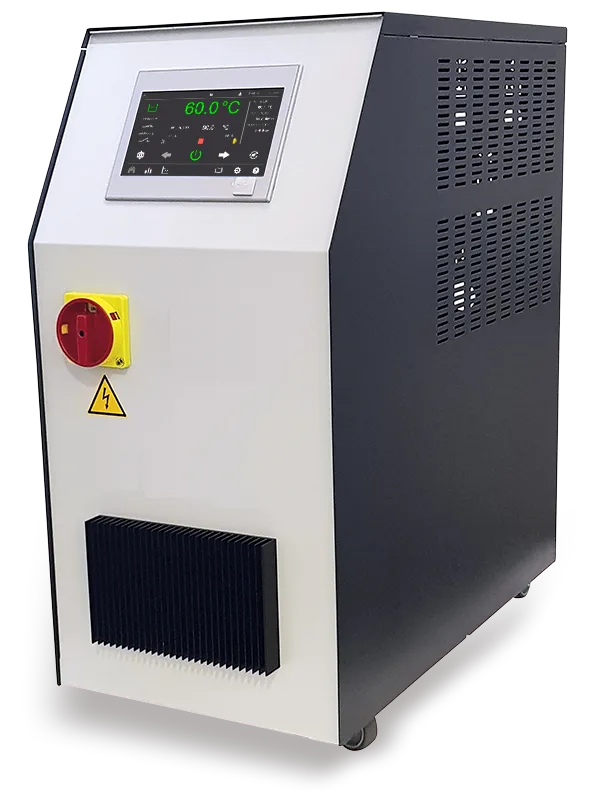
წყლისა და ზეთის ყალიბის თერმორეგულატორები

ცხელარხიანი სისტემების მართვა
ცხელარხიანი სისტემების მართვის ბლოკები და ნემსისებრი ჩამკეტების სისტემები

ყალიბის სწრაფი შეცვლა — მაგნიტური და ჰიდრავლიკური სისტემები
ელექტრომუდმივმაგნიტური და ჰიდრავლიკური ყალიბის სწრაფი დამაგრება და შეცვლა

MuCell — ნაკეთობის მასის შემცირების ტექნოლოგიები
ნაკეთობის მასის შემცირება აზოტის აირის ჩასხმით და MuCell-ით
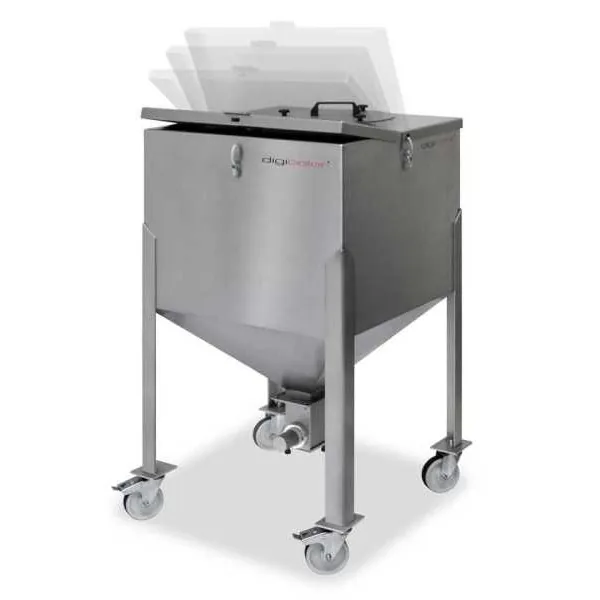
ნედლეულის შენახვა და კონტეინერები
უჟანგავი ფოლადის გრანულების კონტეინერები და ტომრების დაცლის სადგურები
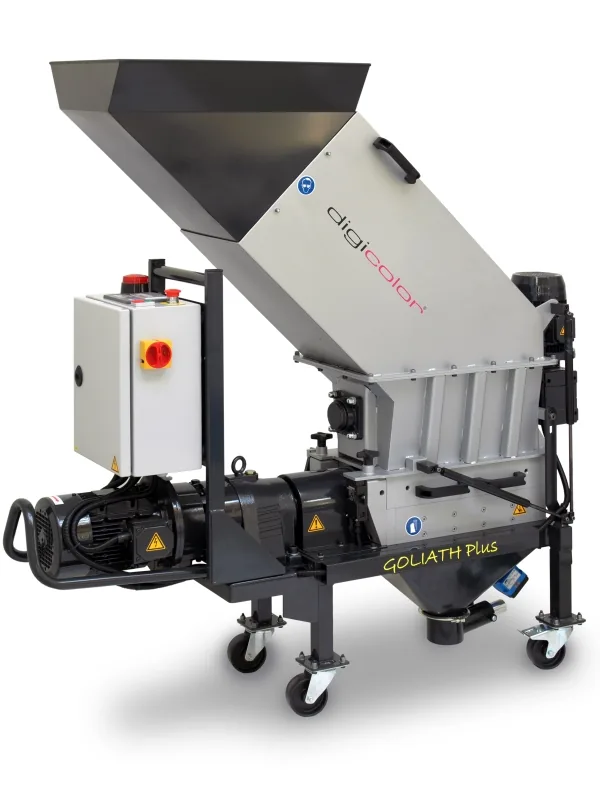
პლასტმასის სამსხვრეველები
სამსხვრეველები სასხმების, წუნისა და მზა ნაკეთობებისთვის

კონვეიერული სისტემები
ინდივიდუალურად დამზადებული ლენტური კონვეიერები ინჟექციური ჩამოსხმის ხაზისთვის

მაგნიტები და ლითონის სეპარაციის სისტემები
მუდმივი მაგნიტები და მაგნიტური სეპარატორები
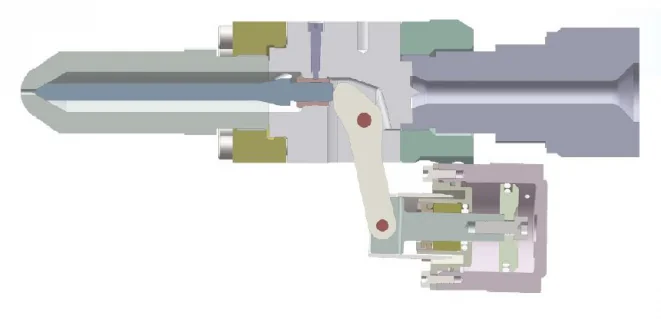
Nozzle System (ჩამოსხმის მანქანის საქშენები)
ჩამკეტი, ფილტრიანი და შემრევი საქშენების გადაწყვეტები
გაბერვით ჩამოსხმული ნაკეთობების გაცივება
შიდა გაგრილება გაცივებული შეკუმშული ჰაერით
პრაქტიკიდან
რეალური ინსტალაციები
თურქეთის საწარმოო ხაზებზე ჩვენ მიერ ექსპლუატაციაში გაშვებული მანქანები და სისტემები — პრაქტიკაში დადასტურებული ინჟინერია.
პოპულარული პროდუქცია
 DKM Plastik Makineleri
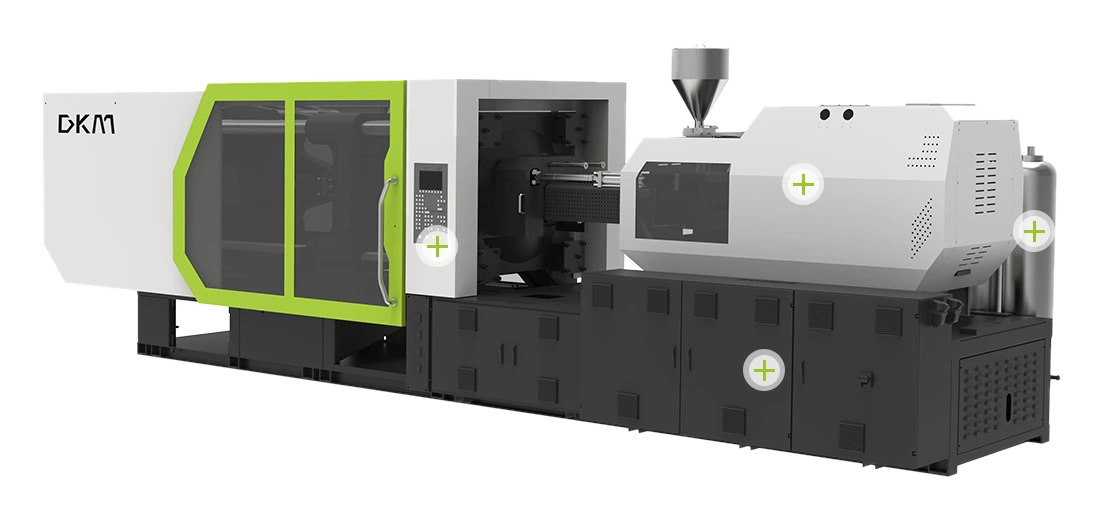 DKM Plastik Makineleri
 EAS Europe B.V.
 EAS Europe B.V.
 RUMMEL
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
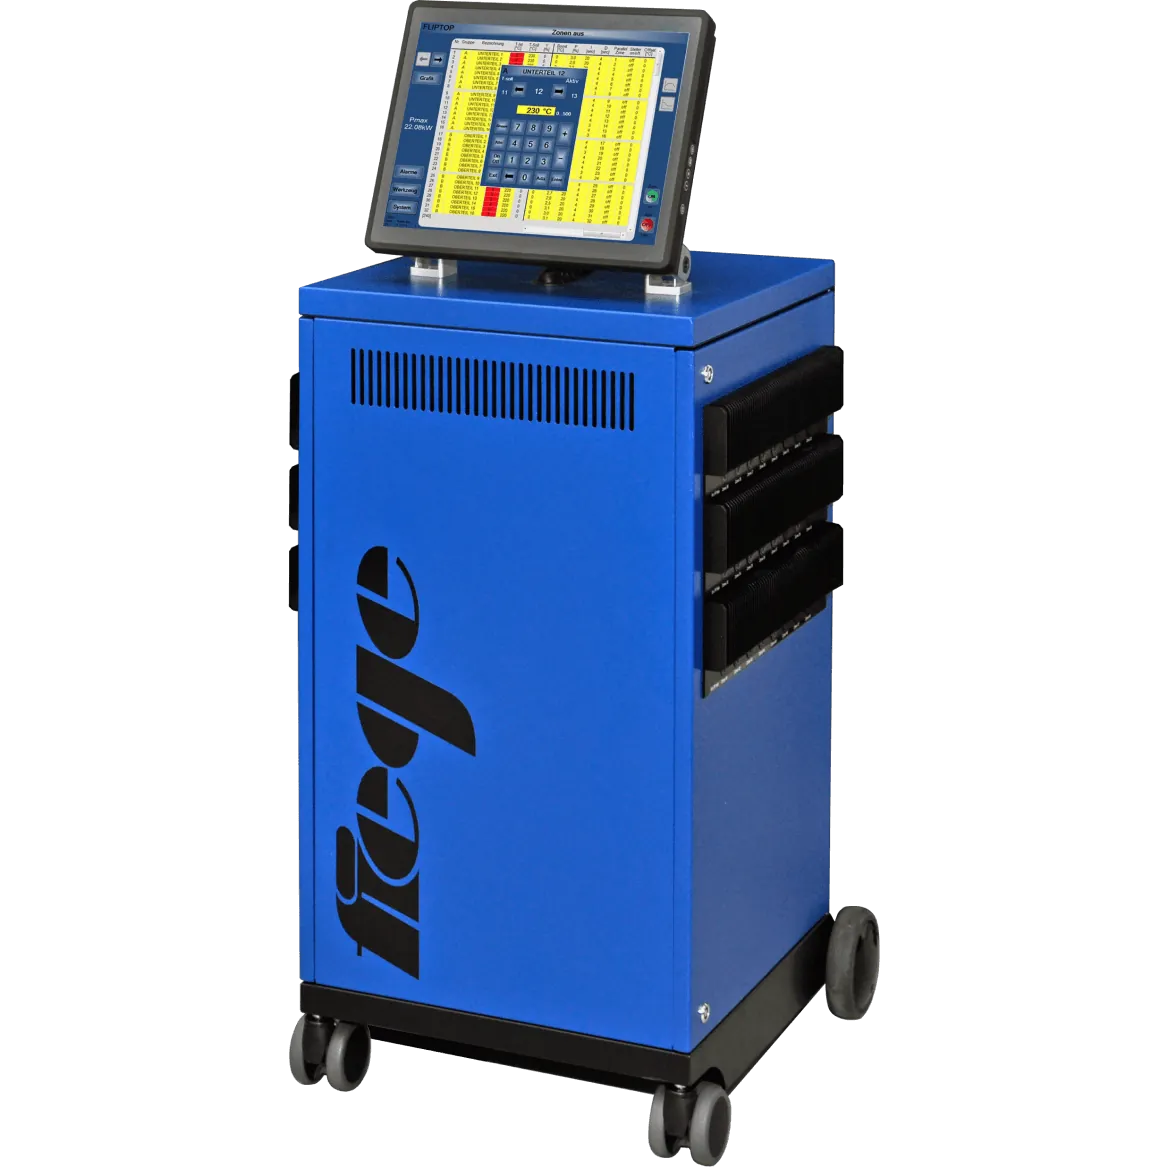 FIEGE Electronic
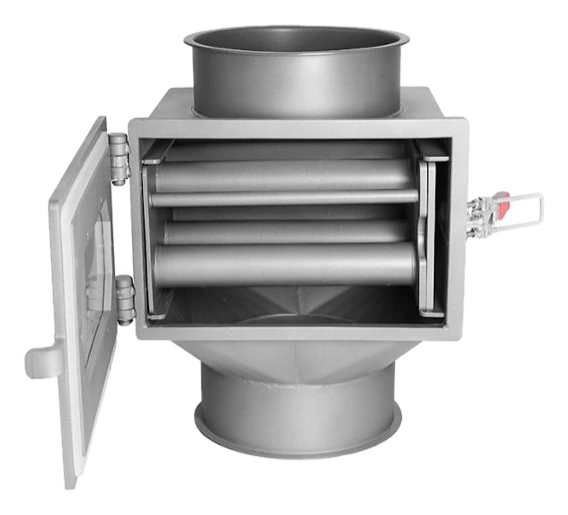 MENSINK Magnetics
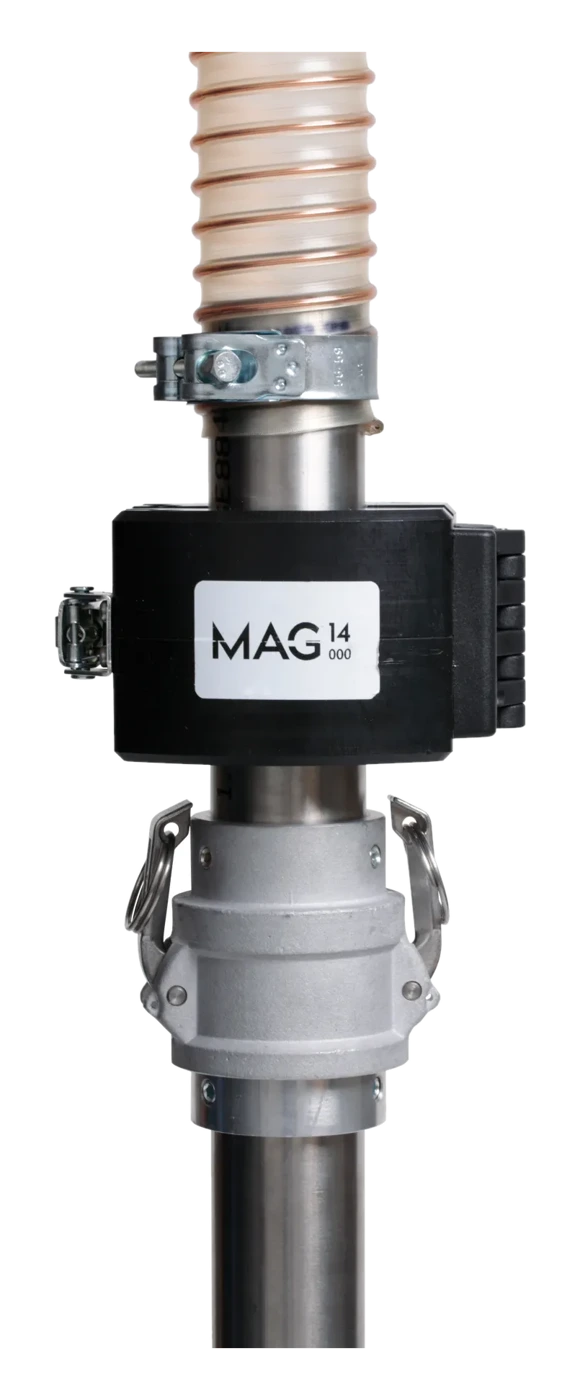 Michel Tube Engineering
მანქანა ხაზის მხოლოდ ერთი რგოლია
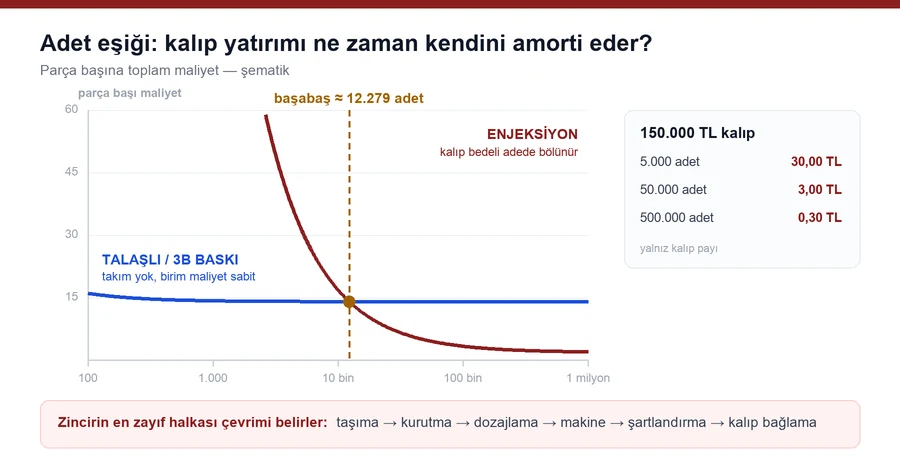
ინჟექციური ჩამოსხმის ხაზზე ნედლეულისა და ყალიბის მომზადება მთავრდება მანამ, სანამ სამუშაო მანქანამდე მივა. როცა ნაკეთობას დეფექტი აქვს, ჩვეულებრივ ჯერ მანქანას ამოწმებენ — მიზეზი კი ხშირად მის წინა რგოლშია.
1275 ნაწილის მარაგი, ძიებით მწარმოებლის კოდით
შემამჭიდროებლებიდან ჰიდრავლიკურ ტუმბოებამდე, სენსორებიდან მართვის მოდულებამდე — სიაში წარმოდგენილია 46 სხვადასხვა მწარმოებლის ნაწილები. ყოველ სტრიქონში მითითებულია მწარმოებლის დასახელება, მწარმოებლის კოდი და ზომა — შეგიძლიათ პირდაპირ თქვენთან არსებული კოდით მოძებნოთ.
 O-რგოლები და საყრდენი რგოლები361 ნაწილი
 მდებარეობის სენსორები71 ნაწილი
 მართვის მოდულები58 ნაწილი
 მიმართულების მანაწილებლები36 ნაწილი
 მიმმართველი ურიკები და საკისრები34 ნაწილი
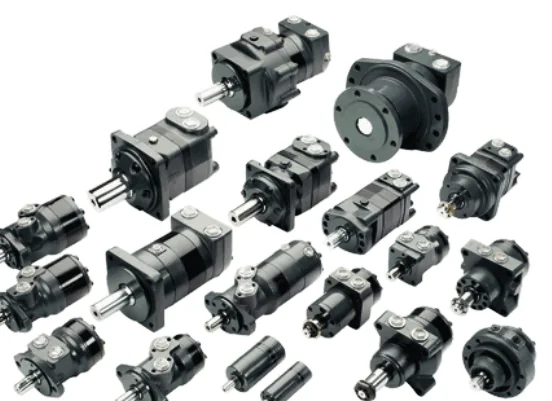 ჰიდრავლიკური ძრავები29 ნაწილი
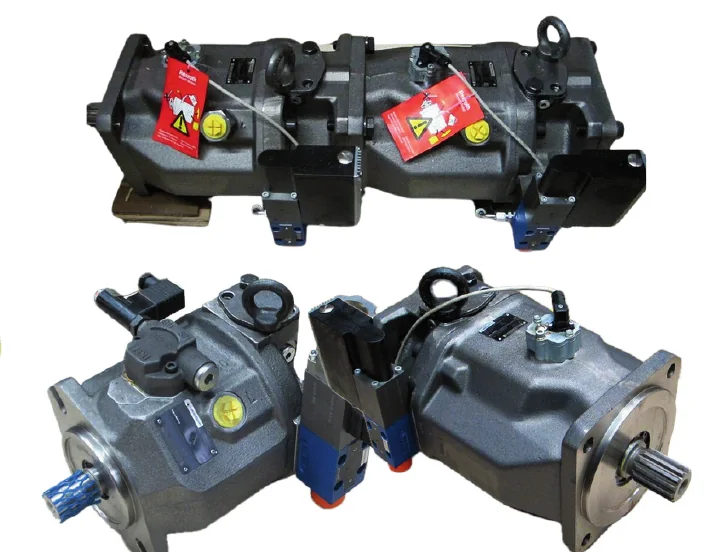 ცვლადი მიწოდების ტუმბოები16 ნაწილი
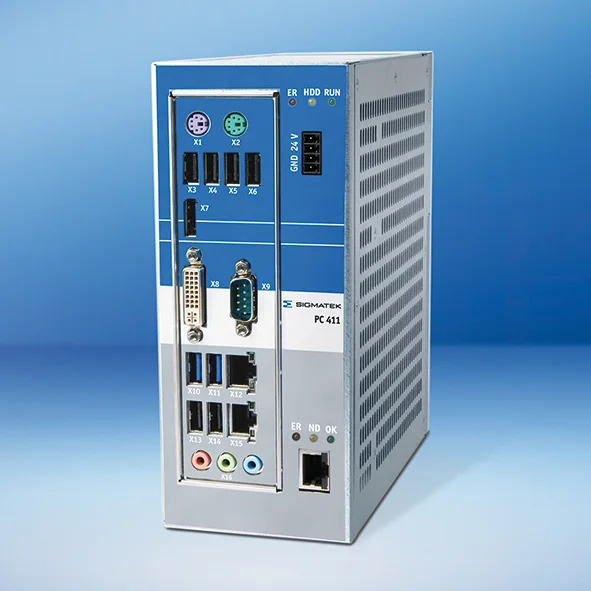 ელექტრონული ბარათები და ეკრანები11 ნაწილი
ტექნიკური სახელმძღვანელოები და სტატიები



თქვენი საიმედო
პარტნიორი გადაწყვეტებში
ჩვენი დამფუძნებელი გუნდის პლასტმასის ინჟექციური ჩამოსხმის ინდუსტრიაში 22 წელზე მეტი გამოცდილებით ყველა მოთხოვნას — მანქანიდან სათადარიგო ნაწილამდე, მონტაჟიდან სწავლებამდე — ერთი საკონტაქტო წერტილიდან ვპასუხობთ.
საინჟინრო მხარდაჭერა
თქვენი ხაზისთვის სწორი დანადგარების შერჩევა, პროცესის ოპტიმიზაცია და ტექნიკური კონსულტაცია.
ვრცლად →მონტაჟი და ექსპლუატაციაში გაშვება
პროფესიონალური მონტაჟი ადგილზე, ექსპლუატაციაში გაშვება და ოპერატორების სწავლება — გადაწყვეტები „გასაღებით ხელში“.
ვრცლად →სათადარიგო ნაწილები და სერვისი
წარმოების უწყვეტობა ფართო მარაგისა და ორიგინალური სათადარიგო ნაწილების წყალობით.
ვრცლად →სწავლება და მხარდაჭერა 24/7
ოპერატორების სწავლება, ასევე ტექნიკური მხარდაჭერა ტელეფონით და ადგილზე, მოცდენის მინიმუმამდე შესამცირებლად.
ვრცლად →კალკულატორები
ამ სისქიდან გამოითვლება ტონაჟის კოეფიციენტი: 1,00 (1 მმ და ნაკლები — 1,35, 3 მმ — 1,00, 5 მმ და მეტი — 0,85). თუ ნაკადის სიგრძე დიდია, იმუშავეთ დიაპაზონის ზედა ზღვართან ახლოს.
სერიის არჩევა ტონაჟთან ერთად გამოყენებაზეც არის დამოკიდებული — სწრაფი შეფუთვის, სამედიცინო, PET და PVC ნაკეთობებისთვის ცალკე სერიები არსებობს.
თუ ნაკეთობის 3D ფაილი გაქვთ, ფართობის გაზომვა არ გჭირდებათ — ატვირთეთ STL 3D ფაილის ჩანართზე და პროექციის ფართობი და მოცულობა ავტომატურად გამოითვლება.
ეს გაანგარიშებები საორიენტაციო მნიშვნელობებს იძლევა; საბოლოო შერჩევა უნდა ეფუძნებოდეს ნაკეთობის გეომეტრიას, ყალიბის კონსტრუქციას და მასალის მწარმოებლის მონაცემებს. თქვენი გამოყენების სპეციფიკური შეფასებისთვის დაუკავშირდით ჩვენს ტექნიკური მხარდაჭერის გუნდს.
როგორ ხდება ეს გაანგარიშება?
ჩასხმისას ნადნობი ქმნის ძალას, რომელიც ყალიბის გახსნას ცდილობს. ეს ძალა არის ნაკეთობის პროექციის ფართობი ყალიბის გაყოფის ზედაპირის პერპენდიკულარულად, გამრავლებული ბუდეში წნევაზე. მანქანის ჩაკეტვის ძალა მას უნდა აღემატებოდეს; წინააღმდეგ შემთხვევაში ყალიბი რამდენიმე მიკრონით იხსნება და ხიწვი წარმოიქმნება.
კოეფიციენტი მასალისა და ნაკეთობის ტიპის მიხედვით 0,3 – 0,8 ტ/სმ² დიაპაზონშია: დაბალია ადვილად დენადი მასალებისთვის (PE, PP), მაღალი — მაღალი სიბლანტის მასალებისთვის (PC, PMMA). რაც უფრო დიდია ნაკადის სიგრძისა და კედლის სისქის ფარდობა, მით უფრო მაღალი წნევაა საჭირო — ამიტომაა თხელკედლიანი შეფუთვა დიაპაზონის ზედა ზღვართან ახლოს. შემავსებლები, მაგალითად მინაბოჭკო, ზრდის სიბლანტეს, ამიტომ დანამატის წილიც გაანგარიშებაში კოეფიციენტის სახით შედის. შედეგს ემატება 10 – 20%-იანი უსაფრთხოების მარაგი.


გავაძლიეროთ
თქვენი საწარმოო ხაზი
საჭირო მანქანებისა და სათადარიგო ნაწილებისთვის დაუკავშირდით ჩვენს სპეციალისტებს.
ფასის მოთხოვნა
შეავსეთ ფორმა და ჩვენი გუნდი უმოკლეს დროში დაგიკავშირდებათ.