თქვენ გაქვთ ნაკეთობის დიზაინი და მისი წარმოება გსურთ. პირველი კითხვა ხშირად ასეთია: „რომელი მანქანა ვიყიდო“; არადა ეს სწორი თანმიმდევრობა არ არის. ჯერ უნდა გაეცეს პასუხი კითხვებს: რომელ მეთოდებს უშვებს ნაკეთობის გეომეტრია და შემდეგ რომელს ხდის მათგან ეკონომიურს დაგეგმილი რაოდენობა. მანქანის შერჩევა ამ ორი პასუხის შემდეგ მოდის.
ეს სტატია ამ თანმიმდევრობას აყალიბებს მათთვის, ვინც წარმოებას ნულიდან იწყებს ან ახალ ნაკეთობას წარმოებაში უშვებს.
რამდენი გზით შეიძლება პლასტმასის ნაკეთობის წარმოება?
გეომეტრია ვარიანტებს ავიწროებს, რაოდენობა მათ შორის ირჩევს:
| მეთოდი | ტიპური ნაკეთობა | ეკონომიური რაოდენობა | ხელსაწყოების (ყალიბის) ღირებულება | ზომის სიზუსტე |
|---|---|---|---|---|
| ინჟექციური ჩამოსხმა | რთული, ვიწრო დაშვების, სერიული ნაკეთობა | 5000-ზე მეტი | მაღალი | ყველაზე ზუსტი |
| ექსტრუზია | უწყვეტი პროფილი, მილი, ფურცელი, აპკი | იზომება მეტრებით | საშუალო | კვეთში კარგი, სიგრძეში თავისუფალი |
| გაბერვით ჩამოსხმა | ღრუ ჭურჭელი, კანისტრი, ბოთლი | 10 000-ზე მეტი | საშუალო-მაღალი | საშუალო |
| თერმოფორმირება | თხელკედლიანი ჭურჭელი, შეფუთვა, შიდა მოპირკეთება | 1000-ზე მეტი | დაბალი | ფართო |
| როტაციული ჩამოსხმა | დიდი მოცულობის ღრუ კორპუსი | 100-ზე მეტი | დაბალი | ფართო |
| მექანიკური დამუშავება / 3D ბეჭდვა | პროტოტიპი, ერთეული ან ძალიან მცირე რაოდენობა | 1–500 | არ არის | ზუსტი (მეთოდის მიხედვით) |
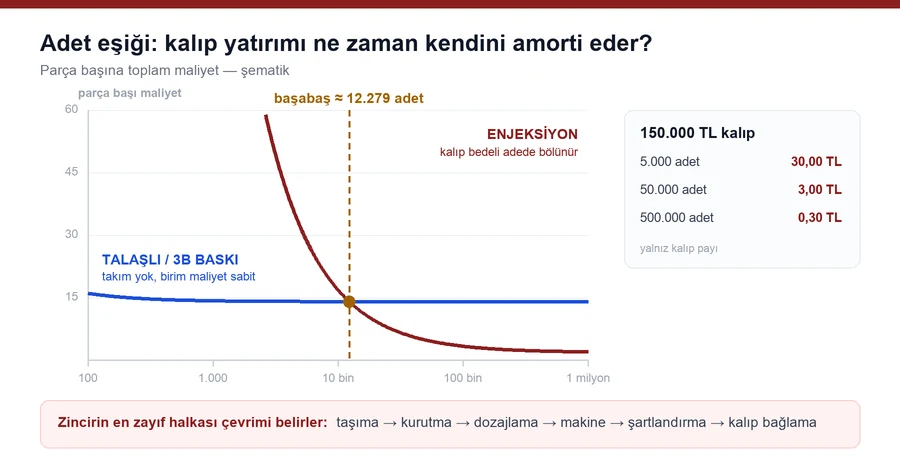
ცხრილში ის, რაც გამორჩება, ასეთია: მცირე რაოდენობისას არცერთი ყალიბიანი მეთოდი ეკონომიური არ არის. 200-ცალიანი სამუშაოსთვის ყალიბის დამზადება ერთ ნაკეთობაზე ღირებულებას მექანიკურ დამუშავებაზე მაღლა სწევს. სამაგიეროდ, 100 000 ცალისას ყალიბის ღირებულება ერთ ნაკეთობაზე ცენტის მცირე ნაწილამდე ეცემა და ინჟექციურ ჩამოსხმას კონკურენტი არ ჰყავს.
რატომ იწარმოება ნაკეთობების უმეტესობა ინჟექციური ჩამოსხმით?
ოთხი მიზეზი ერთად:
- რთული გეომეტრია ერთ ნაბიჯში — ხრახნები, ჩამკეტები, წიბოები, თხელი კედლები და განსხვავებული კვეთები ერთსა და იმავე ციკლში გამოდის
- განმეორებადობა — მეათიათასე ნაკეთობას პირველის ზომები აქვს; ამას აწყობის ხაზი მოითხოვს
- ციკლის ხანგრძლივობა — წამებით იზომება და ყალიბის ბუდეების რაოდენობაზე მრავლდება
- ავტომატიზაციისთვის ვარგისობა — ნაკეთობის ამოღება, დახარისხება და შეფუთვა იმავე ხაზზე იწყობა
თავად მეთოდისა და მანქანის მუშაობის პრინციპისთვის იხილეთ ჩვენი სტატია რა არის ინჟექციური ჩამოსხმის მანქანა; აქ თემა ის კი არ არის, როგორ მუშაობს მანქანა, არამედ როგორ იწყობა წარმოება.
ინვესტიციის რეალური მუხლი: ყალიბი
ინჟექციური ჩამოსხმის ფასი ყალიბია. ყალიბის ფასს მანქანისგან განსხვავებული ფაქტორები განსაზღვრავს: ბუდეების რაოდენობა, ნაკეთობის სირთულე, არის თუ არა გულის მოძრაობები, ფოლადის მარკა, ზედაპირის დამუშავება და მოსალოდნელი რესურსი.
რაოდენობის ზღვრის გაანგარიშება მარტივია: ყალიბის ფასი დაყავით დაგეგმილ ჯამურ რაოდენობაზე. როცა 150 000 ლირა ღირებულების ყალიბი 50 000 ნაკეთობაზე ნაწილდება, ერთ ნაკეთობას 3 ლირა ემატება; როცა იგივე ყალიბი 500 000 ნაკეთობაზე ნაწილდება, ეს 0,30 ლირამდე ეცემა. ეს ციფრი, ნედლეულთან და მანქანის საათთან ერთად, ნაკეთობის რეალურ თვითღირებულებას იძლევა — მუხლების მიხედვით სანახავად შეგიძლიათ გამოიყენოთ ნაკეთობის თვითღირებულების კალკულატორი.
გადაწყვეტილების მიღებისას ხშირად გამორჩენილი სამი მუხლი: ყალიბის გამოცდის დრო, წუნი პირველ წარმოებაში და ყალიბის პერიოდული მომსახურება. სამივე ყალიბის ფასს ემატება.
რა განსაზღვრავს მანქანას?
როცა ყალიბი ნათელია, მანქანა ირჩევა — და არა პირიქით. განმსაზღვრელი ფაქტორები:
- ჩაკეტვის ძალა — მიიღება ყალიბის გაყოფის სიბრტყეზე მოსული ფართობის მასალის მიერ მოთხოვნილ ბუდის წნევაზე გამრავლებით (ჩაკეტვის ძალის კალკულატორი)
- ჩასხმის მოცულობა — დოზის მასა შნეკის მოცულობის 20–80%-იან ზოლში უნდა დარჩეს
- ყალიბის ზომები — სვეტებს შორის მანძილი, გახსნის სვლა, ყალიბის მინიმალური სიმაღლე
- ამძრავის ტიპი — განისაზღვრება ცვლების რაოდენობითა და ენერგიის ღირებულებით
ტონაჟის დიაპაზონები სერიებს შორის ერთმანეთს ფარავს; გადამწყვეტი გამოყენებაა. სერიების შედარება და შერჩევის კრიტერიუმები მოცემულია სტატიაში როგორ შევარჩიოთ მანქანა, მოდელების სია კი — გვერდზე ინჟექციური ჩამოსხმის მანქანების მოდელები.
წარმოება მხოლოდ მანქანა არ არის
ეს პირველი ინვესტიციის ყველაზე გავრცელებული შეცდომაა: მანქანა ბიუჯეტში შედის, მის გვერდით არსებული რგოლები კი მოგვიანებისთვის რჩება. არადა ნაკეთობის ხარისხის განმსაზღვრელი ცვლადების უმეტესობა მანქანის გარეთაა.
| რგოლი | რა ხდება, თუ გამოტოვებულია |
|---|---|
| ნედლეულის ტრანსპორტირება | ხელით მიწოდება; დაბინძურება, ტენის შთანთქმა და გაჩერებები |
| შრობა | ვერცხლისფერი ზოლები, ბუშტები და სიმტკიცის დაკარგვა ჰიგროსკოპიულ მასალაში |
| დოზირება | ფერის გადახრა და მასტერბეჩის ფლანგვა |
| ყალიბის თერმორეგულაცია | ზომის ცურვა, დაბრეცა, ციკლის გახანგრძლივება |
| ცხელარხიანი სისტემა | სასხმი წუნად ბრუნდება, ციკლი გრძელდება |
| ყალიბის დამაგრება | ყალიბის შეცვლა საათობით გრძელდება, მცირე პარტიები წამგებიანი ხდება |
| ლითონის სეპარაცია | შნეკისა და ცილინდრის დაზიანება, გეგმაგარეშე მოცდენა |
ჯაჭვის ყველაზე სუსტი რგოლი განსაზღვრავს ციკლსა და ხარისხს. სწორად შერჩეული მანქანა თავის სიმძლავრეს ვერ იყენებს, როცა არასაკმარისი საშრობით მუშაობს.
როდის მიიღება გადაწყვეტილება მასალაზე?
ნაკეთობის დიზაინთან ერთად. მასალა მოქმედებს როგორც გეომეტრიაზე, ისე პროცესზე: ჩაჯდომის წილი, ყალიბის ტემპერატურა, შრობის საჭიროება და დენადობა მასალის მიხედვით იცვლება.
ნაკეთობაზე დაფუძნებული მასალის შერჩევისთვის შეიძლება გამოიყენოთ ტექნიკური პლასტმასების შერჩევის სახელმძღვანელო, ხოლო გადამუშავების რიცხვითი მნიშვნელობებისთვის — ცხრილი მასალების გადამუშავების მნიშვნელობები. რადგან ზომის შენარჩუნებაზე პირდაპირ მოქმედებს, თემა ჩაჯდომა და ზომის სტაბილურობა დიზაინის ეტაპზე უნდა იყოს ცნობილი — ყალიბი ჩაჯდომის დანამატით მზადდება.
თანმიმდევრობა ნულიდან დაწყებისას
1. დააზუსტეთ ნაკეთობა და წლიური რაოდენობა. ამ ორი ინფორმაციის გარეშე არცერთ შეთავაზებას აზრი არ აქვს. 2. განსაზღვრეთ მასალა. მექანიკური და თერმული მოთხოვნები, შემდეგ გადამუშავებადობა. 3. გადაწყვიტეთ ბუდეების რაოდენობა. რაოდენობა და ციკლის ხანგრძლივობა ერთად ითვლება; ზედმეტი ბუდეები ყალიბს აძვირებს, ძალიან ცოტა კი სიმძლავრეს ზღუდავს. 4. დააპროექტებინეთ ყალიბი. ამ ეტაპზე განისაზღვრება ჩაჯდომის დანამატი, შესასვლელის მდებარეობა, გაგრილების არხები და ვენტილაცია. 5. შეარჩიეთ მანქანა ყალიბის მიხედვით. ტონაჟი, ჩასხმის მოცულობა და ყალიბის ზომები ერთად მოწმდება. 6. დამხმარე დანადგარები იმავე ბიუჯეტში დაგეგმეთ. მოგვიანებისთვის დატოვებული რგოლი პირველივე თვიდან ხარჯად ბრუნდება. 7. ექსპლუატაციაში გაშვება პროცედურით ჩაატარეთ. ჩანაწერების გარეშე ექსპლუატაციაში გაშვება ყალიბის ყოველი შეცვლისას იმავე სამუშაოს ხელახლა შესრულებას ნიშნავს — მეთოდისთვის იხილეთ ყალიბის ექსპლუატაციაში გაშვების პროცედურა.
სამი ყველაზე გავრცელებული შეცდომა პირველ წარმოებაში
ყალიბის დამზადება, სანამ მანქანა ცნობილია. თუ ყალიბის ზომები არსებულ მანქანას არ შეესაბამება, ან ყალიბი უნდა შეიცვალოს, ან მანქანა — ორივე ძვირია.
რაოდენობის ზღვრის არგაანგარიშება. მცირე მოცულობის სამუშაოსთვის ყალიბის დამზადება ერთ ნაკეთობაზე ღირებულებას კონკურენტებზე მაღლა სწევს და შეკვეთას აკარგვინებს.
ხარისხის მხოლოდ მანქანაზე დაკისრება. ზომის გადახრები, ზედაპირის დეფექტები და ფერის სხვაობები ხშირად მანქანის კი არა, ხაზის პრობლემაა. სიმპტომზე დაფუძნებული დიაგნოსტიკისთვის დეფექტების აღმოფხვრის სახელმძღვანელო 33 ტიპის დეფექტს მოიცავს.
---
თუ ნაკეთობის ნახაზი, მასალა და წლიური რაოდენობა, რომლის წარმოებაც გსურთ, ნათელია, ხაზის აწყობა შეგვიძლია ერთად დავგეგმოთ — უბრალოდ მისწერეთ ჩვენს ტექნიკური მხარდაჭერის გუნდს.