პროდუქცია: პლასტმასის ნედლეულის საშრობი სისტემები(15)
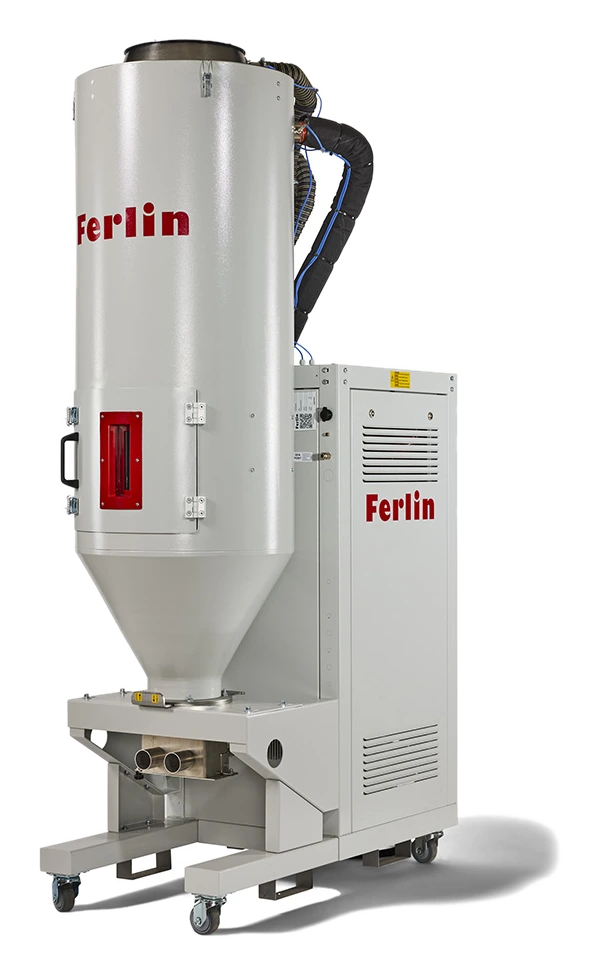 Ferlin Plastics Automation
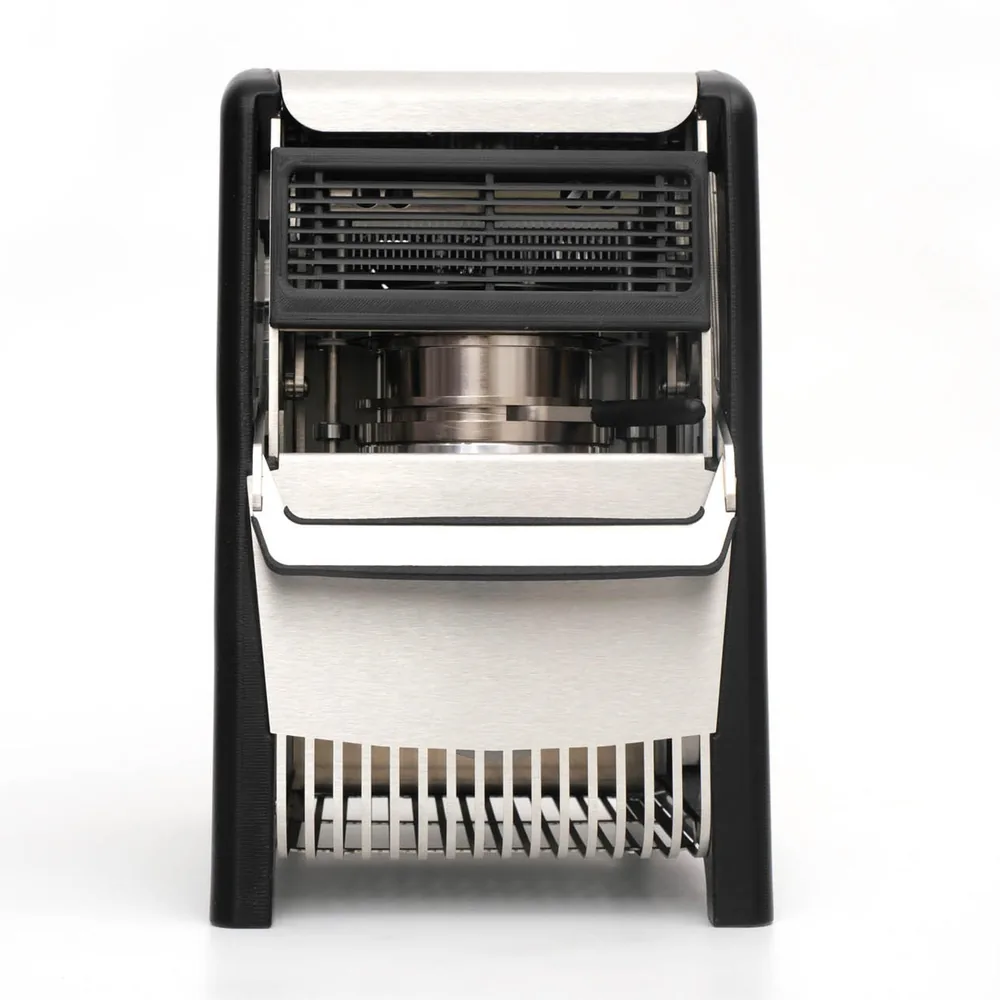
›Ferlin EasyDry HT
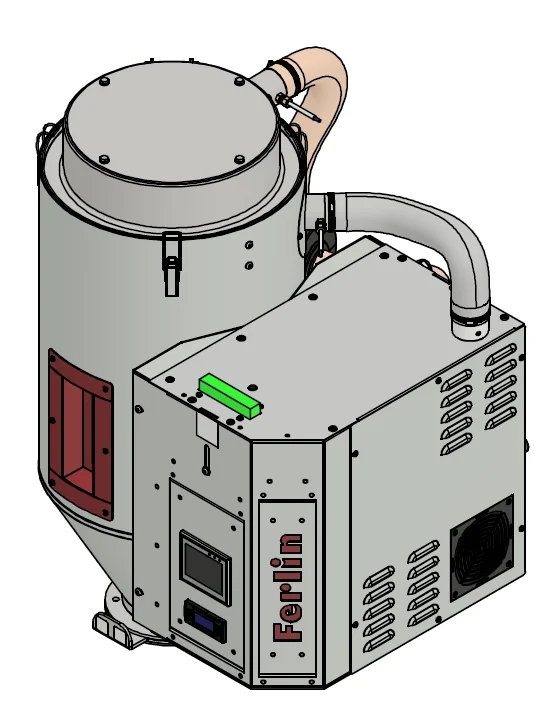 Ferlin Plastics Automation
›Ferlin EasyDry
 Ferlin Plastics Automation
›Ferlin HotDry
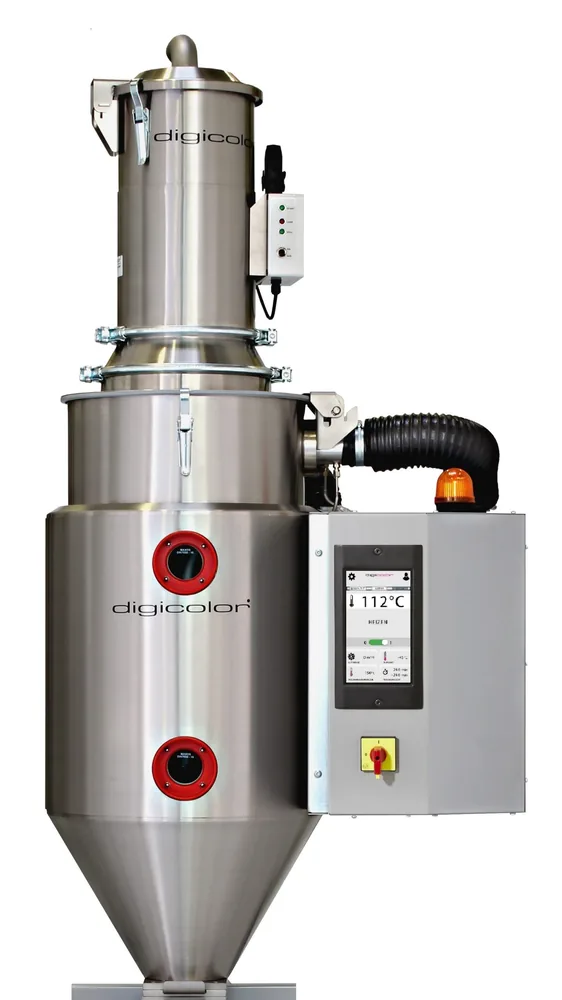 DIGICOLOR
›Digicolor Drywell — საშრობები
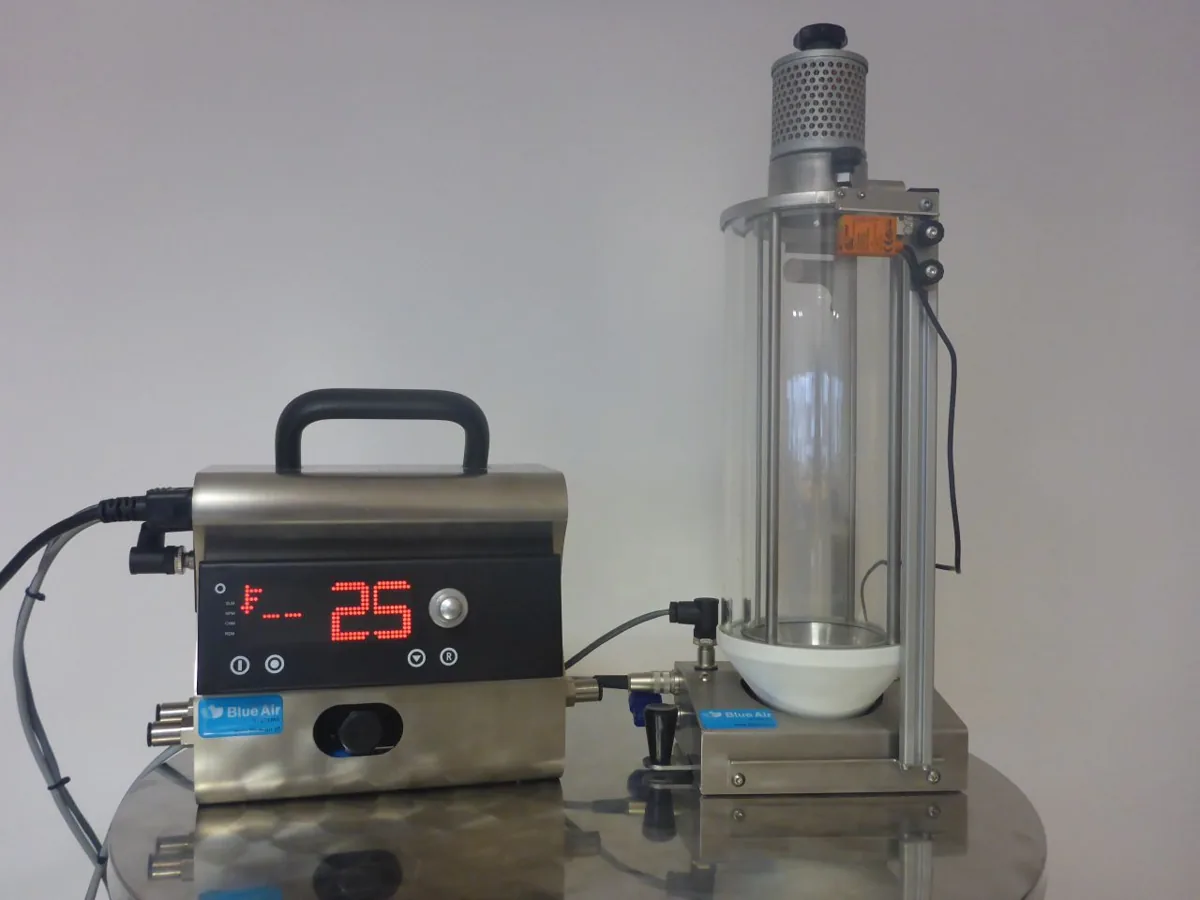 Blue Air Systems
›Blue Air — შეკუმშული ჰაერის საშრობები
 DIGICOLOR
›საშრობი აღჭურვილობა და მომსახურება
პლასტმასის ნედლეულის საშრობი სისტემები
პლასტმასის ინჟექციურ ჩამოსხმასა და ექსტრუზიაში ტენი ყველაზე ხშირად შემხვედრი ხარისხის პრობლემების წყაროა. ჰიგროსკოპიული (ტენის შთამნთქმელი) პლასტმასები ჰაერის ტენს გრანულებში იწოვს; მათი შრობა გადამუშავებამდე სავალდებულოა.
ნესტიანი ნედლეულით მუშაობის ფასი მხოლოდ ზედაპირის დეფექტი არ არის:
| სიმპტომი | ფიზიკური მიზეზი | შედეგი |
|---|---|---|
| ვერცხლისფერი ზოლები ზედაპირზე | ნადნობში არსებული ტენი ორთქლდება და ზედაპირზე გამოაქვს | წუნი, ხელახალი წარმოება |
| მყიფეობა, დარტყმითი სიმტკიცის დაქვეითება | ჯაჭვის გაწყვეტა (ჰიდროლიზი) ისეთ მასალებში, როგორიცაა PA და PC | ნაკეთობა ექსპლუატაციისას ტყდება |
| ზომების გადახრა და ხიწვი | სიბლანტე პარტიიდან პარტიამდე იცვლება | წარმოება, რომელიც ზომას ვერ ინარჩუნებს |
| სიმღვრივე გამჭვირვალე ნაკეთობაში | PET-ის სიბლანტის რიცხვის დაცემა | უარყოფილი პარტია |
ჰიდროლიზს მნიშვნელოვანი თვისება აქვს: ის შეუქცევადია. გაწყვეტილი პოლიმერული ჯაჭვის აღდგენა შემდგომი შრობით შეუძლებელია და ეს პარტია დაბალ სიმტკიცეს ინარჩუნებს. ამიტომ შრობა არ არის პარამეტრი, რომლის გასწორებაც წარმოების შემდეგ შეიძლება, არამედ პირობა, რომელიც მანამდე უნდა შესრულდეს.
საშრობის ტიპები: რომელი რომელი ნედლეულისთვის?
| საშრობის ტიპი | მუშაობის პრინციპი | შესაფერისი ნედლეული | სერია |
|---|---|---|---|
| ადსორბციული (მშრალი ჰაერის) | ჰაერის ნამის წერტილს –40 °C-მდე დონემდე ამცირებს და გრანულების შიდა ტენს აშორებს | ჰიგროსკოპიული: PA, PC, ABS, PET, PBT, PMMA, TPU, PLA, ASA | Ferlin EasyDry |
| მშრალი ჰაერის მაღალტემპერატურული (HT) | იგივე პრინციპი, პროცესის ტემპერატურა 170 °C-მდე | მაღალტემპერატურული საინჟინრო პლასტმასები: PA66, PPS, PEEK, PEI, PET | Ferlin EasyDry HT |
| ცხელი ჰაერის | გაცხელებული გარემოს ჰაერით მხოლოდ ზედაპირულ ტენს აშორებს | არაჰიგროსკოპიული: PP, PE, PS | Ferlin HotDry |
შერჩევა ორივე მიმართულებით უნდა გაკეთდეს. ცხელი ჰაერის საშრობები ჰიგროსკოპიულ მასალაზე არასაკმარისია — გარემოს ჰაერი თავად ატარებს ტენს და გრანულებში შეღწეული ტენის გამოსატანად საკმარისი არ არის. საპირისპიროც სწორია: PE-სა და PP-ისთვის, რომლებიც მხოლოდ ზედაპირზე სველდება, მშრალი ჰაერის საშრობის ყიდვა იმ სიმძლავრის საფასურის გადახდაა, რომელიც არასოდეს იქნება გამოყენებული.
როგორ გამოითვლება საშრობის წარმადობა?
ორი გადამწყვეტი მნიშვნელობაა: მანქანის ნედლეულის საათობრივი მოხმარება და მასალისთვის საჭირო დაყოვნების დრო. ბუნკერის მოცულობა საკმარისად დიდი უნდა იყოს, რომ ამ ორის ნამრავლი დაიტიოს.
მაგალითი: მანქანამ, რომელიც საათში 40 კგ PA6-ს მოიხმარს, 4-საათიანი დაყოვნების დროისთვის ბუნკერში მუდმივად 160 კგ მასალა უნდა შეინახოს. რადგან PA6-ის ნაყარი სიმკვრივე დაახლოებით 0,65 კგ/ლ-ია, ეს არანაკლებ 250 ლიტრიან ბუნკერს ნიშნავს.
შრობის გავრცელებული მნიშვნელობები:
| ნედლეული | შრობის ტემპერატურა | დაყოვნების დრო |
|---|---|---|
| PA6 / PA66 | 80 °C | 3–5 სთ |
| PC | 120 °C | 2–4 სთ |
| ABS | 80 °C | 2–3 სთ |
| PET | 160–180 °C | 4–6 სთ |
| TPU | 80 °C | 2–3 სთ |
ყველა ნედლეულის ტემპერატურის, დროისა და ტენიანობის მნიშვნელობებისთვის შეგიძლიათ იხილოთ მასალების გადამუშავების პარამეტრების ცხრილი. რატომ იქცევა ჰიგროსკოპიული მასალა განსხვავებულად და რას ნიშნავს ნამის წერტილი, დეტალურად ახსნილია ნედლეულის შრობის სახელმძღვანელოში.
ბუნკერის საჭიროზე დიდად შერჩევაც პრობლემაა: თუ მასალა ცხელ ჰაერში საჭიროზე დიდხანს რჩება, იწყება დესტრუქცია, განსაკუთრებით PET-სა და TPU-ში.
მანქანასთან თუ ცენტრალური შრობა?
თუ ერთ ან რამდენიმე მანქანაზე სხვადასხვა ნედლეული მუშავდება, სწორი გადაწყვეტილებაა მანქანასთან მდგომი საშრობი; ყოველი მანქანა საკუთარ მასალას საკუთარი დროით აშრობს. საწარმოებში, სადაც ერთი და იგივე ნედლეული ბევრ მანქანას მიეწოდება, ცენტრალური შრობა უფრო ეკონომიურია, გამშრალი მასალა კი ცენტრალიზებული მიწოდების ხაზით ნაწილდება.
ცენტრალურ შრობაში კრიტიკული წერტილი თავად ხაზია: გამშრალი გრანულები არაიზოლირებულ ან ნესტიან ხაზში გადაადგილებისას მანქანამდე მისვლამდე შეიძლება ტენი ხელახლა შეიწოვოს.
რა განსაზღვრავს პლასტმასის საშრობის ფასს?
საშრობების ფასი ერთი პუნქტისგან არ შედგება; შეთავაზებებს შორის სხვაობას შემდეგი პუნქტები ქმნის:
- ბუნკერის მოცულობა და ჰაერის ხარჯი — წარმადობის ზრდასთან ერთად იზრდება კორპუსიც, ვენტილატორიც და გამახურებელიც; ეს ფასის მთავარი განმსაზღვრელია
- საშრობის ტიპი — მშრალი ჰაერის ადსორბციული სისტემა ცხელი ჰაერის დანადგარზე რთული კონსტრუქციაა
- სამუშაო ტემპერატურა — 170 °C-მდე HT მოდელები იზოლაციისა და მასალების თვალსაზრისით სხვა კლასს მიეკუთვნება
- მართვის აღჭურვილობა — ნამის წერტილის მონიტორინგი, დაყოვნების დროის ავტომატური მართვა და ენერგიის დაზოგვის ფუნქციები
- ჩარჩო, შემწოვი ყუთი და ასპირაცია — დამატებითი აღჭურვილობა, რომელიც მანქანასთან განლაგების მიხედვით იცვლება
შესყიდვის ფასთან ერთად გასათვალისწინებელია ენერგომოხმარებაც: ინჟექციური ჩამოსხმის საწარმოს მთლიან ელექტრომოხმარებაში შრობა მანქანების შემდეგ ყველაზე დიდი პუნქტია, საჭიროზე დიდი ან უწყვეტად მომუშავე საშრობი კი ამ სხვაობას ყოველთვიურად იხდის. თემა განვიხილეთ სტატიაში ენერგომოხმარება და დაზოგვის გზები.
თუ გვეტყვით, რა ნედლეულს ამუშავებთ და რა არის თქვენი საათობრივი მოხმარება, ერთად განვსაზღვრავთ საჭირო ტიპსა და ბუნკერის მოცულობას და მოვამზადებთ შეთავაზებას.
შრობა შეკუმშული ჰაერით
ადსორბციული საშრობების გარდა არსებობს Blue Air-ის შეკუმშული ჰაერის საშრობები, რომლებიც იყენებს საწარმოს გამშრალ შეკუმშულ ჰაერს და რეგენერაციას არ საჭიროებს. ისინი შესაფერისია მიკროჩამოსხმისთვის, მანქანაზე შრობისთვის და საწარმოებისთვის, რომლებიც გაბერვით ჩამოსხმის მანქანის გამონაბოლქვ ჰაერს იყენებს.
ხშირად დასმული კითხვები
საკმარისია თუ არა ცხელი ჰაერის საშრობი ნეილონისთვის ან PET-ისთვის? არა. ეს მასალები ტენს გრანულის შიგნით შეიწოვს; გარემოს ჰაერით მომუშავე საშრობი მხოლოდ ზედაპირს აშრობს. ისეთ ჰიგროსკოპიულ ნედლეულთან, როგორიცაა ნეილონი, PC და PET, მშრალი ჰაერის ადსორბციული საშრობი სავალდებულოა.
რატომ გამოიხატება ნამის წერტილი უარყოფითი მნიშვნელობით? ნამის წერტილი ჰაერის სიმშრალის საზომია და არა საშრობის ტემპერატურა. მაშინ, როცა საშრობი ჰაერს 80–170 °C დიაპაზონში აცხელებს, იმავე ჰაერის ტენშემცველობა საკმარისად დაბალია, რომ –40 °C ნამის წერტილს შეესაბამებოდეს. ჰაერი ერთდროულად ცხელიცაა და მშრალიც.
აზიანებს თუ არა ნედლეულის საჭიროზე დიდხანს შრობა? აზიანებს. ცხელ ჰაერში ხანგრძლივი დაყოვნება იწვევს დესტრუქციას, გაყვითლებას და მექანიკური თვისებების დაკარგვას, განსაკუთრებით PET-სა და TPU-ში. დაყოვნების დრო მასალის მიხედვით უნდა დადგინდეს და სამარაგო ზღვრად არ უნდა გაგრძელდეს.
საჭიროა დაქუცმაცებული მასალის შრობაც? დიახ. რადგან დაქუცმაცებულ მასალას დიდი ზედაპირის ფართობი აქვს, ის ტენს თავდაპირველ გრანულებზე სწრაფად იწოვს. ის დესტრუქციისადმიც უფრო მიდრეკილია, რადგან კიდევ ერთი თერმული ციკლი გაიარა; მისი წილი და შრობა ცალკე უნდა იმართებოდეს.
Teknik Part გთავაზობთ მანქანასთან და ცენტრალური შრობის გადაწყვეტილებებს, უპირველეს ყოვლისა Ferlin EasyDry მშრალი ჰაერის საშრობებს.
Ferlin-ის საშრობების, დოზირებისა და მიწოდების სრული ასორტიმენტისთვის შეგიძლიათ იხილოთ Ferlin ბრენდის გვერდი.