При шприцформа със студен леяк всеки удар произвежда освен изделието и леяк: той се отрязва, смила се и в най-добрия случай става мленка. Горещоканалната система премахва този отпадък още в основата му — стопилката изобщо не се втвърдява, докато не влезе в гнездото на шприцформата.
Принцип на работа
Горещоканалната система се състои от нагряван разпределителен блок (разпределител) и дюзи, вградени в шприцформата. Пластмасата се поддържа при температурата на стопилката по целия път от дюзата на машината до втока на изделието. Не се образува втвърден леяк; изделието се отделя чисто при втока.
Всяка зона (разпределителят, всяка отделна дюза) е оборудвана със собствена термодвойка и нагревател; контролерът за горещоканалната система поддържа всяка от тези зони на зададената температура с отделен PID контур.
Предимства пред студения леяк
- Икономия на материал: отпадъкът от леяци се свежда до нула. При малки изделия леякът може да е 30–50% от теглото на удара — това е пряка печалба от суровина
- Кратък цикъл: не е нужно да се чака втвърдяването на дебел леяк; цикълът обикновено се определя от изделието, а не от леяка
- Лесна автоматизация: отпадат стъпките на отделяне, отрязване и смилане на леяците
- Качество: следата от втока е минимална, загубата на налягане намалява и се постига по-балансирано запълване на отдалечените гнезда
Цената: инвестицията в шприцформата се увеличава, системата изисква поддръжка, а смяната на цвета отнема повече време, отколкото при студения леяк. При производство на големи серии сметката винаги е в полза на горещия канал; при много малки обеми студеният леяк все още може да е разумен.
Контролът на температурата: застраховката на системата
Работата на горещоканалната система зависи от това колко точно се поддържат температурите на зоните. Отклонение от 10 °C в една зона означава разлики в цвета, провлачване на нишки или замръзнала дюза в това гнездо.
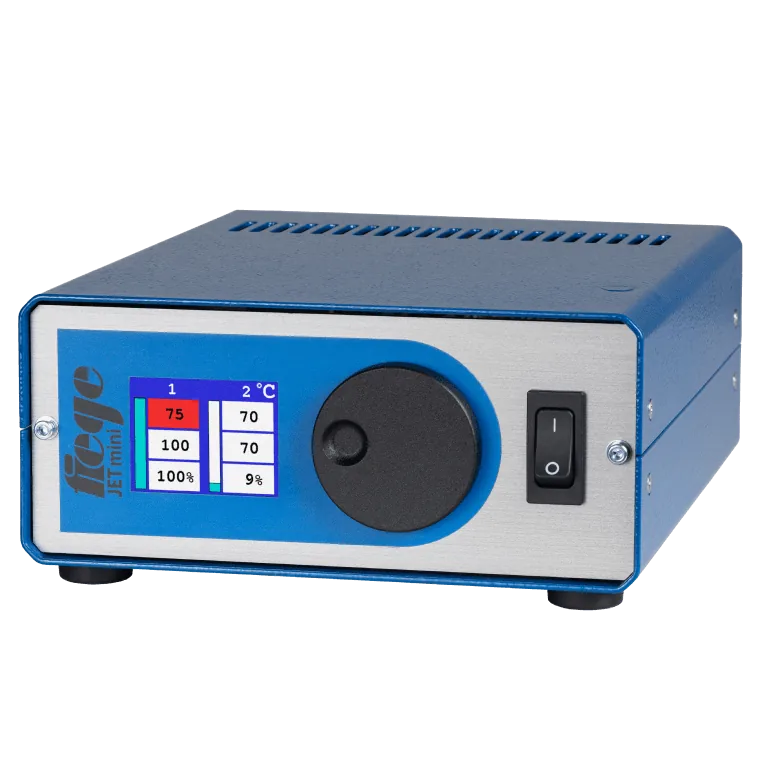
В семейството контролери FIEGE предлагаме нива според нуждите:
- JETmini — компактна серия, икономично решение за шприцформи с малко зони
- Серии TP и VARIO — модулна конструкция, системи със среден и голям брой зони
- JETmaster TP — управление от най-високо ниво със сензорен екран и цялостна диагностика на неизправностите
Добрият контролер не само загрява: той открива прекъсване на термодвойка, повреди в нагревателите и ток на утечка и въвежда влажните нагреватели в работа, като ги изсушава с плавен старт.
Иглени затвори и каскадно последователно впръскване
При стандартна (отворена) дюза следата от втока е малка, но я има. При система с иглен затвор втокът на всяка дюза се отваря и затваря механично от игла: следата е почти невидима, а потокът е напълно под контрол.
Истинската сила е в отварянето на иглите последователно (каскадно): при дълги изделия (брони, панели на врати, профили) дюзите се отварят една след друга с напредването на фронта на стопилката. Сблъсъкът на два фронта се предотвратява — линията на сливане изчезва, а нуждата от сила на затваряне намалява. Устройствата за управление на иглени затвори NVS управляват този сценарий от 4 до 32 канала.
Измерване в шприцформата: процесът става видим
Системите за измерване на налягането в гнездото (напр. DMS 4) следят реалната крива на налягането вътре в шприцформата: превключването от запълване към задържане се оптимизира с данни, а всеки удар се записва. При каскадните системи настройването на моментите на отваряне на иглите според данните за налягането превръща метода на проба и грешка в измерване.
Обобщение
При производство на големи серии, с многогнездни шприцформи или с изделия с голяма повърхност горещоканалната система бързо се изплаща чрез печалбата от материал, цикъл и качество. За избор на контролер, подходящ за Вашата съществуваща шприцформа, или за Вашите каскадни проекти се свържете с нас.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →