Едно от най-неприятните оплаквания в цеха е следното: изделието е в размер, когато излиза от шприцформата — проверено с шублер, всичко е наред. Три седмици по-късно то се връща от монтажната линия — вече не пасва. Никой не е променял нищо в процеса, машината е на същите настройки, шприцформата е същата шприцформа.
Отговорът почти винаги е на едно и също място: пропуснато е, че свиването не е едно число, а две отделни явления.
Защо възниква свиване
С охлаждането на стопилката молекулните вериги се приближават една към друга и обемът на материала намалява. Това е неизбежно; проблемът не е, че има свиване, а че то е различно в различните зони на изделието.
При частично кристалните материали (PP, POM, PA, PE) свиването е значително по-голямо, отколкото при аморфните (ABS, PC, PMMA, PS, SAN). Причината е кристализацията: в кристалните зони веригите достигат много по-висока плътност на опаковане и затова се свиват повече. Стойностите за плътност и обем по материали са на страницата ни технологични стойности за материалите.
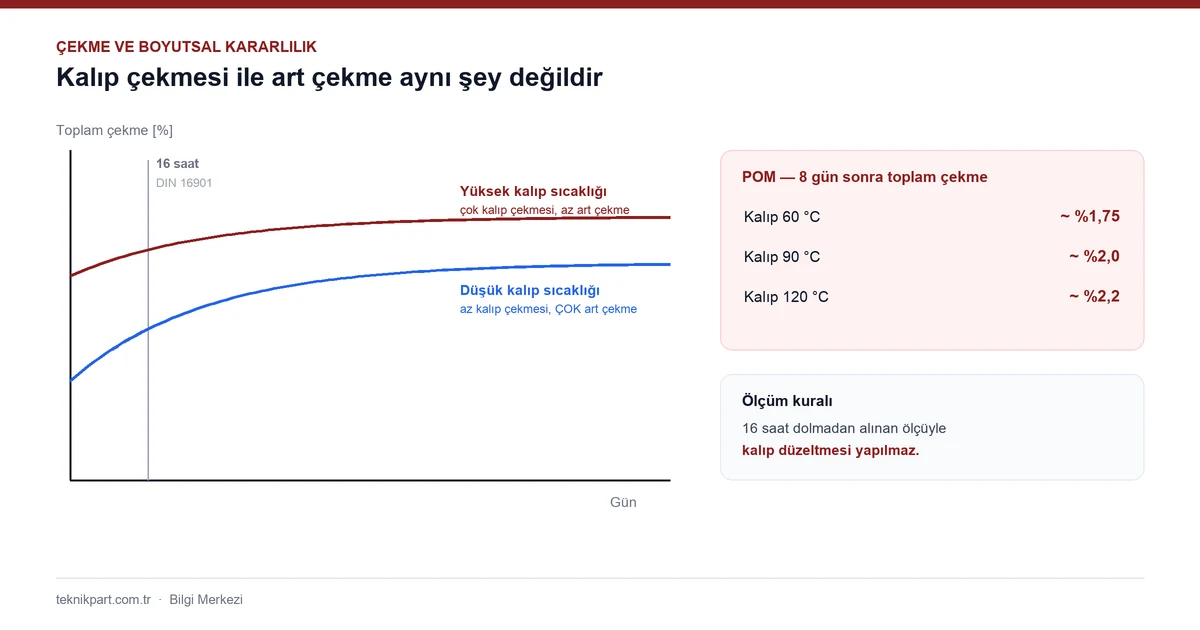
Две отделни явления: свиване в шприцформата и допълнително свиване
Повечето спорове за размерите стигат до задънена улица, защото не се прави това разграничение.
| Кога се случва | На какво влияе | |
|---|---|---|
| Свиване в шприцформата | Първият период след изхвърлянето от шприцформата; измерва се 16 часа по-късно съгласно DIN 16901 | Оразмеряване на шприцформата, първи контрол на качеството |
| Допълнително свиване | Продължава след 16 часа, в продължение на дни и седмици | Монтаж в експлоатация, дългосрочен допуск |
| Общо свиване | Сборът от двете | Реалният краен размер на изделието |
Първото практическо правило, което следва, е ясно: не се взема решение за размерите с изделие, току-що излязло от шприцформата. Шлайфането на шприцформа е необратима и скъпа операция; ако се основава на измерване, направено преди да са изминали 16 часа, изделието още се свива и корекцията се прави от грешната страна.
Температурата на шприцформата: най-големият лост, но с обратен ефект
Единственият параметър, който влияе най-много на свиването, е температурата на стената на шприцформата. Механизмът работи така:
При ниска температура на шприцформата зоната близо до стената се охлажда много бързо. Молекулите нямат време да достигнат висока плътност на опаковане; при частично кристалните материали образуването на кристална структура във външната зона се потиска и този слой остава почти аморфен. Резултатът: малко свиване в шприцформата, но голямо допълнително свиване.
При висока температура на шприцформата охлаждането е бавно и веригите достигат висока плътност на опаковане. Резултатът: голямо свиване в шприцформата, но малко допълнително свиване.
Критичното е следното: ако температурата на изхвърляне се поддържа постоянна, общото свиване винаги е по-голямо при висока температура на шприцформата. С други думи, задържането на размера чрез охлаждане на шприцформата не премахва свиването — само го разпределя във времето. Каквото спечелите в шприцформата, губите в експлоатация.
Пример с POM го прави конкретно — същото изделие, променя се само температурата на шприцформата:
| Температура на стената на шприцформата | Общо свиване (след 8 дни) |
|---|---|
| 60 °C | около 1,75% |
| 90 °C | около 2,0% |
| 120 °C | около 2,2% |
За продукти с тесни допуски, които се съчетават с други детайли при монтажа, правилната стратегия не е да се понижи температурата на шприцформата: изборът на диапазона, който материалът изисква, и поддържането му постоянен правят допълнителното свиване предвидимо.
Същият механизъм има още един страничен ефект: при частично кристалното изделие външният слой остава почти аморфен, а средният — кристален. С други думи, в едно изделие съществуват две различни поведения при свиване. При дебелите сечения тази разлика нараства.
Дебелина на стената и материал
Дебелината на стената има пряко влияние: дебелата зона се охлажда бавно и се свива повече. Ако в едно изделие има дебели и тънки сечения, възниква разлика в свиването; а разликата в свиването е самото определение на изкривяването. При дебелите сечения има и риск от всмукнатини и празнини.
Стъклените влакна правят въпроса зависим от посоката. Съотношението на свиването между влакното и пластмасата е около 200:1; влакното практически не се свива и пречи на пластмасата да се свива по неговата посока. Резултатът: изделие, което се свива малко по посока на потока и много перпендикулярно на нея. Затова при пълнените с влакна материали броят и положението на втоците могат да бъдат дори по-решаващи от дебелината на стената.
Минералните пълнители и стъклените микросфери не създават зависимост от посоката поради геометрията си; затова често се използват заедно със стъклените влакна, за да се намали разликата в свиването и изкривяването. За разликите между групите материали вижте нашето ръководство за избор на инженерни пластмаси.
Кой параметър в каква посока променя свиването?
Тази таблица е най-полезното обобщение при машината:
| Параметър | Свиване при увеличаване |
|---|---|
| Задържащо налягане | намалява |
| Време на задържане (до ефективното време) | намалява |
| Температура на стената на шприцформата | увеличава се |
| Температура на стопилката | и в двете посоки |
| Скорост на впръскване | и в двете посоки |
Първите три действат в една посока и са предвидими. Последните две объркват, защото имат два противоположни ефекта: повишаването на температурата или скоростта подобрява течението и следователно предаването на задържащото налягане към изделието (свиването намалява), но едновременно увеличава потенциала за свиване на материала (свиването се увеличава).
Доминиращият ефект се определя не от абсолютната дебелина на изделието, а от това съотношение: дължината на пътя на потока, разделена на дебелината на стената.
- Ако съотношението излезе високо (тънка стена, дълъг път), температурата и скоростта се повишават — тясното място е налягането, което достига до изделието.
- Ако съотношението излезе ниско (дебела стена, кратък път), те се понижават — налягането и без това достига, а допълнителната температура само увеличава свиването.
Изречението „да повишим температурата и ще се оправи“ без това разграничение работи при половината изделия и има обратен ефект при другата половина.
Какво може да се направи откъм шприцформата
- Равномерна дебелина на стената и симетрична конструкция; избягване на резки промени в сечението и натрупвания на материал
- Поставяне на втока в най-дебелата зона — принципът на клина. При изделие, захранвано от обратната посока, тънкото сечение замръзва първо и задържащото налягане никога не достига до дебелата зона
- Избор на достатъчен диаметър на втока — тесният вток замръзва рано и предаването на задържащото налягане приключва
- Осигуряване на равномерна посока на потока чрез броя и положението на втоците, преместване на линиите на сливане в зони, които не носят натоварване
- Хомогенна температура на стената на шприцформата: отделни темпериращи кръгове, добро термично отделяне на изделието от горещоканалната дюза, топлопроводим материал на шприцформата в зони, които конвенционалното темпериране не достига
Нашата статия охлаждане на шприцформата и проектиране на каналите дава подробна рамка за разположението на охлаждащите канали и планирането на кръговете.
Това, което държи размера, не е средната стойност, а стабилността
Това е най-често пропусканият момент в цеха. Ако една шприцформа трябва да работи при 45 °C, важното не е средната стойност за деня да е 45, а тя да е 45 във всеки цикъл. При шприцформа, която се загрява с напредването на смяната, свиването непрекъснато се отклонява; измерването сутрин не важи следобед и никой не знае кое изделие е еталонът.
Три неща определят това:
1. Капацитетът на темпериращото устройство — недостатъчно голямото устройство не може да задържи целевата температура, когато производството се загрее 2. Разделянето на кръговете — двете половини на шприцформата и горещите ѝ зони трябва да се управляват поотделно; изделието винаги се огъва към студената страна 3. Дали дебитът наистина тече — кръг, който изглежда свързан, но е обрасъл с котлен камък, прави измерванията безсмислени
За избора на устройство и разграничението вода/масло вижте статията ни какво е темпериране на шприцформи, а за продуктите — страницата ни системи за темпериране — сериите с вода и с масло са разделени по температурен диапазон.
Ред на работа при изделие, което не държи размер
1. Изчакайте 16 часа. Не правете измерването преди това време; не правете корекции на шприцформата по измерване, направено по-рано. 2. Измерете температурата на двете половини на шприцформата. Ако има разлика, първо я отстранете; тази единствена стъпка често дава най-голямото подобрение. 3. Проверете задържащото налягане и неговото ефективно време. Ефективното време се намира чрез претегляне; методът е в процедурата за пускане на шприцформа в експлоатация. 4. Погледнете съотношението път на потока ÷ дебелина на стената и решете на тази основа в каква посока да промените температурата на стопилката и скоростта. 5. Проверете посоката при пълнен с влакна материал. Ако отклонението е изразено перпендикулярно на посоката на потока, проблемът не е в параметрите, а в положението на втока. 6. Решавайте с изделия, произведени в един и същ цикъл. Шлайфането на шприцформата по измерване от друг цикъл превръща корекцията в трайна грешка. 7. Документирайте процеса. Ако се измерва налягането в гнездото, еталонната крива е най-надеждният документ; методът е в нашата статия измерване на налягането в гнездото.
За диагностика по дефекти на отклоненията в размерите можете да използвате страницата отклонения в размерите и теглото, а за връзката между свиването и цикъла — статията как да съкратим времето на цикъла. За да оразмерите правилно нуждата на Вашата шприцформа от темпериране, можете да пишете на нашия екип за техническа поддръжка.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →
- Инженерни пластмаси: видове, избор и преработка →