Имате проект на изделие и искате да го произвеждате. Първият въпрос често е „коя машина да купя“; но това не е правилният ред. Първо трябва да се отговори на въпросите кои методи прави възможни геометрията на изделието, след това кой от тях прави икономичен планираното количество. Изборът на машина идва след тези два отговора.
Тази статия подрежда тази последователност за тези, които започват производство от нулата или въвеждат ново изделие в производство.
По колко начина може да се произведе пластмасово изделие?
Геометрията стеснява вариантите, количеството избира между тях:
| Метод | Типично изделие | Икономично количество | Цена на инструменталната екипировка | Точност на размерите |
|---|---|---|---|---|
| Шприцване | Сложен, с тесни допуски, сериен детайл | Над 5000 | Висока | Най-висока |
| Екструзия | Непрекъснат профил, тръба, лист, фолио | Измерва се в метри | Средна | Добра в сечението, свободна по дължина |
| Формоване чрез раздуване | Кух съд, туба, бутилка | Над 10 000 | Средна до висока | Средна |
| Термоформоване | Тънкостенен съд, опаковка, вътрешна облицовка | Над 1000 | Ниска | Широка |
| Ротационно формоване | Кухо тяло с голям обем | Над 100 | Ниска | Широка |
| Механична обработка / 3D печат | Прототип, единично или много малко количество | 1–500 | Няма | Висока (зависи от метода) |
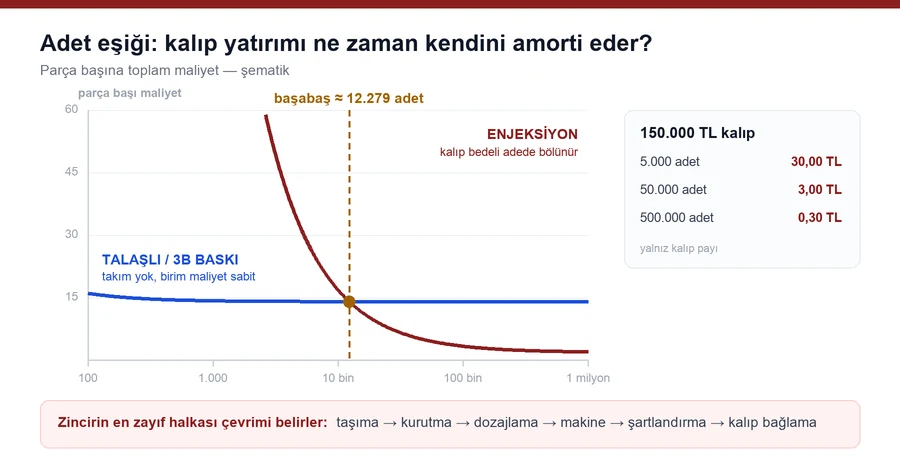
Моментът, който се пропуска в таблицата, е следният: при малки количества нито един метод с инструментална екипировка не е икономичен. Изработването на шприцформа за поръчка от 200 броя вдига себестойността на изделие над тази на механичната обработка. Обратно, при 100 000 броя разходът за шприцформа на изделие пада до части от цента и шприцването няма конкурент.
Защо повечето изделия се произвеждат чрез шприцване?
Четири причини заедно:
- Сложна геометрия в една стъпка — резби, щипки, ребра, тънки стени и различни сечения излизат в един и същ цикъл
- Повторяемост — десетхилядното изделие има същите размери като първото; монтажната линия изисква това
- Време на цикъла — измерва се в секунди и се умножава по броя на гнездата на шприцформата
- Пригодност за автоматизация — изваждането, сортирането и опаковането на изделията се изграждат на същата линия
За самия метод и принципа на работа на машината вижте статията ни какво е шприцмашина; темата тук не е как работи машината, а как се изгражда производството.
Истинското инвестиционно перо: шприцформата
Цената на шприцването е шприцформата. Нещата, които определят цената на шприцформата, са различни от тези на машината: брой гнезда, сложност на изделието, дали има движения на сърца, марка стомана, обработка на повърхността и очакван живот.
Изчислението на прага на количеството е просто: разделете цената на шприцформата на планираното общо количество. Когато шприцформа за 150 000 TL се разпредели върху 50 000 изделия, към всяко изделие се добавят 3 TL; когато същата шприцформа се разпредели върху 500 000 изделия, сумата пада до 0,30 TL. Тази цифра, заедно със суровината и машиночаса, дава реалната себестойност на изделието — за да я видите перо по перо, можете да използвате калкулатора за себестойност на изделие.
Три пера, които често се пропускат при решението: времето за пробно шприцване, бракът в първото производство и периодичната поддръжка на шприцформата. И трите се добавят към цената на шприцформата.
Какво определя машината?
След като шприцформата е ясна, се избира машината — а не обратното. Определящите фактори:
- Сила на затваряне — получава се, като площта, попадаща в делителната равнина на шприцформата, се умножи по налягането в гнездото, което материалът изисква (калкулатор за сила на затваряне)
- Обем на впръскване — теглото на впръскване трябва да остава в диапазона 20–80% от капацитета на шнека
- Размери на шприцформата — разстояние между колоните, ход на отваряне, минимална височина на шприцформата
- Вид на задвижването — определя се от броя на смените и разхода за енергия
Диапазоните на силата на затваряне при сериите се припокриват; решаващо е приложението. Сравнението на сериите и критериите за избор са в статията как да изберем машина, а списъкът на моделите — на страницата модели шприцмашини за пластмаси.
Производството не е само машината
Това е най-честата грешка при първата инвестиция: машината се включва в бюджета, а звената около нея се оставят за по-късно. Но повечето променливи, които определят качеството на изделието, са извън машината.
| Звено | Какво става, ако се пропусне |
|---|---|
| Подкачване на материала | Ръчно зареждане; замърсяване, поемане на влага и престои |
| Сушене | Сребристи ивици, мехурчета и загуба на якост при хигроскопичния материал |
| Дозиране | Отклонение на цвета и пропилян мастербач |
| Темпериране на шприцформата | Отклонение на размерите, изкривяване, удължаващ се цикъл |
| Горещоканална система | Леякът се връща като брак, цикълът се удължава |
| Закрепване на шприцформите | Смяната на шприцформата отнема часове, малките партиди стават нерентабилни |
| Сепариране на метали | Повреда на шнека и цилиндъра, непланирани престои |
Най-слабото звено във веригата определя цикъла и качеството. Правилно оразмерената машина не може да използва капацитета си, когато работи с недостатъчна сушилня.
Кога се взема решението за материала?
Заедно с проектирането на изделието. Материалът влияе едновременно на геометрията и на процеса: коефициентът на свиване, температурата на шприцформата, нуждата от сушене и течливостта се различават според материала.
За избора на материал според изделието може да се използва ръководството за избор на инженерни пластмаси, а за числовите технологични стойности — таблицата технологични стойности за материалите. Тъй като пряко влияе на задържането на размера, темата за свиването и размерната стабилност трябва да е известна още на етапа на проектиране — шприцформата се изработва с добавка за свиване.
Редът при изграждане от нулата
1. Изяснете изделието и годишното количество. Без тези две данни никоя оферта няма смисъл. 2. Определете материала. Механични и термични изисквания, след това преработваемост. 3. Решете броя на гнездата. Количеството и времето на цикъла се изчисляват заедно; прекалено многото гнезда оскъпяват шприцформата, прекалено малкото ограничават капацитета. 4. Възложете проектирането на шприцформата. На този етап се определят добавката за свиване, положението на втока, охлаждащите канали и вентилацията. 5. Изберете машината според шприцформата. Силата на затваряне, обемът на впръскване и размерите на шприцформата се проверяват заедно. 6. Планирайте периферното оборудване в същия бюджет. Звено, оставено за по-късно, се връща като разход още от първия месец. 7. Пуснете в експлоатация по процедура. Пускането в експлоатация без документиране означава същата работа да се върши наново при всяка смяна на шприцформата — за метода вижте процедурата за пускане на шприцформа в експлоатация.
Трите най-чести грешки при първото производство
Шприцформата се поръчва, преди да е известна машината. Ако размерите на шприцформата не пасват на наличната машина, трябва да се смени или шприцформата, или машината — и двете са скъпи.
Не се изчислява прагът на количеството. Изработването на шприцформа за поръчка с малък обем вдига себестойността на изделие над тази на конкурентите и поръчката се губи.
Качеството се товари само на машината. Отклоненията в размерите, повърхностните дефекти и разликите в цвета често не са проблем на машината, а на линията. За диагностика по симптоми ръководството за отстраняване на дефекти обхваща 33 вида дефекти.
---
Ако чертежът, материалът и годишното количество на изделието, което искате да произвеждате, са ясни, можем заедно да планираме изграждането на линията — просто пишете на нашия екип за техническа поддръжка.