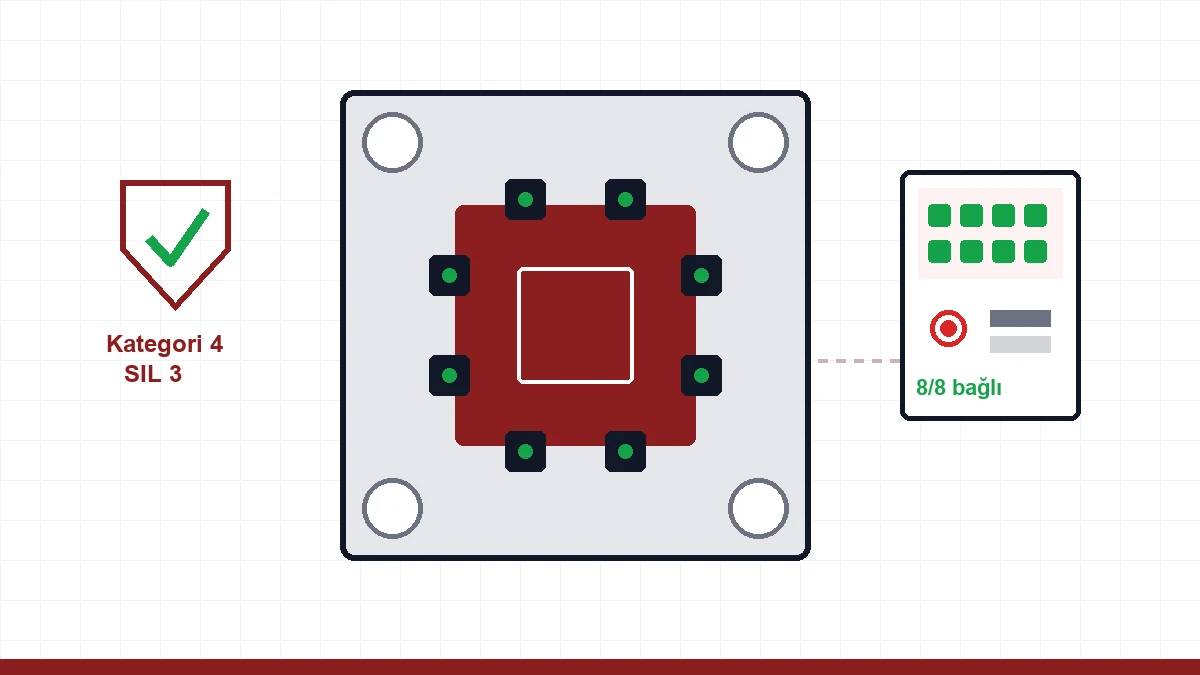
В каталога системата за бързо закрепване на шприцформи заема две страници: затегачи, помпа, контролно табло. В реален проект обаче същата система означава техническа спецификация, архитектура за безопасност, интеграция с машината и месеци инженерна кореспонденция. В тази статия описваме стъпка по стъпка проекта за хидравлична бърза смяна на шприцформи (QMC), който изпълнихме за шприцова преса 3200 т на голям производител в Турция — без имена и търговски подробности. Целта е да покажем на предприятията, които обмислят подобна инвестиция, онази страна на проекта, която не се вижда в каталога.
Изходната точка: цената на болтовете при 3200 т
При тази сила на затваряне шприцформите тежат десетки тонове; конвенционалното закрепване с болтове и притискачи е многочасова смяна при крана, по-голямата част от която минава в приведена поза вътре в пресата. Също толкова важно като времето е постоянството: моментът на затягане на всяка връзка зависи от оператора, а един-единствен разхлабен притискач може да стигне дотам, че шприцформата да се плъзне по средата на производството. Проектът имаше за цел да премахне и двата разхода чрез монтаж на система от хидравлични клинови затегачи в осем точки (серия EAS MOD) на неподвижната и подвижната плоча.
Корпоративната спецификация: не просто „затегач, който държи“
Документът, който оформи характера на проекта, беше писмената техническа спецификация на клиента. Спецификациите за оборудване на големите корпоративни купувачи излизат далеч извън стандартната оферта за продукт — обобщение на изискванията в този проект:
| Раздел | Изискване в спецификацията |
|---|---|
| Архитектура за безопасност | Категория 4 / PL e по ISO 13849-1, SIL 3 по IEC 61508 |
| Платформа за управление | Корпоративен стандартен PLC + отделен PLC за безопасност, комуникация PROFIsafe |
| Датчици | Двуканален контрол на положението на всеки затегач (един датчик не се приема) |
| Интерфейс за оператора | Сензорен HMI, менюта на турски език |
| Визуализация | Състоянието затегнат/освободен на всеки затегач поотделно на екрана; налягането — цифрово на екрана и с аналогови манометри на плочите |
| Сертифициране | CE за всички компоненти; национални стандарти за тръбните, кабелните и каналните работи; ISO 9001 за производителя и за монтажника |
Урокът тук е следният: изискванията за категория на безопасност и платформа за управление означават, че стандартното управление на системата трябва да се препроектира из основи. Вместо да се казва „горе-долу отговаряме“ на етапа на офертата, отбелязването на всяка точка една по една като отговаря / предложена алтернатива / извън обхвата и провеждането на кръгове от ревизии с производителя беше най-трудоемката част от проекта — и изтегли изненадите от деня на монтажа към масата на офертата.
Архитектура за безопасност: шприцформата никога не бива да падне
На практика категория 4 / SIL 3 означава, че една-единствена неизправност никога не може да доведе до опасна ситуация и че самата неизправност също се открива. При закрепването на шприцформи тази философия се превръща в няколко конкретни механизма:
- Ако захранването спре, маркуч се спука или налягането падне, шприцформата трябва да продължи да бъде задържана. Самозаключващата се геометрия на клиновия затегач и задържащият клапан на всеки затегач гарантират това механично; контролът на налягането свързва всяко спадане незабавно с аларма и спиране на машината.
- Блокировка с крана: ако щекерът на куката не е включен, системата нито затяга, нито освобождава. Правилото е просто — ако затегач бъде освободен, докато шприцформата не виси на крана, резултатът е катастрофа; тази възможност е поверена не на софтуер, а на физическа блокировка.
- Блокировка на режима: смяна на шприцформата може да се извършва само в режим на настройка; нито един затегач не може да се освободи по време на автоматичен цикъл. Екранът за настройка е защитен с парола и се заключва сам при бездействие.
Ръкостискане с машината: езикът на сухите контакти
QMC не е самостоятелен остров; той непрекъснато комуникира с управлението на пресата. В този проект интерфейсът беше изграден с три основни групи сигнали: ако който и да е затегач е освободен, машината не може да влезе в цикъл; ако всички затегачи са затегнати, се дава потвърждение „готовност за работа“; веригите за авариен стоп на системите са свързани помежду си. Спадане на налягането в един затегач задейства аварийния стоп на пресата. Определянето на това ръкостискане щифт по щифт — кой сигнал от кой контакт, с каква логика — изисква координация между производителя на машината, производителя на системата и предприятието; общата рамка на комуникацията на машините описахме в нашата статия за EUROMAP.
Пера, които ги няма в каталога
Повечето пера, които запълниха ревизиите на офертата, не бяха самото оборудване, а това около него:
- Предаване на 2D/3D CAD данните на системата на предприятието при доставката
- Ръководство за експлоатация на турски език, инструкции за поддръжка, схеми за смазване, чертежи на частите в разглобен вид
- Задължение резервните части да се поддържат 10 години — при условие че критичните части се складират близо до предприятието; производителят и представителят в Турция могат да изпълнят това перо само заедно
- Оферта за програма за периодична поддръжка след пускането в експлоатация
- Тридесет процента резервно място в шкафа за бъдещо разширение, кабели с маркировка от край до край, предпазни ръкави срещу спукване и етикети на маркучите
Този списък описва и реалната роля на дистрибутора: не продажбата на продукта, а превеждането на спецификациите на двете страни една към друга и поемането на десетгодишни задължения, подкрепени с местна инфраструктура.
Домашното на клиента: задните плочи на шприцформите
Челюстта на хидравличния затегач се нуждае от стандартен ръб за захващане. Ако паркът от шприцформи се е натрупал с годините в различни размери, стандартизирането на задните плочи излиза на дневен ред преди системата — това е перото, което най-често се пропуска и остава извън бюджета при QMC проектите. Нито едно обещание за време на смяна на шприцформата, дадено без инвентаризация на парка от шприцформи, не е реалистично.
Уроци от този проект, които важат и другаде
1. Поискайте спецификацията на етапа на офертата и направете таблица за съответствие точка по точка; изразът „като цяло отговаря“ поскъпва по средата на проекта. 2. Фиксирайте категорията на безопасност в началото на работата — преобразуването на архитектурата за управление в категория 4 впоследствие е по-трудно от изграждането ѝ така от самото начало. 3. Изяснете интерфейса с машината до ниво щифт на една тристранна среща (производител на машината + производител на системата + предприятие). 4. Запишете критериите за приемане в измерима форма: например цел в секунди за цикъла на затягане и освобождаване и индикация за положение и налягане на всеки затегач. 5. Направете стандартизирането на задните плочи на шприцформите нулевата точка на проекта.
Сравнение на магнитния и хидравличния вариант за бързо закрепване на шприцформи ще намерите в нашето ръководство за смяната на шприцформи, а продуктовото семейство — на нашата страница за закрепване на шприцформи. Ако оценявате проект с подобен мащаб, разговорът с нашия технически екип още на етапа на спецификацията съкращава всяка следваща стъпка.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →