Soğuk yolluklu bir kalıpta her baskıda parçayla birlikte bir de yolluk çıkar: budanır, öğütülür, en iyi ihtimalle regrind olur. Sıcak yolluk (hot runner) sistemi bu israfı kökten kaldırır — eriyik, kalıba girene kadar hiç donmaz.
Çalışma Prensibi
Sıcak yolluk sistemi, kalıbın içine gömülü ısıtılmış bir dağıtım bloğu (manifold) ve memelerden (nozzle) oluşur. Plastik, makine memesinden parça girişine kadar tüm yol boyunca eriyik sıcaklığında tutulur. Donmuş yolluk oluşmaz; parça, giriş noktasından temiz ayrılır.
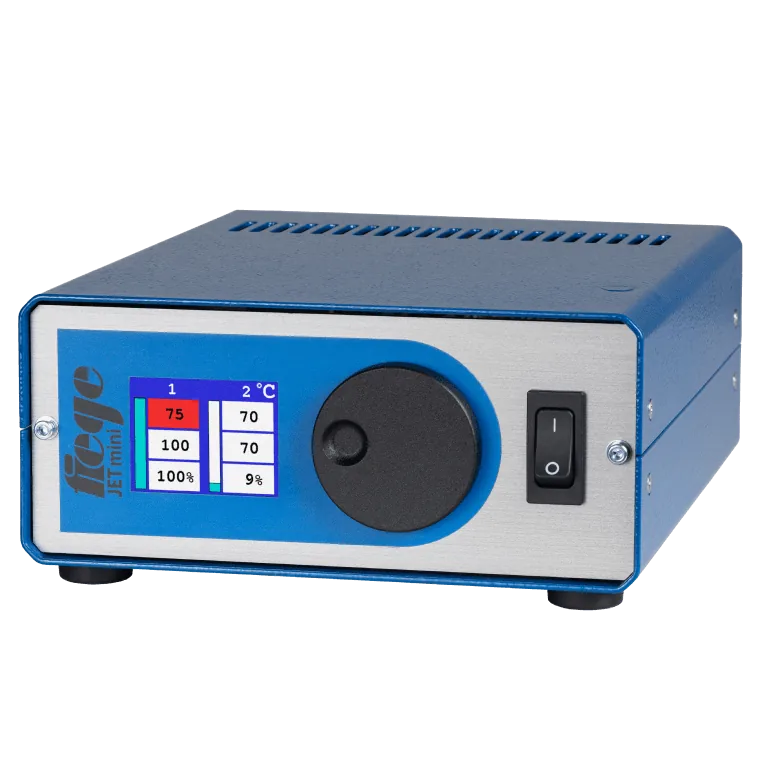
Her bölge (manifold, her bir meme) ayrı termokupl ve ısıtıcıyla donatılır; sıcak yolluk kontrol cihazı bu bölgelerin her birini ayrı PID döngüsüyle hedef sıcaklıkta tutar.
Soğuk Yolluğa Göre Kazançlar
- Malzeme tasarrufu: Yolluk firesi sıfırlanır. Küçük parçalarda yolluk, baskı ağırlığının %30–50'si olabilir — bu doğrudan hammadde kazancıdır
- Kısa çevrim: Kalın yolluğun donmasını beklemek gerekmez; çevrimi çoğu zaman yolluk değil parça belirler hale gelir
- Otomasyon kolaylığı: Yolluk ayıklama, budama ve öğütme adımları ortadan kalkar
- Kalite: Giriş izi minimuma iner, basınç kaybı azalır, uzak kavitelere daha dengeli dolum sağlanır
Bedeli: Kalıp yatırımı artar, sistem bakım ister ve renk değişimi soğuk yolluğa göre daha uzun sürer. Yüksek adetli üretimde hesap her zaman sıcak yolluk lehinedir; çok düşük adetlerde soğuk yolluk mantıklı kalabilir.
Sıcaklık Kontrolü: Sistemin Sigortası
Sıcak yolluğun performansı, bölge sıcaklıklarının ne kadar hassas tutulduğuna bağlıdır. Bir bölgenin 10 °C sapması; o kavitede renk farkı, ip çekme (stringing) veya donmuş meme demektir.
FIEGE kontrol ailesinde ihtiyaca göre kademeler sunuyoruz:
- JETmini — kompakt seri, az bölgeli kalıplar için ekonomik çözüm
- TP ve VARIO serisi — modüler yapı, orta ve çok bölgeli sistemler
- JETmaster TP — dokunmatik ekranlı üst seviye kontrol, kapsamlı arıza teşhisi
İyi bir kontrol cihazı yalnızca ısıtmaz: termokupl kopukluğunu, ısıtıcı arızasını ve kaçak akımı tespit eder, yumuşak başlatma (soft start) ile nemli ısıtıcıları kurutarak devreye alır.
İğne Valf ve Cascade Sıralı Enjeksiyon
Standart (açık) memede giriş izi küçüktür ama vardır. İğne valfli (needle valve) sistemde her memenin girişi bir iğneyle mekanik olarak açılıp kapanır: iz neredeyse görünmez, akış tam kontrol altındadır.
Asıl güç, iğnelerin sıralı (cascade) açılmasındadır: uzun parçalarda (tampon, kapı paneli, profil) memeler eriyik cephesi ilerledikçe sırayla açılır. İki cephenin çarpışması önlenir — birleşme çizgisi (weld line) ortadan kalkar ve kilitleme kuvveti ihtiyacı düşer. NVS iğne valf kontrol üniteleri 4'ten 32 kanala kadar bu senaryoyu yönetir.
Kalıp İçi Ölçüm: Prosesi Görünür Kılmak
Kavite basınç ölçüm sistemleri (örn. DMS 4), kalıbın içindeki gerçek basınç eğrisini izler: dolum ve ütüleme geçişi veriyle optimize edilir, her baskı kayıt altına alınır. Cascade sistemlerde iğne açılma anlarını basınç verisine göre ayarlamak, deneme-yanılmayı ölçüme çevirir.
Özet
Yüksek adetli, çok gözlü veya büyük yüzeyli üretimde sıcak yolluk; malzeme, çevrim ve kalite kazançlarıyla kendini hızla amorti eder. Mevcut kalıbınıza uygun kontrol cihazı seçimi veya cascade projeleriniz için bize ulaşın.