Plastik enjeksiyon teknolojileri üzerine teknik rehberler, makaleler ve haberler.
Tonajdan kurutucu seçimine 15 mühendislik hesabı — kendi değerlerinizle, makine önerisiyle.
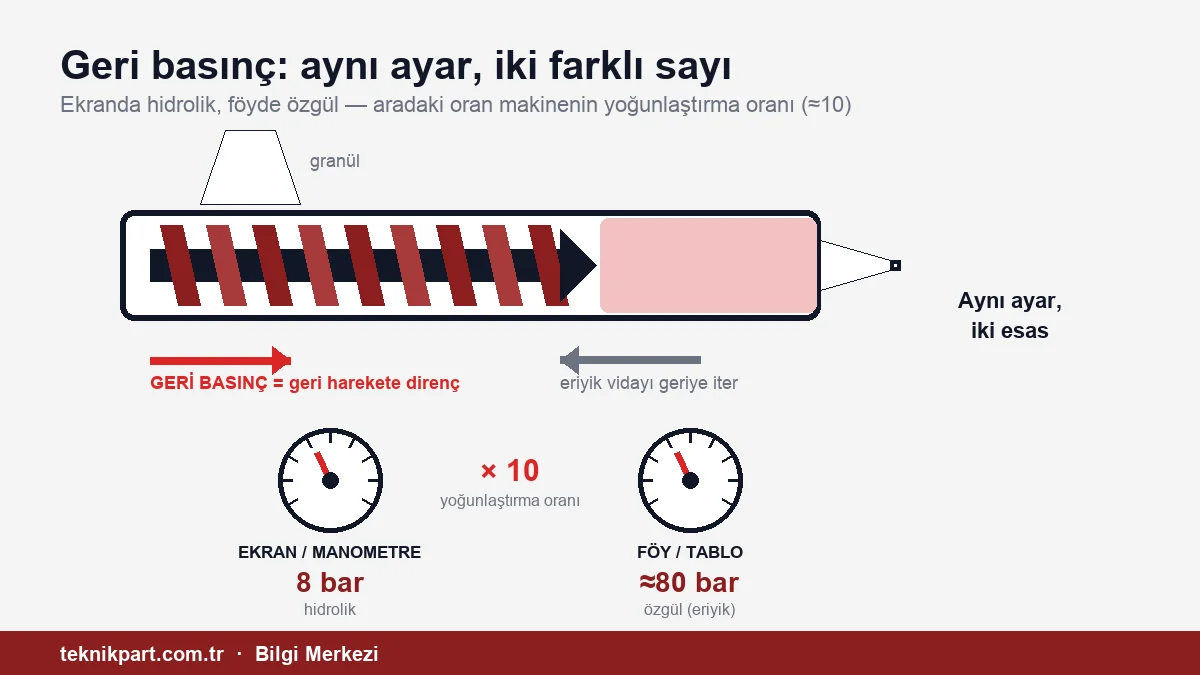
Ekranda 8 bar, föyde 80 bar: aynı geri basınç, iki farklı esas. Bu yazı ikisini ayırıyor, malzemeye göre bantları veriyor ve geri basıncı gereksiz yükseltmenin bedellerini sahadan gelen bir yorumla ve kaynaklara karşı test ederek anlatıyor.
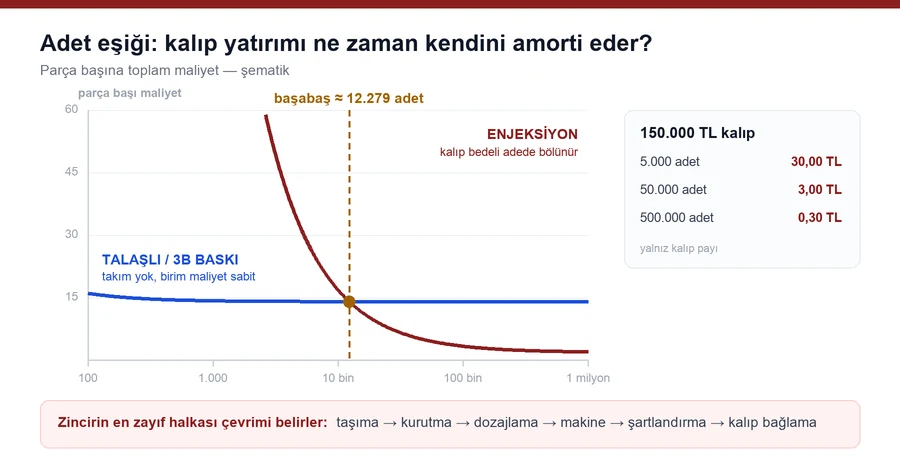
Bir plastik parça hangi yöntemle üretilir, hangi adetten sonra kalıp yatırımı kendini amorti eder ve üretim hattında makinenin yanında hangi ekipmanlar zorunludur — sıfırdan kuranlar için sıralı bir çerçeve.
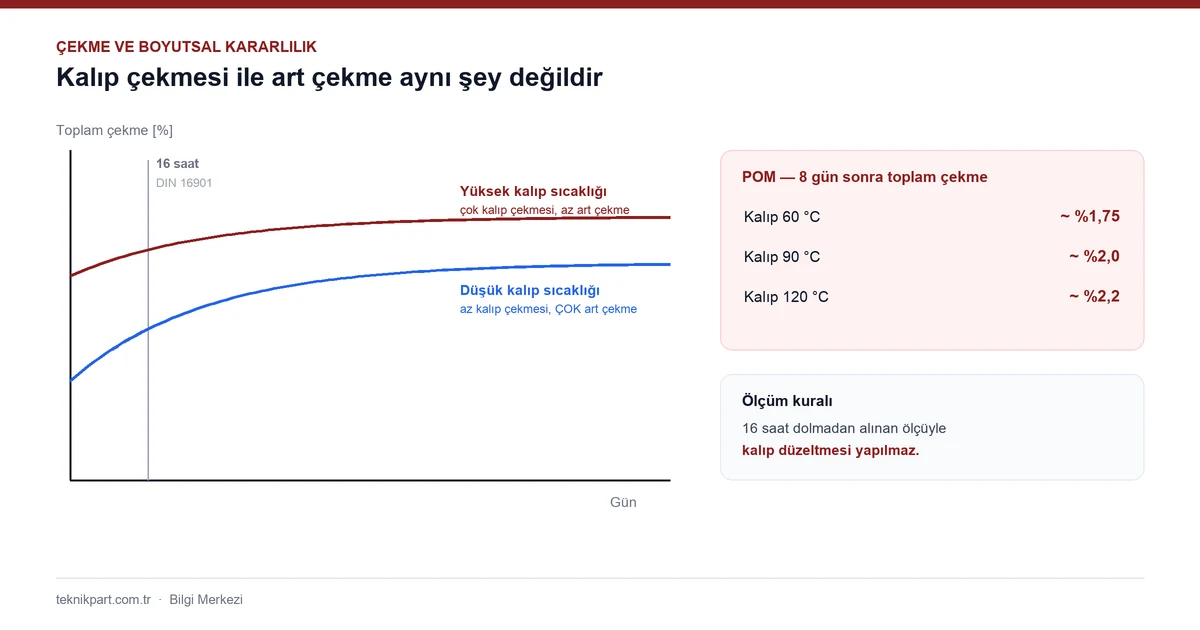
Kalıp çekmesi ile art çekme arasındaki fark, kalıp sıcaklığının ters etkisi, cam elyafın yön bağımlılığı ve hangi parametrenin çekmeyi hangi yönde değiştirdiği. Ölçü tutmayan parçanın sistematik teşhisi.
Yeni bir kalıbı deneme yanılmayla değil, sırası belli bir prosedürle devreye almak. Kısmi dolum yöntemi, geçiş noktası, etkili ütüleme süresinin tartımla belirlenmesi, proses penceresi ve çok parametreli deneme planı.
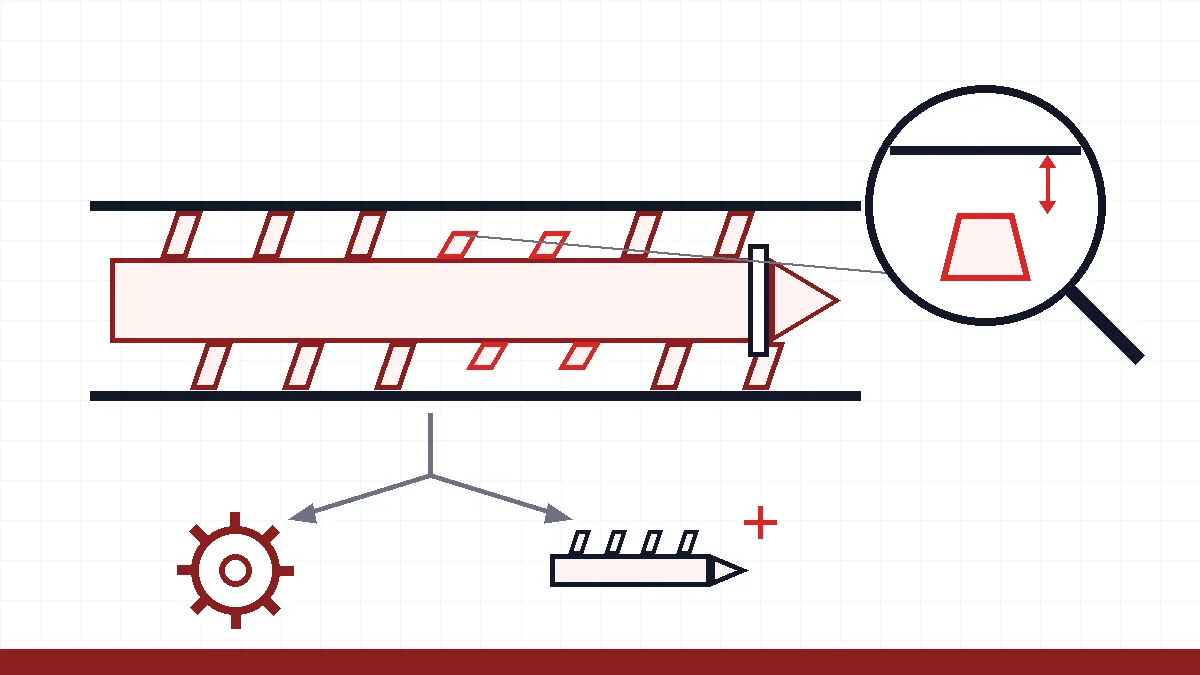
Boşluk ölçüldü, değerler sınırda — şimdi ne yapmalı? Ertelemenin görünmez maliyeti, geri akış valfi önceliği, 6 yenileme seçeneği ve geometri yükseltme fırsatı.
Vinç, forklift, taşıma arabası: hangisi ne zaman? Kalıp ve makine taşımanın güvenli yolları, rota planlaması, ekipman sınıfları ve beş temel güvenlik kuralı.
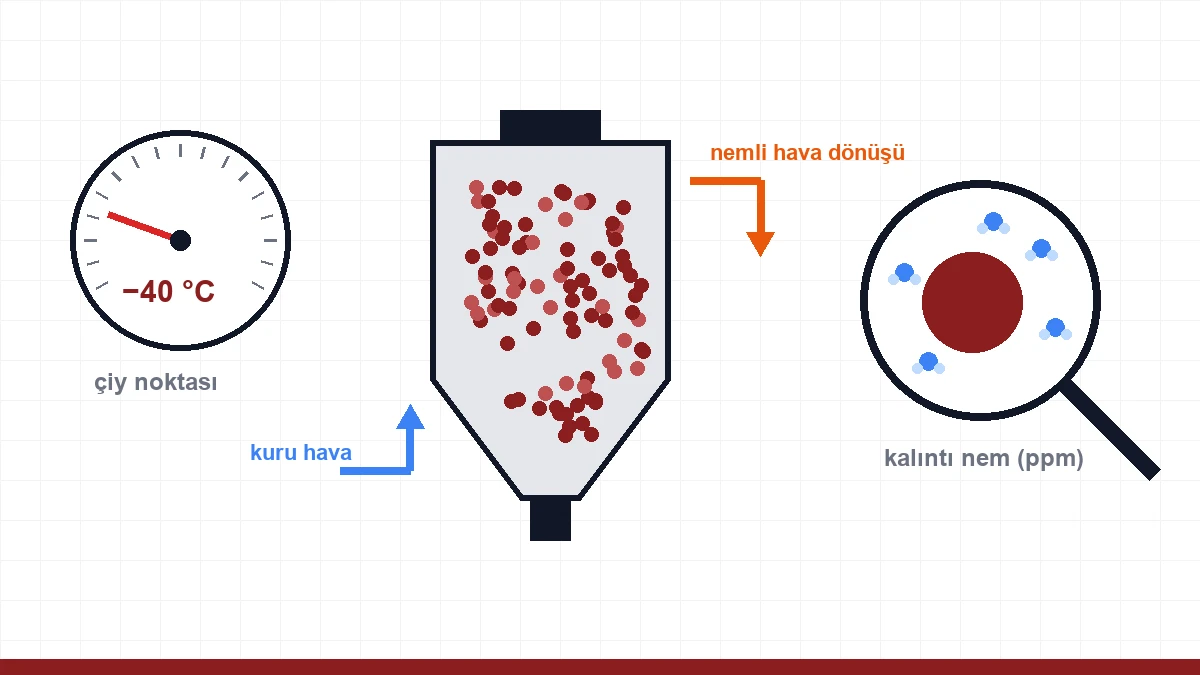
Kurutucu çalışıyor olması granülün kuru olduğunu kanıtlamaz. Çiy noktası ile kalıntı nem farkı, ölçüm yöntemleri, hedef değerler ve 6 adımlı kurutucu denetimi.
Gerçek bir QMC projesinin anatomisi: kurumsal şartname, Kategori 4 emniyet mimarisi, makine entegrasyonu ve katalogda görünmeyen kalemler — isimsiz vaka analizi.
Soğutma kanalı nereden geçmeli, su ne hızla akmalı? Kanal yerleşim kuralları, türbülans, seri/paralel devreler, kireçlenme ve sahada doğrulama ölçümleri.
Makineden veri toplamanın standart yolları: dosya tabanlı EUROMAP 63 nasıl çalışır, OPC UA tabanlı EUROMAP 77 ne getirir, yatırımda neye dikkat edilir?
PA, POM, PC, PBT, PPS, PEEK... Hangi parçada hangi teknik plastik kullanılır, cam elyaf neyi değiştirir, işlerken hangi disiplin gerekir — seçim tablolarıyla.
Plastik enjeksiyon makinesi nedir, nasıl çalışır? Enjeksiyon çevriminin altı aşaması, makinenin bölümleri, tonajın anlamı ve işlenebilen malzemeler.
Hammadde, makine saati, kalıp amortismanı ve ıskarta. Maliyet formülü, hesaplı örnek ve teklif verirken en sık atlanan görünmez kalemler.
Enerji faturasının nereye gittiğini bilmeden tasarruf yapılamaz. Makine, kurutma, soğutma ve basınçlı hava tarafında ölçülebilir kazanç noktaları.
Renk değişimi görünmeyen bir maliyettir. Kirlenen noktaların haritası, değişim sırası, temizliği uzatan gizli sebepler ve süreyi kısaltan ekipman kararları.
Aşınma tek bir sebepten olmaz. Abrazif, korozif ve adhezif mekanizmalar, erken uyarı belirtileri, boşluk ölçümü ve vida-kovan malzeme seçimi.
Makine basıncı ile kavitedeki gerçek basınç aynı değildir. Basınç eğrisinin okunması, sensör yerleşimi, otomatik iyi-kötü parça ayrımı ve çok gözlü kalıpta göz dengesi.
Atım sayısına dayalı bakım planı, kontrol kalemleri, kalıbı güvenli açma ve çevirme, depolama ve kayıt tutma — plansız duruşu planlı bakıma çevirmenin yolu.
Çevrimin yüzde 60'ı soğutmada geçer. Cidar kalınlığının kare etkisi, kalıp sıcaklığı dengesi, ütüleme süresi tayini ve sıcak yollukla kazanılan saniyeler.
PET preform üretiminde kurutma neden en kritik adım? IV düşüşü, AA değeri, tonaj ve göz sayısı hesabı, vida tasarımı ve kalıp soğutma sıcaklığı.
Makine altı konveyörden ayırma ve kutulamaya: bant tipleri, robotla entegrasyon, parça soğutma ve konveyör seçiminde dikkat edilecek noktalar.
Yolluk ve fire nasıl güvenle geri kazanılır? Kırma stratejisi, doğru regrind oranı, metal riski ve gravimetrik dozajla tutarlı reçete yönetimi.
Hammaddeye metal nasıl karışır, tek bir cıvata vida-kovana neye mal olur? Mıknatıs türleri, separatör seçimi ve doğru yerleşim noktaları.
Mikro gözenekli köpük enjeksiyonun çalışma prensibi, çökme izi ve çarpılmayı nasıl yok ettiği, hangi parçalara uygun olduğu ve sisteme geçiş yolu.
Sıcak yolluk teknolojisinin çalışma prensibi, soğuk yolluğa göre malzeme ve çevrim kazançları, iğne valf kontrolü ve cascade sıralı enjeksiyon.
SMED yaklaşımıyla kalıp değişimi: elektro-kalıcı manyetik plaka ve hidrolik bağlama sistemlerinin karşılaştırması, güvenlik ve seçim kriterleri.
Makine başı yükleyiciden merkezi vakum sistemine geçişin doğru zamanı, sistem bileşenleri, boru hattı tasarımı ve kurulumda kritik noktalar.
En sık görülen 7 enjeksiyon hatasının nedenleri ve pratik çözümleri: çökme izi, çarpılma, gümüş çizgi, eksik baskı, çapak, yanık izi ve birleşme çizgisi.
Kalıp sıcaklığının parça kalitesine etkisi, su ve yağ bazlı şartlandırıcı farkı, sıcaklık aralığına göre cihaz seçimi ve Endüstri 4.0 haberleşmesi.
Masterbatch ve katkı dozajlamada iki yöntemin hassasiyet, fire ve maliyet karşılaştırması — gravimetrik sistemin yatırımı nasıl geri ödediği.
PA, PC, ABS, PET neden kurutulmadan basılamaz? Kuru havalı ve sıcak havalı kurutucu farkı, dew point kavramı ve malzemeye göre kurutma tablosu.
Üç tahrik teknolojisinin enerji tüketimi, hassasiyet, hız ve yatırım maliyeti karşılaştırması — hangi üretim için hangisi doğru?
Tonaj hesabı, vida çapı, servo-hidrolik-elektrik karşılaştırması ve satın alma kontrol listesiyle adım adım makine seçim rehberi.