Malzeme işleme değerleri tablomuzu paylaştığımızda sahadan bir uyarı geldi: "Geri basınç değerleri özgül basınç olarak mı verildi? Ekran parametresiyse çok yüksek." Uyarı yerindeydi ve tablodaki dipnotları o günden sonra sıkılaştırdık. Ardından gelen ikinci yorum daha da öğreticiydi: hammadde üreticisi, makine üreticisi ve eğitimci bu değer için hep geniş bir aralık verir; okuyan kişi aralığın üst ucunu "güvenli" sanıp oraya çıkar, oysa makinede geri basınç malzemeye göre 3–15 bar arasında gezer ve üstüne her çıkış birkaç ayrı kalemde ödenir. Bu yazı o iki yorumun etrafında kuruldu ve her iddiası üretici föyleri ile sektör literatürüne karşı kontrol edildi: önce kavram, sonra aynı şeyi anlatan iki farklı sayı, ardından aralığın neden yanıltıcı olduğu ve en sonunda fazlasının bedeli.
Geri basınç aslında ne yapıyor?
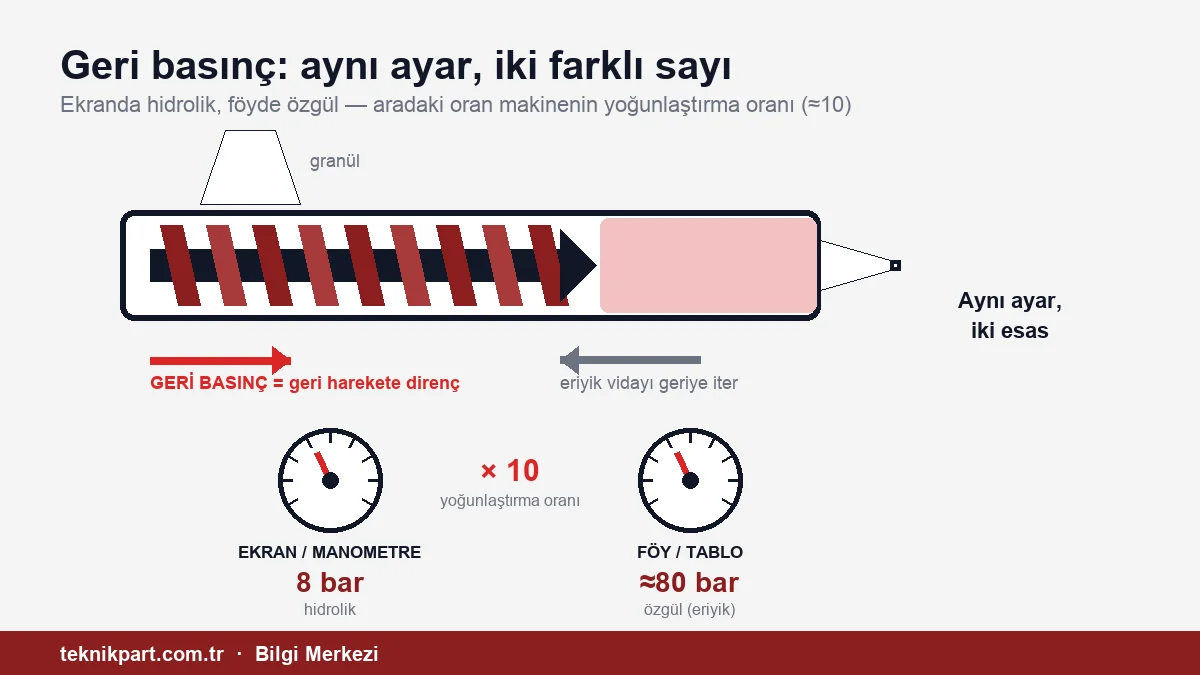
Enjeksiyon çevriminin dozaj aşamasında vida döner, granülü öne taşır ve eriyik vida ucunda birikir. Biriken eriyik vidayı geriye iter. Geri basınç, vidanın bu geri hareketine kasıtlı olarak uygulanan dirençtir. Hidrolik makinede bu direnç, dozaj sırasında enjeksiyon silindirinden tahliye olan yağın dönüş valfiyle kısılmasıyla oluşur. Tam elektrikli makinede ise vidayı eksenel yönde tutan enjeksiyon servosunun tork limitiyle sağlanır; vidayı döndüren motor değil, ileri-geri iten motor frenler.
Direnç arttıkça vida daha yavaş geri gelir ve eriyik daha uzun süre, daha yüksek basınç altında sıkıştırılır. Bunun üç somut karşılığı vardır:
- Eriyik yoğunluğu ve atım tutarlılığı. Geri basıncın asıl işi budur: geri akış valfinin önündeki eriyiği sıkıştırıp yoğunluğunu çevrimden çevrime aynı tutar. Parça ağırlığı eriyik yoğunluğu ile hacmin çarpımı olduğu için, yoğunluk sabitlenmeden yastık ve parça ağırlığı sabitlenmez.
- Hava atma. Granüller arasında kalan hava geriye, huniye doğru sıkıştırılarak dışarı atılır; havadan kaynaklanan gümüş çizgi ihtimali düşer.
- Homojenlik. Sıcaklık ve viskozite farkları azalır; masterbatch ve katkı eriyiğe daha düzgün dağılır.
Sıralama bilinçlidir. Geri basınç bir tutarlılık aracıdır; hata düzeltme aracı değildir. Sahada en sık yapılan şey, bir kusuru geri basıncı yükselterek "kapatmak"tır; kusur kaybolur ama kök nedeni yerinde kalır ve bedeli başka yerden çıkar.
Aynı kelime, iki farklı sayı
Geri basınç iki farklı esasla ifade edilir ve karışıklığın kaynağı budur.
| Hidrolik geri basınç | Özgül (eriyik) geri basınç | |
|---|---|---|
| Neyi ölçer | Enjeksiyon silindirindeki yağ basıncı | Eriyiğin vida ucunda gördüğü basınç |
| Nerede görünür | Manometrede her zaman; klasik hidrolik kumandaların çoğunda ekranda | Hammadde föylerinde, kitap tablolarında; tam elektrikli makinelerin ekranında |
| Tipik aralık | 3–15 bar, üst sınır genelde 20 bar | 50–150 bar (Avrupa föyleri), 35–70 bar (ABD pratiği) |
| Aralarındaki bağ | Özgül ≈ hidrolik × yoğunlaştırma oranı | Oran föylerde tipik 10 kabul edilir; günümüz makinelerinde 6–43 arasında değişir |
Enjeksiyon pistonu vidadan daha geniş olduğu için yağ tarafındaki 1 bar, eriyik tarafında makinenin yoğunlaştırma oranı kadar görünür. Hammadde föyleri bu oranı 10 kabul eder; bir üretici föyü iki esası tek cümlede verir: "özgül 100 ± 50 bar, hidrolik çoğunlukla 5–15 bar". Oran makinenin dokümanında yazar; bilmiyorsanız maksimum özgül enjeksiyon basıncını maksimum hidrolik basınca bölerek bulursunuz. Bu çarpan sektör pratiğidir, tartışmasız fizik değildir; geri basınçta kuvvetin yönü ters olduğu için kesin değer makinenin kendi kalibrasyonundan gelir. Sahadan gelen "3–15 bar" uyarısı ekran değerini anlatır; malzeme işleme değerleri sayfamızdaki sütun ise özgül esasla verilmiştir. İki sayıyı yan yana koyup birini diğerine yazmak, bu yazının önlemeye çalıştığı hatanın ta kendisidir.
Ekranın hangi esasla çalıştığı makineye göre değişir. Manometre her zaman yağ basıncını gösterir. Klasik hidrolik kumandalarda ekran da çoğunlukla hidrolik değerdir; ama bazı hidrolik makineler ve oran dönüşümü yapan kumandalar geri basıncı doğrudan özgül bar olarak ayarlatır ve gösterir. Tam elektrikli makinelerde hidrolik silindir olmadığı için değer her zaman eriyik basıncıdır; kuvvet vida arkasındaki yük hücresinden ya da servo torkundan ölçülür. Hidrolik makineden tam elektrikliye geçen bir operatör aynı "10 bar" alışkanlığıyla ayar yaparsa değeri on kat düşük girmiş olur. Pratik ayırt etme yolu şudur: geri basınç alanının üst sınırı 20–30 bar civarındaysa hidrolik, 300 bar'ın üstündeyse özgül ölçektesiniz. Emin olmadan eski makinenin değerini yenisine taşımayın.
Geniş aralık neden yanıltır?
Hammadde üreticisi, makine üreticisi ve eğitimci aynı malzeme için birbirinden farklı, üstelik geniş bantlar verir; "20–60" gibi. Bunun bir nedeni var: doğru değer vida geometrisine, granül biçimine, kırma oranına, renk yüküne ve hedeflenen dozaj süresine bağlıdır, tek sayı hiçbirine uymaz. Ama aralığın kendisi bir tuzak taşır. Aralık hangi esasla verildiğini söylemez; alt ucun mu üst ucun mu başlangıç olduğunu söylemez; üst uca çıkmanın neye mal olduğunu hiç söylemez. Sahada olan şudur: operatör aralığı görür, "üst sınırın içindeyim" diye rahatlar ve değeri gerekmediği hâlde yukarıda tutar. Bizim tablomuz da böyle okunabilirdi; bu yüzden aşağıdaki bantları esasıyla, ekran karşılığıyla ve gerekçesiyle veriyoruz. Aralık bir izin değil, bir başlangıç noktasıdır: alt uçtan girilir, yalnız somut bir belirti varsa yukarı çıkılır. Sistematik bir optimizasyon çalışmasında tutarlı sonuç veren pencerenin özgül esasta yalnız 35–50 bar genişliğinde olduğu görülmüştür; föydeki 100 barlık bant bu pencereden çok daha geniştir.
Malzeme grupları arasındaki fark ise sayıdan daha önemlidir:
| Malzeme grubu | Özgül geri basınç | Ekranda (oran 10 için) | Kaynak ve gerekçe |
|---|---|---|---|
| Isıl hassas: POM | 0–20 bar | 0–2 bar | Üretici kılavuzu; fazla kesme formaldehit açığa çıkarır |
| Isıl hassas: PVC | — | 1–5 bar | PVC işleme kılavuzu; kesme ısısı HCl açığa çıkarır, çeliğe saldırır |
| Poliolefinler: PE, PP | 35–70 bar | 3,5–7 bar | Üretici kılavuzu; düşük viskozite, az direnç yeter |
| Teknik plastikler: ABS, PC, PA, PBT | 50–150 bar | 5–15 bar | Üretici föyleri; homojenlik ve renk dağılımı için orta bant |
| Cam elyaflı PA6 | — | en fazla 3,5 bar | Üretici föyü; elyaf kırılmasını sınırlamak için |
| Yüksek sıcaklık: PEEK | 20–50 bar | 2–5 bar | Üretici kılavuzu; elyaflı tiplerde daha düşük |
Özgül değerler malzeme işleme değerleri sayfasındaki üretici föyleriyle doğrulanmış sütundan, hidrolik değerler doğrudan hidrolik esasla veren kılavuzlardan alınmıştır. Ekran karşılığı oran 10 varsayımıyla türetilmiştir; kendi makinenizin oranını kılavuzdan kontrol edin.
Fazlasının bedeli: beş kalem, hepsi gecikmeli
Geri basıncı gereksiz yükseltmenin ilginç yanı, bedelin hemen görünmemesidir. Parça o gün iyi çıkar; fatura haftalar sonra gelir. Sahadan gelen yorum bu faturayı dört kalemde sıralıyordu; kaynaklara karşı kontrol edince ikisinin mekanizması sanıldığından farklı çıktı, bir kalem de eklendi.
1. Uzayan dozaj, artan devir, bozunma
Geri basınç arttıkça vida daha yavaş geri gelir; dozaj süresi uzar. Bu noktada yaygın bir kanıyı düzeltmek gerekiyor: sabit vida devrinde geri basıncı artırmak eriyik sıcaklığını tek başına anlamlı biçimde yükseltmez; bu, ölçümle gösterilmiştir. Isının asıl kaynağı vida devridir. Bedel dolaylı yoldan gelir: dozaj uzayınca operatör süreyi yakalamak için devri artırır ve kesme ısısı o zaman tırmanır. Silindir ısıtıcılarından bağımsız olarak yükselen bu sıcaklık ekranda görünmez; ancak hava atışında eriyiğin kendisini ölçerseniz görürsünüz. Sonuç, üretimin kaliteli göründüğü ama parçanın kırılganlaştığı, renginin kaydığı bir bozunma tablosudur; yanık izleri ve mekanik testte beklenmedik kırılma çoğu zaman bu yolla gelir. Isıl hassas malzemelerde zincir daha kısadır: POM'da formaldehit, PVC'de hidrojen klorür açığa çıkar; üretici kılavuzları bu iki malzemede geri basıncı bilerek düşük tutar. Uzun dozaj ayrıca silindirde bekleme süresini uzatır; hassas malzemelerde bu tek başına bozunmaya yeter.
2. Vida, çek bileziği ve kovan üzerindeki yük
Sahada "bilezik" denen çek bileziği ile "roket" denen vida ucu, her koşulda en hızlı aşınan iki elemandır; eriyik dozaj boyunca bu ikisinin üzerinden geçer. Abrazif malzemede, yani cam elyaflı ve mineral dolgulu tiplerde, geri basınç ve devir arttıkça bilezik ile vida ucu üzerindeki yük ve kayma da artar. Belirti sinsidir: yastık tutmamaya, atım ağırlığı dalgalanmaya başlar ve operatör aynı eriyik kalitesi için geri basıncı biraz daha yükseltir; aşınmış bir valfi geri basınçla telafi etmek aşınmayı hızlandırır. Nedenleri ve ölçüm yöntemi vida-kovan aşınması yazısında; boşluk sınıra gelince ne yapılacağı vida-kovan yenileme kararı yazısındadır.
3. Hidrolik yağın erken yaşlanması
Hidrolik makinede geri basınç, dönüş hattındaki yağın oransal valfle kısılmasıyla üretilir; kısılan her bar ısıya döner ve dozaj boyunca yağı ısıtır. Yaygın kılavuz kural, 60 °C'nin üzerinde her 10 °C artışın yağ ömrünü yaklaşık yarıya indirdiğini söyler; modern formülasyonlarda oran değişse de yön aynıdır. Sıcak yağ daha hızlı oksitlenir, viskozitesi düşer; ilk belirti valf ve pistonlardan başlayan küçük kaçaklardır, ardından sertleşen keçeler ve sızdırmazlık elemanları gelir. Yağ ömrü kısalır, planlanmamış duruş gelir. Bu kalem tam elektrikli makinelerde yoktur; servo tahrikli hidrolik makinelerde ise soğutma yükü olarak görünür.
4. Enerji: doğrudan değil, dolaylı
Sahada geri basınç yükselince elektrik faturasının arttığı gözlenir. Yayınlanmış ölçümler ise ilginç bir şey söylüyor: geri basıncın kendisi plastikleştirme enerjisini belirgin biçimde değiştirmiyor; enerjiyi belirleyen vida devri. Fatura, birinci kalemdeki zincirden geliyor: uzayan dozajı kapatmak için artırılan devir, enerjiyi de yukarı çeker. Yani geri basıncı düşürmek tek başına tasarruf sağlamaz; düşük geri basınç ve düşük devirle yeterli homojenliği yakalamak sağlar. Bu bakış, enerji tüketimi yazısındaki "kWh/kg ölçün" önerisiyle birlikte anlamlıdır.
5. Çevrim süresi
Dozaj normalde soğuma süresinin içinde biter ve çevrime ek yük getirmez. Geri basınçla uzayan dozaj soğuma süresini aşarsa makine kalıbı açmak için dozajın bitmesini bekler ve çevrim uzar. Sektör kuralı nettir: dozaj soğuma süresini asla aşmamalı, soğuma sayacının bitmesinden yaklaşık 2 saniye önce tamamlanmalıdır. Dozaj süresi bir ayar değil, bir sonuçtur; atımdan atıma %5'ten fazla oynuyorsa proses kararsızdır. Ayrıntı çevrim süresi yazısındadır.
Ne zaman yükseltmek haklıdır?
Geri basınç bir çözüm aracıdır, varsayılan ayar değil. Yükseltmek için somut bir belirti olmalıdır:
- Renk lekesi, çizgi ya da dağılım farkı. Masterbatch eriyiğe yeterince karışmıyorsa geri basınç ilk adımdır; üretici kılavuzları karışımı iyileştirmenin yolu olarak orta devirle birlikte yeterli geri basıncı gösterir. Ama önce dozaj oranını kontrol edin; fazla masterbatch daha çok kalıntı ve daha zor dağılım demektir. Gravimetrik dozajlama oranı sabit tutar, geri basınca yüklenen işi azaltır.
- Havadan kaynaklanan gümüş çizgi. Vida çok hızlı ve dirençsiz geri geliyorsa havayı önüne katar; geri basınç bu çizgiyi giderir. Kaynak nemse gidermez; nem kaynaklı izler kurutmayla çözülür, geri basınçla değil. Bu ayrımı yapmadan geri basıncı yükseltmek, nemi maskeleyip bedeli vidaya ödetir.
- Atım ağırlığı ve yastık dalgalanması. Eriyik yoğunluğu değişiyorsa hafif bir artış tutarlılığı geri getirir; aynı strokta atım ağırlığının biraz yükselmesi normaldir, çünkü eriyik daha yoğundur. Önce çek bileziğinin aşınmadığından emin olun.
- Düşük yığın yoğunluklu kırma malzeme. Kötü kesilmiş ya da hafif kırma granül besleme kararsızlığı ve vida kayması yapar. Burada geri basıncı yükseltmek refleksi yaygın ama yanlıştır; kaynaklar çözümü besleme bölgesinde arar: huni, arka bölge sıcaklığı ve kırma oranı. Geri basınç bu sorunu telafi etmez.
Elyaf takviyeli malzemede bu belirtiler görülse bile geri basınç son çaredir; üretici kılavuzları elyaflı tipleri açıkça düşük geri basınçla işlemeyi ister, çünkü kesme elyafı kırar. Cam elyaf izleri ve mukavemet kaybı, kırılan elyafın bedelidir.
Doğru ayarlama sırası
1. Üretici föyünün alt sınırından başlayın. Föy özgül veriyorsa makinenizin oranıyla ekran değerine çevirin. Genel taban: hidrolik esasta yaklaşık 5 bar ve üzeri, özgül esasta 50 bar civarı; ısıl hassas malzemede daha düşük ama sıfır değil. 2. Tek parametre kuralı. Geri basıncı değiştirdiğiniz turda başka hiçbir ayara dokunmayın; aksi hâlde neyin işe yaradığını bilemezsiniz. 3. Küçük adım. Sahada yaygın adım hidrolik esasta 1–2 bar, özgül esasta 10–20 bardır. Her adımdan sonra en az on çevrim bekleyin. 4. Dozaj süresini soğuma süresiyle karşılaştırın. Dozaj soğumanın sonuna yaklaşıyorsa durun; bekleme süresi hesaplayıcısı ile silindirde kalış süresini de kontrol edin. 5. Eriyik sıcaklığını ölçün. Hava atışında, tercihen kızılötesi termometre ya da kamerayla; iğneli prob önceden ısıtılsa bile tutarsız okur. Ayar değeriyle ölçülen değer arasındaki fark kesme ısısıdır; büyüyorsa önce devre bakın. 6. On parça tartın. Ağırlık dağılımı daralmıyorsa artış işe yaramıyordur, geri alın. 7. Dekompresyonu ayrı ayarlayın. Dozaj sonunda vida önünde kalan basınç açık memede akıntı yapar; dekompresyon bunu alır. Ama dekompresyon çek bileziği strokunun 1,5 katını geçmemelidir; fazlası eriyiğe hava çeker ve kabarcıkla geri döner. 8. Kaydedin. Malzeme, renk, kırma oranı ve bulunan değer birlikte yazılır; bir sonraki devreye alma bu kayıttan başlar.
Vida devri, geri basınçla birlikte eriyik kalitesini belirleyen ikinci parametredir ve ısı tarafında baskın olan odur; vida devri hesaplayıcısı malzemenin çevresel hız sınırını verir. Kesme ısısı yüksekse önce devri düşürmek, homojenlik yetersizse geri basıncı hafif artırmak, kaynakların ölçüm sonuçlarından çıkan sıradır. İkisini aynı anda oynamak sorunun yerini değiştirir.
Sık sorulan sorular
Geri basınç sıfır olabilir mi? Pratikte hayır. Sıfırda vida serbestçe geri kaçar, eriyikte hava kalır ve atım ağırlığı dalgalanır. Üretici kılavuzları hidrolik esasta yaklaşık 5 bar, özgül esasta 50 bar civarını taban olarak verir; ısıl hassas malzemelerde bu taban daha düşüktür ama yine sıfır değildir.
Ekranda gördüğüm değer hidrolik mi, özgül mü? Manometre yağ basıncını gösterir. Ekran kumandaya bağlıdır: klasik hidrolik makinelerde çoğunlukla hidrolik, bazı hidrolik makinelerde ve tam elektriklilerin tamamında eriyik basıncı. Birim ikisinde de bar olduğu için ekrandan anlaşılmaz; alanın üst sınırına bakın, 20–30 bar civarıysa hidrolik, 300 bar üstüyse özgül ölçektir.
Renk dağılımı için ne kadar yükseltebilirim? Belirti kaybolana kadar, küçük adımlarla ve dozaj süresi soğuma süresini aşmadan. Renk için gereken artış genellikle ekranda birkaç bardır; onun ötesinde dağılım sorunu geri basınçla değil masterbatch oranı, taşıyıcı uyumu ya da vida geometrisiyle ilgilidir.
Geri basınç yerine vida devrini düşürsem olmaz mı? İkisi farklı şeyler yapar. Vida devri kesme hızını ve ısıyı, geri basınç sıkıştırmayı ve yoğunluğu belirler. Kesme ısısı yüksekse önce devri düşürmek, homojenlik yetersizse geri basıncı hafif artırmak doğru sıradır. İkisini aynı anda oynamayın.
Geri basınç ayarında kararsız kaldığınız bir malzeme varsa ya da çek bileziği ve vida aşınması sınıra geldiyse teknik destek ekibimiz proses ve yedek parça tarafını birlikte değerlendirir.
Sık sorulan sorular
Geri basınç sıfır olabilir mi?
Pratikte hayır. Sıfırda vida serbestçe geri kaçar, eriyikte hava kalır ve atım ağırlığı dalgalanır. Üretici kılavuzları hidrolik esasta yaklaşık 5 bar, özgül esasta 50 bar civarını taban olarak verir; ısıl hassas malzemelerde taban daha düşüktür ama sıfır değildir.
Ekranda gördüğüm geri basınç hidrolik mi, özgül mü?
Manometre yağ basıncını gösterir. Ekran kumandaya bağlıdır: klasik hidrolik makinelerde çoğunlukla hidrolik, bazı hidrolik makinelerde ve tam elektriklilerin tamamında eriyik basıncı. Birim ikisinde de bar olduğu için ekrandan anlaşılmaz; ayar alanının üst sınırı 20–30 bar civarındaysa hidrolik, 300 bar üstüyse özgül ölçektir.
Renk dağılımı için geri basıncı ne kadar yükseltebilirim?
Belirti kaybolana kadar, küçük adımlarla ve dozaj süresi soğuma süresini aşmadan. Renk için gereken artış genellikle ekranda birkaç bardır; ötesindeki dağılım sorunu masterbatch oranı, taşıyıcı uyumu ya da vida geometrisiyle ilgilidir.
Geri basınç yerine vida devrini düşürmek olmaz mı?
İkisi farklı şey yapar: vida devri kesme hızını ve ısıyı, geri basınç sıkıştırmayı ve eriyik yoğunluğunu belirler. Ölçümler eriyik ısısında devrin baskın olduğunu gösterir; kesme ısısı yüksekse önce devri düşürmek, homojenlik yetersizse geri basıncı hafif artırmak doğru sıradır.