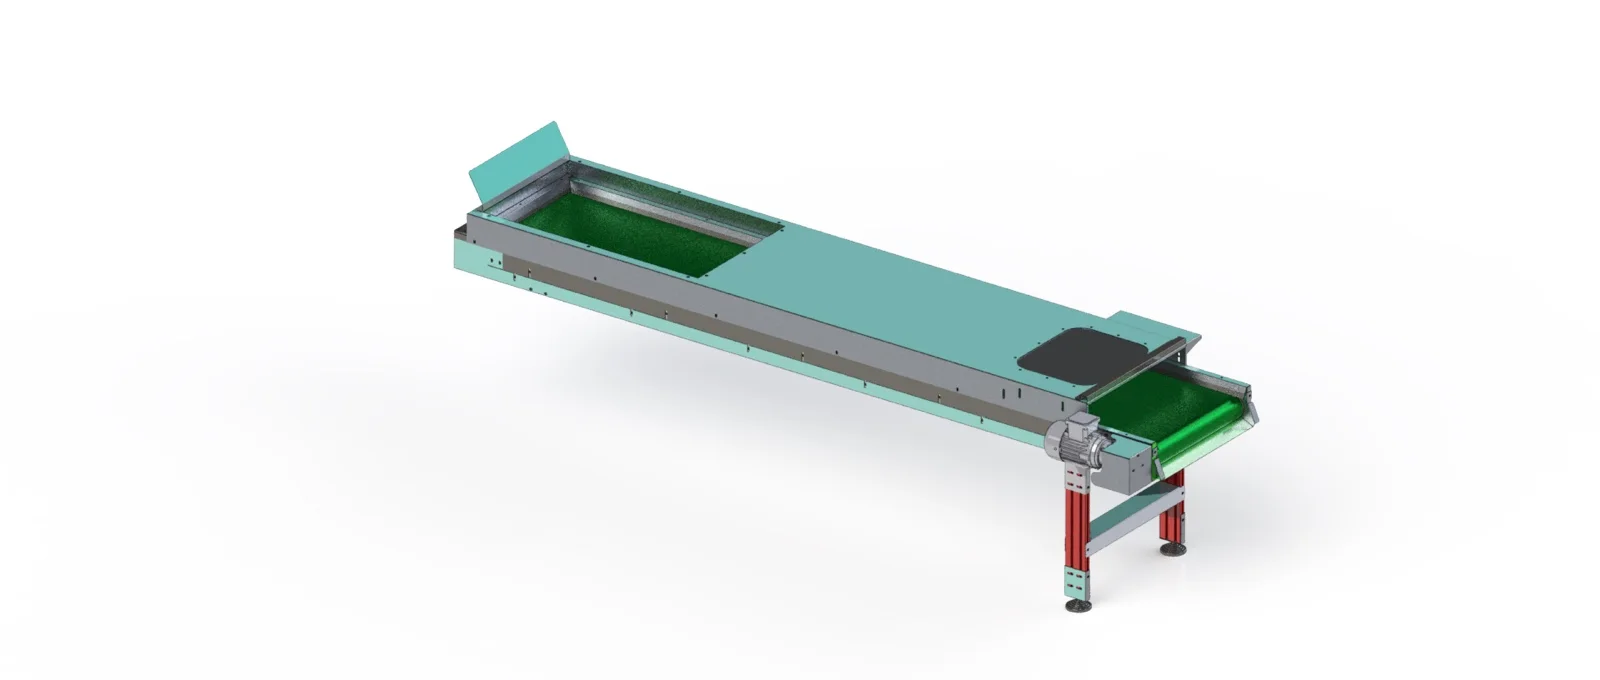
Z-աձև թեք կոնվեյեր
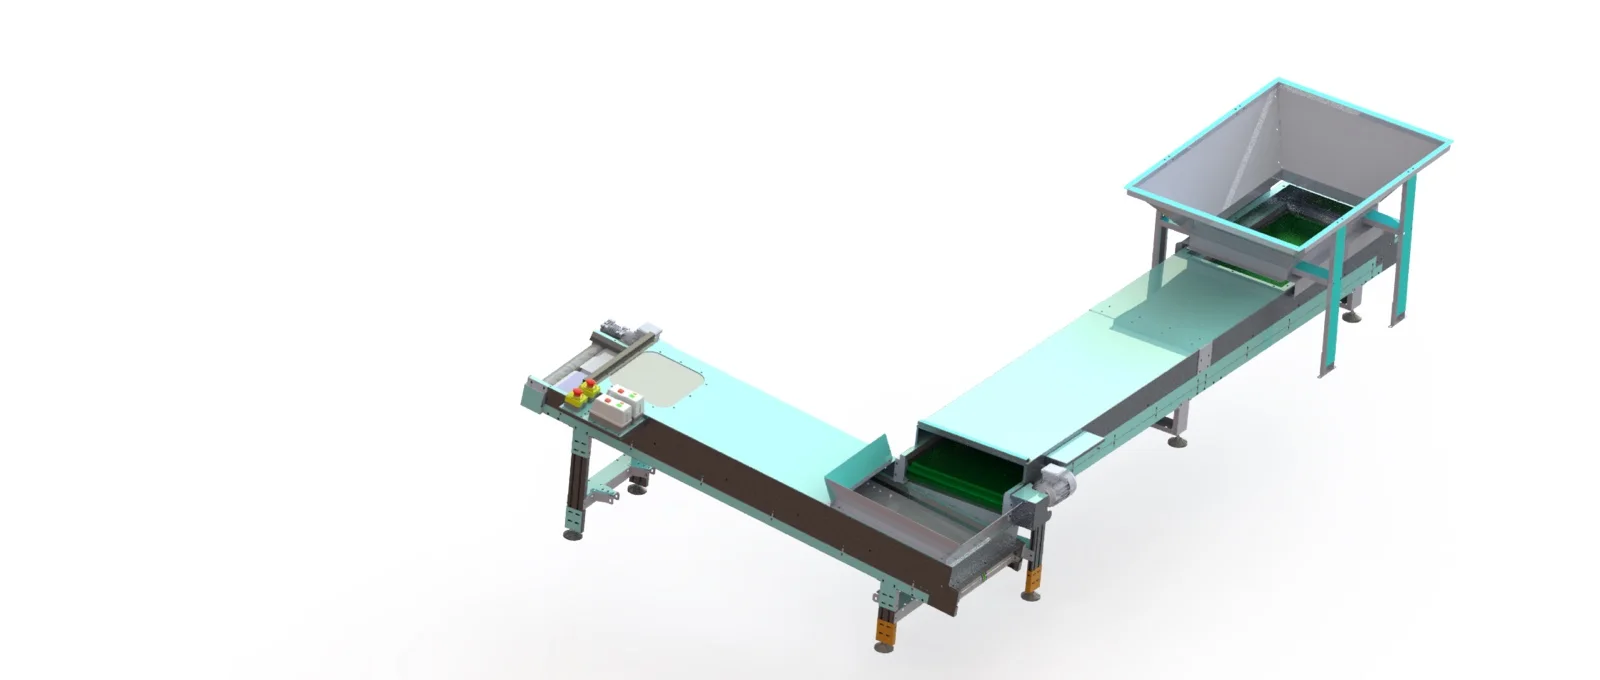
Սա կոնվեյեր է, որը նյութը տեղափոխում է վերև՝ հատակի մակարդակից։ Իրանը բաղկացած է երեք աստիճանից՝ սնուցման կետում հորիզոնական հատված, բարձրացումն իրականացնող թեք հատված և բեռնաթափման կետում երկրորդ հորիզոնական հատված։ Կողքից երևացող Z-անման պրոֆիլն է այս տեսակին տվել իր անունը։
Ստորին ծայրում կա լայն բերանով սնուցման ձագար։ Ձագարը հավաքում է անկանոն լցվող նյութը և այն ուղղում ժապավենի վրա. այսպես սնուցման կետում ճշգրիտ համընկեցում պետք չէ։
Ե՞րբ է ընտրվում այս տեսակը
- Եթե նյութը հավաքվում է հատակի մակարդակում և պետք է հասցվի բարձր կետ
- Եթե բեռնաթափման կետում կա ծղոտե տակդիրով կոնտեյներ, մեծ արկղ կամ պահեստավորման կոնտեյներ
- Եթե մանրիչի սնուցման բացվածքը բարձր է հատակից
- Եթե երկու մեքենաների միջև կա մակարդակների տարբերություն
Եթե բարձրացում պետք չէ, և նյութը տեղափոխվում է նույն մակարդակում, հարթ ժապավենային կոնվեյերը և՛ ավելի էժան է, և՛ ավելի քիչ տեղ է զբաղեցնում։
Ինչո՞ւ ելուստներով ժապավեն
Թեք հատվածում միայն հարթ ժապավենը բավարար չէ. դետալը թեքությամբ սահում է ներքև։ Այդ պատճառով թեք կոնվեյերներում ժապավենին որոշակի միջակայքերով ուղղահայաց ամրացվում են լայնական ելուստներ (cleats)։ Ելուստների միջև հեռավորությունը և բարձրությունը որոշվում են տեղափոխվող նյութով. փոքր, ազատ հոսող նյութի համար՝ մոտ և բարձր ելուստներ, մեծ դետալների համար՝ ավելի հեռու դասավորված ելուստներ։
Թեքության անկյունը նույնպես կախված է նյութից։ Անկյան մեծացմանը զուգընթաց նույն բարձրությունը հաղթահարվում է ավելի կարճ հեռավորության վրա, բայց հետ սահելու ռիսկն աճում է. այդ պատճառով անկյունը և ելուստները որոշվում են միասին։
Չափումներ կատարելիս
Այս տեսակի դեպքում երկու ամենակրիտիկական չափերն են բեռնաթափման բարձրությունը և հատակին սնուցման կետի դիրքը։ Նրանց միջև հորիզոնական հեռավորությունը և բարձրությունների տարբերությունը որոշում են թեքության անկյունը, իսկ անկյունը որոշում է ելուստների դասավորությունը։
Մենք նաև հարցնում ենք ձագարի բացվածքի չափը, թե ինչպես է լցվելու նյութը (ձեռքով, այլ կոնվեյերից, մեքենայից) և ժամային արտադրողականությունը։ Եթե այն պետք է միացվի մանրիչի ելքին, հաշվի է առնվում նաև մանրիչի բեռնաթափման դասավորությունը։
Կապվեք մեզ հետ չափումների և գնային առաջարկի համար։