Պլաստմասսայի հումքի չորացման համակարգեր՝ արտադրանք(15)
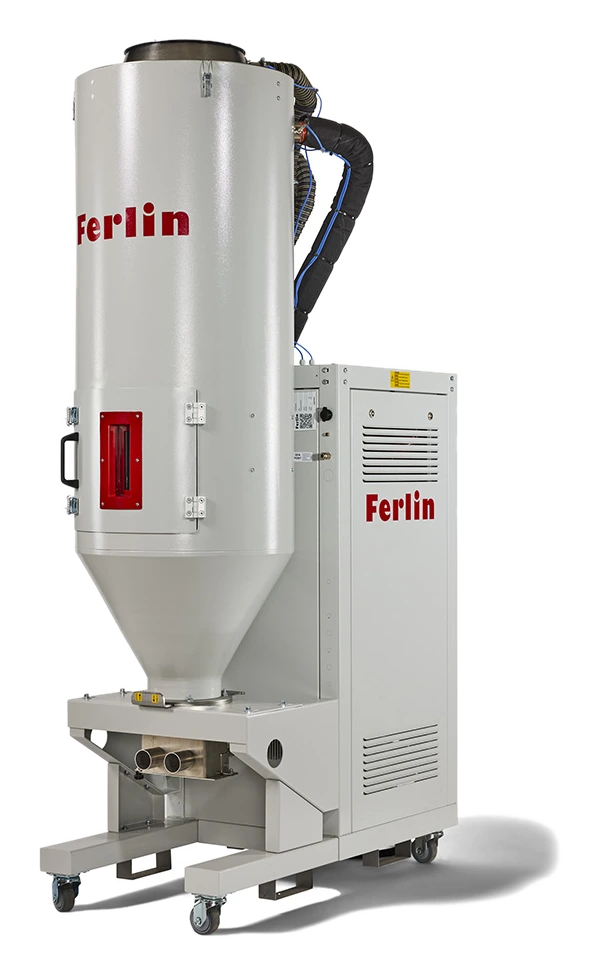 Ferlin Plastics Automation
›Ferlin EasyDry HT
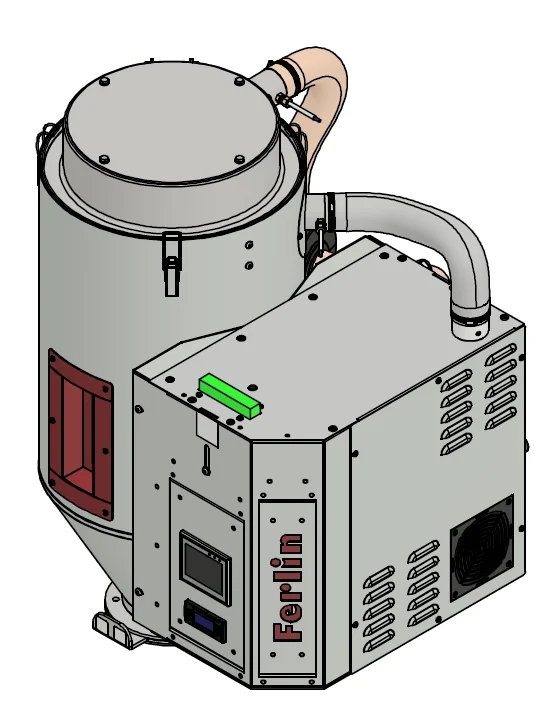 Ferlin Plastics Automation
›Ferlin EasyDry
 Ferlin Plastics Automation
›Ferlin HotDry
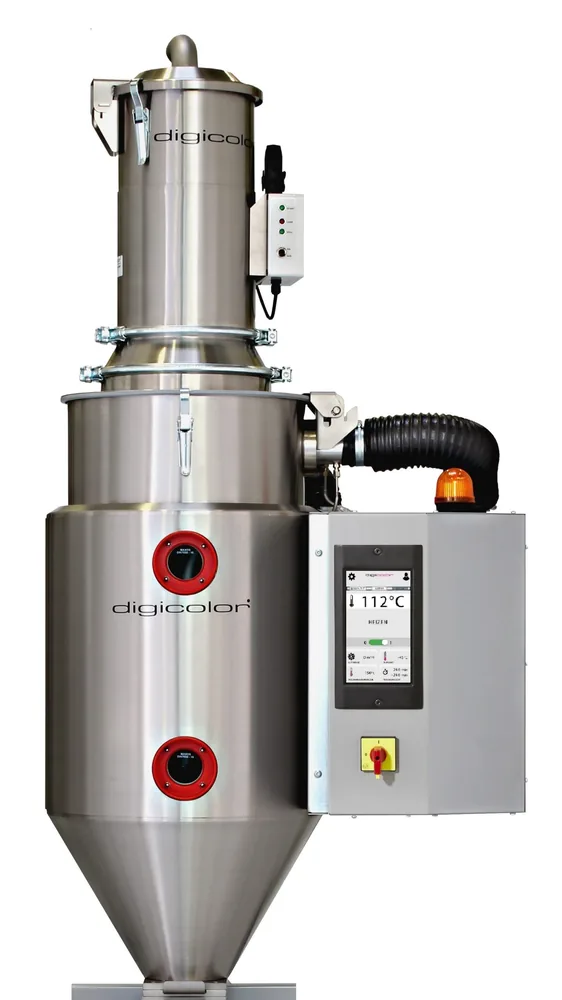 DIGICOLOR
›Digicolor Drywell — չորանոցներ
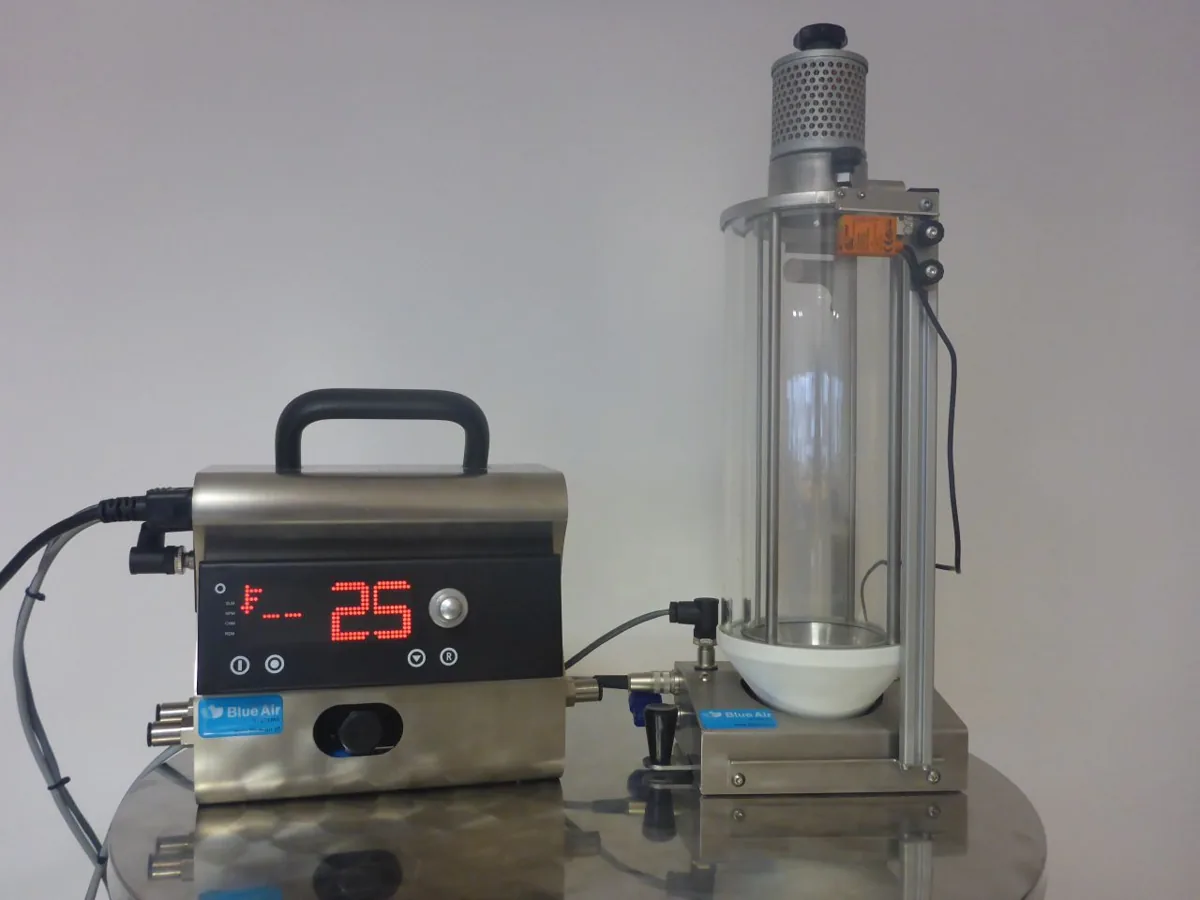 Blue Air Systems
›Blue Air — սեղմված օդի չորանոցներ
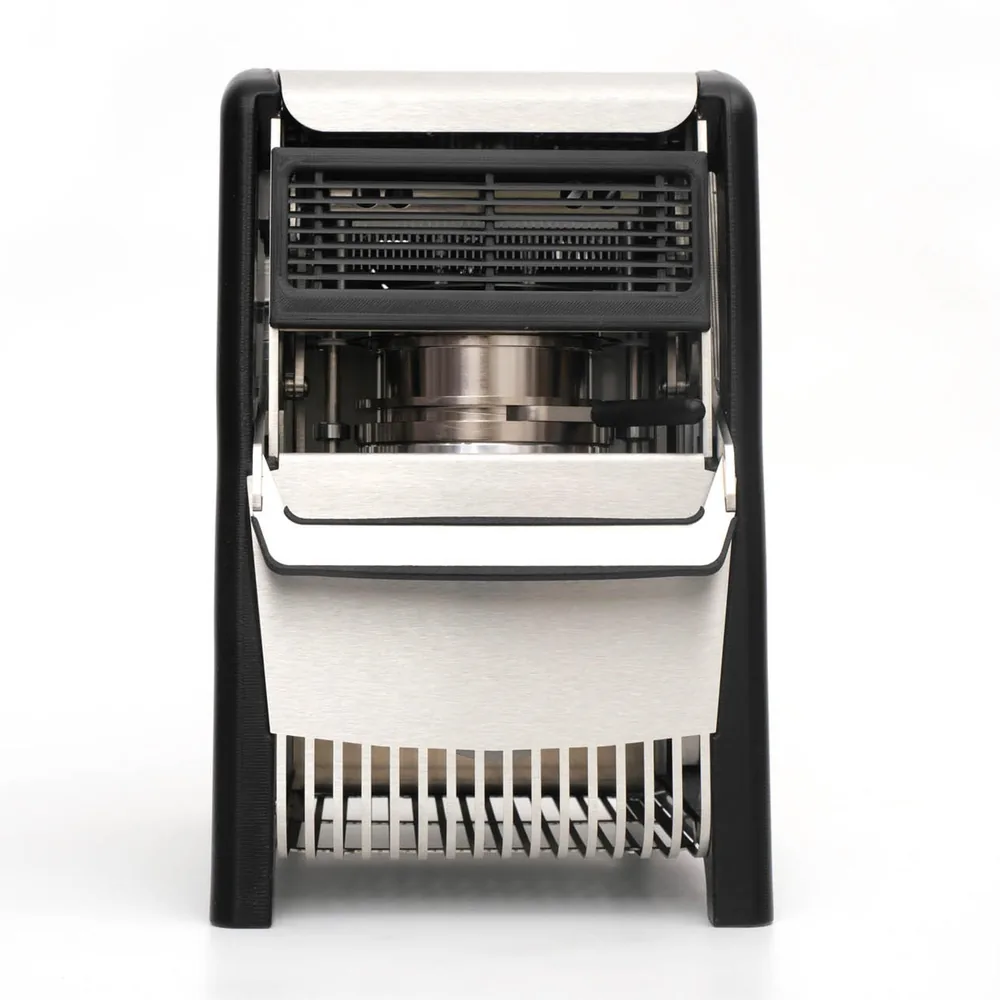 DIGICOLOR
›Չորացման սարքավորումներ և սպասարկում
Պլաստմասսայի հումքի չորացման համակարգեր
Պլաստմասսայի ներարկման ձուլման և էքստրուզիայի արտադրությունում խոնավությունն ամենահաճախ հանդիպող որակական խնդիրների աղբյուրն է։ Հիգրոսկոպիկ (խոնավություն կլանող) պլաստմասսաները օդի խոնավությունը ներծծում են գրանուլների մեջ. վերամշակումից առաջ դրանց չորացումը պարտադիր է։
Խոնավ հումքով աշխատելու գինը միայն մակերևույթի արատը չէ.
| Ախտանիշ | Ֆիզիկական պատճառ | Արդյունք |
|---|---|---|
| Արծաթավուն շերտեր մակերևույթին | Հալույթի խոնավությունը գոլորշիանում և դուրս է մղվում մակերևույթ | Խոտան, վերաարտադրություն |
| Փխրունություն, ցածր հարվածային ամրություն | Շղթաների քայքայում (հիդրոլիզ) PA-ի և PC-ի նման նյութերում | Դետալը կոտրվում է շահագործման ժամանակ |
| Չափերի շեղում և ավելցուկային շերտ | Մածուցիկությունը փոխվում է խմբաքանակից խմբաքանակ | Արտադրություն, որը չի պահում չափը |
| Թափանցիկ դետալի պղտորում | PET-ի մածուցիկության թվի անկում | Մերժված խմբաքանակ |
Հիդրոլիզն ունի կարևոր հատկություն՝ այն անդարձելի է։ Քայքայված պոլիմերային շղթան հետագա չորացմամբ վերականգնել հնարավոր չէ, և այդ խմբաքանակը մնում է իր ցածր ամրությամբ։ Այդ պատճառով չորացումը ոչ թե արտադրությունից հետո ուղղվող պարամետր է, այլ պայման, որը պետք է բավարարվի մինչև արտադրությունը։
Չորանոցների տեսակներ. ո՞րը որ հումքի համար
| Չորանոցի տեսակ | Աշխատանքի սկզբունք | Համապատասխան հումք | Սերիա |
|---|---|---|---|
| Չոր օդի (ադսորբցիոն) | Օդի ցողի կետն իջեցնում է մինչև –40 °C հասնող մակարդակների և հեռացնում գրանուլների ներքին խոնավությունը | Հիգրոսկոպիկ՝ PA, PC, ABS, PET, PBT, PMMA, TPU, PLA, ASA | Ferlin EasyDry |
| Չոր օդի, բարձր ջերմաստիճանի (HT) | Նույն սկզբունքը, գործընթացի ջերմաստիճանը՝ մինչև 170 °C | Բարձր ջերմաստիճանի ինժեներական պլաստմասսաներ՝ PA66, PPS, PEEK, PEI, PET | Ferlin EasyDry HT |
| Տաք օդի | Տաքացված շրջակա օդով հեռացնում է միայն մակերևութային խոնավությունը | Ոչ հիգրոսկոպիկ՝ PP, PE, PS | Ferlin HotDry |
Ընտրությունը պետք է կատարել երկու ուղղությամբ։ Տաք օդի չորանոցները հիգրոսկոպիկ նյութի դեպքում բավարար չեն. շրջակա օդի մեջ արդեն պարունակվող խոնավությունը թույլ չի տալիս հեռացնել գրանուլների մեջ թափանցած խոնավությունը։ Ճիշտ է նաև հակառակը՝ միայն մակերևույթից թրջվող PE-ի և PP-ի համար չոր օդի չորանոց գնելը նշանակում է վճարել մի թողունակության համար, որը երբեք չի օգտագործվի։
Ինչպե՞ս է հաշվարկվում չորանոցի թողունակությունը
Որոշիչ արժեքները երկուսն են՝ մեքենայի ժամային հումքի սպառումը և նյութի պահանջած չորացման տևողությունը։ Բունկերի ծավալը պետք է բավական մեծ լինի այս երկուսի արտադրյալը պարունակելու համար։
Օրինակ՝ ժամում 40 կգ PA6 սպառող մեքենան 4 ժամ չորացման տևողության համար բունկերում պետք է անընդհատ պահի 160 կգ նյութ։ Քանի որ PA6-ի լցային խտությունը մոտ 0,65 կգ/լ է, դա նշանակում է առնվազն 250 լիտր ծավալով բունկեր։
Չորացման տարածված արժեքներ.
| Հումք | Չորացման ջերմաստիճան | Չորացման տևողություն |
|---|---|---|
| PA6 / PA66 | 80 °C | 3–5 ժ |
| PC | 120 °C | 2–4 ժ |
| ABS | 80 °C | 2–3 ժ |
| PET | 160–180 °C | 4–6 ժ |
| TPU | 80 °C | 2–3 ժ |
Բոլոր հումքերի ջերմաստիճանի, տևողության և խոնավության արժեքների համար կարող եք նայել նյութերի վերամշակման պարամետրերի աղյուսակը։ Թե ինչու է հիգրոսկոպիկ նյութն այլ կերպ վարվում, և ինչ է նշանակում ցողի կետը, մանրամասն բացատրված է հումքի չորացման ուղեցույցում։
Բունկերը անհրաժեշտից մեծ ընտրելը նույնպես խնդիր է. եթե նյութը տաք օդում մնում է պետք եղածից երկար, սկսվում է քայքայումը՝ հատկապես PET-ի և TPU-ի մոտ։
Մեքենայի մո՞տ, թե՞ կենտրոնացված չորացում
Եթե մեկ կամ մի քանի մեքենայի վրա վերամշակվում են տարբեր հումքեր, ճիշտ լուծումը մեքենայի մոտ տեղադրվող չորանոցն է. յուրաքանչյուր մեքենա չորացնում է իր նյութը իր տևողությամբ։ Այն գործարաններում, որտեղ նույն հումքը գնում է բազմաթիվ մեքենաների, ավելի տնտեսող է կենտրոնացված չորացումը, իսկ չորացված նյութը բաշխվում է հումքի կենտրոնացված մատուցման գծով։
Կենտրոնացված չորացման դեպքում կրիտիկական կետը հենց գիծն է. չմեկուսացված կամ խոնավ գծով տեղափոխվելիս չորացված գրանուլները կարող են նորից խոնավություն կլանել՝ նախքան մեքենային հասնելը։
Ի՞նչն է որոշում պլաստմասսայի չորանոցի գինը
Չորանոցների գները մեկ կետից չեն կազմվում. գնային առաջարկների տարբերությունը ստեղծում են հետևյալ գլուխները.
- Բունկերի ծավալ և օդի ծախս — թողունակության աճին զուգընթաց մեծանում են իրանը, փչիչը և տաքացուցիչը. սա գնի հիմնական որոշիչն է
- Չորանոցի տեսակ — չոր օդի ադսորբցիոն համակարգը տաք օդի սարքից ավելի բարդ կառուցվածք է
- Աշխատանքային ջերմաստիճան — մինչև 170 °C հասնող HT մոդելները մեկուսացման և նյութերի առումով այլ դասի են
- Կառավարման սարքավորում — ցողի կետի վերահսկում, չորացման տևողության ավտոմատ կառավարում և էներգախնայողության գործառույթներ
- Շրջանակ, ներծծման տուփ և ասպիրացիա — լրացուցիչ սարքավորում, որը փոխվում է ըստ մեքենայի մոտ դասավորության
Գնման գնից բացի պետք է հաշվի առնել նաև էներգիայի սպառումը. ներարկման ձուլման գործարանի ընդհանուր էլեկտրասպառման մեջ չորացումը մեքենաներից հետո ամենամեծ կետն է, և անհրաժեշտից մեծ կամ անընդհատ աշխատող չորանոցը ամեն ամիս վճարում է այդ տարբերությունը։ Թեման լուսաբանել ենք էներգիայի սպառման և խնայողության եղանակների մասին հոդվածում։
Եթե մեզ ասեք Ձեր վերամշակած հումքը և ժամային սպառումը, կարող ենք միասին որոշել անհրաժեշտ տեսակը և բունկերի ծավալը և պատրաստել գնային առաջարկ։
Չորացում սեղմված օդով
Ադսորբցիոն չորանոցներից բացի կան նաև Blue Air սեղմված օդի չորանոցներ, որոնք օգտագործում են գործարանի չորացված սեղմված օդը և ռեգեներացիա չեն պահանջում։ Դրանք հարմար են միկրոձուլման, մեքենայի վրա չորացման և այն գործարանների համար, որոնք վերականգնում են փչման եղանակով ձուլման մեքենայի արտանետվող օդը։
Հաճախ տրվող հարցեր
Բավարա՞ր է տաք օդի չորանոցը նեյլոնի կամ PET-ի համար Ոչ։ Այս նյութերը խոնավությունը կլանում են գրանուլների մեջ. շրջակա օդով աշխատող չորանոցը չորացնում է միայն մակերևույթը։ Նեյլոնի, PC-ի և PET-ի նման հիգրոսկոպիկ հումքերի դեպքում չոր օդի ադսորբցիոն չորանոցը պարտադիր է։
Ինչո՞ւ է ցողի կետն արտահայտվում բացասական արժեքով Ցողի կետը օդի չորության չափանիշն է, ոչ թե չորանոցի ջերմաստիճանը։ Մինչ չորանոցը տաքացնում է օդը 80–170 °C միջակայքում, նույն օդի խոնավության պարունակությունն այնքան ցածր է, որ համապատասխանում է –40 °C ցողի կետի։ Օդը միաժամանակ տաք է և չոր։
Վնա՞ս է հասցնում հումքը անհրաժեշտից երկար չորացնելը Այո։ Տաք օդում երկար մնալը հանգեցնում է քայքայման, դեղնացման և մեխանիկական հատկությունների կորստի՝ հատկապես PET-ի և TPU-ի մոտ։ Չորացման տևողությունը պետք է սահմանել ըստ նյութի և չերկարացնել որպես անվտանգության պաշար։
Պե՞տք է չորացնել նաև մանրացված թափոնը Այո։ Քանի որ մանրացված թափոնն ունի մեծ մակերես, այն խոնավությունն ավելի արագ է կլանում, քան սկզբնական գրանուլները։ Այն նաև ավելի հակված է քայքայման, քանի որ ևս մեկ անգամ անցել է ջերմային ցիկլով. դրա հարաբերակցությունը և չորացումը պետք է կառավարել առանձին։
Teknik Part-ն առաջարկում է մեքենայի մոտ և կենտրոնացված չորացման լուծումներ՝ առաջին հերթին Ferlin EasyDry չոր օդի չորանոցներ։
Ferlin-ի չորանոցների, չափաբաշխման և մատուցման ամբողջական տեսականու համար կարող եք նայել Ferlin ապրանքանիշի էջը։