Տաք լցանային համակարգերի կառավարում՝ արտադրանք(18)
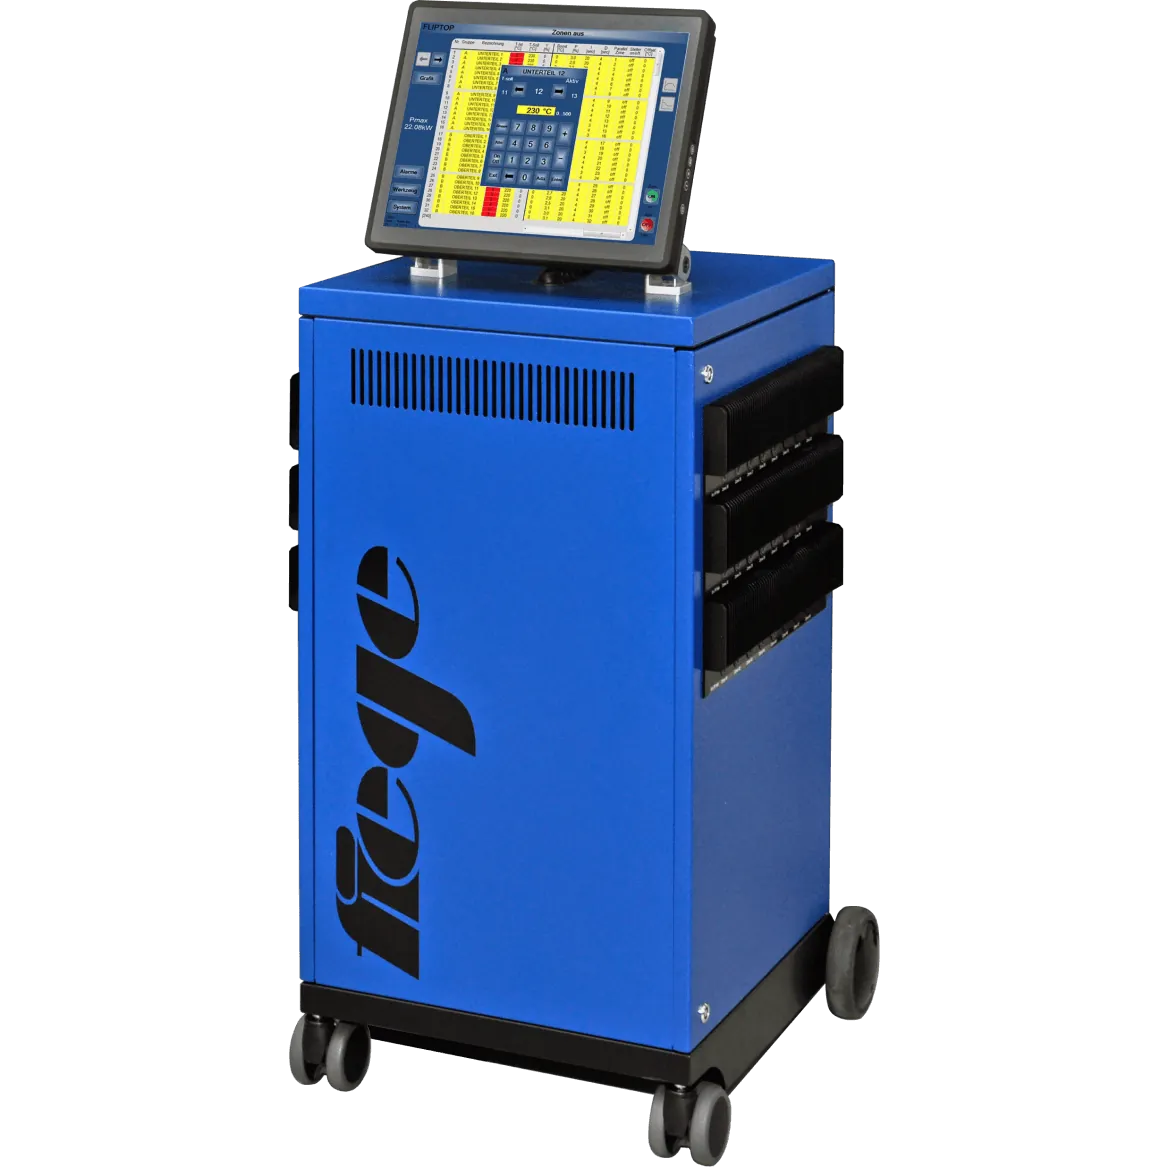 FIEGE Electronic
›JETmaster TP
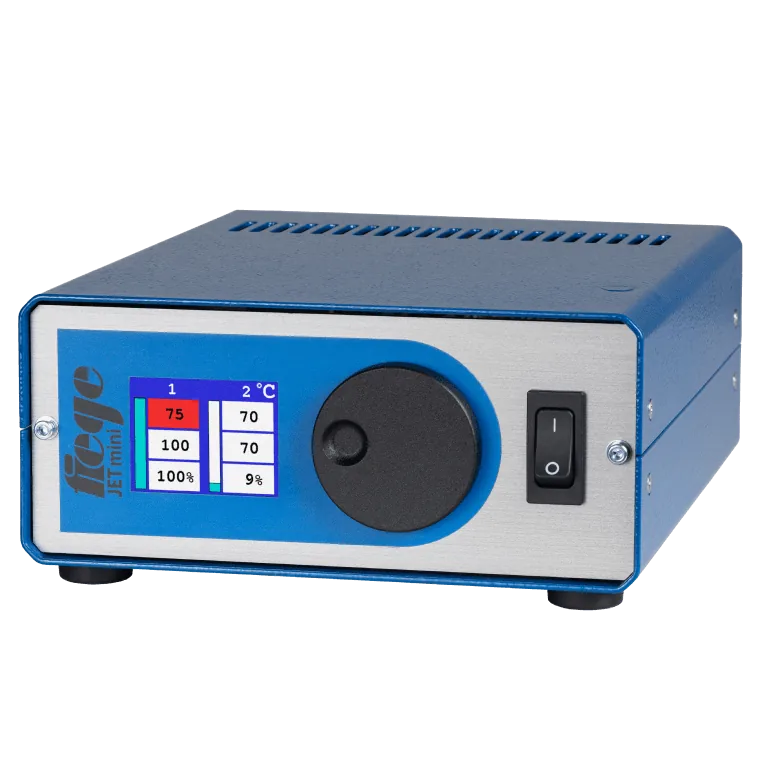 FIEGE Electronic
›JETmini
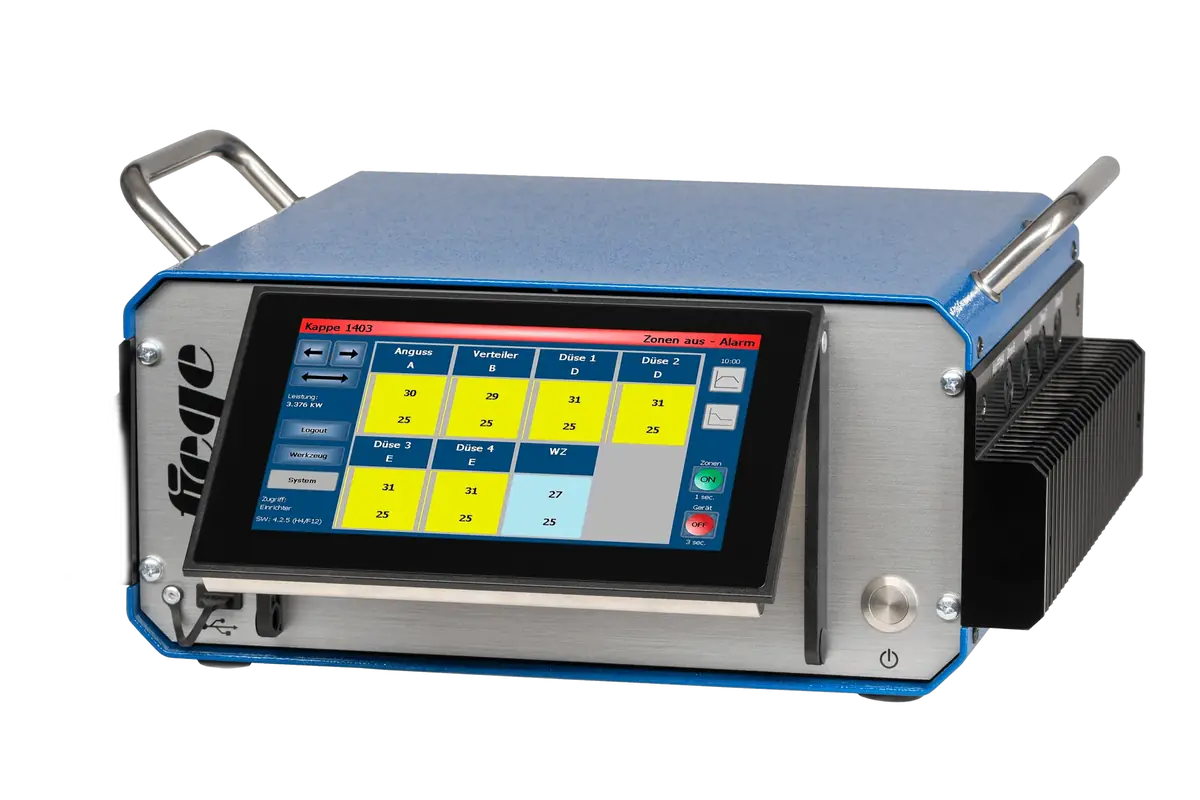 FIEGE Electronic
›TP և VARIO սերիաներ
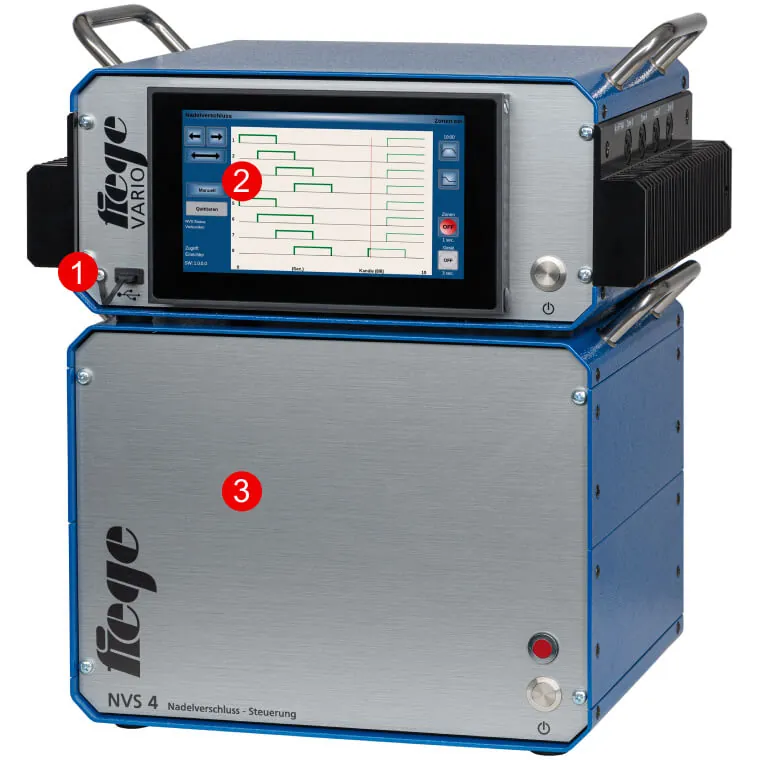 FIEGE Electronic
›Ասեղնաձև փակիչների կառավարման համակարգեր
 FIEGE Electronic
›Կաղապարի խոռոչում ճնշման չափում
 FIEGE Electronic
›Կաղապարի միացման մալուխներ
 FIEGE Electronic
›Տաք լցանային համակարգի պարագաներ
Տաք լցանային համակարգերի կառավարում
Տաք լցանային համակարգի (hot runner) աշխատանքը մեծապես կախված է նրանից, թե որքան ճշգրիտ է կառավարվում ջերմաստիճանը։ Ծայրափողակի յուրաքանչյուր գոտի տաքացվում և չափվում է առանձին։ Մեկ գոտու շեղումը տվյալ խոռոչում վերածվում է թերլցման (short shot), ավելցուկային շերտի (flash) կամ գույնի տարբերության։
Կառավարման սարքը ղեկավարում է այս բոլոր գոտիները՝ պահում է նպատակային ջերմաստիճանը, հայտնաբերում է տաքացուցիչի խափանումը, աստիճանաբար չորացնում է խոնավացած տաքացնող տարրը և ապահովում, որ գործարկման ժամանակ համակարգը տաքանա հավասարաչափ։
Համակարգի երեք բաղադրիչը
1. Ջերմաստիճանի կառավարում — Ընտրվում է ըստ գոտիների քանակի։ Մեկ գոտիանի կիրառությունից մինչև 240 գոտիանի խոշոր համակարգեր։ → JETmini · VARIO սերիա · JETmaster TP
2. Ասեղնաձև փակիչների կառավարում — Կասկադային (հաջորդական) ներարկման ժամանակ որոշում է, թե որ ծայրափողակը երբ բացվի և փակվի։ → Ասեղնաձև փակիչների կառավարման համակարգեր (NVS)
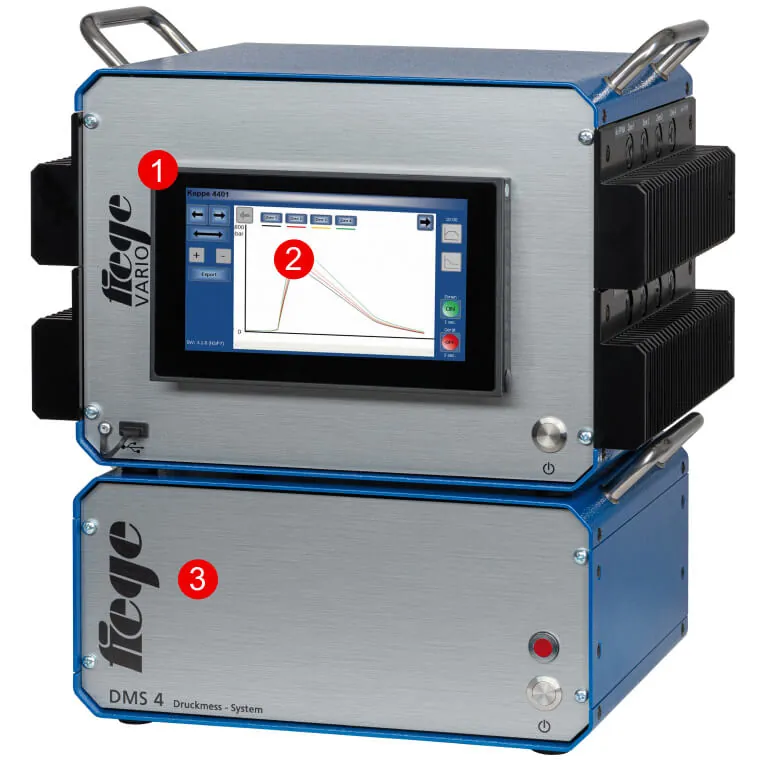
3. Խոռոչում ճնշման չափում — Վերահսկում է գործընթացի կրկնելիությունը՝ չափելով կաղապարի ներսում իրական ճնշումը։ → Կաղապարի խոռոչում ճնշման չափում (DMS)
Ընտրություն ըստ գոտիների քանակի
| Արտադրանք | Գոտիներ | Բնորոշ կիրառություն |
|---|---|---|
| JETmini | 1–2 | Մեկ կամ քիչ խոռոչով կաղապարներ, ընդհանուր տաքացում, նմուշների արտադրություն |
| VARIO | 4–32 | Ստանդարտ ներարկման ձուլման կաղապարներ, ամենատարածված միջակայքը |
| JETmaster TP | 24–240 | Բազմախոռոչ կաղապարներ, PET նախակաղապարներ, ավտոմոբիլային խոշոր դետալներ |
Ի՞նչ է կասկադային (հաջորդական) ներարկումը
Խոշոր դետալներում մեկ կետից լցումը հոսքի ուղու վերջում առաջացնում է ճնշման անկում և հոսքերի միացման գիծ (weld line)։ Կասկադային ներարկման ժամանակ օգտագործվում են մի քանի ծայրափողակներ, որոնք բացվում են հաջորդաբար՝ մինչ հալույթի ճակատը առաջ է շարժվում առաջին ծայրափողակից, երկրորդը բացվում է հենց այն պահին, երբ ճակատը հասնում է նրան։
Արդյունքում միացման գիծը վերանում է կամ դառնում անտեսանելի, միակցման ճիգի պահանջը նվազում է, և ծռումը կրճատվում է։ Դրա համար յուրաքանչյուր ծայրափողակ պետք է կառավարվի միլիվայրկյանային ճշտությամբ. այդ աշխատանքը կատարում է ասեղնաձև փակիչների կառավարման համակարգը։
Թեմայի մանրամասները՝ Ի՞նչ է տաք լցանային համակարգը, և որո՞նք են նրա առավելությունները
Կառավարման սարք ընտրելիս
1. Գոտիների քանակ — որոշիչ թիվը Ձեր ներկայիս կաղապարներից ամենամեծը չէ, այլ այն գոտիների քանակը, որ կօգտագործեք ապագայում 2. Տվիչի տեսակ — Fe/CuNi (J տեսակ), NiCr/Ni (K տեսակ) կամ Pt100. այն պետք է համապատասխանի կաղապարում առկա տվիչներին 3. Հզորություն մեկ գոտու համար — տաքացուցիչի հզորությունը որոշում է ելքային հոսանքը 4. Մեղմ գործարկում — խոնավացած կամ երկար ժամանակ չաշխատած տաքացնող տարրերը վնասվում են, եթե չտաքացվեն աստիճանաբար 5. Ասեղնաձև փակիչների պահանջ — եթե նախատեսվում է կասկադային ներարկում, պետք է ավելացվի կառավարման սարքի հետ համատեղելի NVS 6. Խոռոչում ճնշման չափում — եթե պահանջվում են գործընթացի վավերացում և լավ/խոտան դետալների ավտոմատ տեսակավորում, անհրաժեշտ է DMS 7. Կապ մեքենայի հետ — VARIO-ն և JETmaster TP-ն միանում են տվյալների կենտրոնական կառավարմանը Ethernet-ով և OPC/UA-ով. RS232-ը, RS485-ը և TTY-ն ըստ ընտրության են
Ձեր կիրառությանը համապատասխան կառավարման սարք ընտրելու համար կարող եք դիմել մեր տեխնիկական աջակցության թիմին։
Ի՞նչն է որոշում տաք լցանային համակարգի կառավարման սարքի գինը
Տաք լցանային համակարգերի կառավարման սարքերում գնի հիմնական չափանիշը գոտիների քանակն է, բայց դա միակ որոշիչը չէ.
- Գոտիների քանակ — միջակայքը լայն է՝ 1–2 գոտիանի կոմպակտ սարքից մինչև 240 գոտիանի պահարան
- Հոսանքային թողունակություն մեկ գոտու համար — 16 Ա ելքը և ավելի ցածր հոսանքի ելքը տարբեր սարքավորում են ենթադրում
- Պահարանի տեսակ և սնուցում — միաֆազ սեղանի սարքը և 400 Վ եռաֆազ պահարանային համակարգը տարբեր դասեր են
- Ախտորոշում և վերահսկում — արտահոսքի հոսանքի վերահսկում, տրիակի խափանումից պաշտպանություն, կաղապարի ախտորոշում և տրամաչափման ճշտություն
- Կապ և միջերես — USB, Ethernet, OPC/UA աջակցություն և արդյունաբերական սենսորային էկրան
- Ասեղնաձև փակիչներ և խոռոչի ճնշում — հաջորդական (կասկադային) ներարկումը պահանջում է լրացուցիչ կառավարման սարքեր
Գոտիների քանակը որոշելիս պետք է մտածել ոչ միայն կաղապարի այսօրվա պահանջի, այլև հետագայում ավելացվելիք գոտիների մասին։ Այդ պատճառով մոդուլային պահարանները մեծանում են 4 կամ 8 քայլով։
Բավական է մեզ ուղարկել Ձեր կաղապարի միացման սխեմայում նշված գոտիների քանակը և ջերմազույգի տեսակը. մենք կորոշենք համապատասխան պահարանը և կներկայացնենք գինը։
Հաճախ տրվող հարցեր
Քանի՞ գոտի է պետք կառավարման սարքին Կաղապարում առանձին տաքացվող յուրաքանչյուր կետ գոտի է՝ յուրաքանչյուր ծայրափողակ, բաշխիչի հատվածները և ծայրի տաքացուցիչները, եթե կան։ Հաշվարկն արվում է կաղապարագործի միացման սխեմայով։
Ինչո՞ւ է կարևոր ջերմազույգի տեսակը J և K տեսակները պահանջում են տարբեր ջերմաստիճանային միջակայքեր և տարբեր լարանցում։ Կառավարման սարքը պետք է համապատասխանի կաղապարի տվիչի տեսակին. սխալ համադրության դեպքում ջերմաստիճանը կարդացվում է սխալ։
Ի՞նչ է անհրաժեշտ կասկադային (հաջորդական) ներարկման համար Ջերմաստիճանի կառավարումից բացի, անհրաժեշտ է ասեղնաձև փակիչների կառավարման սարք, որը ղեկավարում է փակիչ ասեղների բացման և փակման ժամանակացույցը։ Դա խոշոր դետալներում միացման գիծը վերացնելու հիմնական մեթոդն է. թեման բացատրված է տաք լցանային համակարգի հոդվածում։
Անհրաժե՞շտ են նաև կաղապարի միացման մալուխները Այո։ Տաքացուցիչի և ջերմազույգի մալուխները պատրաստվում են հատուկ կաղապարի համար, իսկ միացման ստանդարտը կաղապարը համապատասխանեցնում է սարքին։ Այս կետը հաճախ անտեսվում է գնային առաջարկի փուլում։
FIEGE-ի կառավարման սարքերի, ասեղնաձև փակիչների և խոռոչի ճնշման ամբողջական տեսականին ներկայացված է FIEGE ապրանքանիշի էջում։