Հումքի կենտրոնացված մատուցման և բեռնման համակարգեր՝ արտադրանք(55)
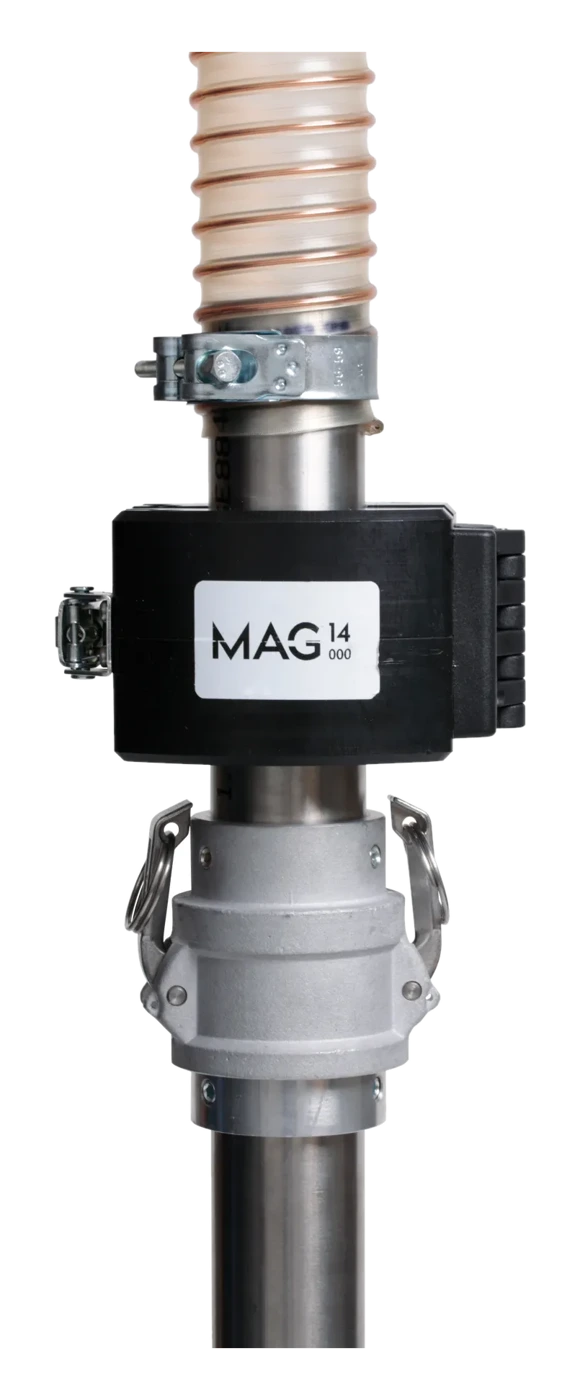 Michel Tube Engineering
›Մագնիսական զատիչներ (մատուցման գծի համար)
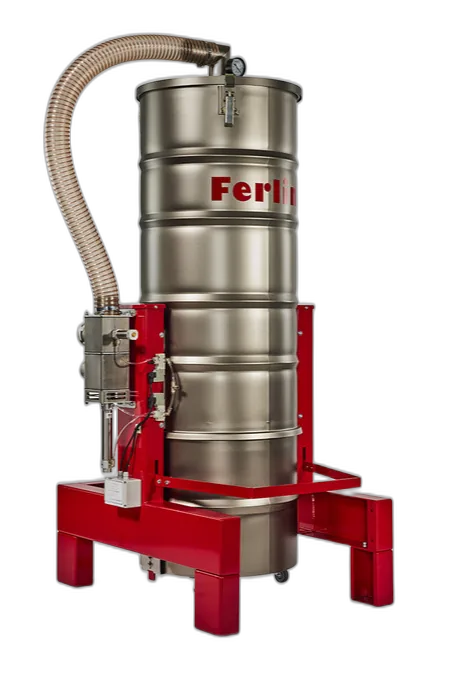 Ferlin Plastics Automation
›MOVAC — կենտրոնական վակուումային պոմպեր և ֆիլտրեր
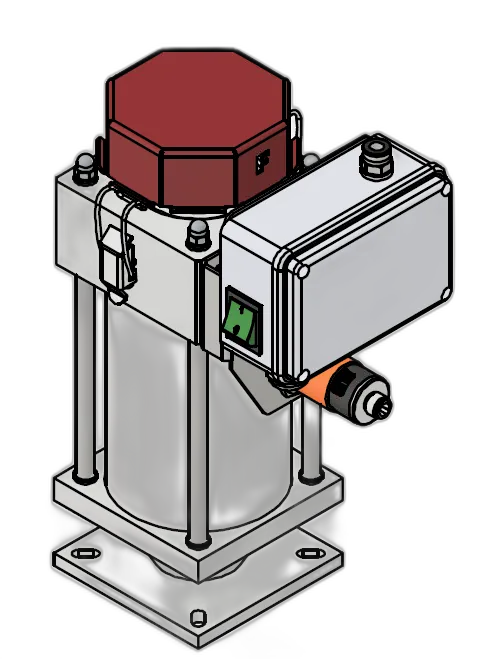 Ferlin Plastics Automation
›MOVAC Easy
 Ferlin Plastics Automation
›Ավտոմատ միացման կայան
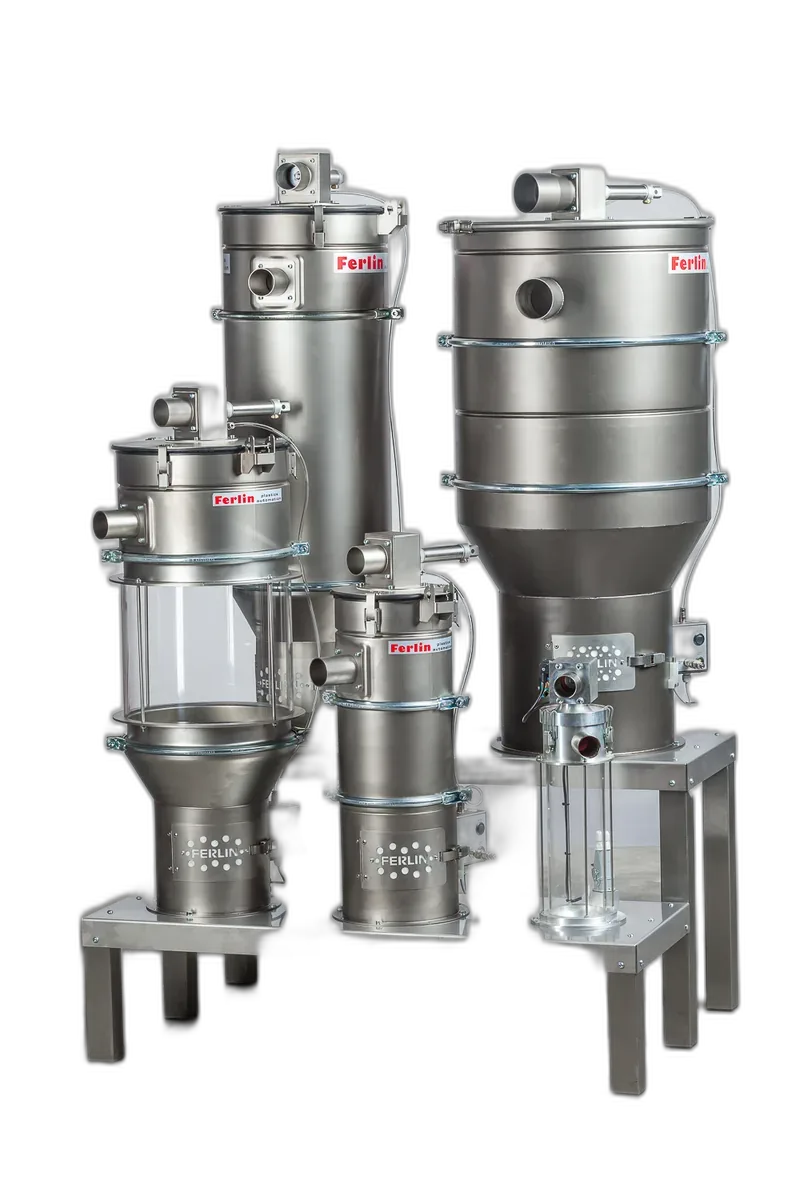 Ferlin Plastics Automation
›Կենտրոնական վակուումային բեռնիչներ
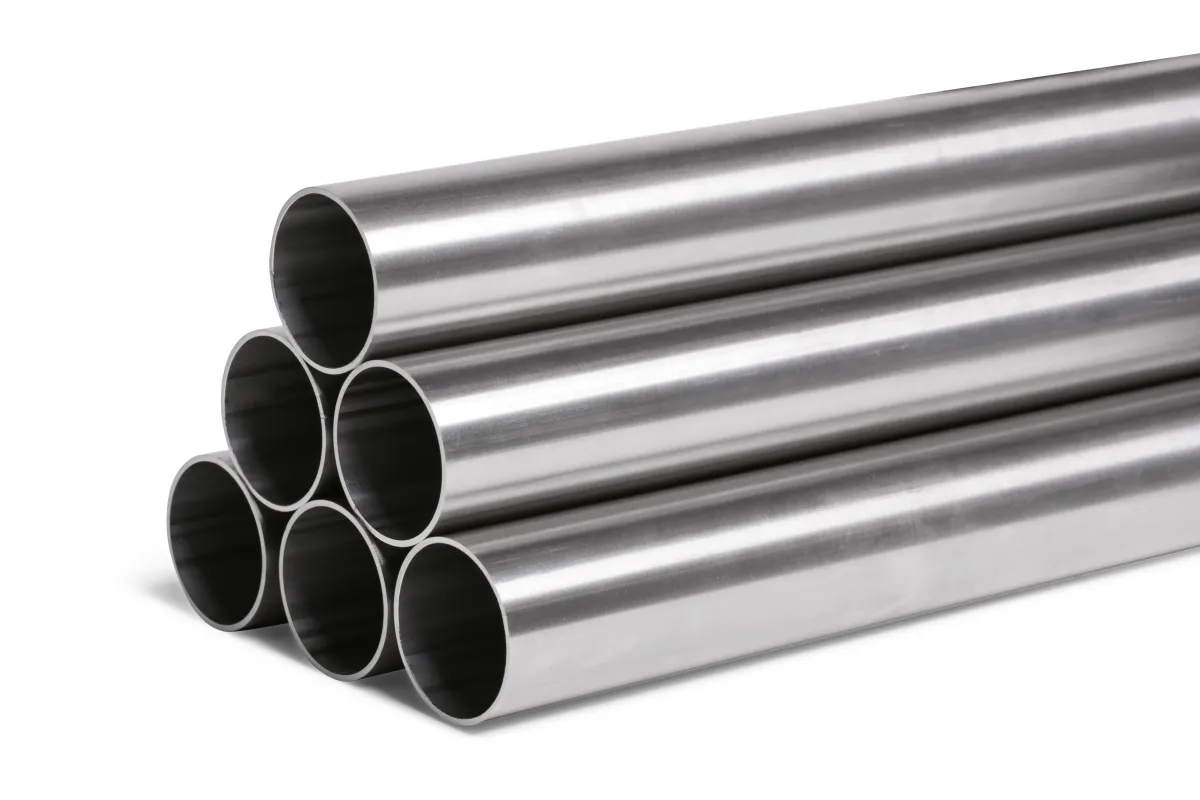 Michel Tube Engineering
›Կլոր խողովակներ
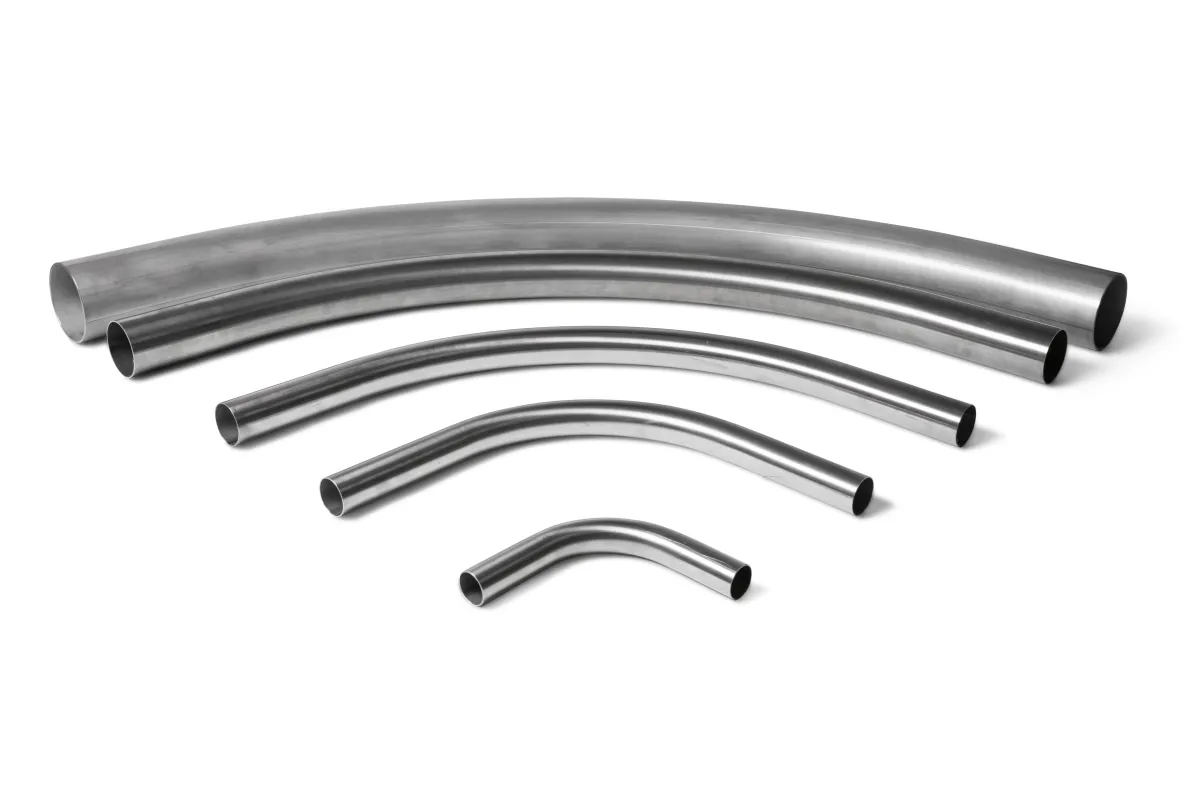 Michel Tube Engineering
›Խողովակի ծունկեր
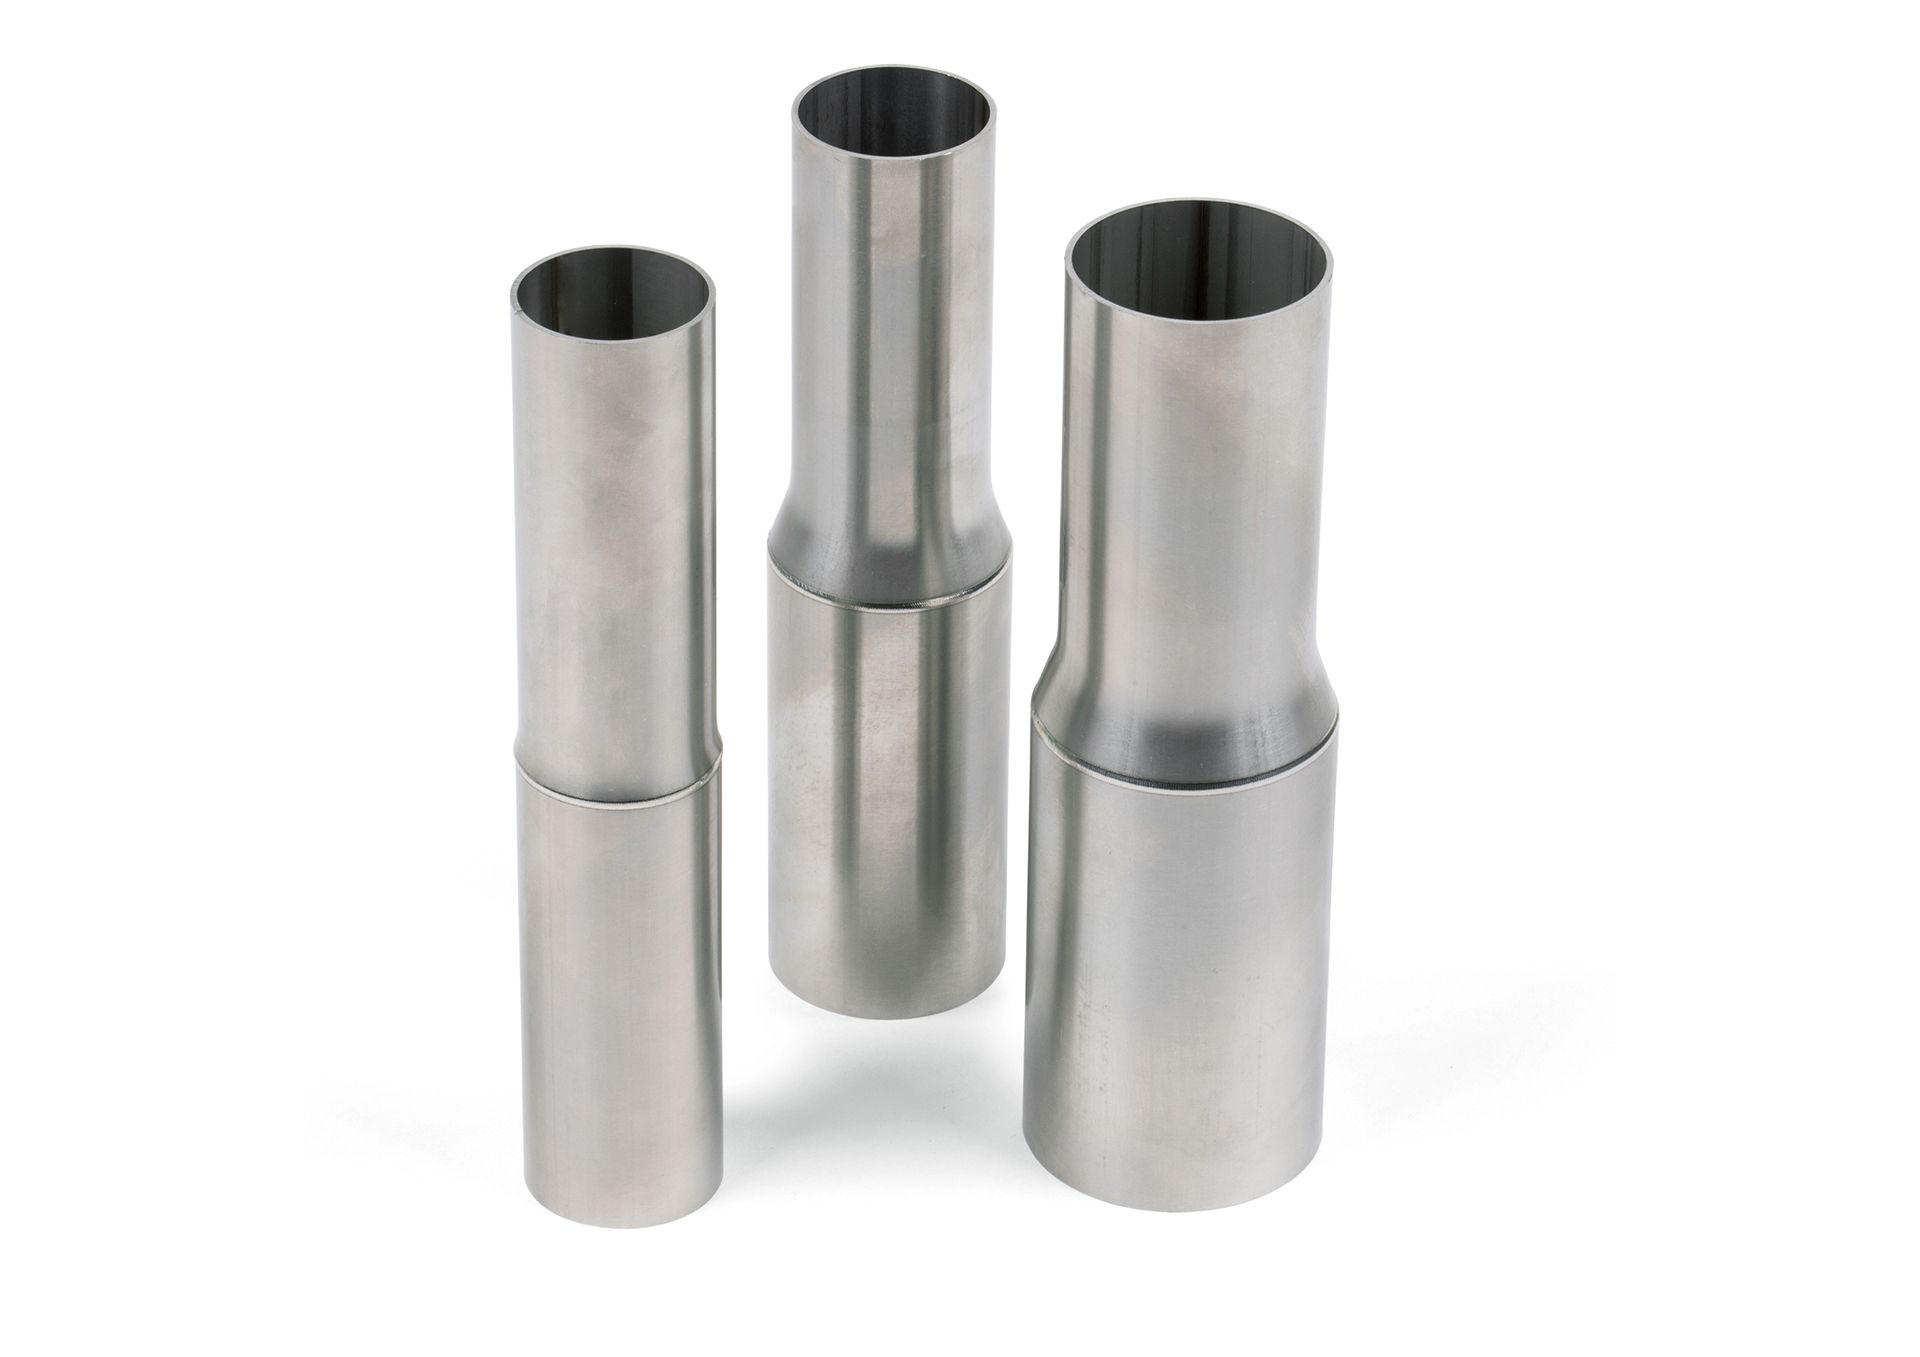 Michel Tube Engineering
›Խողովակի կցամասեր
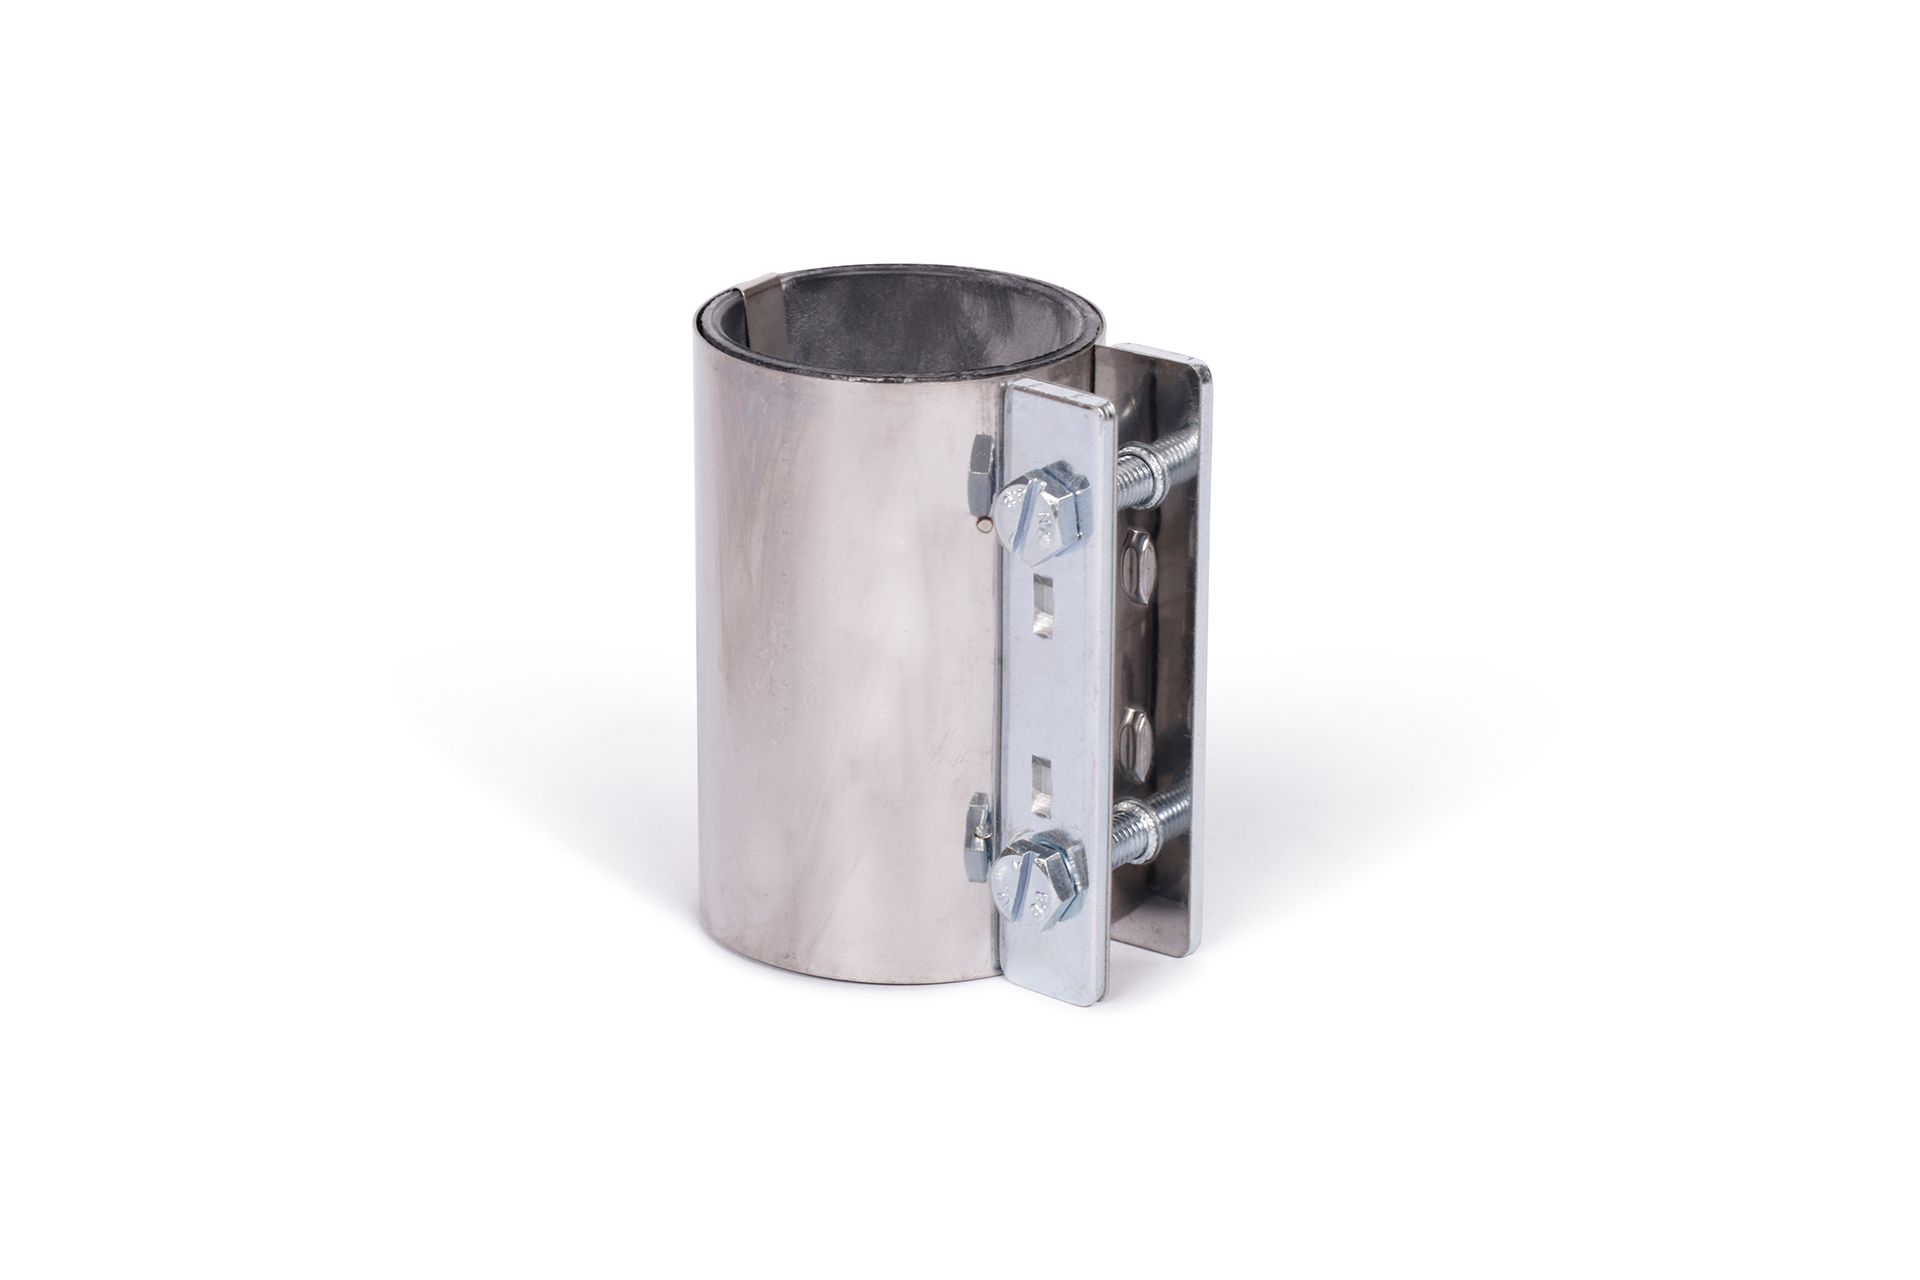 Michel Tube Engineering
›Խողովակի միակցիչներ
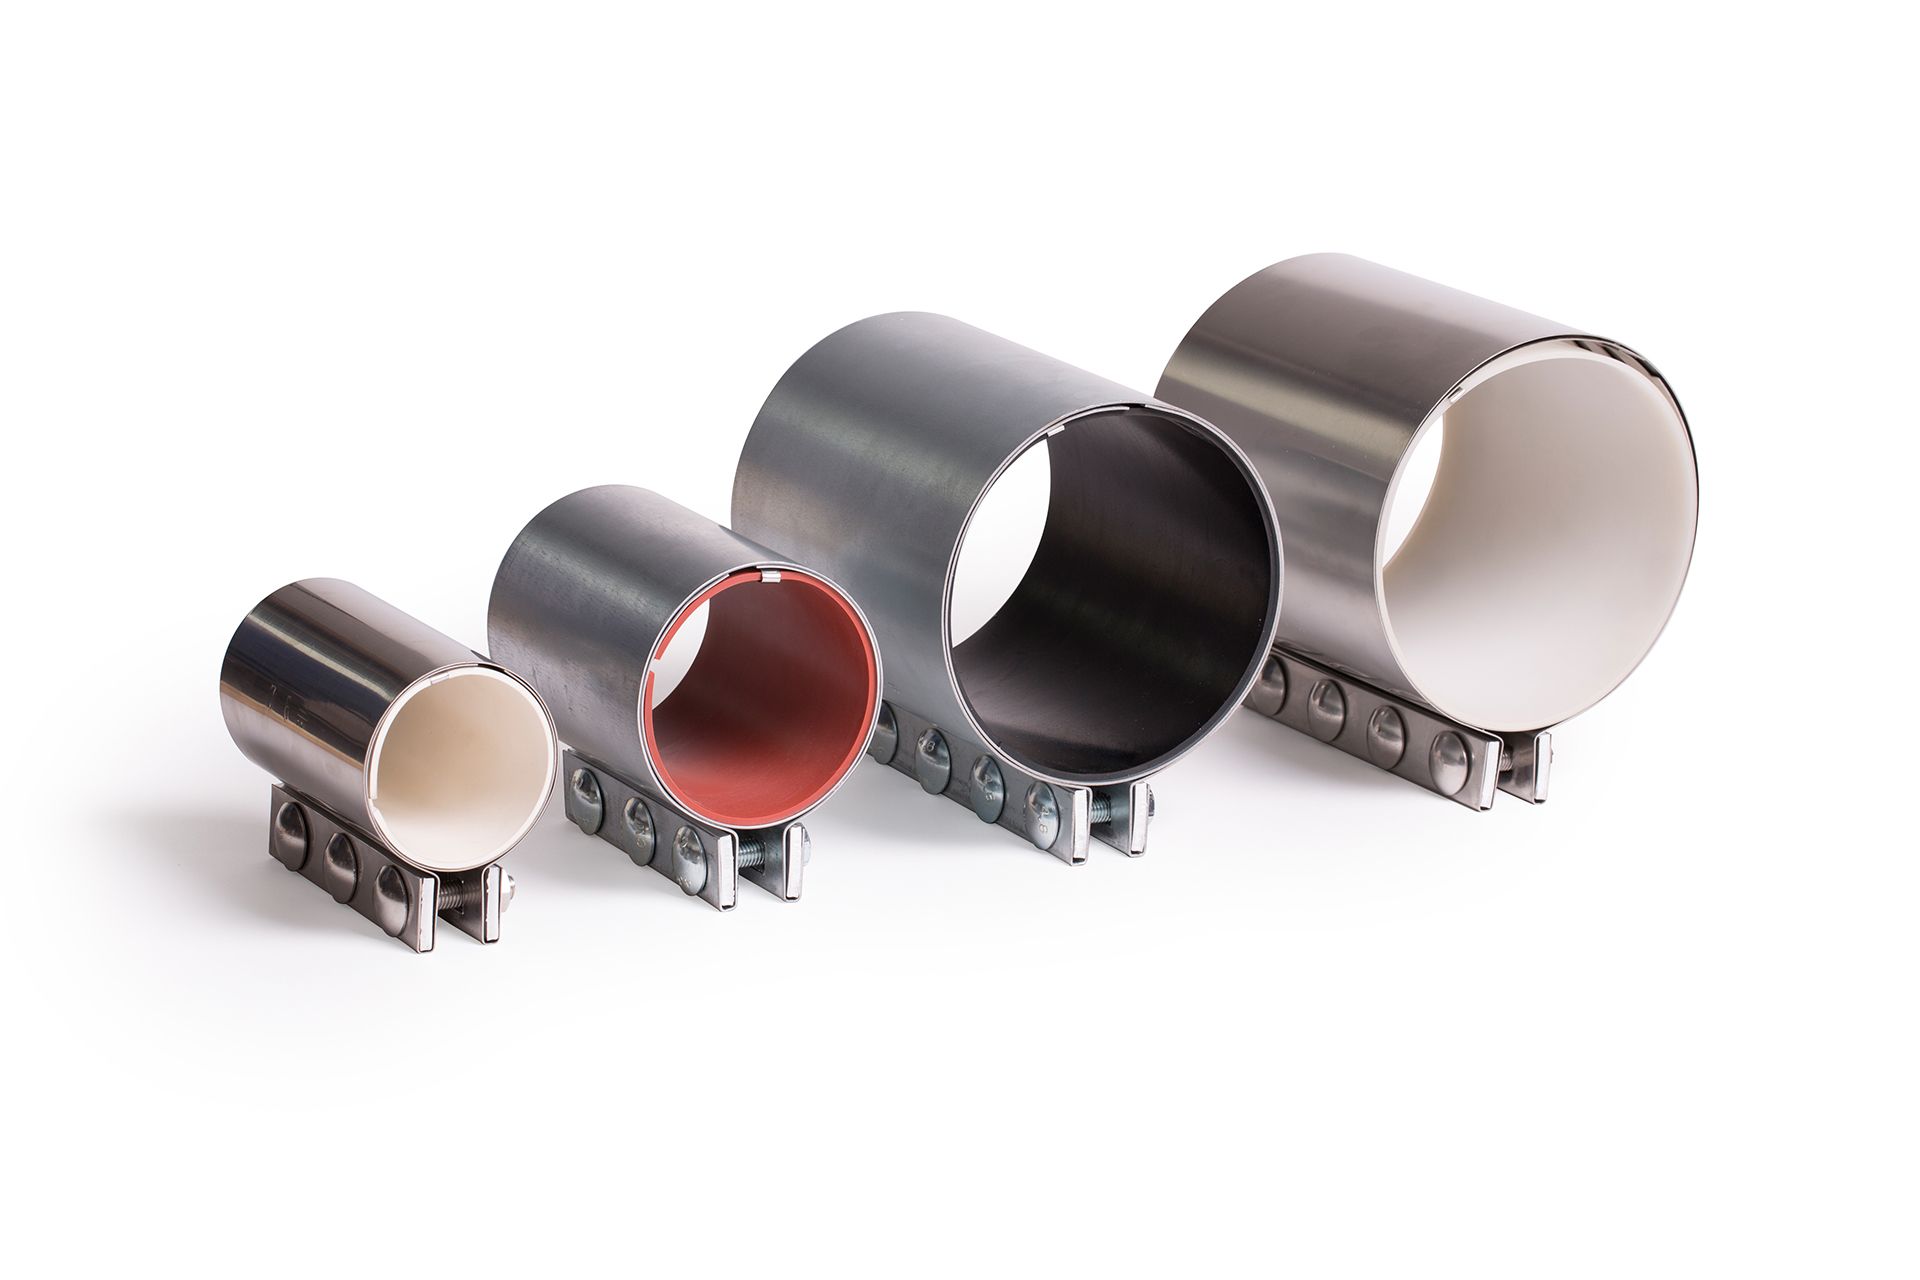 Michel Tube Engineering
›Խողովակի կցորդիչներ
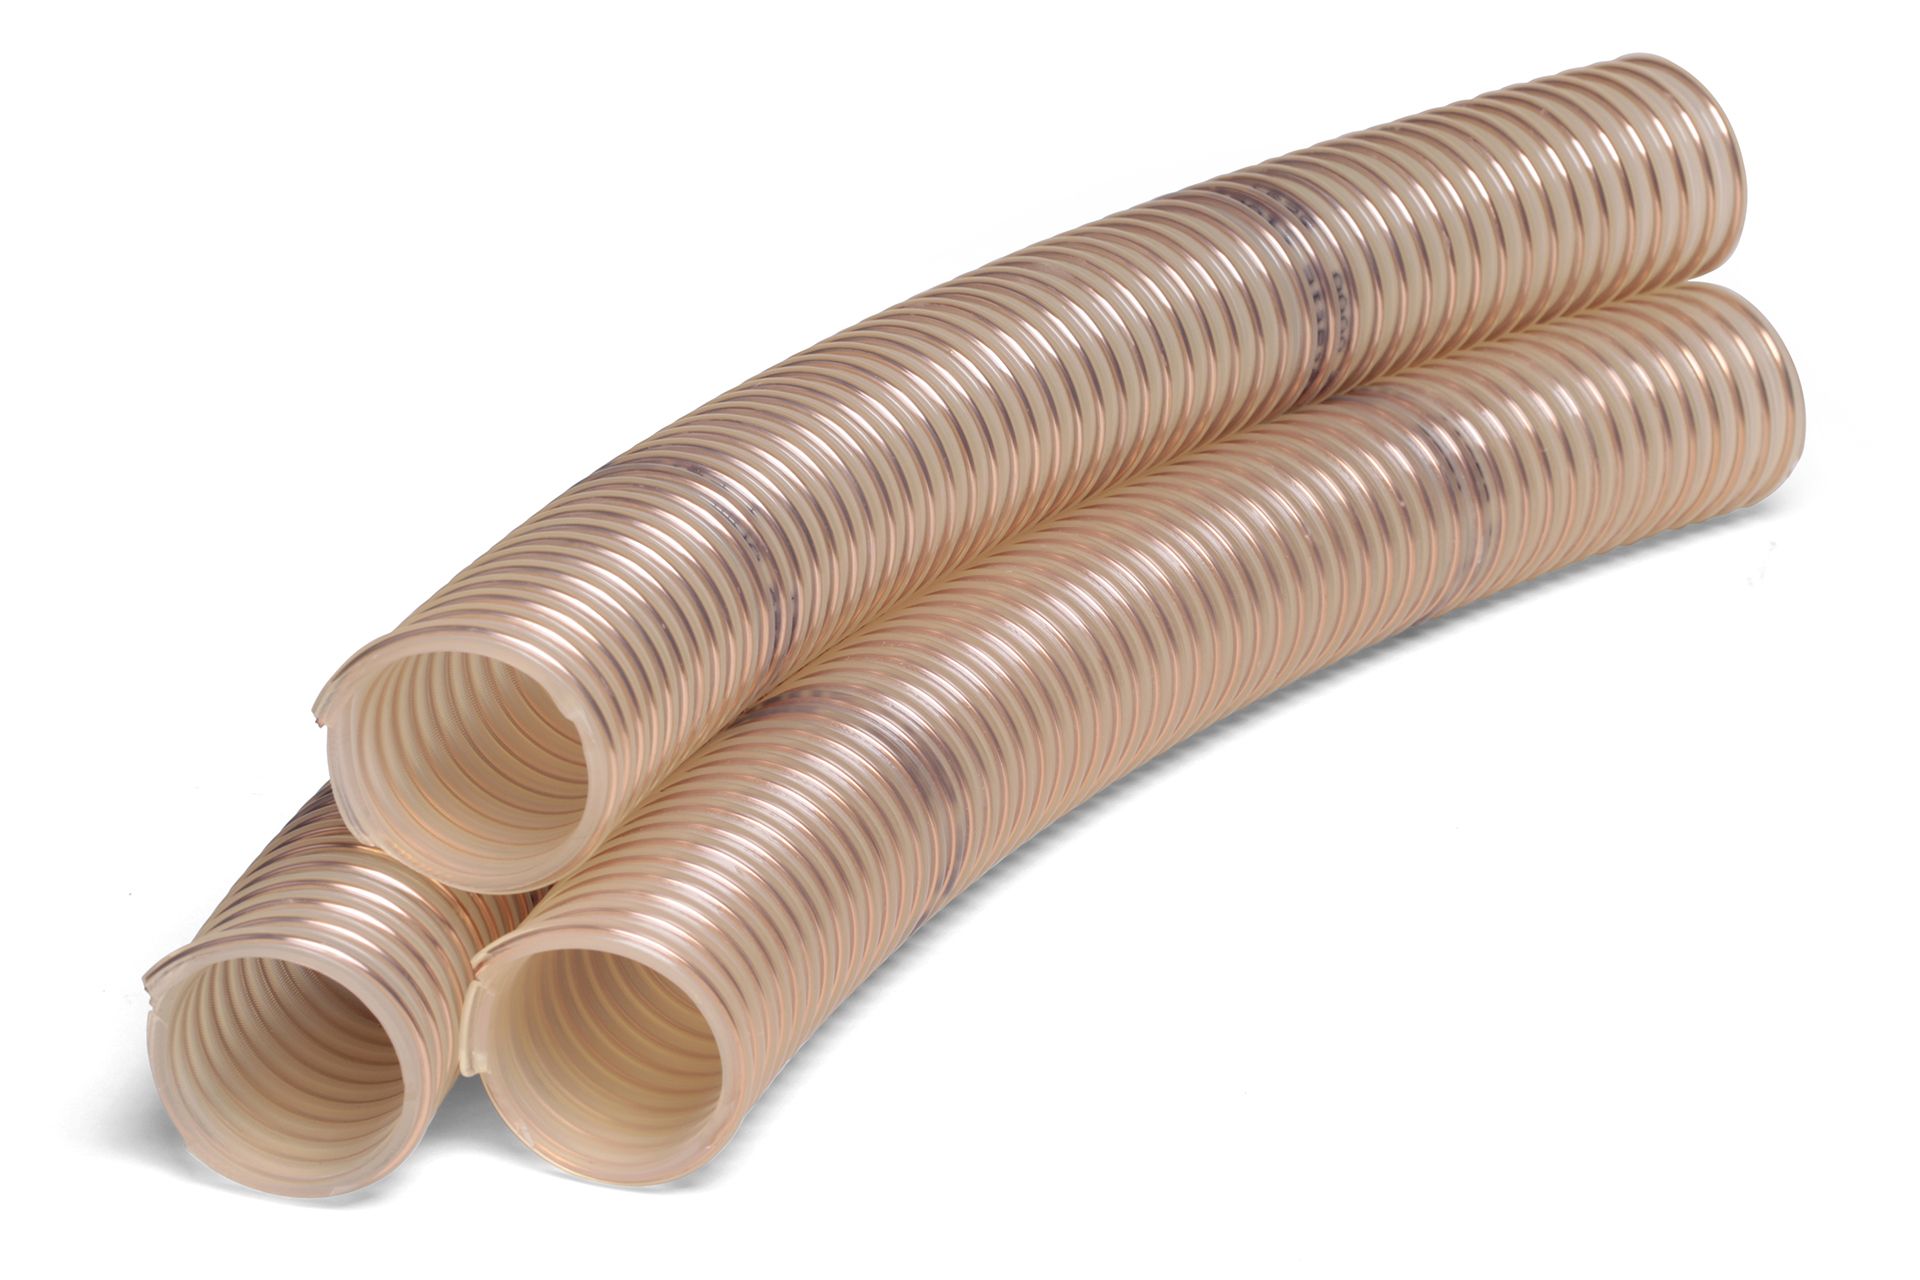 Michel Tube Engineering
›Ճկափողերի հավաքածուներ
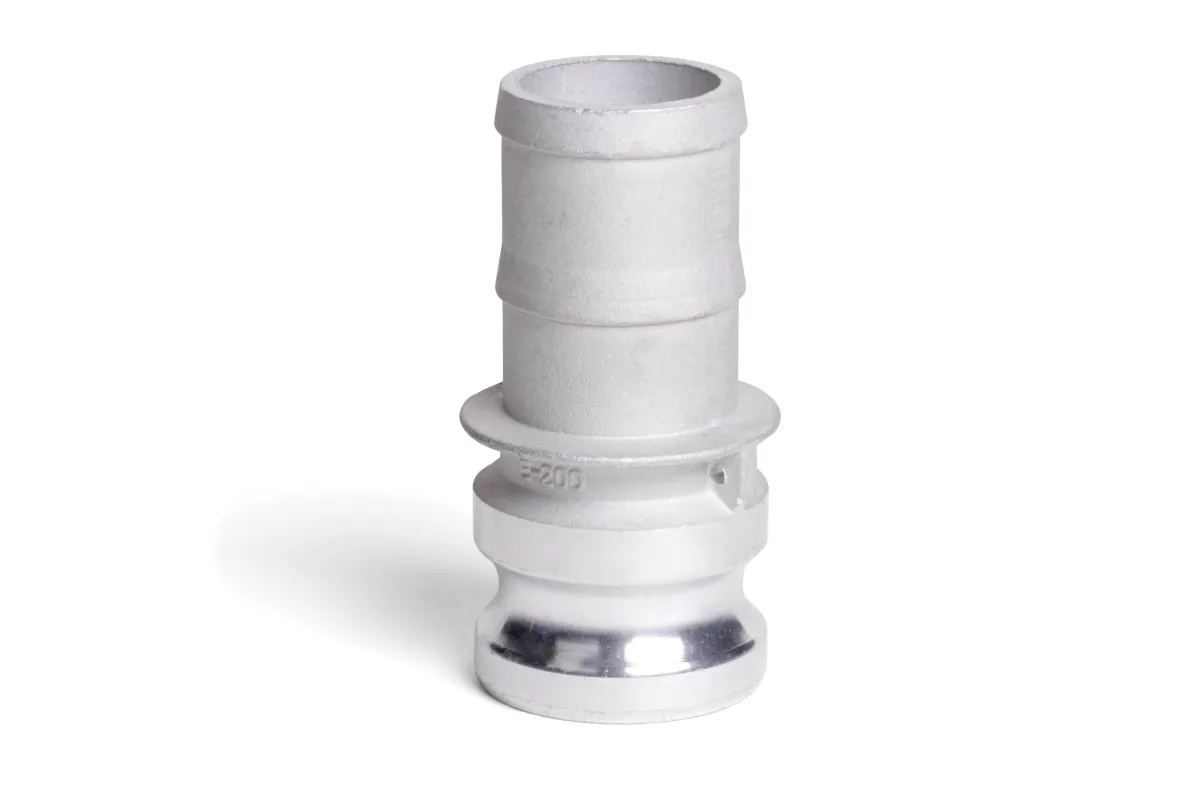 Michel Tube Engineering
›Ճկափողի կցորդիչներ
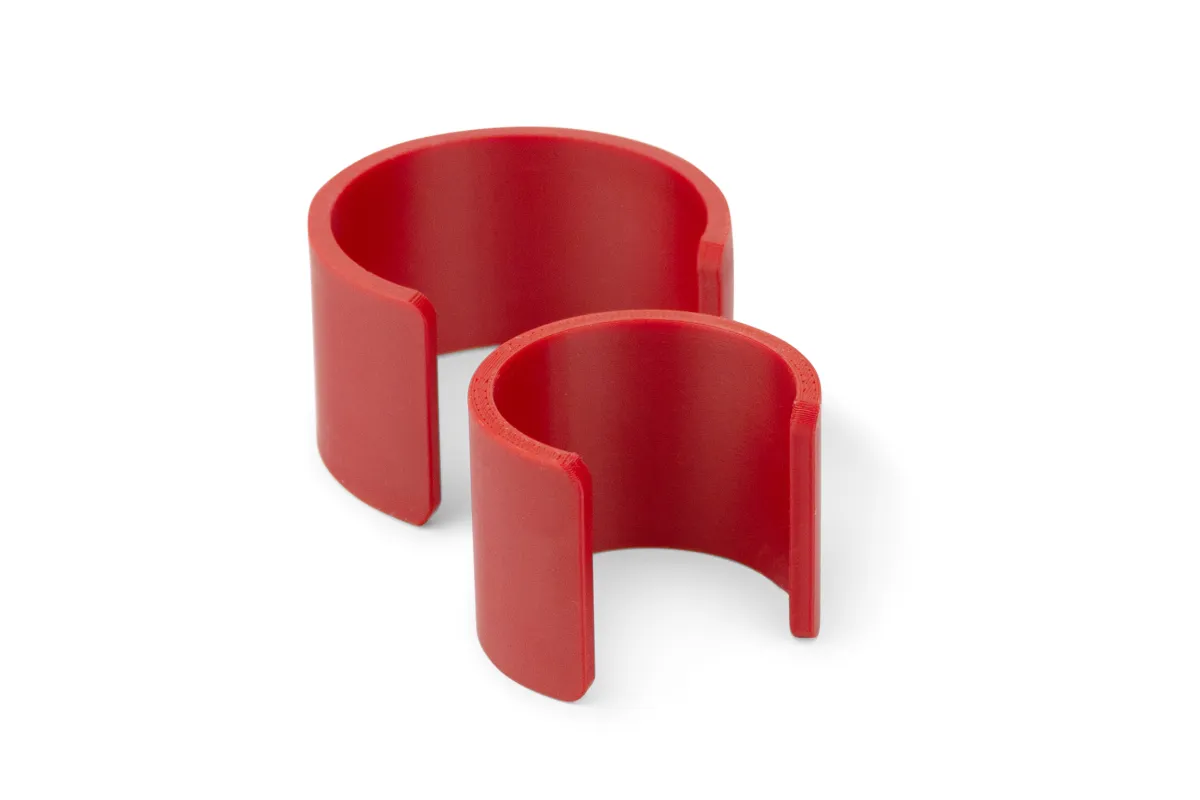 Michel Tube Engineering
›Գունային նշագրում
 Michel Tube Engineering
›Հումքի բաշխիչներ
 Michel Tube Engineering
›Ներծծող զոնդեր
 Michel Tube Engineering
›Համակարգի բաղադրիչներ
Ի՞նչ է հումքի կենտրոնացված մատուցման համակարգը
Կենտրոնացված մատուցման համակարգը փակ համակարգ է, որը հումքը վերցնում է սիլոսից կամ պարկերի պահեստից և խողովակաշարով վակուումի տակ հասցնում մեքենաներին։ Պարկերը յուրաքանչյուր մեքենայի մոտ առանձին տանելու, բունկերի մեջ թափելու և մակարդակին հետևելու փոխարեն նյութը վերահսկվող կերպով բաշխվում է մեկ կետից։
Համակարգը բաղկացած է երեք հիմնական մասից՝ վակուումի աղբյուր (պոմպերի և ֆիլտրերի խումբ), մատուցման գիծ (խողովակ, ծունկ, կցորդիչ) և մեքենաների վրա տեղադրված վակուումային բեռնիչներ։
Ինչո՞ւ կենտրոնացված համակարգ
| Կենտրոնացված մատուցում | Ձեռքով սնուցում մեքենայի մոտ | |
|---|---|---|
| Աշխատուժ | Մեկ օպերատորը կառավարում է ամբողջ գիծը | Տեղափոխում և լցում յուրաքանչյուր մեքենայի համար |
| Աղտոտման վտանգ | Փակ գիծ — փոշի և օտար նյութ չի ներթափանցում | Բաց բունկեր՝ ենթակա շրջակա փոշուն |
| Խոնավության վերահսկում | Հնարավոր է սնուցում ուղղակի չորանոցից | Չորացված նյութը սպասելիս խոնավություն է կլանում |
| Պարապուրդ | Մակարդակի ավտոմատ վերահսկում, նյութը երբեք չի վերջանում | Աչքաթող արված բունկերը նշանակում է պարապուրդ |
| Գույնի/նյութի փոփոխություն | Գծի մաքրումը կատարվում է ըստ պլանի | Առանձին մաքրում յուրաքանչյուր մեքենայի մոտ |
| Աշխատանքի անվտանգություն | Ծանր պարկերի տեղափոխումը վերանում է | Մշտական ձեռքով բեռնաշրջանառություն |
Տեղադրման քայլերի և պլանավորման համար՝ Ինչպե՞ս է տեղադրվում հումքի կենտրոնացված մատուցման համակարգը
Համակարգի բաղադրիչները
1. Վակուումի աղբյուր — Գիծը սնուցում են կողային ալիքով փչիչները կամ չոր աշխատող ճանկային պոմպերը։ Ֆիլտրային հանգույցը թույլ չի տալիս, որ նյութի փոշին հասնի պոմպին։ Թողունակությունն ընտրվում է ըստ գծի երկարության, բարձրացման և միաժամանակ սնուցվող մեքենաների քանակի։ → Վակուումային պոմպեր և ֆիլտրային հանգույցներ
2. Վակուումային բեռնիչներ — Տեղադրվում են մեքենայի բունկերի բերանին և նյութը ներծծում են վակուումային գծից, երբ մակարդակն իջնում է։ Կան կենտրոնական համակարգին միացված (առանց սեփական շարժիչի) և ինքնուրույն (սեփական շարժիչով) տեսակներ։ → Կենտրոնական վակուումային բեռնիչներ · MOVAC Easy ինքնուրույն բեռնիչներ
3. Մատուցման գիծ — Չժանգոտվող պողպատից, ալյումինից կամ մաշակայուն խողովակներ. ծունկեր, միակցիչներ և կցորդիչներ։ → Կլոր խողովակներ · Խողովակի ծունկեր · Խողովակի կցորդիչներ · Ճկափողերի հավաքածուներ
4. Նյութի բաշխում — Միացման կայանը (բաշխման սեղան) որոշում է, թե որ նյութը որ մեքենային գնա։ Այն կարող է լինել ձեռքով կամ ավտոմատ։ → Հումքի բաշխիչներ · Ավտոմատ միացման կայան · Գունային նշագրում
5. Վերցում և պաշտպանություն — Ներծծող զոնդերը նյութը վերցնում են պարկից կամ օկտաբինից, իսկ մագնիսական զատիչները թույլ չեն տալիս, որ մետաղի մասնիկները հասնեն պտուտակին։ → Ներծծող զոնդեր · Մագնիսական զատիչներ · Համակարգի բաղադրիչներ
Ինչին ուշադրություն դարձնել համակարգը նախագծելիս
1. Մատուցման հեռավորություն և բարձրացում — վակուումային թողունակությունը որոշող առաջին գործոնը։ Երկար գծերում պետք է հաշվի առնել ճնշման անկումը։ 2. Ծունկերի քանակ — յուրաքանչյուր ծունկ ճնշման անկում է առաջացնում և մաշման կետ է։ Ապակեթելով ամրացված կամ կարծր նյութերի դեպքում պետք է օգտագործել մաշակայուն ծունկեր։ 3. Խողովակի տրամագիծ — չափազանց փոքր տրամագիծը նշանակում է խցանում, չափազանց մեծը՝ մատուցման արագության անկում։ 4. Նյութի տեսակ — հղկող (ապակեթելով լցված) նյութերի դեպքում գծի ծառայության ժամկետն ավելի կարճ է. «հրեշտակի մազերը» (angel hair) կանխելու համար կարևոր են արագությունը և ծունկի շառավիղը։ 5. Միաժամանակություն — թե քանի մեքենա է միաժամանակ նյութ ներծծելու, որոշում է պոմպի ընտրությունը։ 6. Ինտեգրում չորանոցի հետ — չորացված նյութը պետք է ուղղակի հասցվի մեքենային՝ նախքան խոնավություն կլանելը։ 7. Պաշտպանություն մետաղից — գծում մագնիսական զատիչ տեղադրելը պտուտակը և կաղապարը պաշտպանում է մետաղի վնասից։
Չափաբաշխման և չորացման հետ միասին
Կենտրոնացված մատուցումը հազվադեպ է կառուցվում առանձին. այն սովորաբար նախագծվում է չորացման և գրավիմետրիկ չափաբաշխման հետ միասին՝ նյութը վերցվում է սիլոսից, չորացվում, չափաբաշխվում և հասցվում մեքենային։
Ձեր գործարանին համապատասխան համակարգ նախագծելու համար կարող եք դիմել մեր տեխնիկական աջակցության թիմին։
Ի՞նչն է որոշում հումքի կենտրոնացված մատուցման համակարգի գինը
Կենտրոնացված համակարգը մեկ սարք չէ, այլ գիծ, ուստի գինը ձևավորվում է նախագծի հիման վրա։ Որոշիչ կետերը.
- Սնուցվող մեքենաների քանակ և միաժամանակություն — թե քանի կետ է միաժամանակ նյութ ներծծելու, որոշում է վակուումի աղբյուրի չափը
- Հեռավորություն և գծի երթուղի — խողովակի երկարությունը, ծունկերի քանակը և հարկի մակարդակի փոփոխությունը նշանակում են և՛ նյութ, և՛ ճնշման անկում
- Հումքի տեսակ — ապակեթելով լցված և հղկող նյութերը պահանջում են մաշակայուն խողովակ և ծունկեր
- Բեռնիչի տեսակ և քանակ — կենտրոնական վակուումին միացված բեռնիչները և ինքնուրույն աշխատող պլաստմասսայի գրանուլների բեռնիչները տարբեր լուծումներ են
- Բաշխման եղանակ — ձեռքով միացման սեղանի և ավտոմատ բաշխման կայանի միջև հստակ տարբերություն կա
- Պաշտպանություն և լրացուցիչ տարրեր — մետաղի զատում, ֆիլտրային հանգույցներ, ներծծող զոնդեր և գունային նշագրում
Փոքր գործարանը կարող է սկսել մեկ բեռնիչով. մեքենաների քանակի աճին զուգընթաց կենտրոնացված կառուցվածքին անցումն անխուսափելի է դառնում ինչպես աշխատուժի, այնպես էլ աղտոտման տեսանկյունից։
Ձեր գործարանի դասավորության և մեքենաների քանակի հիման վրա կարող ենք մշակել նախագիծ և ներկայացնել ընթացիկ գնային առաջարկ՝ կապ։
Հաճախ տրվող հարցեր
Ո՞րն է տարբերությունը վակուումային բեռնիչի և կենտրոնացված համակարգի միջև Ինքնուրույն բեռնիչը սեփական շարժիչով սնուցում է մեկ մեքենա։ Կենտրոնացված համակարգում վակուումն արտադրվում է մեկ աղբյուրում և գծով բաշխվում բոլոր մեքենաներին. յուրաքանչյուր մեքենայի մոտ առանձին շարժիչ պետք չէ, նվազում են աղմուկը և սպասարկման կետերը։
Քանի՞ մեքենայից հետո է իմաստ ունենում անցնել կենտրոնացված համակարգի Ճշգրիտ թիվ չկա, բայց երբ նույն հումքն օգտագործող մեքենաների քանակն աճում է, և ձեռքով բեռնաշրջանառության ծանրաբեռնվածությունն ակնհայտ է դառնում, կենտրոնացված կառուցվածքն առաջին պլան է մղվում։ Տեղադրման քայլերը կենտրոնացված մատուցման համակարգի տեղադրման մասին հոդվածում են։
Ինչո՞ւ է ապակեթելով լցված նյութի գիծը գնահատվում առանձին Ապակեթելը ներսից մաշում է խողովակը, հատկապես ծունկերը։ Այդ նյութի դեպքում ստանդարտ ծունկը կարող է մաշվել մինչև անցք մի քանի ամսվա ընթացքում. այդ պատճառով օգտագործվում են մաշակայուն խողովակներ և ծունկեր։
Անհրաժե՞շտ է պաշտպանություն մետաղից գծում Այո։ Հումքի մեջ խառնված մետաղի մասնիկը վնասում է պտուտակը և կաղապարը. մեքենայի մուտքում մագնիսական զատիչ ունենալը ստանդարտ պրակտիկա է։ Մանրամասները մետաղի զատման ուղեցույցում են։
MOVAC-ի վակուումի աղբյուրների, բեռնիչների և ֆիլտրերի ամբողջական տեսականին ներկայացված է MOVAC ապրանքանիշի էջում։