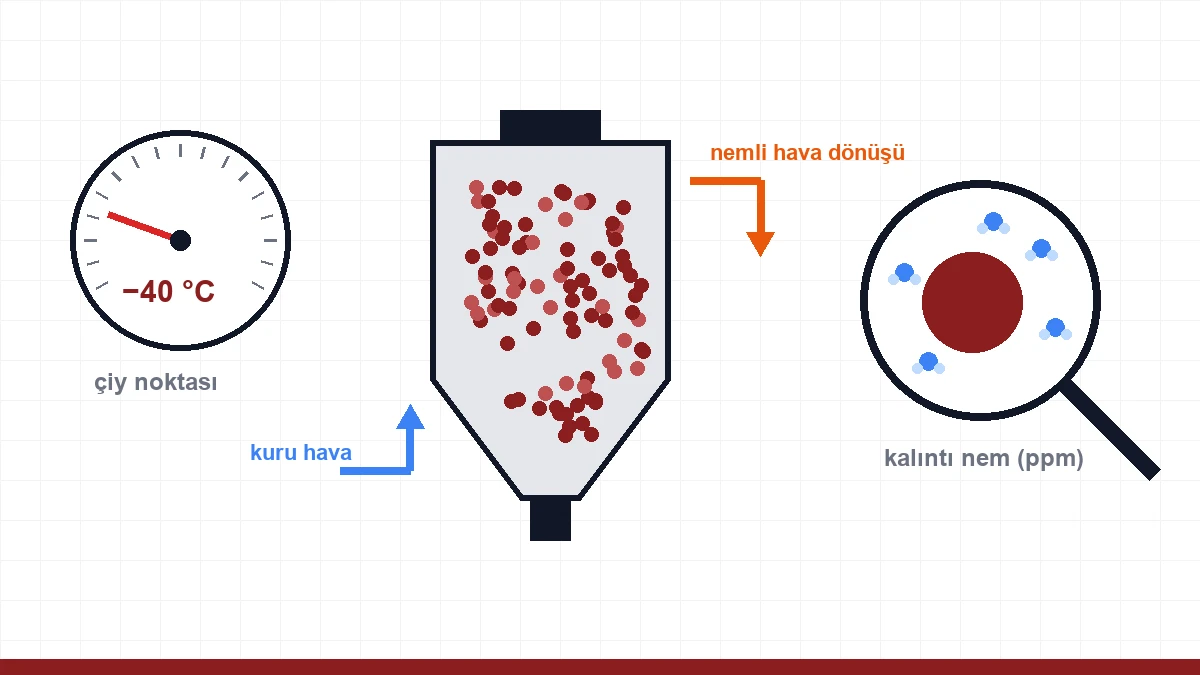
საშრობის ეკრანი 80 °C-ს აჩვენებს, ვენტილატორი ბრუნავს, ადსორბენტი მუშაობს — მაგრამ მართლა მშრალია გრანულატი? ამ კითხვას ეკრანი არ პასუხობს; პასუხს გაზომვა იძლევა. ნესტიანად გადამუშავებული ჰიგროსკოპიული მასალის ფასი ხშირად უხილავია: ნაკეთობა ჯანსაღად გამოიყურება და გამოცდისას ტყდება. ეს სტატია ხსნის, როგორ დავამტკიცოთ, საკმარისია თუ არა შრობა — რომელი გაზომვა რას გეუბნებათ, რომელ მნიშვნელობას უნდა ესწრაფოდეთ და როგორ ჩავატაროთ საშრობის აუდიტი.
ორი ცალკე კითხვა, ორი ცალკე გაზომვა
შრობის შემოწმებაში ორი გაზომვაა, რომლებიც ერთმანეთში ერევათ, და ერთი მეორეს არ ცვლის:
1. რამდენად მშრალია ჰაერი? ამას ნამის წერტილი გეუბნებათ — საშრობის მიერ წარმოებული პროცესის ჰაერის ხარისხი. 2. რამდენად მშრალია გრანულატი? ამას ნარჩენი ტენიანობის გაზომვა გეუბნებათ — მასალაში რეალურად დარჩენილი წყალი.
ნამის წერტილი შეიძლება შესანიშნავი იყოს; მაგრამ თუ ტემპერატურა დაბალია, დრო მოკლეა ან მასალა ბუნკერიდან ნაადრევად აიღება, გრანულატი მაინც ნესტიანია. პირიქით, თუ გრანულატმა მიზანს მიაღწია, ჰაერის მხარეს მომხდარი შედეგს აღარ ცვლის. გამართული საწარმო ორივეს აკონტროლებს: ნამის წერტილს — უწყვეტად, ნარჩენ ტენიანობას — პერიოდულად და ყოველთვის, როცა ეჭვი ჩნდება.
ნამის წერტილი: საშრობის პულსი
ნამის წერტილი ის ტემპერატურაა, რომელზეც ჰაერში არსებული ტენი კონდენსაციას იწყებს; რაც უფრო დაბალია, მით უფრო მშრალია ჰაერი. ადსორბციულ საშრობებში მიზანია დაახლოებით −40 °C; −20 °C-ზე მაღალი ნამის წერტილის მქონე პროცესის ჰაერი ჰიგროსკოპიული მასალიდან ტენს ძლივს იღებს. გაზომვა პროცესის ჰაერის ბუნკერში შესასვლელ ხაზზე უნდა ჩატარდეს — და არა ადსორბენტის გამოსასვლელზე; შუალედურ მილებსა და მიერთებებში შემოჟონილ გარემოს ჰაერს (ზედმეტი ჰაერი) ნამის წერტილის გაფუჭება შეუძლია.
ნამის წერტილის დინამიკა ცალკეულ მნიშვნელობაზე მეტს გეუბნებათ. რეგენერაციის ციკლთან ერთად მცირე მერყეობა ნორმალურია; მაგრამ ტალღები, რომლებიც ფსკერზე ვეღარ ეშვება და მაღლა იწევს, ადსორბენტის დაბერების ნიშანია, უეცარი გაუარესება კი — სარქველის ან შემამჭიდროებლის გაჟონვისა. ამიტომ ახალი თაობის საშრობებს ნამის წერტილის უწყვეტი ჩვენება აქვს; სისტემებზე, სადაც ის არ არის, პორტატული ნამის წერტილის მზომით ყოველკვირეული შემოწმება კარგი დასაწყისია.
ნარჩენი ტენიანობა: რეალური განაჩენი გრანულატშია
მასალაში არსებული წყლის საამქროში გაზომვის სამი პრაქტიკული გზა არსებობს:
| მეთოდი | როგორ მუშაობს | ძლიერი მხარე | შეზღუდვა |
|---|---|---|---|
| მასის დანაკარგის ტენიანობის სასწორი (ჰალოგენური/IR) | ნიმუშს ათბობს და მასის დანაკარგს ტენად ითვლის | სწრაფი, ხელმისაწვდომი, ოპერატორებისთვის გამოსადეგი | აქროლად დანამატებსაც „ტენად“ ითვლის; დაბალ ppm-ზე მგრძნობელობა შეზღუდულია |
| კარლ ფიშერის ტიტრაცია | წყალს ქიმიურად და სელექციურად ატიტრებს | მხოლოდ წყალს ზომავს — საცნობარო მეთოდი | ლაბორატორიული სამუშაო; დრო და სახარჯი მასალები ყოველ ნიმუშზე |
| კალციუმის ჰიდრიდის / წნევის მეთოდი | ტენი რეაგენტთან აირს წარმოქმნის; წნევიდან გამოითვლება | პორტატული, ადგილზე გაზომვა ppm-ის დონეზე | მგრძნობიარეა ნიმუშის მომზადების მიმართ |
მიზნობრივი მნიშვნელობები მასალის მიხედვით იცვლება და გადამწყვეტი ტექნიკური ფურცელია; გავრცელებული საორიენტაციო ზღვრებია: PET პრეფორმის სამუშაოებისთვის 0,005% (50 ppm) — ამ დონის შენარჩუნება მხოლოდ −40 °C ნამის წერტილით შეიძლება; PC-სთვის დაახლოებით 0,02%; ABS-ისთვის 0,1%; PA6/PA66-ისთვის გადამუშავებამდე დაახლოებით 0,1%. ზღვარს ზემოთ ტენი PET-ში IV-ის ვარდნად და სიმტკიცის დაკარგვად იქცევა, დანარჩენებში კი — ვერცხლისფერ ზოლებად და უხილავ სიმყიფედ.
საშრობის აუდიტი: ექვსი საკონტროლო წერტილი
ეჭვის შემთხვევაში — ან კარგი ჩვევის სახით მასალის ყოველი შეცვლისას — შეამოწმეთ ამ თანმიმდევრობით:
1. ნამის წერტილი შესასვლელ ხაზზე მიზნობრივ დონეზეა და მისი დინამიკა სტაბილურია? 2. ტემპერატურა ბუნკერის შესასვლელზე გაზომილი მნიშვნელობაა და არა ეკრანზე დაყენებული? გრძელ ხაზებზე გზაში დანაკარგმა რამდენიმე გრადუსს შეიძლება მიაღწიოს. 3. დაყოვნების დრო საკმარისია? ბუნკერში არსებული მასალის რაოდენობა, გაყოფილი საათობრივ მოხმარებაზე, არის რეალური დრო, რომელსაც მასალა საშრობში ატარებს — გაანგარიშების მეთოდი ავხსენით ჩვენს საშრობის წარმადობის განყოფილებაში. თუ მოხმარება გაიზარდა, დრო ჩუმად შემცირდა. 4. ჰაერის ხარჯი შეიძლება ფილტრის დაბინძურების გამო დაეცა; თუ ხარჯი ეცემა, ბუნკერის ქვედა ნაწილი საკმარისად არ თბება. 5. ადსორბენტის მდგომარეობა — რეგენერაციის ტემპერატურა და ციკლი მწარმოებლის მნიშვნელობებზეა და როდის შეიცვალა შრე ბოლოს? 6. ხელახალი დატენიანება მიწოდების შემდეგ — თუ გამშრალი მასალა ღია ვედროში იყრება ან გრძელი ხაზით ნესტიანი ჰაერით მიეწოდება, საშრობში გაწეული შრომა გზაში იკარგება; გამოსავალია დახურული კონტურის მიწოდება და მანქანის თავზე დახურული ბუნკერი.
ზედმეტ შრობასაც აქვს ფასი
შრობა არ არის „რაც მეტი, მით უკეთესი“. საჭიროზე საათობით მეტხანს დატოვებული PA შეიძლება გაყვითლდეს და მისი დენადობა შეიცვალოს; TPU დაშლას იწყებს; დანამატებიანი მასალებიდან აქროლადი ნივთიერებები გამოდის. სიმპტომი ტიპურია: ხანგრძლივი შაბათ-კვირის გაჩერების შემდეგ პირველი პარტია „იმავე პარამეტრებით“ სხვაგვარად იქცევა. სწორი პრაქტიკაა, დარჩეთ მწარმოებლის მიერ მოცემულ დროის დიაპაზონში და გაჩერებების დროს საშრობი ლოდინის რეჟიმზე გადაიყვანოთ.
რასაც ვერ ზომავთ, ვერც მართავთ
შრობის ჯაჭვი სამი რგოლისგან შედგება: სწორი დანადგარი, სწორი ექსპლუატაცია, სწორი გაზომვა. დანადგარების მხარეს ადსორბციული სისტემები და PET-ის კლასის სამუშაოებისთვის მაღალტემპერატურული ვერსიები მოცემულია ჩვენს შრობის გვერდზე; ჰიგროსკოპიულობის ფიზიკა და შრობის მნიშვნელობები მასალების მიხედვით — ჩვენს შრობის სახელმძღვანელოსა და გადამუშავების მნიშვნელობების ცხრილში. თუ ტენთან დაკავშირებულად მიჩნეული პრობლემის შესახებ თქვენი გაზომვის შედეგებით დაუკავშირდებით ჩვენს ტექნიკურ გუნდს, დიაგნოსტიკა გაცილებით სწრაფად მიდის.