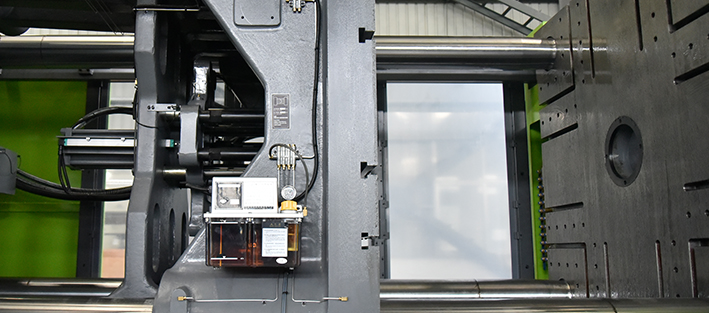
პლასტმასის ინჟექციური ჩამოსხმის მანქანა საწარმოო მანქანაა, რომელიც გრანულების სახით მიწოდებულ პლასტმასის ნედლეულს ათბობს და ადნობს, წნევით ავსებს ყალიბის ბუდეს და გაცივებისა და გამყარების შემდეგ ნაკეთობას ყალიბიდან გამოაგდებს. თქვენს გარშემო არსებული პლასტმასის ნაკეთობების უმეტესობა ამ მეთოდით იწარმოება: ტელეფონის ქეისები, შპრიცები, ვედროები, ავტომობილის ბამპერები, თავსახურები, კონექტორები.
მეთოდს პლასტმასის ფორმირების სხვა მეთოდებისგან ერთი და იმავე ნაკეთობის მაღალი განმეორებადობით და მოკლე ციკლებით წარმოების უნარი განასხვავებს. ყალიბის დამზადების შემდეგ იწყება წარმოება, რომელიც წამებში მეორდება.
როგორ მუშაობს? ინჟექციური ციკლის ეტაპები
ინჟექციური ციკლი ექვსი ეტაპისგან შედგება და ეს ეტაპები განუწყვეტლივ მეორდება:
| ეტაპი | რა ხდება | რა განსაზღვრავს დროს |
|---|---|---|
| 1. ყალიბის დახურვა | მოძრავი ფილა ყალიბს ხურავს და ჩაკეტვის ძალა მოქმედებს | ყალიბის მასა, სვლის მანძილი |
| 2. ჩასხმა (შევსება) | შნეკი წინ მიიწევს და ნადნობს ყალიბის ბუდეში აწვება | ჩასხმის სიჩქარე, შესასვლელის კვეთი |
| 3. დამჭერი წნევა | წნევა შენარჩუნებულია, რათა ნაკეთობის გაცივებისას ჩაჯდომა კომპენსირდეს | შესასვლელის გაყინვის დრო |
| 4. გაცივება და პლასტიკაცია | სანამ ნაკეთობა მყარდება, შნეკი ბრუნვით უკან იწევს და შემდეგ დოზას ამზადებს | კედლის სისქე, ყალიბის ტემპერატურა |
| 5. ყალიბის გახსნა | ჩაკეტვა იხსნება და ყალიბის ნახევრები შორდება | გახსნის სვლა |
| 6. გამოგდება | გამომგდებები ნაკეთობას ყალიბისგან აშორებს | ნაკეთობის გეომეტრია, გამოსაღები დახრის კუთხე |
მეოთხე ეტაპი განსაკუთრებით მნიშვნელოვანია. გაცივება ჩვეულებრივ ციკლის ხანგრძლივობის ნახევარზე მეტს იკავებს, და რადგან პლასტიკაცია ამ დროის პარალელურად მიმდინარეობს, ის ციკლს არ ახანგრძლივებს. ამიტომ დროის შემცირების სამუშაოთა უმეტესობა გაგრილების მხარეზეა კონცენტრირებული.
მანქანის ნაწილები
ინჟექციის კვანძი
კვანძი, სადაც ნედლეული დნება და ყალიბში იწნეხება. გრანულატი ბუნკერიდან ცილინდრში ჩადის; ცილინდრში მბრუნავი შნეკი მასალას როგორც წინ მიაქვს, ისე ხახუნისა და გამახურებლების სითბოთი ადნობს. შნეკის წვერზე არსებული უკუსარქველი ჩასხმისას ნადნობს უკან დაბრუნებისგან იკავებს — ეს პატარა დეტალი პირდაპირ განსაზღვრავს ჩასხმის მასის მუდმივობას.
კვანძის სიმძლავრეს ორი მნიშვნელობა განსაზღვრავს: შნეკის დიამეტრი და ჩასხმის მოცულობა. მოსალოდნელია, რომ ჩასხმის მასა შნეკის მოცულობის დაახლოებით 20–80%-ის ფარგლებში დარჩეს. ძალიან მცირე დოზებისას მასალა ცილინდრში დიდხანს ელოდება და იშლება; ძალიან დიდი დოზებისას კი დამჭერი წნევისთვის ნადნობის ბალიში აღარ რჩება.
ჩამკეტი კვანძი
კვანძი, რომელიც ყალიბს ჩასხმის წნევის საწინააღმდეგოდ დახურულს ინარჩუნებს. მისი სიმძლავრე ტონებში გამოიხატება და მანქანის შერჩევის პირველი კრიტერიუმია. თუ ჩაკეტვის ძალა არასაკმარისია, შევსების მომენტში ყალიბი ოდნავ იხსნება და გაყოფის ზედაპირიდან ხიწვი გამოდის.
მექანიკურად ორი ძირითადი კონსტრუქცია არსებობს: ტოგლ (მუხლა-ბერკეტული) სისტემები სწრაფი და ენერგოეფექტიანია; ორფილიანი სისტემები დიდი ყალიბებისთვის უფრო გრძელ გახსნის სვლას და უფრო კომპაქტურ კორპუსს გვთავაზობს.
მართვის კვანძი
კვანძი, რომელიც ტემპერატურის, წნევის, სიჩქარისა და პოზიციის პარამეტრებს მართავს. განმეორებადობა დიდწილად მისი საქმეა; ერთი და იმავე პარამეტრებით ათასი ნაკეთობის წარმოების შესაძლებლობა მართვის კვანძის სიზუსტეზეა დამოკიდებული.
ამძრავი სისტემა
განსაზღვრავს, როგორ წარმოიქმნება მოძრაობა, და ენერგიის მოხმარების მთავარი განმსაზღვრელია. სერვოჰიდრავლიკური სისტემები ტუმბოს მხოლოდ საჭიროებისას ამუშავებს; სრულად ელექტრულ მანქანებს ჰიდრავლიკური ზეთი საერთოდ არ აქვს და ყოველ მოძრაობას სერვოძრავები ასრულებს.
რას ნიშნავს ტონაჟი?
როცა მანქანას „180 ტონიანს“ უწოდებენ, ეს გამოხატავს უდიდეს ძალას, რომლის მოდებაც ჩამკეტ კვანძს შეუძლია. იმის გასაგებად, თუ რატომ არის ეს ძალა საჭირო, უნდა შეხედოთ, რა ხდება შევსების მომენტში.
ნადნობი, როცა ყალიბის ბუდეს ავსებს, ყალიბის ზედაპირებზე წნევას ახდენს, და ეს წნევა ყალიბის გახსნას ცდილობს. ჩამკეტი კვანძის ამოცანაა, ეს გახსნის ტენდენცია დაძლიოს და ყალიბი დახურული შეინარჩუნოს. თუ ძალა არასაკმარისია, შევსების მომენტში ყალიბი მიკრონებით შორდება და გაყოფის ზედაპირიდან ხიწვი გამოდის; ოპერატორი ამას ხშირად ყალიბის დეფექტად მიიჩნევს, სინამდვილეში კი პრობლემა მანქანის ზომაშია.
აქედან ორი პრაქტიკული დასკვნა გამომდინარეობს:
- გადამწყვეტი ნაკეთობის მასა კი არ არის, არამედ ფართობი, რომელიც ყალიბის გახსნის მიმართულების პერპენდიკულარულად აქვს. თხელ, მაგრამ ფართო თავსახურს შეიძლება უფრო მაღალი ტონაჟი დასჭირდეს, ვიდრე მძიმე, მაგრამ პატარა ნაკეთობას
- მასალის ტიპიც ცვლის ძალას; დაბალი დენადობის პლასტმასებს ყალიბის შესავსებად უფრო მაღალი წნევა სჭირდება
საპირისპირო მიმართულებითაც არსებობს ზღვარი. აზრი, რომ „დიდი მანქანა ყველა სამუშაოს აკეთებს“, გავრცელებული მცდარი წარმოდგენაა: ზედმეტი ტონაჟი მუდმივად ზრდის ინვესტიციას და ენერგიის ანგარიშს, ხოლო რადგან მცირე დოზებისას მასალა ცილინდრში დიდხანს ელოდება, ზემოთ აღწერილ შნეკის მოცულობის ზღვარს არღვევს.
თქვენი ნაკეთობისთვის საჭირო ძალის გამოთვლა შეგიძლიათ ტონაჟის კალკულატორით.
რომელი მასალები მუშავდება?
ინჟექციური ჩამოსხმა თითქმის ყველა თერმოპლასტისთვის არის შესაძლებელი. ყველაზე გავრცელებულია PP, PE, PS, ABS, PA (ნეილონი), PC, POM, PET და TPE. მასალის ტიპი გავლენას ახდენს არა მხოლოდ ტემპერატურის პარამეტრებზე, არამედ მანქანის აღჭურვილობაზეც:
- ჰიგროსკოპიული მასალები (PA, PC, PET, ABS) გადამუშავებამდე უნდა გაშრეს
- კოროზიული მასალები (PVC) შნეკისა და ცილინდრის სპეციალურ მასალებს მოითხოვს
- აბრაზიული შემავსებლები (მინაბოჭკო) შნეკის რესურსს ამცირებს და გამაგრებულ აღჭურვილობას საჭიროებს
რატომ არის ასე გავრცელებული?
მეთოდის ძლიერი მხარეებია რთული გეომეტრიის ერთ ნაბიჯში წარმოება, მაღალი განმეორებადობა, ერთ ნაკეთობაზე მცირე შრომა და სასხმის მასალის აღდგენადობა.
მეორე მხრივ, ყალიბის ღირებულება მაღალია და ეს ღირებულება წარმოების რაოდენობაზე იყოფა. ამიტომ ინჟექციური ჩამოსხმა მცირე მოცულობის სამუშაოებისთვის ეკონომიური არ არის; მეთოდის ლოგიკა სერიულ წარმოებას ეფუძნება.
მარტო მანქანა საკმარისი არ არის
ინჟექციური ჩამოსხმის მანქანა ხაზის ცენტრია, მაგრამ არა მისი ერთადერთი ნაწილი. თუ ნედლეული ნესტიანია, საუკეთესო მანქანაც კი დეფექტურ ნაკეთობებს აწარმოებს; თუ ფერის წილი ცურავს, ნაკეთობის ფერი არ ემთხვევა; თუ ყალიბის ტემპერატურა უკონტროლოა, ნაკეთობა იბრიცება.
სრული ხაზი შემდეგ რგოლებს მოიცავს: ნედლეულის ტრანსპორტირება, საშრობი სისტემები, დოზირება, ყალიბის თერმორეგულაცია, მრავალბუდიანი ყალიბებისთვის ცხელარხიანი სისტემების მართვა და შეცვლის დროის შესამოკლებლად ყალიბის სწრაფი დამაგრება.
შემდეგი ნაბიჯი
როცა ნათელია, რა არის მანქანა და როგორ მუშაობს, შემდეგი ნაბიჯი თქვენს საჭიროებებზე მორგებული ტონაჟისა და სერიის განსაზღვრაა. ყველა მოდელი ტონაჟის დიაპაზონებით ჩამოთვლილია ჩვენს გვერდზე ინჟექციური ჩამოსხმის მანქანების სერიები; შერჩევის კრიტერიუმებს ნაბიჯ-ნაბიჯ განიხილავს სტატია როგორ შევარჩიოთ ინჟექციური ჩამოსხმის მანქანა.
თუ ციკლის ხანგრძლივობის შემცირება გაინტერესებთ, იხილეთ ციკლის ხანგრძლივობის სახელმძღვანელო; თუ საწარმოო თვითღირებულების გამოთვლა გსურთ — სტატია ერთი ნაკეთობის თვითღირებულების გაანგარიშება.
ხშირად დასმული კითხვები
რა არის ინჟექციური ჩამოსხმის მანქანა?
მანქანა, რომელიც პლასტმასის გრანულებს ათბობს და ადნობს, ნადნობს მაღალი წნევით ჩასხამს დახურული ყალიბის ბუდეში და ნაკეთობას ყალიბიდან გამოაგდებს, როცა ის გაცივდება და გამყარდება. იგი სამი ძირითადი კვანძისგან შედგება: ინჟექციის კვანძი, რომელიც პლასტიკაციასა და ჩასხმას ასრულებს; ჩამკეტი კვანძი, რომელიც ყალიბს წნევის საწინააღმდეგოდ დახურულს ინარჩუნებს; და მართვის სისტემა, რომელიც ორივეს მართავს.
ინჟექციური ჩამოსხმის მანქანა თუ ინჟექციურ-ჩამოსამსხმელო მანქანა?
ორივე ერთსა და იმავე მანქანას აღნიშნავს. საქართველოს ოფიციალური სასაქონლო ნომენკლატურა (პოზიცია 8477 10) იყენებს ფორმას „ინჟექციურ-ჩამოსამსხმელო მანქანა“, ტექნიკურ ტექსტებში კი უფრო ხშირია „ინჟექციური ჩამოსხმის მანქანა“ ან მოკლედ „ჩამოსხმის მანქანა“. საერთაშორისო კატალოგებში გამოიყენება ინგლისური სახელწოდება injection molding machine (ამერიკული) ან injection moulding machine (ბრიტანული მართლწერა). ტექნიკური განსხვავება არ არსებობს.
რას აწარმოებენ ინჟექციური ჩამოსხმის მანქანით?
ავტომობილის შიდა და გარე დეტალებს, საყოფაცხოვრებო ტექნიკის კორპუსებსა და სახურავებს, შეფუთვას (თავსახურები, ვედრები, ყუთები), ელექტრო და ელექტრონული მოწყობილობების კორპუსებს, ერთჯერად სამედიცინო ნაწარმს და PET პრეფორმებს. საერთო ასეთია: თუ ერთი და იგივე ნაკეთობა დიდი რაოდენობით და მკაცრი დაშვებებით უნდა დამზადდეს, მეთოდი ინჟექციური ჩამოსხმაა.
ინჟექციური ჩამოსხმის მანქანების რამდენი სახეობა არსებობს?
ამძრავის ტიპის მიხედვით არსებობს ჰიდრავლიკური, სერვოჰიდრავლიკური და სრულად ელექტრული მანქანები; კონსტრუქციის მიხედვით — სამფილიანი (მუხლა-ბერკეტული) და ორფილიანი მანქანები; გამოყენების მიხედვით კი სპეციალური სერიები, მაგალითად PET პრეფორმის, PVC-ის, სამედიცინო და თხელკედლიანი ნაკეთობებისთვის. ერთი და იგივე ტონაჟი შეიძლება ერთზე მეტ სერიაში შეგხვდეთ; გადამწყვეტი ტონაჟი კი არა, გამოყენებაა.
რამდენტონიანი ინჟექციური ჩამოსხმის მანქანა მჭირდება?
ყალიბის გაყოფის სიბრტყეზე დაგეგმილი ნაკეთობის ფართობი მრავლდება ბუდეში იმ წნევაზე, რომელსაც მასალა მოითხოვს; ითვალისწინებენ ბუდეების რაოდენობასა და სასხმს, ზემოდან კი ემატება უსაფრთხოების მარაგი. მიღებული მნიშვნელობა საჭირო ჩაკეტვის ძალაა და განსაზღვრავს მანქანის ტონაჟს.
რა განსაზღვრავს ინჟექციური ჩამოსხმის მანქანის ფასს?
ტონაჟი, ამძრავის ტიპი, ინჟექციის კვანძის ზომა, გამოყენებისთვის სპეციფიკური აღჭურვილობა, ავტომატიზაციის დონე და ექსპლუატაციაში გაშვებისა და გარანტიის მოცულობა. ამ პუნქტების გამო ერთი და იმავე ტონაჟის ორ მანქანას შორის შეიძლება მნიშვნელოვანი სხვაობა იყოს; ამიტომ შედარება მხოლოდ ტონაჟით არ ხდება.