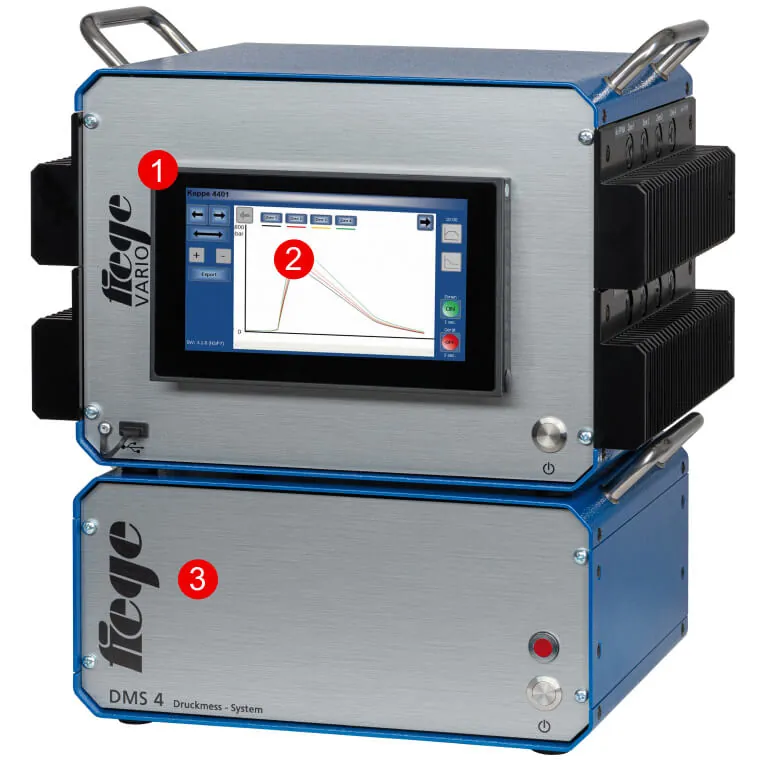
წნევა, რომელსაც ინჟექციური ჩამოსხმის მანქანის ეკრანზე ხედავთ, ის წნევა არ არის, რომელსაც ნაკეთობა ფაქტობრივად განიცდის. სხვაობა შეიძლება რამდენიმე ბარზე მეტი იყოს — წნევის მნიშვნელოვანი ნაწილი საქშენში, სასხმში, შესასვლელსა და დინების წინააღმდეგობაში იკარგება.
ნაკეთობის ზომას, მასასა და შიდა სტრუქტურას ყალიბის ბუდის შიგნით არსებული წნევა განსაზღვრავს. ამ მნიშვნელობის გაზომვის გარეშე შესრულებული პროცესის დაყენება გარკვეულწილად ვარაუდს ეყრდნობა.
რატომ განსხვავდება მანქანის წნევა და ბუდეში წნევა?
საქშენიდან გამოსვლის შემდეგ ნადნობი სასხმის არხებში გადის და ბუდეში შედის, შესასვლელთან ვიწროვდება. ყოველი შევიწროება და ყოველი მანძილი წნევის დანაკარგს წარმოქმნის. მანქანის ერთი და იმავე დაყენებისას:
- თუ შესასვლელი გაცვეთილია, ბუდეს მეტი წნევა აღწევს
- თუ სასხმის არხი დაბინძურებულია, ნაკლები აღწევს
- როცა პარტიების სხვაობით ნადნობის სიბლანტე იცვლება, დანაკარგიც იცვლება
- როცა ყალიბის ტემპერატურა ეცემა, დინების წინააღმდეგობა იზრდება და წნევა ეცემა
არც ერთი მათგანი მანქანის ეკრანზე არ ჩანს. სანამ მანქანა აჩვენებს, რომ „იმავე წნევას იძლევა“, ბუდეში მნიშვნელობა შეიძლება ჩუმად შეიცვალა — და ნაკეთობის მასა პირველი შესამჩნევი სიმპტომია.
როგორ იკითხება წნევის მრუდი?
მრუდი, რომელიც ბუდეში წნევის დროის მიხედვით გამოსახვისას მიიღება, მთელი ციკლის ისტორიას მოგვითხრობს:
| უბანი | რა ხდება | რას აჩვენებს |
|---|---|---|
| აწევა | ნადნობი ბუდეში შედის, წნევა სწრაფად იზრდება | შევსების სიჩქარე და დინების წინააღმდეგობა |
| მუხლის წერტილი | ბუდე სავსეა, დახრა იცვლება | არის თუ არა გადართვის წერტილი სწორ ადგილას |
| პიკი | მაქსიმალური წნევა | ხიწვისა და ყალიბის გახსნის რისკი |
| პლატო | მოქმედებს დამჭერი წნევა | აღწევს თუ არა დამჭერი წნევა ბუდეს |
| დაცემა | შესასვლელი მყარდება, წნევა ქრება | მომენტი, როცა დაჭერის ეფექტური დრო მთავრდება |
მრუდის ქვეშ მოქცეული ფართობი — წნევის ინტეგრალი — დაკავშირებულია ნაკეთობისთვის გადაცემულ ჯამურ ენერგიასთან და ნაკეთობის მასასთან მჭიდრო კავშირშია. ამიტომ ის აწონვის გარეშე, ციკლის ფარგლებში იძლევა ხარისხის წარმოდგენას.
შევსების კვლევისა და გადართვის წერტილის განსაზღვრის მეთოდები: პროცესის დიაგნოსტიკის მეთოდები
რას გასცემს მრუდი?
თუ პიკური წნევა მოსალოდნელზე მაღალია: ყალიბი შეიძლება მიკრონის დონეზე გაიხსნას და ხიწვი წარმოიქმნას. ჩაკეტვის ძალის საკმარისობის შესამოწმებლად: ტონაჟის კალკულატორი
თუ პიკური წნევა დაბალია და მრუდი ადრე ქრება: ბუდეს საკმარისი მასალა არ აღწევს — მოსალოდნელია უკმარსხმა და ჩაჯდომის ჩაღრმავებები.
თუ მუხლის წერტილი გვიან დგება: გადართვის წერტილი ზედმეტად გვიან არის დაყენებული; შევსების ბოლოს წნევა მკვეთრად ხტება.
თუ პლატო მოკლე რჩება: შესასვლელი ადრე მყარდება; დაჭერის დროის გახანგრძლივება არ შველის, საჭიროა შესასვლელის კვეთის ან ტემპერატურის გადახედვა.
თუ მრუდი ციკლიდან ციკლამდე იცვლება: პროცესი არასტაბილურია. წყარო, როგორც წესი, ნედლეულის ტენიანობა, დოზირების გადახრა ან ყალიბის ტემპერატურის რყევაა.
რომელი მიმართულებით მოქმედებს პარამეტრები: პარამეტრების ეფექტები
სენსორების განთავსება — გადაწყვეტილება, რომელიც შედეგს განსაზღვრავს
გაზომვის ღირებულება იმაზეა დამოკიდებული, სად განთავსდება სენსორი:
შესასვლელთან ახლოს განთავსებისას ის მკაფიოდ აჩვენებს შევსების ფაზასა და პიკურ წნევას; იდეალურია გადართვის წერტილის განსაზღვრისთვის.
დინების გზის ბოლოს განთავსებისას აჩვენებს, მთლიანად შეივსო თუ არა ბუდე; გამოსადეგია უკმარსხმის მონიტორინგისთვის.
მრავალბუდიან ყალიბში სენსორები ერთზე მეტ ბუდეში თავსდება; ბუდეებს შორის შევსების სხვაობა პირდაპირ ჩანს. ეს არაბალანსირებულ ყალიბში იმის გამოცნობას აქრობს, რომელი ბუდე ივსება გვიან.
სენსორები შეიძლება განთავსდეს პირდაპირ (ბუდის ზედაპირთან კონტაქტში) ან არაპირდაპირ (ძალის გაზომვა გამომგდები ღეროს უკნიდან). პირდაპირი გაზომვა უფრო ზუსტია; არაპირდაპირი კი ყალიბის ზედაპირზე კვალს არ ტოვებს და არსებულ ყალიბებში მოგვიანებით ადვილად ემატება.
სენსორის დიამეტრიც ყალიბის გეომეტრიის მიხედვით შეირჩევა — ვიწრო ზონებსა და თხელკედლიან ნაკეთობებს მცირე დიამეტრის სენსორები სჭირდება. DMS სისტემა გთავაზობთ 2,5 · 4,0 და 5,0 მმ სენსორის ვარიანტებს.
კარგი და ცუდი ნაკეთობების ავტომატური დახარისხება
ეს არის ბუდეში წნევის გაზომვის ყველაზე ხელშესახები სარგებელი: ყოველ ციკლზე წნევის მრუდი განსაზღვრულ მიღების დიაპაზონს ედარება. როცა მრუდი დიაპაზონს სცილდება, ამ ციკლის ნაკეთობა ავტომატურად გამოიყოფა.
ეს ნიშნავს, რომ ხარისხის კონტროლი ციკლის ფარგლებში ტარდება და არა მის შემდეგ. საეჭვო ნაკეთობის საპოვნელად პარტიის გადახედვა საჭირო აღარ არის.
ეს განსაკუთრებით შემდეგ სფეროებში მოსალოდნელი შესაძლებლობაა:
- სამედიცინო — ნაკეთობის მიკვლევადობისა და პროცესის ვალიდაციის მოთხოვნა
- ავტომობილის უსაფრთხოების დეტალები — ყოველი ნაკეთობის დოკუმენტირება
- ტექნიკური დეტალები — მკაცრი დაშვებები და მომხმარებლის აუდიტები
- მრავალბუდიანი წარმოება — ხარისხის მიხედვით დახარისხება თითოეული ბუდისთვის
რას მოითხოვს გაზომვის სისტემა?
ბუდეში წნევა ძალიან სწრაფად ცვალებადი სიდიდეა; სისტემამ ციკლის მილიწამები უნდა დაიჭიროს. ტექნიკურად გასათვალისწინებელი:
| მახასიათებელი | რატომ არის მნიშვნელოვანი |
|---|---|
| გაზომვის დიაპაზონი | ბუდეში შეიძლება 2000 ბარამდე მნიშვნელობები გამოჩნდეს; სისტემამ ეს დიაპაზონი უნდა დაფაროს |
| სენსორის მგრძნობელობა | მოცემულია პკ/ბარში — ეს მიუთითებს, რომ გამოიყენება მუხტზე დაფუძნებული (პიეზოელექტრული) გაზომვა |
| გარჩევადობა | მრუდის მუხლის წერტილი და პლატოს გადასვლები მხოლოდ საკმარისი გარჩევადობით გაირჩევა |
| არხების რაოდენობა | მრავალბუდიან ყალიბს თითო ბუდეზე სენსორი სჭირდება |
| ციკლთან სინქრონიზაცია | გაზომვა ციკლის დაწყებასთან უნდა სინქრონიზდეს |
| მონაცემთა გადაცემა | ქსელური კავშირი მრუდების აღრიცხვისა და ანგარიშგებისთვის |
DMS სისტემა ამ მოთხოვნებს აკმაყოფილებს: დიაპაზონი 0–2000 ბარი, 4–32 არხი, 12-ბიტიანი გარჩევადობა და ქსელით ინტეგრაცია ცხელარხიანი სისტემის მართვის ბლოკთან. ამგვარად ტემპერატურისა და წნევის მონაცემები ერთ ინტერფეისზე კონტროლდება: ცხელარხიანი სისტემების მართვა
გაზომვა არაფერს ასწორებს — ის აჩვენებს
წნევის გაზომვა თავისთავად ხარისხს არ აუმჯობესებს; ის გეუბნებათ, სად არის პრობლემა. თუ მრუდი არასტაბილურია, გადაწყვეტა გაზომვის სისტემაში კი არა, წყაროშია:
- ნედლეულის ტენიანობა და დოზირების სტაბილურობა — პლასტმასის ნედლეულის საშრობები და გრავიმეტრიული დოზირება
- ყალიბის ტემპერატურის სტაბილურობა — ყალიბის თერმორეგულატორები
- ყალიბის მდგომარეობა — შესასვლელის ცვეთა, დაბინძურებული არხები: ყალიბის მომსახურება
- ზონების გადახრები ცხელარხიან სისტემაში — მართვის ბლოკის განგაშის ჩანაწერები
გაზომვის დაყენება და მხოლოდ მრუდზე დაკვირვება ამ წყაროების აღმოფხვრის გარეშე პრობლემის დოკუმენტირებაზე შორს არ მიდის.
ვის სჭირდება და ვისთვის არის ჯერ ადრე?
საჭიროა: სამედიცინო და საავტომობილო წარმოებაში პროცესის ვალიდაციის მოთხოვნით · სადაც მრავალბუდიან ყალიბში ბუდეების ბალანსი კრიტიკულია · სადაც დიდი მოცულობის წარმოებაში წუნის წილი ძვირი დაჯდა · სადაც მომხმარებელი ყოველი პარტიისთვის მონაცემებს ითხოვს.
შეიძლება ჯერ ადრე იყოს: მცირე მოცულობის წარმოებაში ფართო დაშვებებით · თუ ყალიბისა და ნედლეულის მხარე ჯერ სტაბილური არ არის. ასეთ შემთხვევაში ჯერ შრობის, დოზირებისა და ყალიბის ტემპერატურის სტაბილურობის მიღწევა უფრო მაღალ უკუგებას იძლევა.
თქვენი ამოცანისთვის სენსორების შესარჩევად და სისტემის დასაყენებლად შეგიძლიათ მიმართოთ ჩვენს ტექნიკური მხარდაჭერის გუნდს.