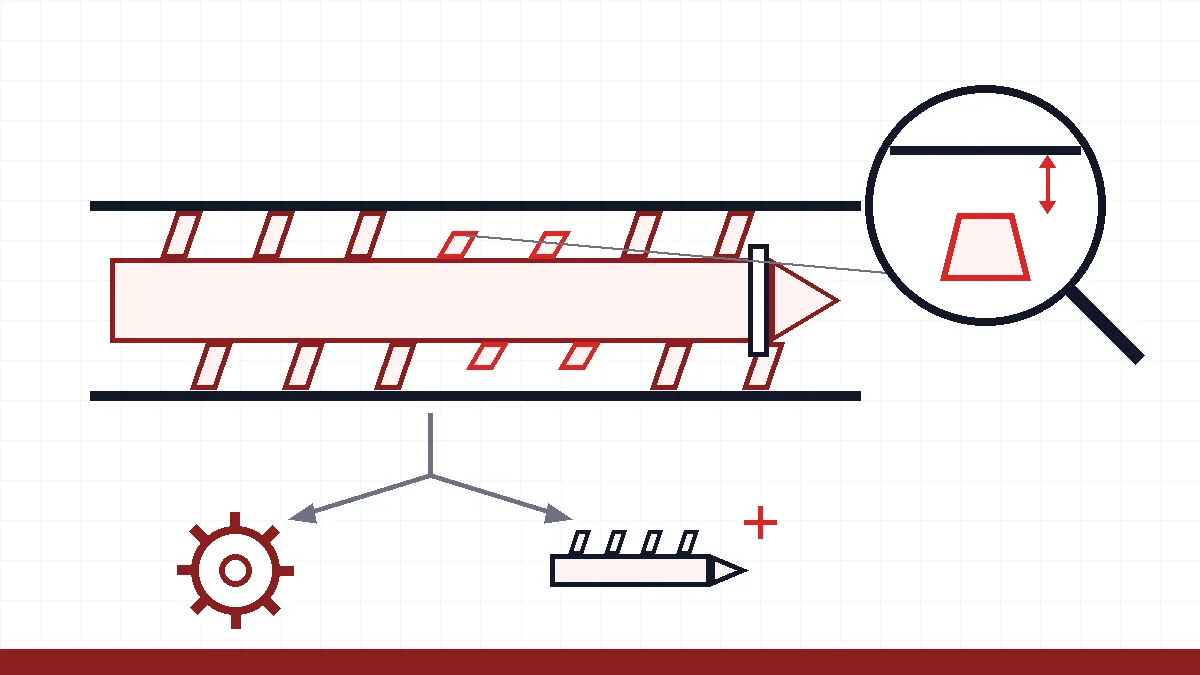
ჩვენს სტატიაში შნეკისა და ცილინდრის ცვეთის შესახებ ავხსენით, როგორ ჩნდება ცვეთა და როგორ დგინდება. ეს სტატია შემდეგ ნაბიჯს ეხება: ღრეჩო გაიზომა და მნიშვნელობები ზღვარზე აღმოჩნდა — ახლა რა? საწარმოთა უმეტესობაში აღდგენის გადაწყვეტილება საჭიროზე გვიან მიიღება, რადგან ცვეთის ანგარიში ერთ მუხლად კი არ მოდის, არამედ ხარჯების სამ ცალკე სტრიქონზეა გაფანტული და არცერთზე არ წერია „შნეკი“.
გადადების უხილავი ანგარიში
გაცვეთილი პლასტიკაციის კვანძით წარმოება არ ჩერდება; ის უბრალოდ ჩუმად ძვირდება. სამი არხით:
- ციკლი გრძელდება. როცა ხვიაზე ნადნობის უკან გადასვლის გამო დოზირების დრო იზრდება, პლასტიკაცია გაგრილების დროის ჩრდილიდან გამოდის და ციკლის განსაზღვრას იწყებს. რამდენიმე წამიანი გახანგრძლივების წლიურ ღირებულებას თქვენივე ციფრებით ნახავთ ჩვენი ნაკეთობის თვითღირებულების გაანგარიშებით.
- წუნი იზრდება. ბალიშის მერყეობა ნაკეთობაზე უკმარსხმისა და ჩაჯდომის ჩაღრმავებების სახით ჩანს; ოპერატორი კომპენსაციისთვის დამჭერ წნევას ზრდის, და ამჯერად ხიწვის ზღვარს უახლოვდება.
- ენერგია იფლანგება და მასალა იშლება. გაჟონვის ჩასახშობად აწეული უკუწნევა როგორც ძრავის დატვირთვას ზრდის, ისე ნადნობს ზედმეტად ძვრით ტვირთავს; მკვდარ ზონებში მომლოდინე მასალა შავი წერტილების წყაროდ იქცევა.
გადაწყვეტილება ამ სამი მუხლის ჯამისა და აღდგენის ღირებულების შედარებაა — და ჯამი ხშირად ნავარაუდევზე დიდია, რადგან წუნი უბრალოდ ნარჩენი კი არა, გაუყიდველი პროდუქციაა, რომელზეც მთელი ენერგია და მანქანის საათები უკვე დაიხარჯა.
ჯერ სწორი ნაწილი დაადანაშაულეთ: უკუსარქველი
აღდგენის გადაწყვეტილებაში ყველაზე გავრცელებული შეცდომა პრობლემის შნეკში ძებნაა. თუ ბალიში არ ჩერდება და დოზა არ მეორდება, პირველი ეჭვმიტანილი უკუსარქველია: შნეკის წვერზე არსებული ეს სამნაწილიანი ნაკრები (რგოლი, ბუდე, წვერი) სისტემის ყველაზე სწრაფად ცვეთადი ელემენტია და მისი ცალკე შეცვლა შნეკის სრული განახლების მცირე ნაწილი ჯდება. თუ შნეკის ტანზე ღრეჩოს გაზომვა მისაღები გამოდის, დოზირება კი არასტაბილურია, სარქველის ნაკრებით დაწყება იაფი და სწრაფი დიაგნოსტიკური ნაბიჯია: თუ შეცვლის შემდეგ არასტაბილურობა ქრება, შნეკმა კიდევ ერთი საწარმოო სეზონი მოიგო.
აღდგენის ვარიანტები: ყველა ცვეთა ერთსა და იმავე რეცეპტს არ მოითხოვს
| ვარიანტი | როდის არის მიზანშეწონილი | რას მიაქციოთ ყურადღება |
|---|---|---|
| უკუსარქველის ნაკრები | დოზირება არასტაბილურია, შნეკის ღრეჩო მისაღებია | სარქველის ტიპი მასალის მიხედვით შეარჩიეთ; PVC-ს საკუთარი გეომეტრია აქვს |
| შნეკის ზედაპირის აღდგენა (მყარი დადუღება + დაფქვა) | ცვეთა ხვიის წვეროებზეა კონცენტრირებული, ტანი ჯანსაღია | ყველა ტიპის შნეკი არ არის დადუღებისთვის ვარგისი; სამუშაოს შემდეგ გაზომვის ოქმი მოითხოვეთ |
| ახალი შნეკი — იგივე გეომეტრია | გეომეტრია პროცესს შეეფერება, მხოლოდ რესურსი ამოიწურა | თუ ორიგინალი ნახაზი არ არსებობს, ზომები არსებული შნეკიდან უნდა აიღონ |
| ახალი შნეკი — გეომეტრიის გაუმჯობესება | ფერის შეცვლა ნელია, ნადნობი არაერთგვაროვანია, წარმადობა ზღვარზეა | ახალი გეომეტრია პროცესის პარამეტრების ხელახლა დაყენებას მოითხოვს |
| ცილინდრის ჰონინგი / შიდა მილისის ჩასმა | ცვეთა ცილინდრში ლოკალურია | ჰონინგი დიამეტრს ადიდებს; შნეკი-ცილინდრის წყვილი ერთად უნდა შეფასდეს |
| ახალი ცილინდრი (ბიმეტალური) | შევსებულ/კოროზიულ მასალაზე მუდმივი გადასვლა | უნდა შემოწმდეს მიწოდების ზონის გაგრილებასთან ერთად |
ცხრილის ყველაზე მნიშვნელოვანი სტრიქონი სინამდვილეში პრინციპია: შნეკი და ცილინდრი წყვილია. მხოლოდ შნეკის განახლება და მისი გაცვეთილ ცილინდრში ამუშავება ახალი ნაწილის რესურსს თავიდანვე ამცირებს; გაზომვა ყოველთვის ორივეს ერთად უნდა მოიცავდეს.
აღდგენა ასლი კი არა, გაუმჯობესების შანსია
თუ შნეკი მაინც ამოდის, აუცილებელი არ არის, იმავე გეომეტრიას დაუბრუნდეთ. სტანდარტული სამზონიანი შნეკი ყველა სამუშაოს „უმკლავდება“, მაგრამ არცერთში არ არის საუკეთესო. ბარიერული შნეკი მყარ გრანულებსა და ნადნობს ცალკე არხებში ატარებს და გაუდნობ გრანულებს ნადნობში მოხვედრის საშუალებას არ აძლევს — რადგან ერთგვაროვნება იზრდება, იმავე ხარისხის ნადნობი უფრო დაბალი უკუწნევით მიიღება. შემრევი წვერის სექციები მასტერბეჩის უფრო ეფექტიან დისპერსიას უზრუნველყოფს, რაც ფერის შეცვლის დროს ამოკლებს. საწარმოსთვის, რომელიც მინაბოჭკოიან მასალაზე მუდმივად გადადის, სწორი პასუხი ხშირად იმავე შნეკის გამაგრებული ასლი კი არა, ბოჭკოს მტვრევის შემამცირებელი გეომეტრიის მქონე ბიმეტალური შნეკია. სპეციალური პროცესები, როგორიცაა ქაფოვანი ინჟექციური ჩამოსხმა, საკუთარ შნეკის კონსტრუქციას მოითხოვს — MuCell-ის მხარეს ეს ტექნოლოგიის ნაწილია.
დაგეგმვა: შნეკი თაროზე არ გელოდებათ, ასე რომ, ნურც თქვენ დააყოვნებთ
ინდივიდუალურად დამზადებული შნეკისა და ცილინდრის ნაკრების მიწოდების ვადა კვირებით იზომება. ამიტომ აღდგენის გადაწყვეტილების დრო გაზომვების ტენდენციას უნდა ეფუძნებოდეს და არა ავარიის დღეს: თუ ღრეჩოს ზრდის სიჩქარე ცნობილია, ნაკრების შეკვეთის თარიღი უკუღმა შეიძლება გამოითვალოს. ერთ ყალიბზე მიბმული კრიტიკული მანქანისთვის ყველაზე უსაფრთხო სტრატეგიაა, შემდეგი განახლებისას ძველი სრულად არ გადააგდოთ, არამედ ზედაპირის აღდგენა ჩაუტაროთ და სარეზერვო ნაკრების სახით თაროზე შეინახოთ — გეგმაგარეშე გაჩერებისას შეცვლა მაშინ დღეების ნაცვლად საათებს გრძელდება.
მონტაჟის შემდეგ შემოწმება არ გამოტოვოთ: პლასტიკაციის უქმი ტესტი, შემდეგ კი დოზის მუდმივობის გაზომვა ზედიზედ ჩასხმების აწონვით. ახალი ნაკრები ძველი პარამეტრებით კი არა, ხელახლა დაყენებული უკუწნევითა და შნეკის ბრუნვის სიხშირით უნდა ამუშავდეს.
შნეკების, ცილინდრების, უკუსარქველებისა და გამახურებელი სალტეებისთვის მხარდაჭერას მიიღებთ ჩვენს სათადარიგო ნაწილების გვერდზე, გაზომვისა და გადაწყვეტილების ეტაპისთვის კი — ჩვენი ტექნიკური გუნდისგან.