В холодноканальной пресс-форме каждый впрыск дает вместе с изделием литник: его отделяют, дробят и в лучшем случае превращают в дробленку. Горячеканальная система (hot runner) устраняет эти отходы в корне — расплав не застывает вплоть до входа в оформляющую полость.
Принцип работы
Горячеканальная система состоит из обогреваемого распределительного блока (коллектора) и сопел, встроенных в пресс-форму. Пластмасса остается при температуре расплава на всем пути от сопла машины до впуска изделия. Застывший литник не образуется; изделие чисто отделяется по впуску.
Каждая зона (коллектор, каждое отдельное сопло) оснащена собственной термопарой и нагревателем; контроллер горячеканальной системы удерживает каждую из этих зон на заданной температуре отдельным ПИД-контуром.
Преимущества перед холодным каналом
- Экономия материала: литниковые отходы сводятся к нулю. У мелких изделий литник может составлять 30–50% массы впрыска — это прямая экономия сырья
- Короткий цикл: не нужно ждать, пока застынет толстый литник; цикл, как правило, определяется изделием, а не литником
- Простота автоматизации: исчезают операции отделения, обрезки и дробления литников
- Качество: след от впуска минимален, потери давления снижаются, удаленные гнезда заполняются более сбалансированно
Цена вопроса: растут вложения в пресс-форму, система требует обслуживания, а смена цвета занимает больше времени, чем с холодным каналом. При крупносерийном производстве расчет всегда в пользу горячего канала; при очень малых объемах холодный канал еще может быть оправдан.
Регулирование температуры: страховка системы
Работа горячеканальной системы зависит от того, насколько точно поддерживаются температуры зон. Отклонение на 10 °C в одной зоне означает разнотон, нитеобразование или застывшее сопло в этом гнезде.
В семействе контроллеров FIEGE мы предлагаем уровни под разные задачи:
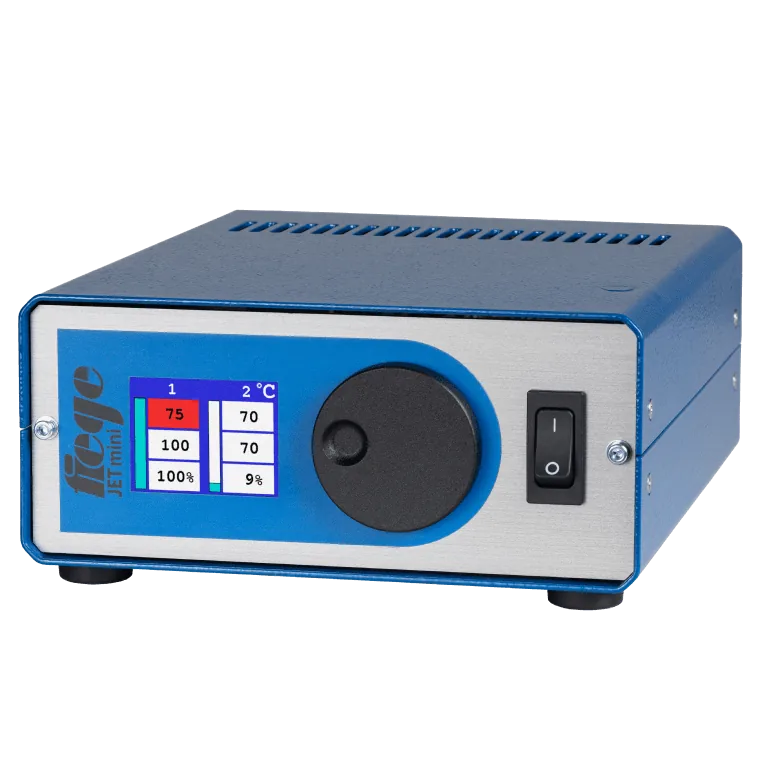
- JETmini — компактная серия, экономичное решение для пресс-форм с небольшим числом зон
- Серии TP и VARIO — модульная конструкция, системы со средним и большим числом зон
- JETmaster TP — управление верхнего уровня с сенсорным экраном, развернутая диагностика неисправностей
Хороший контроллер не просто нагревает: он обнаруживает обрыв термопары, неисправность нагревателя и токи утечки, а отсыревшие нагреватели вводит в работу, просушивая их в режиме плавного пуска.
Запорные сопла и каскадный последовательный впрыск
У стандартного (открытого) сопла след впуска небольшой, но заметный. В системе с запорными соплами (valve gate) впуск каждого сопла механически открывается и закрывается иглой: след почти незаметен, а течение полностью под контролем.
Настоящая сила — в открытии игл последовательно (каскадно): в длинных изделиях (бамперы, дверные панели, профили) сопла открываются одно за другим по мере продвижения фронта расплава. Встреча двух фронтов исключается — линия спая исчезает, а требуемое усилие смыкания снижается. Блоки управления запорными соплами NVS реализуют этот сценарий для 4–32 каналов.
Измерение в форме: процесс становится видимым
Системы измерения давления в форме (например, DMS 4) отслеживают реальную кривую давления внутри пресс-формы: переключение с заполнения на выдержку оптимизируется по данным, а каждый впрыск протоколируется. В каскадных системах настройка моментов открытия игл по данным давления превращает метод проб и ошибок в измерение.
Итог
При крупносерийном, многогнездном или крупногабаритном производстве горячеканальная система быстро окупается за счет экономии материала, сокращения цикла и роста качества. По вопросам выбора контроллера для вашей существующей пресс-формы или по каскадным проектам свяжитесь с нами.