В каталоге система быстрого крепления пресс-форм занимает две страницы: зажимы, насос, пульт управления. В реальном проекте та же система означает техническое задание, архитектуру безопасности, интеграцию с машиной и месяцы инженерной переписки. В этой статье мы шаг за шагом описываем проект гидравлической быстрой смены пресс-форм (QMC), выполненный нами для термопластавтомата (ТПА) усилием 3200 т крупного производителя в Турции, — без названий и коммерческих подробностей. Цель — показать предприятиям, которые рассматривают подобные инвестиции, ту сторону проекта, которой нет в каталоге.
Отправная точка: цена болтов при 3200 т
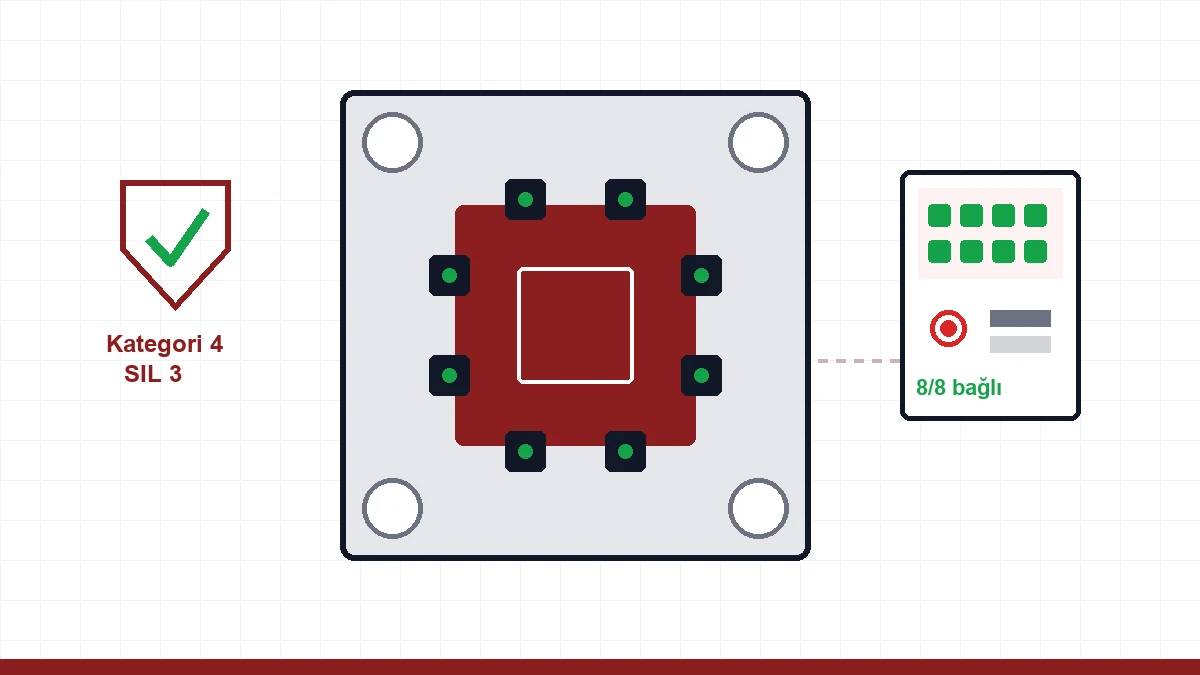
При таком тоннаже пресс-формы весят десятки тонн; традиционное крепление болтами и прижимами — это многочасовая работа у крана, большую часть которой приходится проводить, согнувшись внутри пресса. Не менее важна стабильность: момент затяжки каждого соединения зависит от оператора, и один ослабший прижим может привести даже к сползанию пресс-формы посреди производства. Проект был направлен на то, чтобы устранить обе эти издержки, установив на неподвижную и подвижную плиты восьмиточечную гидравлическую систему клиновых зажимов (wedge clamp; серия EAS MOD).
Корпоративное техническое задание: не просто «зажим, который держит»
Характер проекта определил один документ — письменное техническое задание заказчика. Требования крупных корпоративных покупателей к оборудованию выходят далеко за рамки стандартного коммерческого предложения; вот кратко, что требовалось в этом проекте:
| Раздел | Требование технического задания |
|---|---|
| Архитектура безопасности | Категория 4 / PL e по ISO 13849-1, SIL 3 по IEC 61508 |
| Платформа управления | Корпоративный стандартный ПЛК + отдельный ПЛК безопасности, связь PROFIsafe |
| Датчики | Двухканальный контроль положения на каждом зажиме (один датчик не принимается) |
| Интерфейс оператора | Сенсорная панель HMI, меню на турецком языке |
| Визуализация | Состояние «зажат/разжат» каждого зажима отдельно на экране; давление — и в цифровом виде на экране, и на аналоговых манометрах на плитах |
| Сертификация | CE на все компоненты; национальные стандарты на трубопроводные, кабельные работы и короба; ISO 9001 для производителя и монтажной организации |
Урок здесь такой: требования к категории безопасности и платформе управления означают, что штатное управление системы приходится перепроектировать с нуля. Вместо того чтобы на этапе предложения сказать «в целом соответствуем», мы отметили каждый пункт по отдельности как соответствует / предложена альтернатива / вне объема поставки и провели с производителем несколько раундов доработки. Это была самая трудоемкая часть проекта — зато она перенесла сюрпризы со дня монтажа за стол, где обсуждалось предложение.
Архитектура безопасности: пресс-форма не должна упасть ни при каких обстоятельствах
На практике категория 4 / SIL 3 означает, что единичная неисправность ни при каких условиях не может привести к опасной ситуации, а сама неисправность тоже обнаруживается. В креплении пресс-форм эта философия воплощается в нескольких конкретных механизмах:
- Если пропало питание, лопнул шланг или упало давление, пресс-форма должна оставаться закрепленной. Механически это гарантируют самотормозящая геометрия клинового зажима и удерживающий клапан на каждом зажиме; контроль давления сразу переводит любое падение в аварийный сигнал и останов машины.
- Блокировка по крану: пока не вставлен штекер крюка, система не зажимает и не разжимает. Правило простое: если отпустить зажим, когда пресс-форма не висит на кране, последствия будут катастрофическими; эту возможность исключает не программа, а физическая блокировка.
- Блокировка режима: сменить пресс-форму можно только в режиме наладки; в автоматическом цикле ни один зажим не может быть разжат. Экран наладки защищен паролем и сам блокируется при бездействии.
Взаимодействие с машиной: язык сухих контактов
Система QMC — не независимый остров; она постоянно обменивается сигналами с системой управления пресса. В этом проекте интерфейс построили на трех основных группах сигналов: если хотя бы один зажим разжат, машина не может начать цикл; если все зажимы зажаты, выдается подтверждение «готов к работе»; цепи аварийного останова систем связаны между собой. Падение давления в одном зажиме вызывает аварийный останов пресса. Чтобы описать это взаимодействие по каждому контакту — какой сигнал, с какого контакта, по какой логике, — нужна координация между производителем машины, производителем системы и заводом; общие принципы связи машины с внешними системами мы описали в статье о EUROMAP.
Позиции, которых нет в каталоге
Большая часть позиций, заполнивших ревизии коммерческого предложения, касалась не самого оборудования, а того, что его окружает:
- Передача заводу 2D/3D CAD-данных системы при поставке
- Руководство по эксплуатации на турецком языке, инструкции по обслуживанию, карты смазки, деталировочные чертежи (взрыв-схемы)
- Обязательство хранить запчасти в течение 10 лет — с условием, что критичные детали лежат на складе рядом с заводом; выполнить это можно только совместными силами производителя и представителя в Турции
- Предложение программы периодического обслуживания после пусконаладки
- Тридцать процентов резервного места в шкафу для будущего расширения, сквозная маркировка кабелей, защитные оплетки от разрыва и маркировка на шлангах
Этот список заодно описывает реальную роль дистрибьютора: не продать продукт, а «перевести» требования двух сторон друг для друга и взять на себя десятилетние обязательства, подкрепленные местной инфраструктурой.
Домашнее задание заказчика: крепежные плиты пресс-форм
Губке гидравлического зажима нужна стандартная кромка крепления. Если парк пресс-форм за годы накопился в разных размерах, еще до системы на повестку встает стандартизация крепежных плит — именно эту позицию в проектах QMC чаще всего пропускают и не закладывают в бюджет. Ни одно обещание по времени смены пресс-формы, данное без инвентаризации парка пресс-форм, не реалистично.
Уроки, применимые к другим проектам
1. Запросите техническое задание на этапе предложения и составьте таблицу соответствия по каждому пункту: формулировка «в целом соответствует» обходится дорого в середине проекта. 2. Зафиксируйте категорию безопасности в самом начале — перевести архитектуру управления на категорию 4 задним числом труднее, чем сразу построить ее такой. 3. Согласуйте интерфейс с машиной на уровне контактов на одной трехсторонней встрече (производитель машины + производитель системы + завод). 4. Запишите критерии приемки в измеримом виде: например, целевое время цикла зажима и разжима в секундах, индикация положения и давления на каждом зажиме. 5. Сделайте стандартизацию крепежных плит пресс-форм нулевым пунктом проекта.
Сравнение магнитного и гидравлического вариантов быстрого крепления пресс-форм вы найдете в нашем руководстве по смене пресс-форм, а семейство продуктов — на странице систем крепления пресс-форм. Если вы оцениваете проект подобного масштаба, разговор с нашей технической командой уже на этапе технического задания сократит каждый следующий шаг.