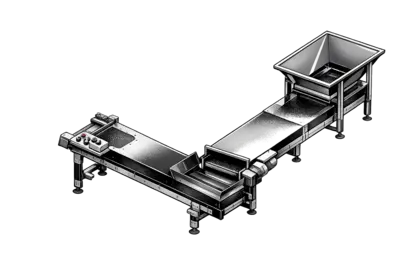
Изделието е излязло от шприцформата — а после? В много предприятия отговорът все още е „пада в кашон, а операторът го изпразва от време на време“. Всъщност няколкото метра между машината и кашона са най-евтината и най-бързо изплащащата се стъпка в автоматизацията.
Какво печелите с транспортьор?
- Непрекъснат цикъл: не се чака да се напълни кашонът, а операторът не трябва да бърза, за да е в крак с машината — условие за работа без персонал в нощната смяна
- Качество на изделията: изделията не се трупат едно върху друго и не се надраскват; горещите изделия се охлаждат по лентата и падат в кашона, без да се деформират
- Броене и ред: смяната на кашоните по брой удари, разделянето на партиди и проследимостта стават по-лесни
- Труд: броят машини на един оператор се увеличава
Основни видове транспортьори
Плосък лентов транспортьор под машината: най-често срещаният тип — разполага се под затварящия агрегат и отвежда падащото изделие встрани. Конструкциите с нисък профил се побират в малки отвори на затварящия агрегат.
Наклонен транспортьор (тип Z/L): издига изделието от пода до нивото на кашона. Ребрата на лентата не позволяват на изделието да се плъзга назад.
Сортиращи транспортьори: системи с въртящ се сепаратор или с двойни ленти за отделяне на леяците от изделията; отделеният леяк отива директно в мелницата и влиза в кръга на мленката.
Охлаждащи ленти: с дълго тяло и вентилаторни модули те дават на горещите изделия време за охлаждане преди опаковането — така се предотвратява деформацията на изделията с дебели сечения.
Линии с контрол на метала: на линията за отпадък, който отива за мленка, счупените ножове и вложките се улавят още при източника с магнитен сепаратор над лентата.
Интегриране с робот и в клетка
В роботизираните клетки транспортьорът е мястото, където роботът оставя изделията: роботът отделя изделието от леяка и го поставя на лентата, а леяка хвърля в мелницата. Подреденият транспорт отваря пътя към броенето, проверката с камера и автоматизацията на опаковането. Скоростта на транспортьора се синхронизира с цикъла на машината — лентите, които се придвижват на стъпки (индексиране) по сигнала за удар, пълнят кашоните по брой изделия.
На какво да внимавате при избора
1. Ширина и дължина на лентата: размер на изделието + разпръскване при падане; свободното пространство под затварящия агрегат 2. Материал на лентата: топлоустойчива лента за горещи изделия; маслоустойчива повърхност за приложения с масло 3. Управление на скоростта: променлива скорост и синхронизиране с цикъла — най-евтината лента с постоянна скорост често се превръща в тясно място 4. Натоварване и тегло на изделията: двигателят и рамата се оразмеряват според тях 5. Хигиена и статично електричество: медицинските и електронните изделия изискват антистатична лента
Транспортьорът в цялата линия
Пренасянето на изделията е последното звено в автоматизацията на клетката; преди него идват подкачването на суровината, сушенето на суровината и дозирането. Планирането на клетката като цяло — като транспортьорът се предвиди в разположението от самото начало, вместо да се вмъква по-късно — спестява и място, и разходи.
За конфигурация на транспортьор, подходяща за Вашите изделия и разположението на клетката, свържете се с нас — предлагаме решения, оразмерени според машинния Ви парк.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →