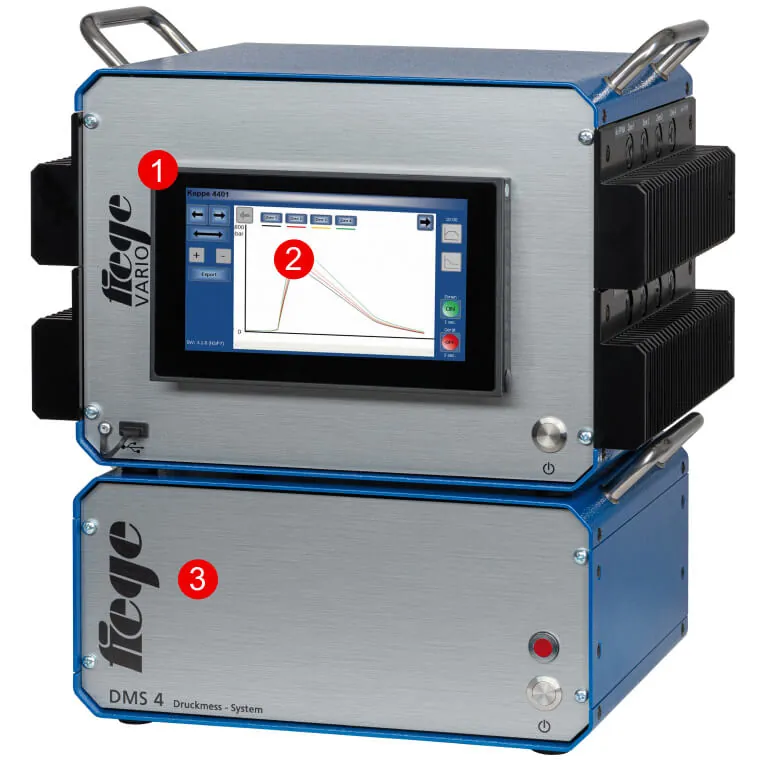
Налягането, което виждате на екрана на шприцмашината, не е налягането, на което реално е подложено изделието. Разликата може да е повече от няколко бара — значителна част от налягането се губи по пътя през дюзата, леяка, втока и съпротивлението на потока.
Онова, което определя размерите, теглото и вътрешната структура на изделието, е налягането вътре в гнездото на шприцформата. Настройката на процеса, направена без измерване на тази стойност, до известна степен се основава на предположения.
Защо налягането на машината и налягането в гнездото се различават?
След като излезе от дюзата, стопилката преминава през леяковите канали и влиза в гнездото, като се стеснява при втока. Всяко стеснение и всяко разстояние води до загуба на налягане. При една и съща настройка на машината:
- Ако втокът е износен, до гнездото достига повече налягане
- Ако леяковият канал е замърсен, достига по-малко
- Когато вискозитетът на стопилката се промени при различна партида, загубата също се променя
- Когато температурата на шприцформата спадне, съпротивлението на потока нараства и налягането спада
Нищо от това не се вижда на екрана на машината. Докато машината показва, че „прилага същото налягане“, стойността в гнездото може тихо да се е променила — а теглото на изделието е първият забелязан симптом.
Как се разчита кривата на налягането?
Кривата, която се получава, когато налягането в гнездото се изобрази спрямо времето, разказва историята на целия цикъл:
| Участък | Какво се случва | Какво показва |
|---|---|---|
| Нарастване | Стопилката влиза в гнездото, налягането бързо расте | Скорост на запълване и съпротивление на потока |
| Точка на пречупване | Гнездото е пълно, наклонът се променя | Дали точката на превключване е на правилното място |
| Връх | Максимално налягане | Риск от изпресовки и отваряне на шприцформата |
| Плато | Задържащото налягане действа | Дали задържащото налягане достига до гнездото |
| Спадане | Втокът замръзва, налягането затихва | Моментът, в който завършва ефективното време на задържане |
Площта под кривата — интегралът на налягането — е свързана с общата енергия, предадена на изделието, и е тясно свързана с теглото на изделието. Затова тя дава представа за качеството в рамките на цикъла без претегляне.
Методи за етапното запълване и определянето на точката на превключване: Методи за диагностика на процеса
Какво издава кривата?
Ако върховото налягане е по-високо от очакваното: шприцформата може да се отвори на микронно ниво и се образуват изпресовки. Дали силата на затваряне е достатъчна: калкулатор за тонажа
Ако върховото налягане е ниско и кривата затихва рано: до гнездото не достига достатъчно материал — може да се очакват недоливане и всмукнатини.
Ако точката на пречупване идва късно: точката на превключване е настроена твърде късно; налягането рязко скача в края на запълването.
Ако платото остава кратко: втокът замръзва рано; удължаването на времето на задържане не помага и трябва да се разгледат сечението или температурата на втока.
Ако кривата се измества от цикъл на цикъл: процесът е нестабилен. Източникът обикновено е влагата в суровината, отклонението при дозирането или колебанието на температурата на шприцформата.
Как действат параметрите: Влияние на параметрите
Разполагане на сензорите — решението, което определя резултата
Стойността на измерването зависи от това къде е поставен сензорът:
Ако е поставен близо до втока, той ясно показва фазата на запълване и върховото налягане; идеален е за определяне на точката на превключване.
Ако е поставен в края на пътя на потока, показва дали гнездото е напълно запълнено; подходящ е за следене на недоливането.
В многогнездна шприцформа сензори се поставят в повече от едно гнездо; разликата в запълването между гнездата се вижда директно. Това слага край на гадаенето кое гнездо се запълва късно при небалансирана шприцформа.
Сензорите могат да се поставят директно (в контакт с повърхността на гнездото) или индиректно (измерват силата зад изхвърлящ щифт). Директното измерване е по-точно; индиректното пък не оставя следа по повърхността на шприцформата и лесно се добавя впоследствие към съществуващи шприцформи.
Диаметърът на сензора също се избира според геометрията на шприцформата — в тесни участъци и при тънкостенни изделия са нужни сензори с малък диаметър. Системата DMS предлага сензори с диаметър 2,5 · 4,0 и 5,0 мм.
Автоматично сортиране на годни и бракувани изделия
Това е най-осезаемата полза от измерването на налягането в гнездото: при всеки цикъл кривата на налягането се сравнява с определена приемателна лента. Когато кривата излезе извън лентата, изделието от този цикъл се отделя автоматично.
Това означава, че контролът на качеството се извършва в рамките на цикъла, а не след него. Не е нужно да се преглежда цялата партида, за да се намери съмнителното изделие.
Това е очаквана способност особено в следните области:
- Медицина — изискване за проследимост на изделията и валидиране на процеса
- Детайли за безопасност в автомобилите — документиране на всяко изделие
- Технически детайли — тесни допуски и одити от клиенти
- Многогнездно производство — сортиране по качество за всяко гнездо
Какво изисква една измервателна система?
Налягането в гнездото е величина, която се променя много бързо; системата трябва да може да улови милисекундите на цикъла. Технически трябва да се обърне внимание на:
| Характеристика | Защо е важна |
|---|---|
| Обхват на измерване | В гнездото могат да се наблюдават стойности до 2000 бар; системата трябва да покрива този обхват |
| Чувствителност на сензора | Дава се в pC/bar — това показва, че се използва измерване на база заряд (пиезоелектрично) |
| Разделителна способност | Точката на пречупване и преходите към платото на кривата могат да се различат само при достатъчна разделителна способност |
| Брой канали | Многогнездната шприцформа изисква по един сензор за всяко гнездо |
| Синхронизация с цикъла | Измерването трябва да е синхронизирано с началото на цикъла |
| Пренос на данни | Мрежова връзка за записване и отчитане на кривите |
Системата DMS отговаря на тези изисквания: обхват 0 – 2000 бар, 4 – 32 канала, 12-битова разделителна способност и интегриране с контролера на горещоканалната система по мрежата. Така данните за температурата и налягането се следят на един и същ интерфейс: Контролери за горещоканални системи
Измерването не поправя — то показва
Само по себе си измерването на налягането не подобрява качеството; то Ви казва къде е проблемът. Ако кривата е нестабилна, решението не е в измервателната система, а при източника:
- Влагата в суровината и стабилността на дозирането — сушилни за пластмасови гранули и гравиметрично дозиране
- Стабилността на температурата на шприцформата — темпериращи устройства
- Състоянието на шприцформата — износване на втока, замърсени канали: поддръжка на шприцформи
- Отклонения по зони в горещоканалната система — записите на алармите в контролера
Монтирането на измерване и само следенето на кривата, без да се отстранят тези източници, не стига по-далеч от документирането на проблема.
На кого е нужно и за кого е твърде рано?
Нужно е: при медицинско и автомобилно производство с изискване за валидиране на процеса · когато балансът между гнездата е критичен при многогнездна шприцформа · когато процентът брак е станал скъп при производство на големи серии · когато клиентът изисква данни за всяка партида.
Може да е твърде рано: при производство на малки серии с широки допуски · ако страната на шприцформата и суровината още не е стабилна. В такъв случай постигането първо на стабилност в сушенето, дозирането и температурата на шприцформата носи по-висока възвръщаемост.
За избор на сензори и монтаж на системата за Вашето приложение можете да се консултирате с нашия екип за техническа поддръжка.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →