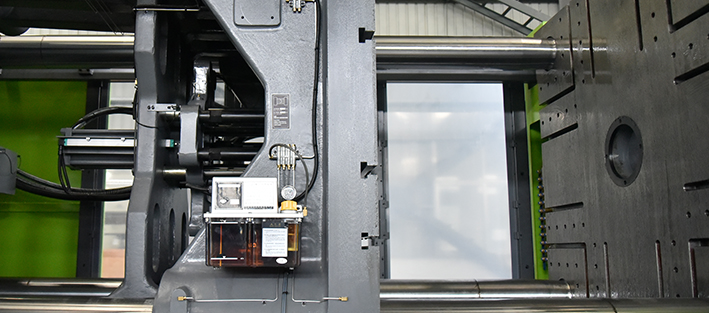
Шприцмашината за пластмаси е производствена машина, която нагрява и разтопява пластмасова суровина под формата на гранули, впръсква я под налягане в гнездото на шприцформата и изхвърля изделието от шприцформата, след като то се охлади и втвърди. Повечето пластмасови изделия около Вас се произвеждат по този метод: калъфи за телефони, спринцовки, кофи, брони на автомобили, капачки, конектори.
Това, което отличава метода от другите методи за формоване на пластмаси, е способността му да произвежда едно и също изделие с висока повторяемост и в кратки цикли. След като шприцформата е изработена, започва производство, което се повтаря за броени секунди.
Как работи? Етапите на цикъла на шприцване
Цикълът на шприцване се състои от шест етапа, които се повтарят непрекъснато:
| Етап | Какво се случва | Какво определя времето |
|---|---|---|
| 1. Затваряне на шприцформата | Подвижната плоча затваря шприцформата и се прилага силата на затваряне | Тегло на шприцформата, дължина на хода |
| 2. Впръскване (запълване) | Шнекът се придвижва напред и вкарва стопилката в гнездото | Скорост на впръскване, сечение на втока |
| 3. Задържане | Налягането се поддържа, за да компенсира свиването при охлаждане на изделието | Време на замръзване на втока |
| 4. Охлаждане и пластификация | Докато изделието се втвърдява, шнекът се върти назад и подготвя следващата доза | Дебелина на стената, температура на шприцформата |
| 5. Отваряне на шприцформата | Затварящото усилие се освобождава и половините на шприцформата се разделят | Ход на отваряне |
| 6. Изхвърляне | Изхвъргачите отделят изделието от шприцформата | Геометрия на изделието, технологичен наклон |
Четвъртият етап е особено важен. Охлаждането обикновено заема повече от половината от времето на цикъла, а тъй като пластификацията протича успоредно с това време, тя не удължава цикъла. Затова повечето усилия за съкращаване на времето се съсредоточават върху охлаждането.
Частите на машината
Шприцагрегат
Агрегатът, в който суровината се разтопява и се вкарва в шприцформата. Гранулатът пада от бункера в цилиндъра; въртящият се в цилиндъра шнек едновременно придвижва материала напред и го разтопява с топлината от триенето и от нагревателите. Възвратният клапан на върха на шнека не позволява на стопилката да се връща назад по време на впръскването — тази малка част пряко определя постоянството на теглото на впръскване.
Две стойности определят капацитета на агрегата: диаметърът на шнека и обемът на впръскване. Очаква се теглото на впръскване да остава в рамките на около 20–80% от капацитета на шнека. При много малки дози материалът престоява дълго в цилиндъра и се разгражда; при много големи дози не остава възглавница за задържането.
Затварящ агрегат
Агрегатът, който държи шприцформата затворена срещу налягането на впръскване. Капацитетът му се изразява в тонове и е първият критерий при избора на машина. Ако силата на затваряне е недостатъчна, шприцформата леко се отваря в момента на запълването и по делителната повърхност излизат изпресовки.
Механично има две основни конструкции: колянно-лостовите системи са бързи и енергийно ефективни; двуплочовите системи предлагат по-дълъг ход на отваряне и по-компактно тяло за големи шприцформи.
Управление
Блокът, който управлява параметрите температура, налягане, скорост и положение. Повторяемостта в голяма степен е негова задача; възможността хиляда изделия да се произведат с едни и същи параметри зависи от прецизността на управлението.
Задвижване
Определя как се създава движението и е основният фактор за енергийната консумация. Сервохидравличните системи включват помпата само при нужда; изцяло електрическите машини изобщо нямат хидравлично масло и всяко движение се извършва от серводвигатели.
Какво означава силата на затваряне в тонове?
Когато за машина се казва „180 тона“, това изразява най-голямата сила, която затварящият агрегат може да приложи. За да разберете защо е нужна тази сила, трябва да погледнете какво се случва в момента на запълването.
Докато стопилката запълва гнездото, тя оказва налягане върху повърхностите на шприцформата и това налягане се стреми да отвори шприцформата. Задачата на затварящия агрегат е да преодолее тази тенденция и да държи шприцформата затворена. Ако силата е недостатъчна, шприцформата се разделя с микрони в момента на запълването и по делителната повърхност излизат изпресовки; операторът често приема това за дефект на шприцформата, а всъщност проблемът е в размера на машината.
От това следват два практически извода:
- Решаващо е не теглото на изделието, а площта, която то представя перпендикулярно на посоката на отваряне на шприцформата. Тънък, но широк капак може да изисква по-голяма сила на затваряне от тежък, но малък детайл
- Видът на материала също променя силата; пластмасите с ниска течливост изискват по-високо налягане, за да запълнят шприцформата
Има граница и в обратната посока. Идеята, че „голямата машина върши всяка работа“, е често срещано заблуждение: прекалено голямата сила на затваряне трайно увеличава инвестицията и сметката за енергия, а понеже при малки дози материалът престоява дълго в цилиндъра, се нарушава описаната по-горе граница за капацитета на шнека.
Можете да изчислите силата, необходима за Вашето изделие, с калкулатора за сила на затваряне.
Кои материали се преработват?
Почти всички термопласти могат да се шприцват. Най-разпространени са PP, PE, PS, ABS, PA (найлон), PC, POM, PET и TPE. Видът на материала влияе не само на температурните настройки, но и на оборудването на машината:
- Хигроскопичните материали (PA, PC, PET, ABS) трябва да се изсушат преди преработката
- Корозионните материали (PVC) изискват специални материали за шнека и цилиндъра
- Абразивните пълнители (стъклени влакна) съкращават живота на шнека и изискват закалено оборудване
Защо е толкова разпространено?
Силните страни на метода са възможността да се произвежда сложна геометрия в една стъпка, високата повторяемост, малкото труд на изделие и възможността леяковият материал да се оползотвори.
От друга страна, цената на шприцформата е висока и тази цена се разделя на произведеното количество. Затова шприцването не е икономично за малки количества; логиката на метода се основава на серийното производство.
Машината сама по себе си не е достатъчна
Шприцмашината е центърът на линията, но не и единствената ѝ част. Ако суровината е влажна, и най-добрата машина произвежда дефектни изделия; ако съотношението на цвета се отклонява, цветът на изделието не съвпада; ако температурата на шприцформата не се контролира, изделието се изкривява.
Пълната линия включва следните звена: подкачване на суровината, системи за сушене, дозиране, темпериране на шприцформата, управление на горещи канали при многогнездни шприцформи и бързо закрепване на шприцформите за съкращаване на времето за смяна.
Следваща стъпка
След като е ясно какво е машината и как работи, следващата стъпка е да определите подходящите за Вашите нужди сила на затваряне и серия. Всички модели са изброени с диапазоните на силата на затваряне на страницата серии шприцмашини за пластмаси; статията, която разглежда стъпка по стъпка критериите за избор, е как да изберем шприцмашина за пластмаси.
Ако се интересувате от съкращаване на времето на цикъла, вижте ръководството за времето на цикъла; ако искате да изчислите производствената себестойност, вижте статията изчисляване на себестойността на изделие.
Често задавани въпроси
Какво е шприцмашина?
Машина, която нагрява и разтопява пластмасовите гранули, впръсква стопилката под високо налягане в гнездото на затворената шприцформа и изважда изделието от шприцформата, след като то се охлади и втвърди. Състои се от три основни агрегата: шприцагрегат, който извършва пластификацията и впръскването; затварящ агрегат, който държи шприцформата затворена срещу налягането; и управление, което ръководи двата агрегата.
Шприцмашина, шприцавтомат или машина за леене под налягане?
Става дума за една и съща машина. В техническата литература и в стандартите се използва „шприцмашина“, тъй като процесът се нарича шприцване; в цеха се чува и „шприцавтомат“, а официалното наименование на метода е „леене на пластмаси под налягане“. В международните каталози машината е injection molding machine (американски правопис) или injection moulding machine (британски правопис). Техническа разлика няма.
Какво се произвежда с шприцмашина?
Вътрешни и външни детайли за автомобили, корпуси и капаци за домакински уреди, опаковки (капачки, кофи, каси), корпуси за електротехника и електроника, медицински изделия за еднократна употреба и PET преформи. Общият знаменател е следният: ако едно и също изделие трябва да се произвежда в големи количества и с тесни допуски, методът е шприцването.
Какви видове шприцмашини има?
По вида на задвижването има хидравлични, сервохидравлични и изцяло електрически машини; по конструкция — триплочови (с колянно-лостов механизъм) и двуплочови машини; а по приложение — специални серии за PET преформи, PVC, медицина и тънкостенни изделия. Една и съща сила на затваряне може да се среща в повече от една серия; решаващо е не тонажът, а приложението.
Колко тона шприцмашина ми трябва?
Площта на изделието, проектирана върху делителната равнина на шприцформата, се умножава по налягането в гнездото, което изисква материалът; добавят се броят на гнездата и леяковата система, а отгоре се прибавя резерв за сигурност. Получената стойност е необходимата сила на затваряне и определя тонажа на машината.
Какво определя цената на една шприцмашина?
Силата на затваряне, видът на задвижването, размерът на шприцагрегата, оборудването за конкретното приложение, степента на автоматизация и обхватът на пускането в експлоатация и гаранцията. Заради тези позиции между две машини с еднакъв тонаж може да има значителна разлика; затова сравнението не се прави само по тонажа.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →