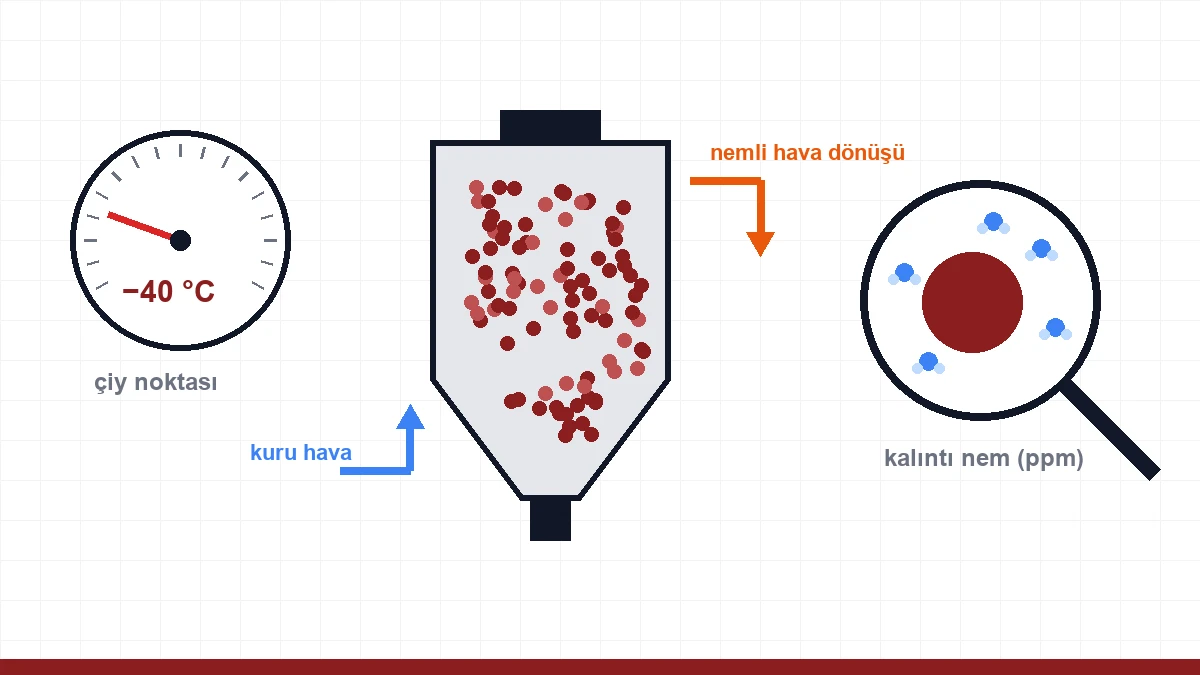
Дисплеят на сушилнята показва 80 °C, вентилаторът се върти, сорбентът работи — но наистина ли гранулатът е сух? Дисплеят не отговаря на този въпрос; отговаря измерването. Цената на хигроскопичен материал, преработен влажен, често е невидима: изделието изглежда здраво и се чупи при изпитването. Тази статия обяснява как да докажете дали сушенето е достатъчно — кое измерване какво показва, към каква стойност да се стремите и как да проверите сушилнята.
Два отделни въпроса, две отделни измервания
При проверката на сушенето има две измервания, които се бъркат едно с друго, и едното не замества другото:
1. Колко сух е въздухът? Това показва точката на оросяване — качеството на технологичния въздух, който сушилнята произвежда. 2. Колко сух е гранулатът? Това показва измерването на остатъчната влажност — водата, която действително остава в материала.
Точката на оросяване може да е отлична; но ако температурата е ниска, времето е кратко или материалът се изтегля от бункера твърде рано, гранулатът все още е влажен. Обратно, ако гранулатът е достигнал целта, случващото се откъм въздуха вече не променя резултата. Добрата практика следи и двете: точката на оросяване непрекъснато, остатъчната влажност — периодично и при всяко съмнение.
Точката на оросяване: пулсът на сушилнята
Точката на оросяване е температурата, при която влагата във въздуха започва да кондензира; колкото по-ниска е тя, толкова по-сух е въздухът. При сушилните със сух въздух целта е около −40 °C; технологичен въздух над −20 °C трудно извлича влага от хигроскопичния материал. Измерването трябва да се прави на входящата линия на технологичния въздух към бункера — а не на изхода на сорбента; околен въздух, проникващ през тръбите и връзките между тях (фалшив въздух), може да развали точката на оросяване.
Ходът на точката на оросяване казва повече от единичната ѝ стойност. Слабо колебание с цикъла на регенерация е нормално; но вълни, които растат, без да слизат до дъното, са признак, че сорбентът старее, а внезапното влошаване — признак за теч от клапан или уплътнение. Затова сушилните от ново поколение имат непрекъсната индикация на точката на оросяване; при системи без нея седмичната проверка с преносим уред за точка на оросяване е добро начало.
Остатъчна влажност: истинската присъда е в гранулата
Има три практически начина за измерване на водата в материала в цеха:
| Метод | Как работи | Силна страна | Ограничение |
|---|---|---|---|
| Влагомер по загуба на тегло (халогенен/ИЧ) | Нагрява пробата и отчита загубата на тегло като влага | Бърз, достъпен, използваем от операторите | Отчита като „влага“ и летливите добавки; ограничена чувствителност при ниски ppm |
| Титруване по Карл Фишер | Титрува водата химично и селективно | Измерва само вода — референтният метод | Лабораторна работа; време и консумативи за всяка проба |
| Калциев хидрид / метод с налягане | Влагата образува газ с реагент; изчислява се от налягането | Преносимо измерване на място на ниво ppm | Чувствителен към подготовката на пробата |
Целевите стойности се различават по материали и техническият лист е определящ; често използваните ориентировъчни граници са: за PET преформи 0,005% (50 ppm) — това ниво може да се поддържа само с точка на оросяване −40 °C; за PC около 0,02%; за ABS 0,1%; за PA6/PA66 около 0,1% преди преработката. Влага над границата се превръща в спад на IV и загуба на якост при PET, а при останалите — в сребристи ивици и невидимо крехкостно разрушаване.
Проверка на сушилнята: шест контролни точки
При съмнение — или като добър навик при всяка смяна на материала — проверявайте в този ред:
1. Точката на оросяване на входящата линия в целта ли е и стабилен ли е ходът ѝ? 2. Температурата стойността, измерена на входа на бункера, ли е, а не настройката на дисплея? При дълги линии загубата по пътя може да достигне няколко градуса. 3. Достатъчно ли е времето на престой? Количеството материал в бункера, разделено на часовата консумация, е реалното време, което материалът прекарва в сушилнята — метода на изчисление обяснихме в нашия раздел за капацитета на сушилните. Ако консумацията се е увеличила, времето тихо се е скъсило. 4. Дебитът на въздуха може да е спаднал заради запушване на филтъра; ако дебитът падне, долната част на бункера не се загрява достатъчно. 5. Състояние на сорбента — температурата и цикълът на регенерация по стойностите на производителя ли са и кога е сменен пълнежът за последен път? 6. Повторно овлажняване след подкачването — ако изсушеният материал се изсипва в отворена кофа или се подава с влажен въздух по дълга линия, усилието в сушилнята се губи по пътя; решението е подкачване в затворен кръг и затворен бункер върху машината.
Пресушаването също има цена
Сушенето не е „колкото по-дълго, толкова по-добре“. PA, оставен с часове повече от нужното, може да пожълтее и течливостта му се променя; TPU започва да се разгражда; от материалите с добавки излизат летливи вещества. Симптомът е типичен: след дълъг престой през уикенда първата партида се държи различно „при същите настройки“. Правилната практика е да се спазва времевият диапазон, даден от производителя, и сушилнята да се превключва в режим на готовност при престои.
Не можете да управлявате това, което не можете да измерите
Веригата на сушенето се състои от три звена: правилното оборудване, правилната експлоатация, правилното измерване. Откъм оборудването системите със сух въздух и високотемпературните версии за задачи от класа на PET са на нашата страница за сушене; физиката на хигроскопичността и стойностите за сушене по материали — в нашето ръководство за сушенето и в нашата таблица с технологични стойности. Ако се свържете с нашия технически екип с резултатите от измерванията си за проблем, който подозирате, че е свързан с влагата, диагностиката върви много по-бързо.
Още статии
- Какво е обратното налягане и как се настройва? Специфично срещу хидравлично →
- Пускане в експлоатация на нова шприцформа: систематична процедура за пробно шприцване →
- Свиване и размерна стабилност: защо изделията излизат извън размер →
- Производство на пластмасови изделия: избор на метод, изграждане на линия и праг на количеството →