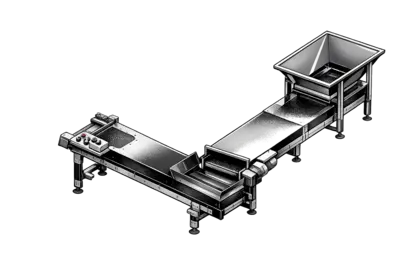
Изделие вышло из пресс-формы — а что дальше? На многих предприятиях ответ по-прежнему такой: «падает в коробку, а оператор время от времени ее опорожняет». Между тем несколько метров между машиной и коробкой — самый дешевый и быстро окупаемый шаг автоматизации.
Что дает конвейер?
- Бесперебойный цикл: не нужно ждать заполнения коробки, и оператору не приходится спешить, чтобы успевать за машиной, — обязательное условие безлюдной работы в ночную смену
- Качество изделий: изделия не громоздятся друг на друга и не царапаются; горячие изделия остывают по ходу ленты и попадают в коробку без деформации
- Счет и порядок: проще менять коробки по счетчику впрысков, разделять партии и обеспечивать прослеживаемость
- Трудозатраты: растет число машин на одного оператора
Основные типы конвейеров
Плоский ленточный конвейер под машиной: самый распространенный тип — располагается под узлом смыкания и выносит упавшее изделие в сторону. Низкопрофильные конструкции помещаются даже в небольшие проемы узла смыкания.
Наклонный конвейер (Z/L-типа): поднимает изделие с уровня пола до уровня коробки. Поперечные планки на ленте не дают изделию соскальзывать назад.
Сортирующие конвейеры: системы с вращающимся сепаратором или двойной лентой для отделения литников от изделий; отделенный литник идет прямо в дробилку и попадает в цикл дробленки.
Охлаждающие ленты: удлиненный корпус с вентиляторными модулями дает горячим изделиям время остыть перед укладкой — это предотвращает деформацию толстостенных изделий.
Линии с контролем металла: на линии отходов, идущих в дробленку, обломки ножей и закладные элементы улавливаются прямо у источника магнитным сепаратором, установленным над лентой.
Интеграция с роботом и ячейкой
В роботизированных ячейках конвейер служит станцией выгрузки для робота: робот отделяет изделие от литника, кладет его на ленту, а литник отправляет в дробилку. Упорядоченная транспортировка открывает путь к подсчету, камерному контролю и автоматизации упаковки. Скорость конвейера синхронизируется с циклом машины — ленты, продвигающиеся шагами (индексация) по сигналу впрыска, заполняют коробки по числу изделий.
На что обратить внимание при выборе
1. Ширина и длина ленты: размер изделия + разброс при падении; просвет под узлом смыкания 2. Материал ленты: термостойкая лента для горячих изделий; маслостойкая поверхность для применений с маслом 3. Регулирование скорости: переменная скорость и синхронизация с циклом — самая дешевая лента с постоянной скоростью часто становится узким местом 4. Нагрузка и масса изделия: двигатель и рама подбираются соответственно 5. Гигиена и статика: для медицинских и электронных изделий нужна антистатическая лента
Конвейер в составе всей линии
Транспортировка изделий — последнее звено автоматизации ячейки; до нее идут подача сырья, сушка сырья и дозирование. Если планировать ячейку целиком — закладывать конвейер в планировку с самого начала, а не втискивать его потом, — экономятся и площадь, и средства.
Для конфигурации конвейера под ваши изделия и планировку ячейки свяжитесь с нами — мы предлагаем решения, подобранные под ваш парк машин.