 12 مدل
خشککن رطوبتگیر دمای بالا
- ✓ مدل دمای بالا (HT) — دمای فرایند 50–170 درجهٔ سانتیگراد
- ✓ روتور لانهزنبوری (رطوبتگیر) — نقطه شبنم پایین و پایدار
- ✓ ایدهآل برای پلاستیکهای مهندسی مانند PA66، PC، PPS، PEEK، PEI، PSU و PPA
- ✓ پنل کنترل با صفحهنمایش لمسی گرافیکی (HMI)
- ✓ عملکرد RCE (ضدتنش) و حالت صرفهجویی انرژی 3 مرحلهای
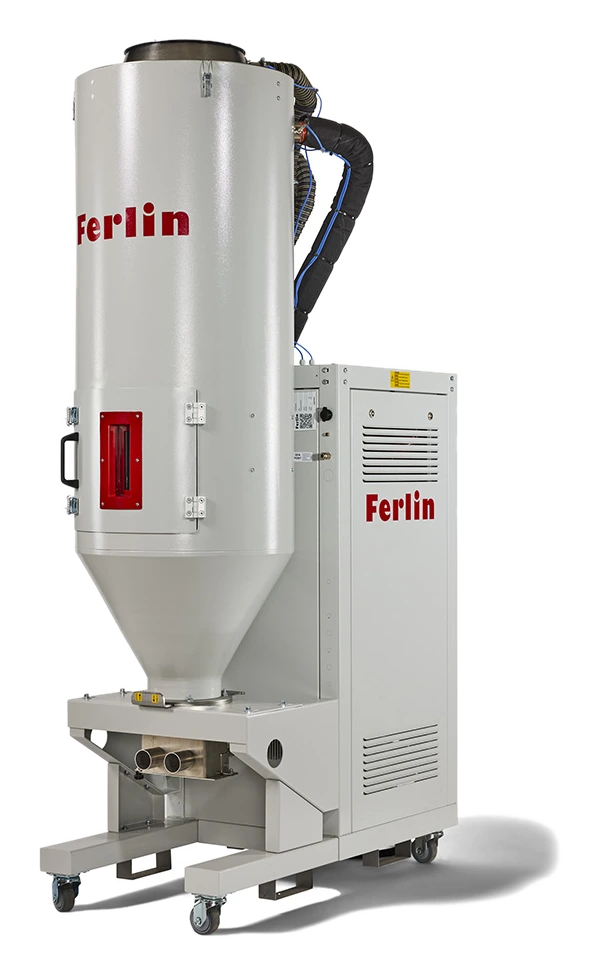
Ferlin EasyDry HT — خشککن رطوبتگیر (هوای خشک) دمای بالا
سری FED-HT از Ferlin EasyDry همان فناوری خشک کردن با هوای خشک (مادهٔ خشککن) با روتور لانهزنبوری EasyDry استاندارد را به کار میبرد؛ اما با بالا بردن دمای فرایند به بازهٔ 50 تا 170 درجهٔ سانتیگراد، برای پلاستیکهای مهندسی که باید در دمای بالا خشک شوند مناسب است.
تفاوت با خشککن هوای گرم
خشککنهای هوای گرم (گازگیر) فقط رطوبت سطحی را میگیرند و در پلاستیکهای رطوبتگیر (جاذب رطوبت) ناکافیاند. خشککنهای هوای خشک، نقطهٔ شبنم هوا را تا سطوحی نزدیک به منفی 40 درجهٔ سانتیگراد پایین میآورند و رطوبت درونی گرانول را هم خارج میکنند.
کدام مواد به HT (دمای بالا) نیاز دارند؟
پلاستیکهای مهندسی با کارایی بالا به خشک کردن در بازهٔ 120 تا 170 درجهٔ سانتیگراد نیاز دارند؛ در دمای استاندارد 80 تا 120 درجه به اندازهٔ کافی خشک نمیشوند:
- نیازمند دمای بالا (HT): نایلون (PA66)، پلیکربنات (PC)، PPS، PEEK، PEI (Ultem)، PSU، PES، PPA، LCP
- رطوبتگیر استاندارد: ABS، PET، PBT، PMMA، TPU، PLA، ASA — برای این مواد EasyDry استاندارد هم مناسب است
EasyDry HT در بازهٔ حجم قیف 30 تا 1500 لیتر، با HMI لمسی، عملکرد ضدتنش RCE، حالتهای صرفهجویی انرژی و گزینههای دبی هوای 15 تا 350 m³/h ارائه میشود.
نسخهٔ HT فقط برای پلاستیکهای مهندسی که دمای بالا میخواهند معنا دارد. برای مواد اولیهٔ رطوبتگیر استاندارد، نسخهٔ معمولی کافی است: انواع خشککن و جدول انتخاب.
چه زمانی نسخهٔ HT لازم است
خشککنهای هوای خشک استاندارد تا 150 درجهٔ سانتیگراد کار میکنند. اما برخی پلاستیکهای مهندسی به دمای خشک کردن بالاتری نیاز دارند: PA66، PPS، PEEK، PEI، PSU، PES، PPA و LCP در این گروه هستند. نسخهٔ HT تا 170 درجه بالا میرود و این مواد را پوشش میدهد.
مرز این تمایز روشن است: خشککن استاندارد با این مواد به دمای کافی نمیرسد و رطوبت کاملاً خارج نمیشود. نتیجه، هیدرولیز و افت خواص مکانیکی در حین فرآوری است — و این آسیب برگشتناپذیر است.
سمت PET
خشک کردن PET در بازهٔ 160 تا 180 درجهٔ سانتیگراد با زمان ماند 4 تا 6 ساعت انجام میشود؛ سطح رطوبت هدف حدود 0.005% است. در PET که به اندازهٔ کافی خشک نشده، عدد ویسکوزیته افت میکند، قطعه کدر میشود و در مرحلهٔ دمش خطر ترکیدن ایجاد میشود. این موضوع در مقالهٔ تولید پریفرم PET بهتفصیل آمده است.
خشک کردن بیش از حد هم آسیب میزند
چون کار در دمای بالا انجام میشود، کنترل زمان ماند اهمیت بیشتری پیدا میکند. خشک کردن طولانی مواد «برای اطمینان» در موادی مانند PET و TPU به تخریب و زردشدگی منجر میشود. زمان باید بر اساس دادههای سازنده تنظیم شود.
برای نیازهای استاندارد
اگر دمای مورد نیاز زیر 150 درجهٔ سانتیگراد است، EasyDry استاندارد کافی و اقتصادیتر است.