محصولات سیستمهای کنترل راهگاه گرم (هاترانر)(18)
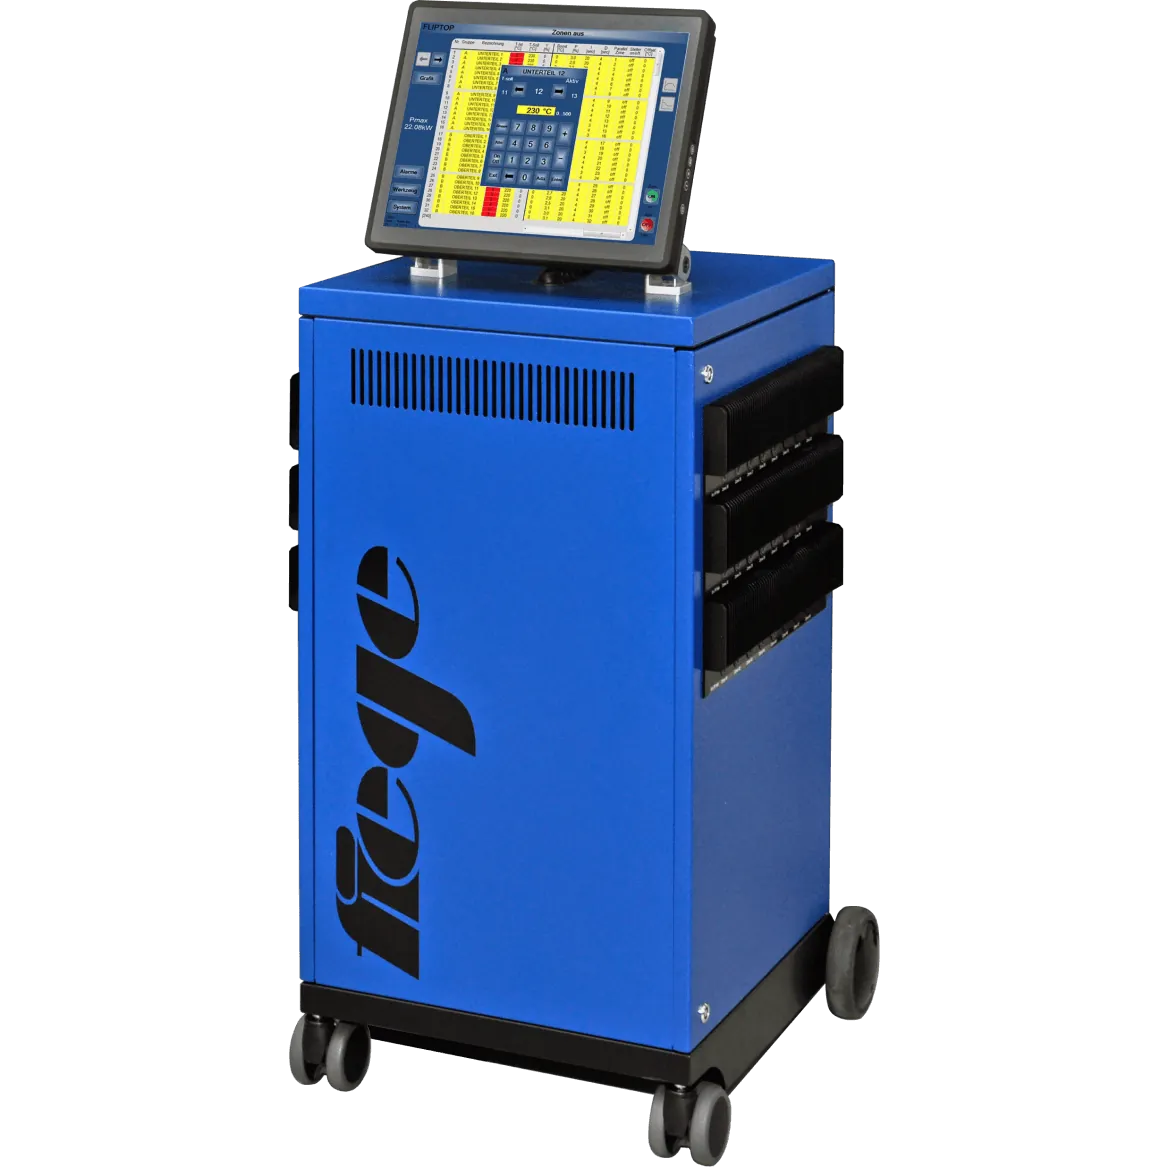 FIEGE Electronic
›JETmaster TP
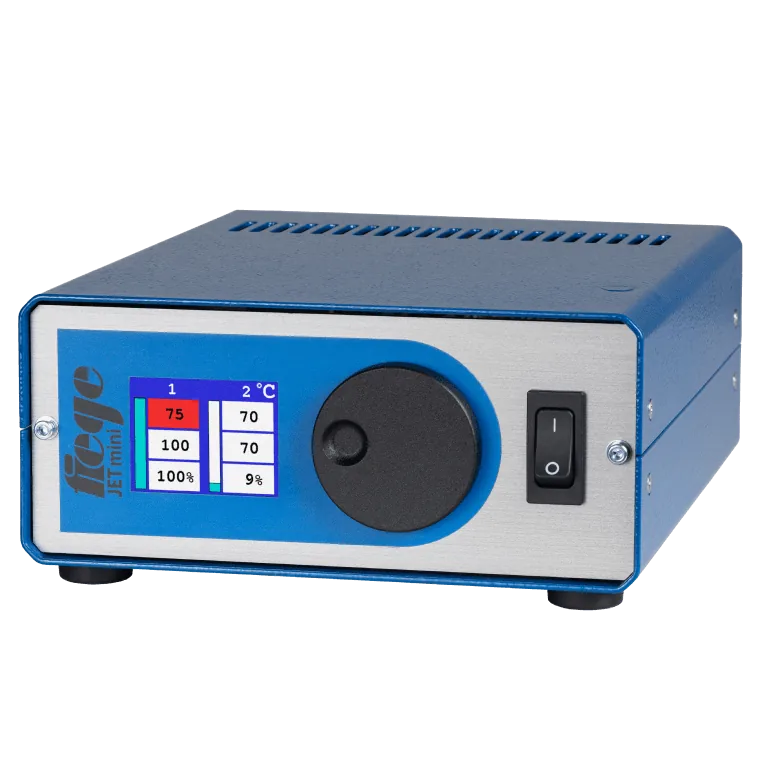 FIEGE Electronic
›JETmini
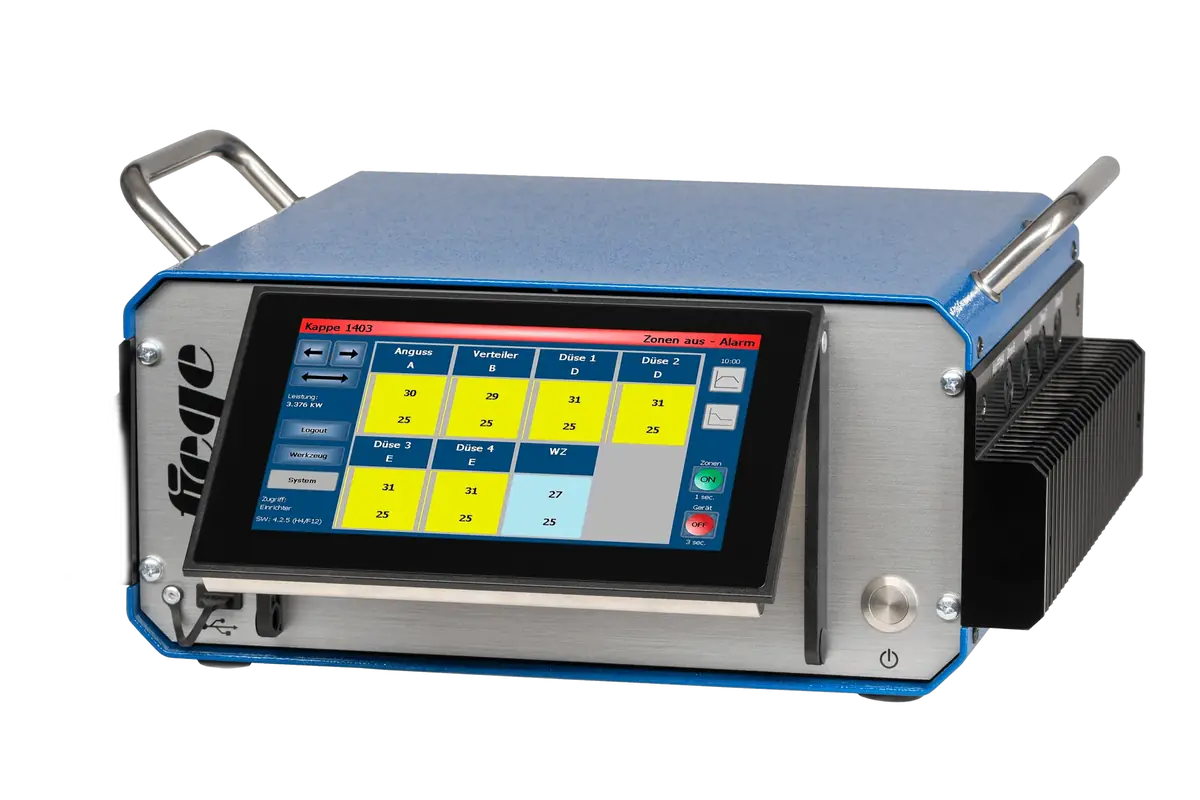 FIEGE Electronic
›سری TP و VARIO
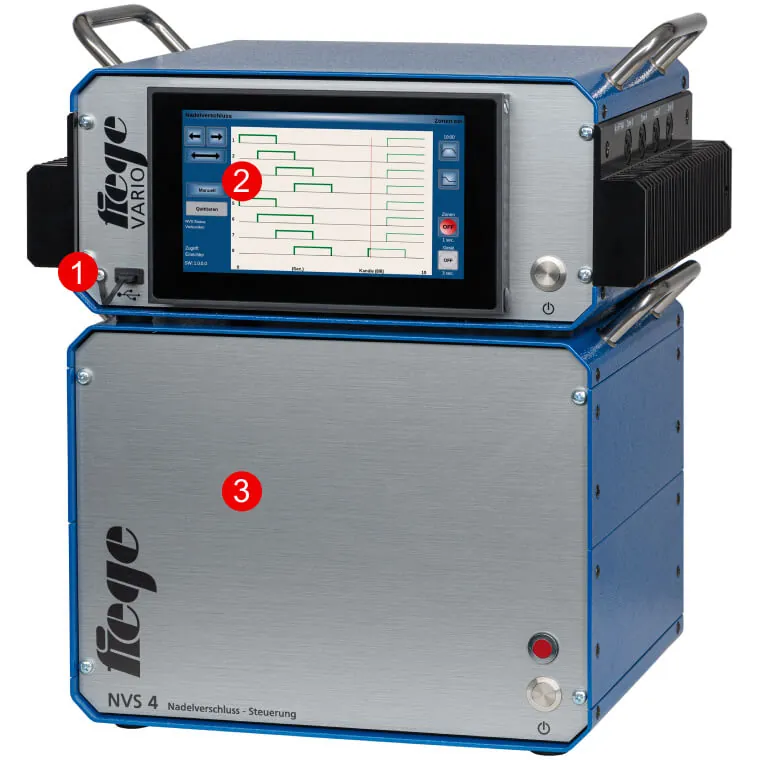 FIEGE Electronic
›سیستمهای کنترل نازل سوزنی
 FIEGE Electronic
›اندازهگیری فشار داخل قالب
 FIEGE Electronic
›کابلهای اتصال قالب
 FIEGE Electronic
›لوازم جانبی راهگاه گرم
سیستمهای کنترل راهگاه گرم
عملکرد یک سیستم راهگاه گرم (هاترانر) تا حد زیادی به دقت کنترل دما بستگی دارد. هر ناحیهٔ نازل جداگانه گرم و جداگانه اندازهگیری میشود؛ انحراف در یک ناحیه در همان حفره به تزریق ناقص، پلیسه یا اختلاف رنگ تبدیل میشود.
واحد کنترل همهٔ این نواحی را مدیریت میکند: دمای هدف را نگه میدارد، خرابی المنت را تشخیص میدهد، المنت مرطوب را مرحلهبهمرحله خشک میکند و تضمین میکند که سیستم هنگام راهاندازی بهصورت متعادل گرم شود.
سه جزء سیستم
1. کنترل دما — بر اساس تعداد نواحی انتخاب میشود. از کاربرد تکناحیهای تا سیستمهای عظیم 240 ناحیهای. ← JETmini · سری VARIO · JETmaster TP
2. کنترل نازل سوزنی — در تزریق ترتیبی (آبشاری) مدیریت میکند که کدام نازل چه زمانی باز و بسته شود. ← سیستمهای کنترل نازل سوزنی (NVS)
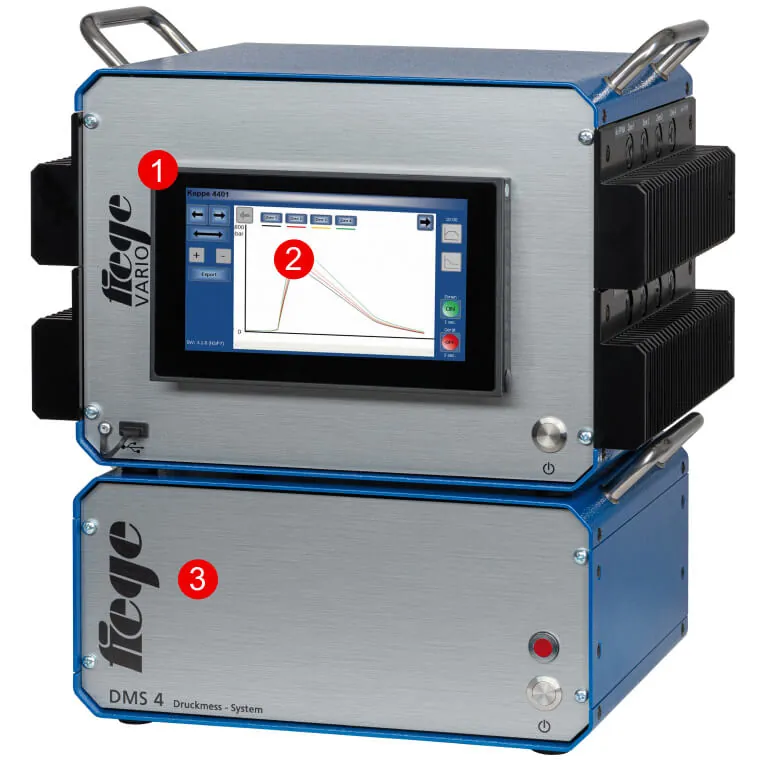
3. اندازهگیری فشار حفره — با اندازهگیری فشار واقعی داخل قالب، تکرارپذیری فرایند را پایش میکند. ← اندازهگیری فشار داخل حفرهٔ قالب (DMS)
انتخاب بر اساس تعداد نواحی
| محصول | ناحیه | کاربرد معمول |
|---|---|---|
| JETmini | 1 – 2 | قالبهای تکحفرهای یا کمحفره، گرمایش عمومی، تولید نمونه |
| VARIO | 4 – 32 | قالبهای تزریق استاندارد، رایجترین بازه |
| JETmaster TP | 24 – 240 | قالبهای چندحفرهای، پریفرم پت، قطعات بزرگ خودرو |
تزریق ترتیبی (آبشاری) چیست؟
در قطعات بزرگ، پر کردن از یک نقطه باعث افت فشار در انتهای مسیر جریان و ایجاد خط جوش میشود. در تزریق ترتیبی بیش از یک نازل به کار میرود و این نازلها به ترتیب باز میشوند: در حالی که جبههٔ مذاب از نازل اول پیش میرود، نازل دوم درست در لحظهای که جبهه به آن میرسد باز میشود.
نتیجه: خط جوش از بین میرود یا نامرئی میشود، نیاز به نیروی گیره کاهش مییابد و تاب برداشتن کمتر میشود. برای این کار هر نازل باید با دقت میلیثانیهای کنترل شود؛ سیستم کنترل نازل سوزنی همین کار را انجام میدهد.
جزئیات موضوع: سیستم راهگاه گرم چیست و چه مزایایی دارد؟
هنگام انتخاب واحد کنترل
1. تعداد نواحی — عدد تعیینکننده بیشترین تعداد در قالبهای فعلی شما نیست، بلکه تعداد نواحی است که در آینده به کار خواهید برد 2. نوع سنسور — Fe/CuNi (نوع J)، NiCr/Ni (نوع K) یا Pt100؛ باید با سنسورهای موجود در قالب سازگار باشد 3. توان هر ناحیه — توان المنت جریان خروجی را تعیین میکند 4. راهاندازی نرم — المنتهای مرطوب یا المنتهایی که مدت طولانی بیکار ماندهاند، اگر مرحلهبهمرحله گرم نشوند آسیب میبینند 5. نیاز به نازل سوزنی — اگر تزریق ترتیبی انجام خواهد شد، باید یک NVS سازگار با واحد کنترل افزوده شود 6. اندازهگیری فشار حفره — اگر اعتبارسنجی فرایند و جداسازی خودکار قطعات سالم و معیوب مدنظر است، DMS لازم است 7. ارتباط با دستگاه — VARIO و JETmaster TP از طریق Ethernet و OPC/UA به مدیریت مرکزی داده متصل میشوند؛ RS232، RS485 و TTY اختیاری هستند
برای انتخاب واحد کنترل متناسب با کاربرد خود میتوانید با تیم پشتیبانی فنی ما تماس بگیرید.
قیمت واحد کنترل راهگاه گرم را چه چیزی تعیین میکند؟
در سیستمهای کنترل راهگاه گرم، معیار اصلی قیمت تعداد نواحی است، اما تنها عامل تعیینکننده نیست:
- تعداد نواحی — بازهٔ گستردهای وجود دارد، از واحد جمعوجور 1 تا 2 ناحیهای تا کابینت 240 ناحیهای
- ظرفیت جریان هر ناحیه — خروجی 16 آمپری و خروجی با جریان کمتر به معنای سختافزار متفاوت است
- نوع کابینت و تغذیهٔ برق — واحد رومیزی تکفاز و سیستم کابینتی سهفاز 400 ولت دو ردهٔ جداگانه هستند
- تشخیص عیب و پایش — پایش جریان نشتی، حفاظت در برابر خرابی تریاک، عیبیابی قالب و دقت کالیبراسیون
- ارتباط و رابط — پشتیبانی از USB، Ethernet و OPC/UA و صفحهنمایش لمسی صنعتی
- نازل سوزنی و فشار حفره — تزریق ترتیبی (آبشاری) به واحدهای کنترل اضافی نیاز دارد
هنگام تعیین تعداد نواحی باید نه فقط نیاز امروز قالب، بلکه نواحی که ممکن است بعداً افزوده شوند را هم در نظر گرفت؛ به همین دلیل کابینتهای ماژولار در گامهای 4 یا 8تایی بزرگ میشوند.
کافی است تعداد نواحی و نوع ترموکوپل را از نقشهٔ اتصال قالب خود برای ما بفرستید؛ ما کابینت مناسب را تعیین و قیمتگذاری میکنیم.
پرسشهای متداول
واحد کنترل به چند ناحیه نیاز دارد؟ هر نقطهٔ جداگانه گرمشده در قالب یک ناحیه است: هر نازل، بخشهای منیفولد و در صورت وجود، گرمکنهای نوک. شمارش از روی نقشهٔ اتصال قالبساز انجام میشود.
چرا نوع ترموکوپل اهمیت دارد؟ نوع J و نوع K بازههای دمایی متفاوت و سیمکشی متفاوت میخواهند. واحد کنترل باید با نوع سنسور قالب سازگار باشد؛ تطبیق نادرست باعث میشود دما اشتباه خوانده شود.
برای تزریق ترتیبی (آبشاری) چه چیزی لازم است؟ علاوه بر کنترل دما، یک واحد کنترل نازل سوزنی لازم است که زمانبندی باز و بسته شدن پینهای سوزنی را مدیریت کند. این روش پایه برای حذف خط جوش در قطعات بزرگ است؛ موضوع در مقالهٔ سیستم راهگاه گرم توضیح داده شده است.
آیا کابلهای اتصال قالب هم لازم است؟ بله. کابلهای المنت و ترموکوپل مخصوص قالب تهیه میشوند؛ استاندارد اتصال، قالب را با واحد سازگار میکند. این قلم اغلب در مرحلهٔ پیشفاکتور نادیده گرفته میشود.
سبد کامل FIEGE شامل واحدهای کنترل، نازل سوزنی و فشار حفره در صفحهٔ برند FIEGE آمده است.