راهحلهای دستگاه، تجهیزات
و قطعات یدکی
بهعنوان نمایندهٔ سازندگان پیشرو اروپایی در ترکیه، تجهیزات و پشتیبانی فنیای را تأمین میکنیم که خط تولید شما را فعال نگه میدارد.
مجموعهٔ کامل تجهیزات
برای خط تولید شما

دستگاههای تزریق پلاستیک
دستگاههای تزریق پلاستیک نو و دست دوم

سیستمهای مرکزی انتقال و تغذیهٔ مواد
انتقال خودکار مواد از سیلو و جامبو بگ به دستگاهها

سیستمهای دوزینگ گراویمتریک
دوزینگ رنگ و دوزینگ مواد آسیابی برای مواد اولیهٔ پلاستیکی
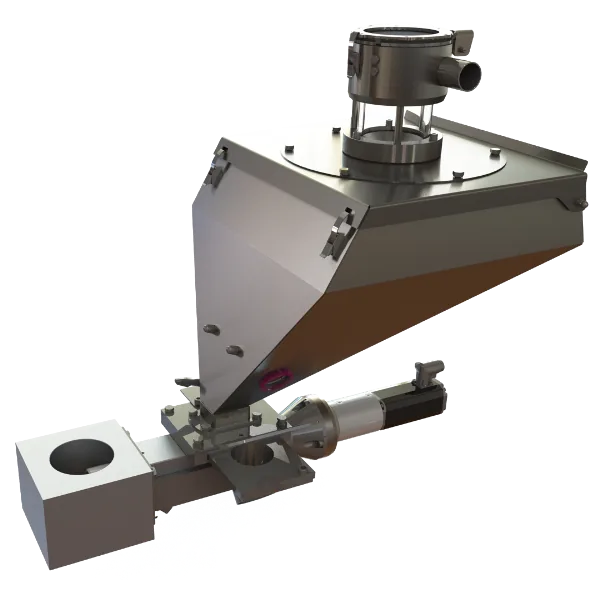
سیستمهای دوزینگ حجمی
دوزینگ مستربچ، افزودنی و مواد آسیابی

سیستمهای خشککن مواد پلاستیکی
سیستمهای خشککن مواد کنار دستگاه و مرکزی

دستگاههای کنترل دمای قالب
دستگاههای کنترل دمای قالب آبی و روغنی

سیستمهای کنترل راهگاه گرم (هاترانر)
واحدهای کنترل راهگاه گرم و سیستمهای نازل سوزنی

تعویض سریع قالب — سیستمهای مغناطیسی و هیدرولیک
کلمپ و تعویض سریع قالب با آهنربای الکتریکی-دائمی و سیستم هیدرولیک

فناوریهای کاهش وزن MuCell
کاهش وزن با تزریق گاز نیتروژن و MuCell
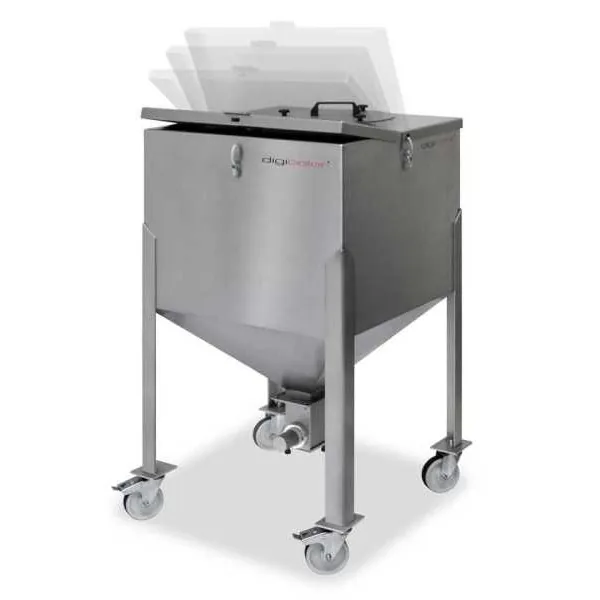
انبارش مواد اولیه و مخازن
مخازن گرانول استیل و ایستگاههای تخلیهٔ کیسه
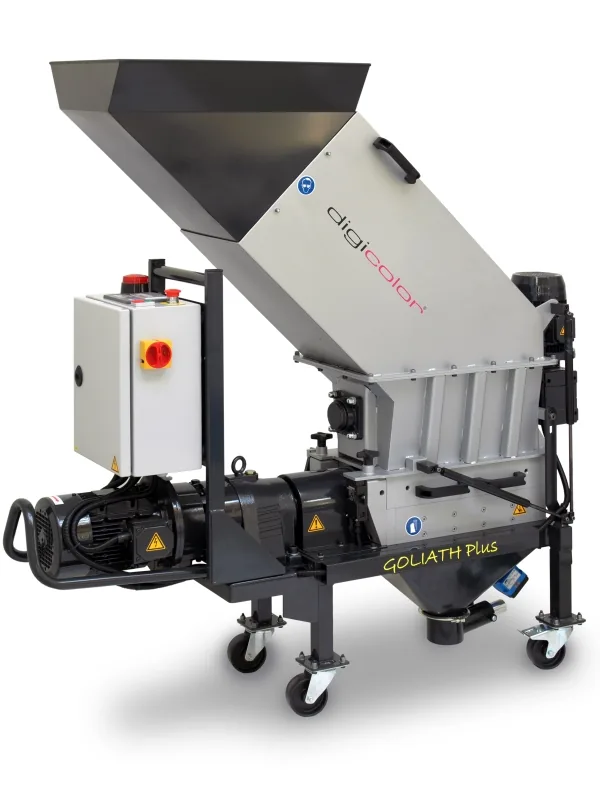
آسیابهای پلاستیک
آسیاب برای راهگاه، ضایعات و قطعات نهایی

سیستمهای نوار نقاله
تسمه نقالههای سفارشی برای خط قالبگیری تزریقی

آهنربا و سیستمهای جداسازی فلز
آهنرباهای دائمی و جداکنندههای مغناطیسی
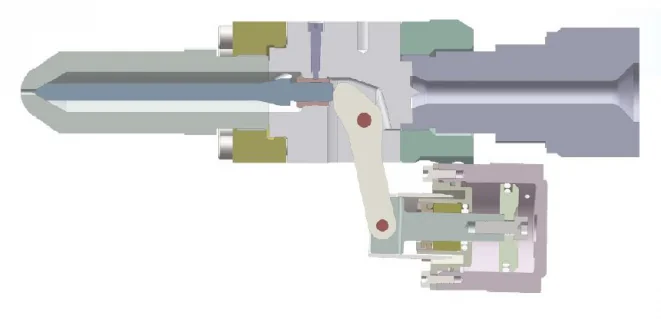
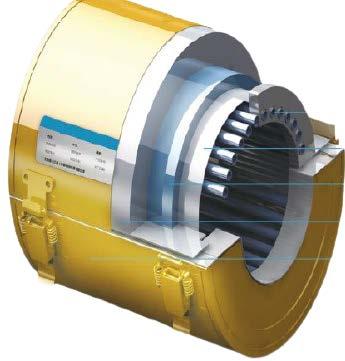
Nozzle System (نازلهای دستگاه تزریق)
راهکارهای نازل قطعکن (Shut-Off)، نازل فیلتردار و نازل میکسر
خنککاری محصول در قالبگیری دمشی
خنککاری داخلی با هوای فشردهٔ سرد
تجربههای میدانی
نصبهای واقعی
دستگاهها و سیستمهایی که در خطوط تولید سراسر ترکیه نصب و راهاندازی کردهایم — مهندسیای که در عمل آزموده شده است.
محصولات پرطرفدار
 DKM Plastik Makineleri
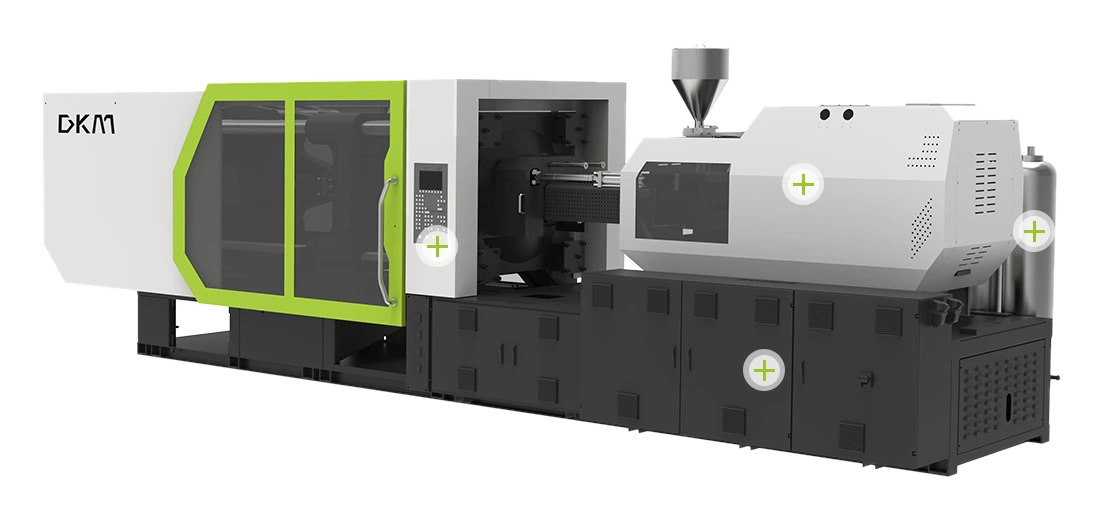 DKM Plastik Makineleri
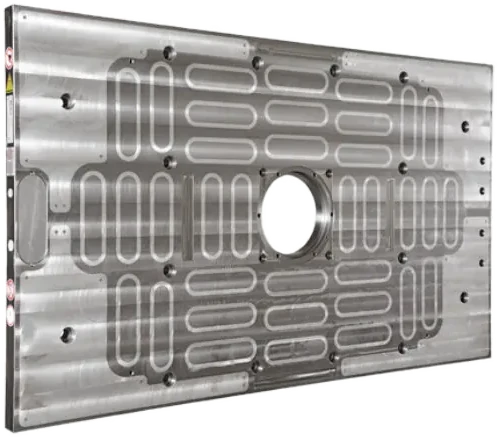 EAS Europe B.V.
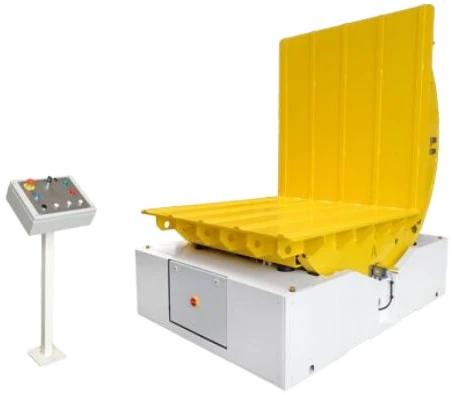 EAS Europe B.V.
 RUMMEL
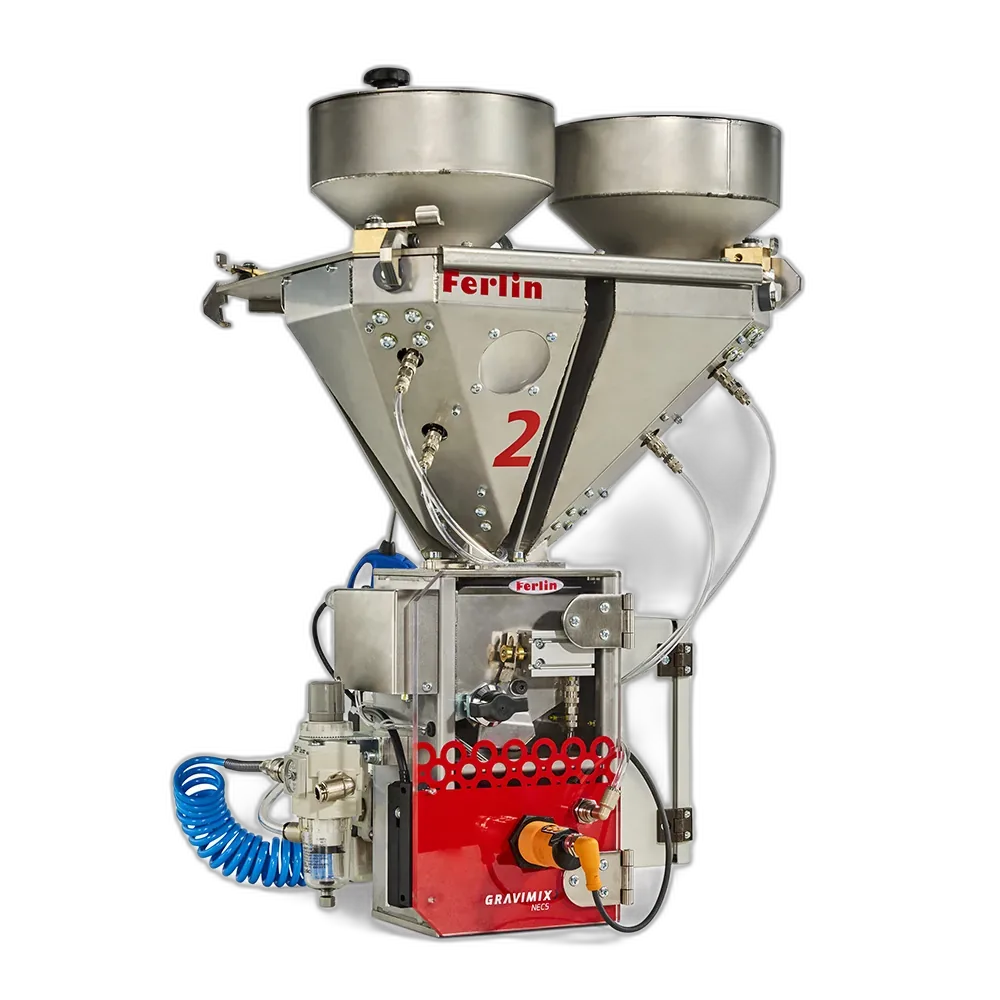 Ferlin Plastics Automation
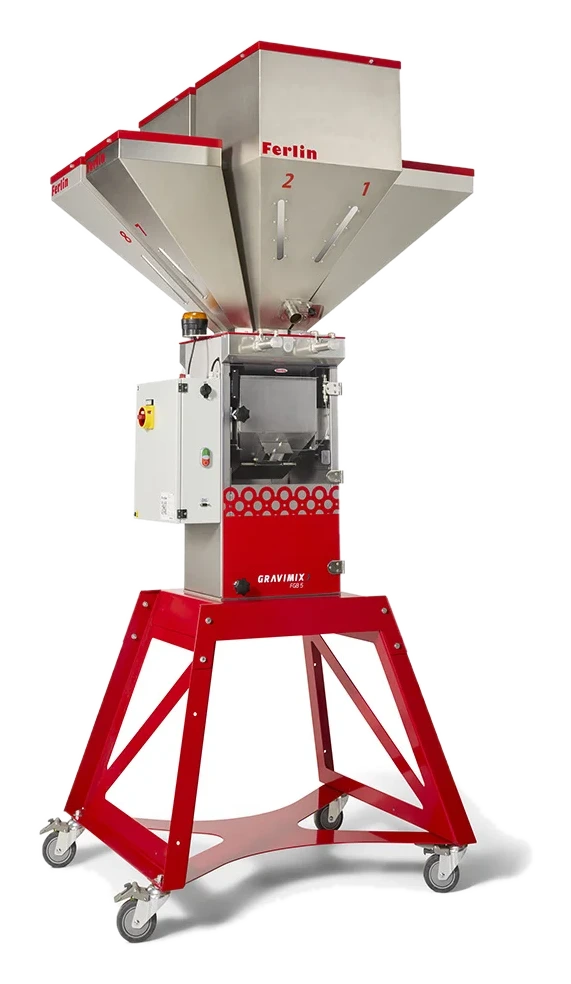 Ferlin Plastics Automation
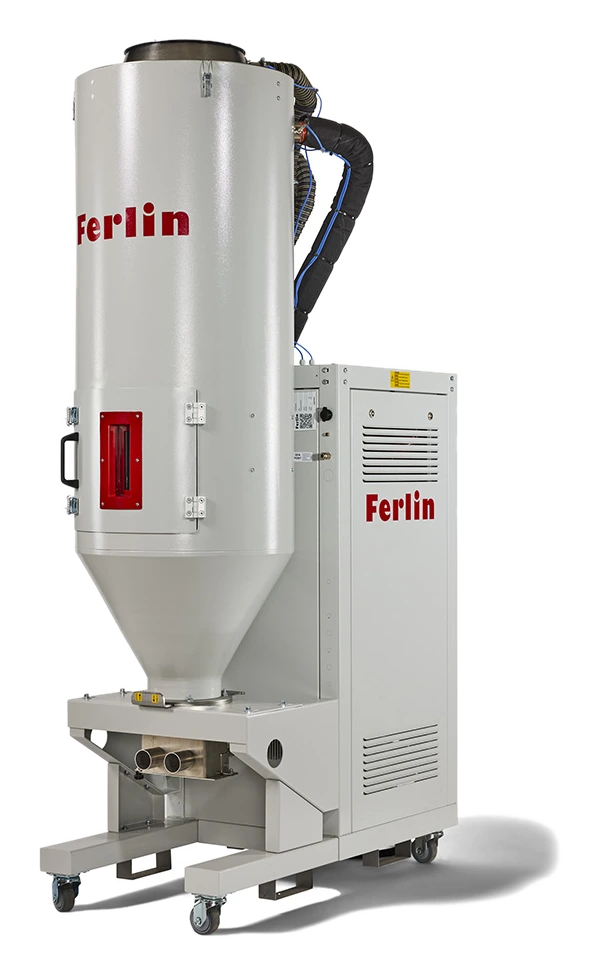 Ferlin Plastics Automation
 Ferlin Plastics Automation
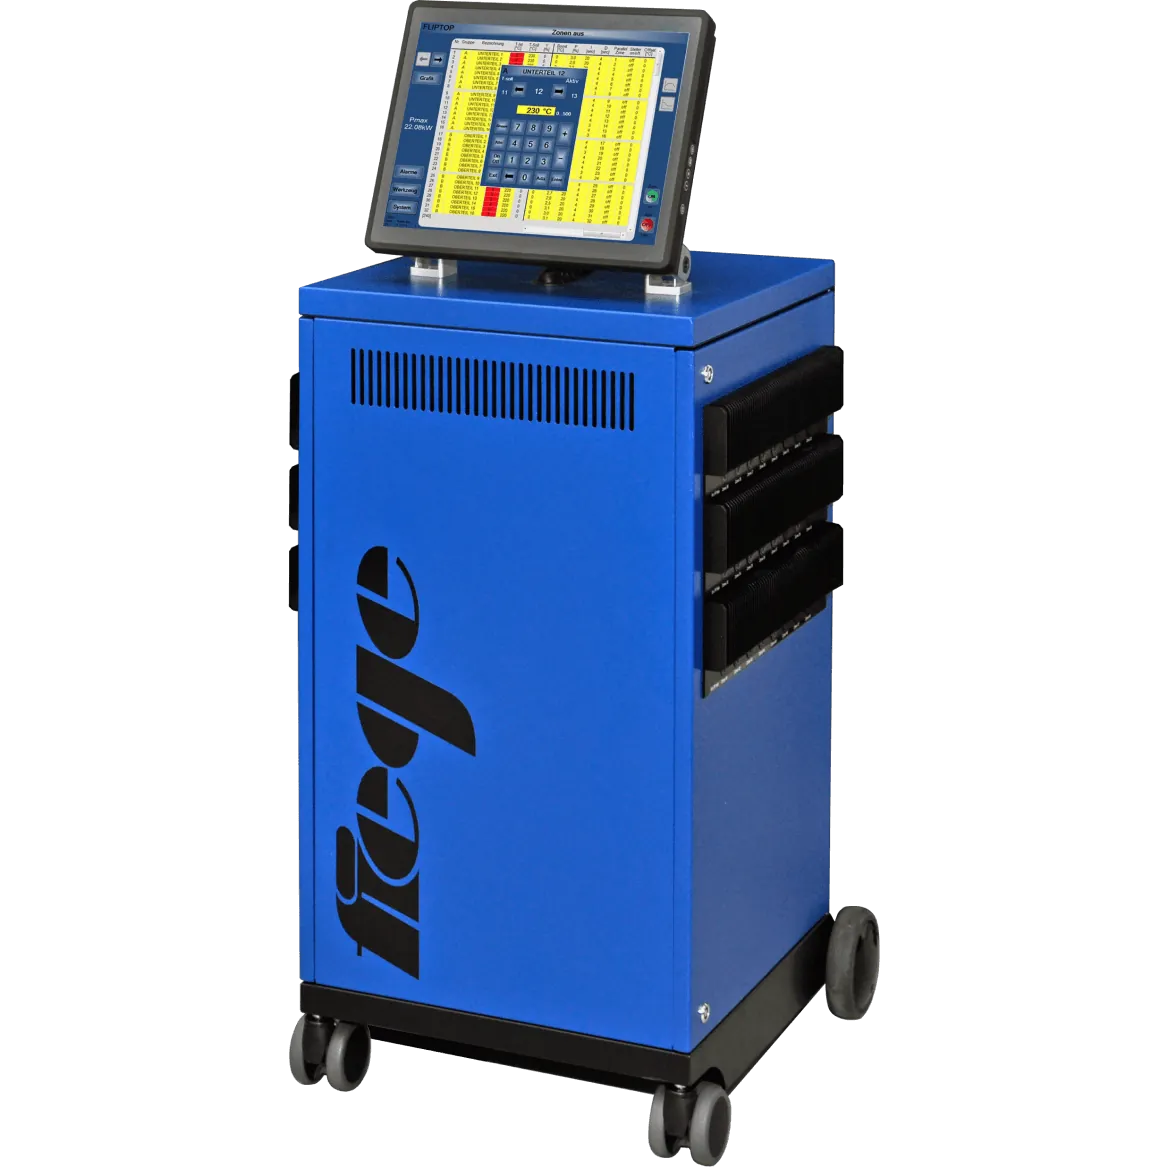 FIEGE Electronic
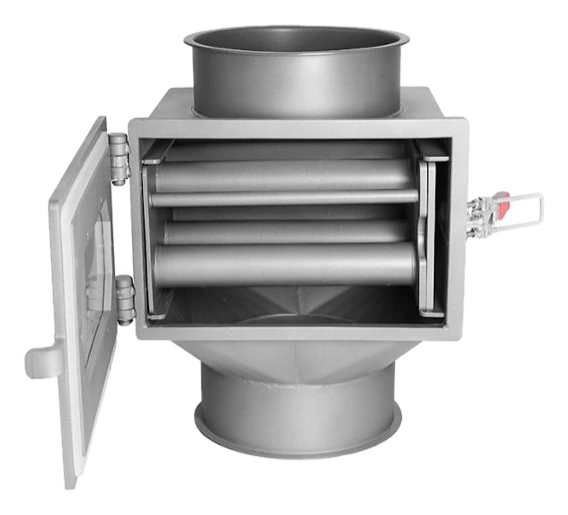 MENSINK Magnetics
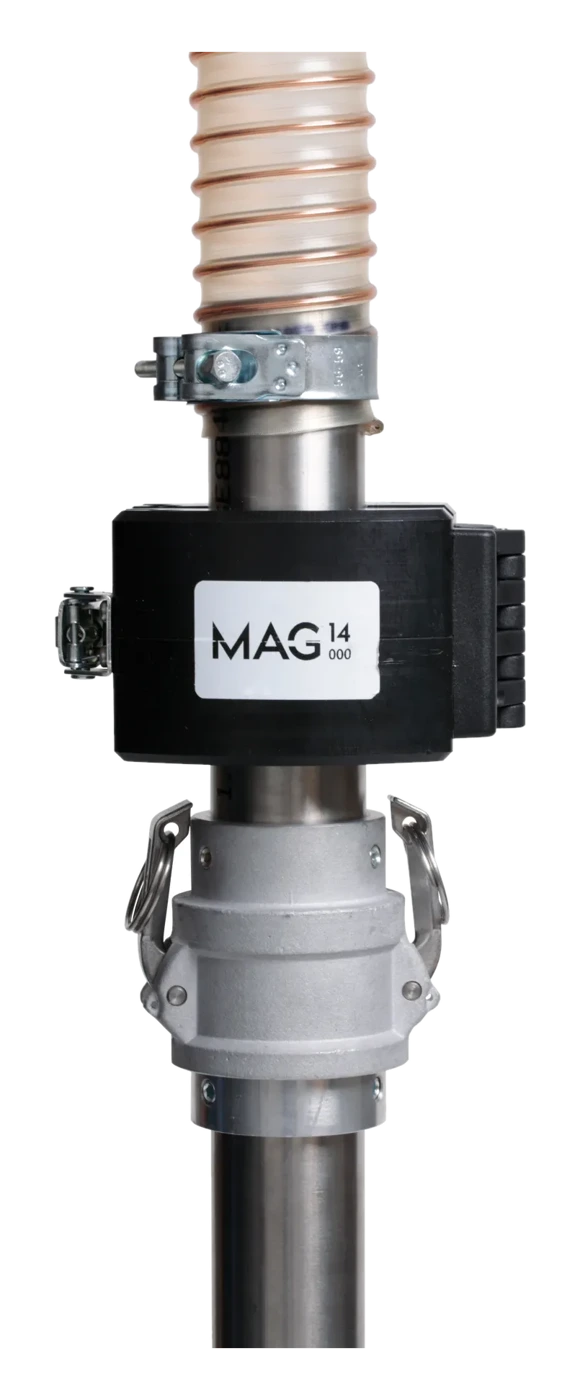 Michel Tube Engineering
دستگاه، تنها یک حلقه از خط است
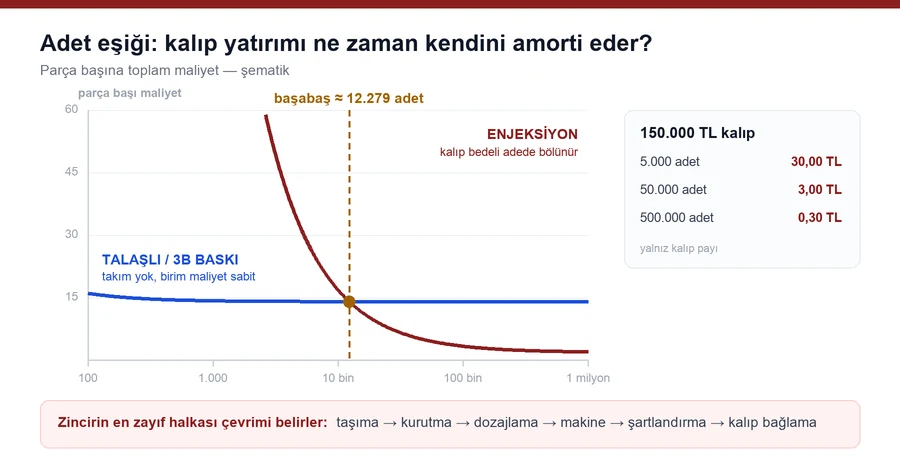
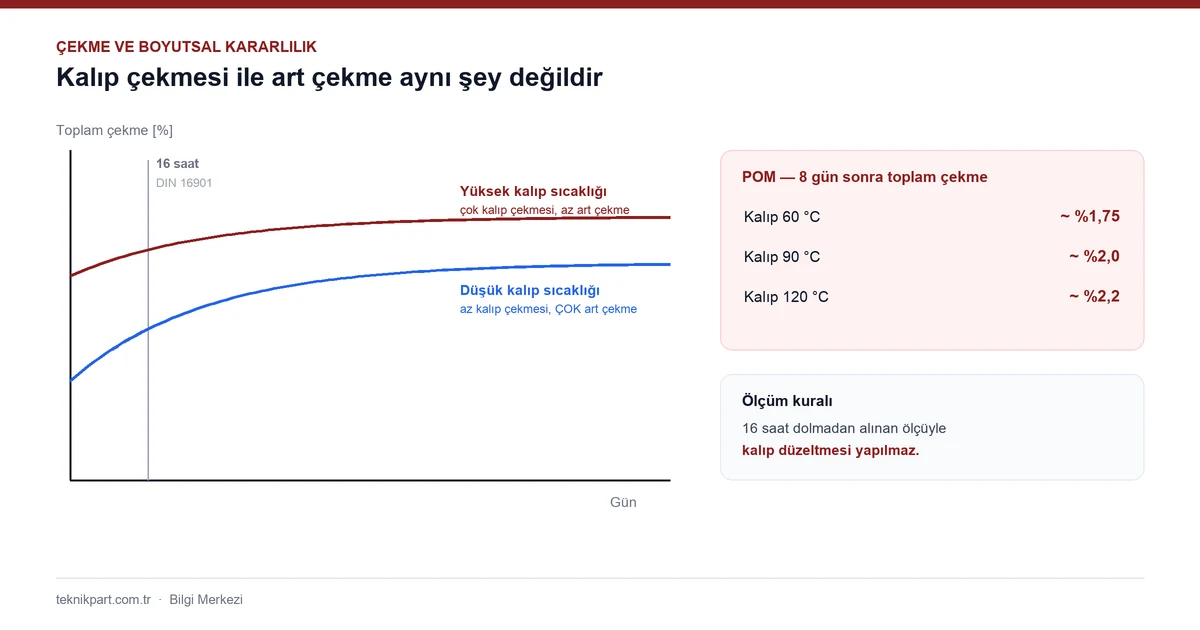
در خط قالبگیری تزریقی، آمادهسازی مواد و آمادهسازی قالب پیش از رسیدن کار به دستگاه کامل میشود. وقتی قطعه معیوب درمیآید، معمولاً اولین جایی که بررسی میشود دستگاه است — اما علت اغلب در حلقهای پیش از آن است.
موجودی 1,275 قطعه، قابل جستجو با کد سازنده
از آببندها تا پمپهای هیدرولیک و از سنسورها تا ماژولهای کنترل — قطعات 46 سازندهٔ مختلف در فهرست آمده است. در هر ردیف نام سازنده، کد سازنده و ابعاد نمایش داده میشود؛ بنابراین میتوانید مستقیماً کدی را که در دست دارید جستجو کنید.
 اورینگها و رینگهای پشتیبان361 قطعه
 سنسورهای موقعیت71 قطعه
 ماژولهای کنترل58 قطعه
 شیرهای کنترل جهت36 قطعه
 واگنهای خطی و بلبرینگها34 قطعه
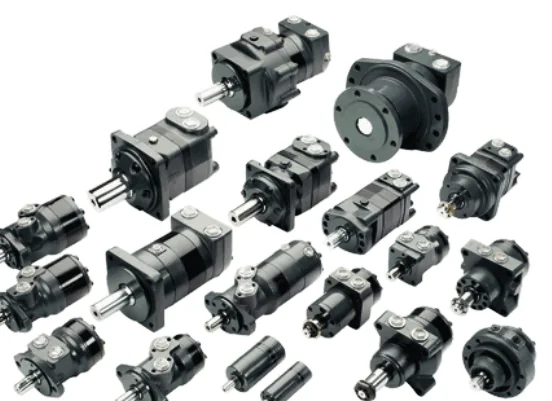 هیدروموتورها29 قطعه
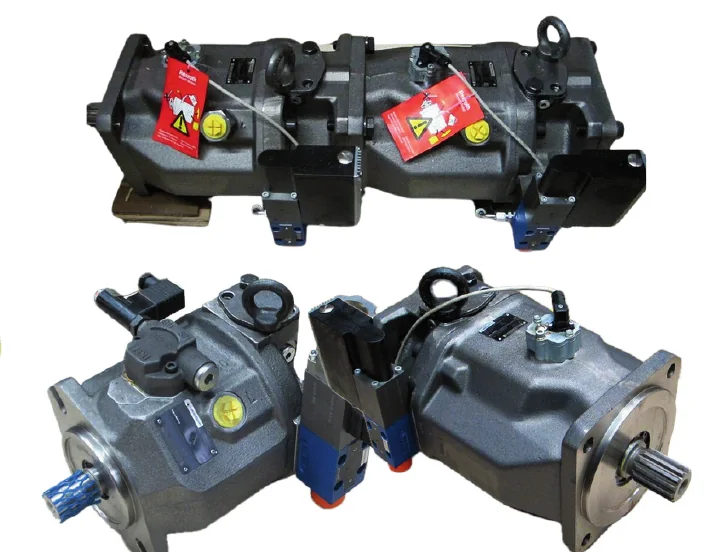 پمپهای دبی متغیر16 قطعه
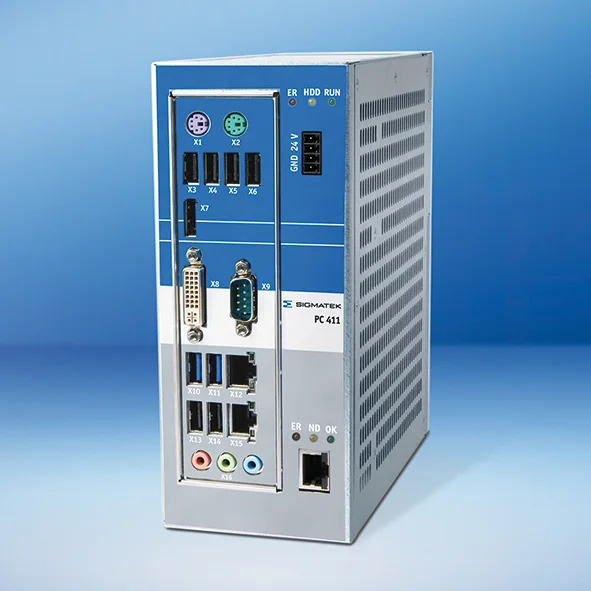 بردهای الکترونیکی و نمایشگرها11 قطعه
راهنماها و مقالات فنی



شریک قابلاعتماد شما
در راهحلها
با بیش از 22 سال تجربهٔ تیم بنیانگذار ما در صنعت تزریق پلاستیک، به هر نیازی — از دستگاه تا قطعهٔ یدکی، از نصب تا آموزش — از طریق یک نقطهٔ تماس واحد پاسخ میدهیم.
پشتیبانی مهندسی
انتخاب تجهیزات مناسب برای خط شما، بهینهسازی فرایند و مشاورهٔ فنی.
بیشتر ←نصب و راهاندازی
نصب حرفهای در محل، راهاندازی و آموزش اپراتور — راهحلهای کلید در دست.
بیشتر ←قطعات یدکی و خدمات
تداوم تولید با موجودی گسترده و قطعات یدکی اصلی.
بیشتر ←آموزش و پشتیبانی شبانهروزی
آموزش اپراتور و پشتیبانی فنی تلفنی و در محل برای به حداقل رساندن توقفهای تولید شما.
بیشتر ←ماشینحسابها
ضریب تناژ از این ضخامت به دست میآید: 1.00 (1 میلیمتر و کمتر 1.35 · 3 میلیمتر 1.00 · 5 میلیمتر و بیشتر 0.85). اگر طول مسیر جریان زیاد است، بهتر است نزدیک حد بالای این محدوده کار کنید.
انتخاب سری علاوه بر تناژ به کاربرد هم بستگی دارد — برای بستهبندی سریع، پزشکی، PET و PVC سریهای جداگانه وجود دارد.
اگر فایل سهبعدی قطعه را دارید، لازم نیست سطح را اندازه بگیرید — فایل STL را در زبانهٔ فایل سهبعدی بارگذاری کنید تا سطح تصویرشده و حجم خودکار محاسبه شوند.
این محاسبات مقادیر راهنما به دست میدهند؛ انتخاب نهایی باید بر پایهٔ هندسهٔ قطعه، طراحی قالب و دادههای سازندهٔ ماده انجام شود. برای ارزیابی ویژهٔ کاربرد خود، با تیم پشتیبانی فنی ما تماس بگیرید.
این محاسبه چگونه انجام میشود؟
در هنگام تزریق، مذاب نیرویی ایجاد میکند که میکوشد قالب را باز کند. این نیرو برابر است با سطح تصویرشدهٔ قطعه عمود بر خط جدایش ضرب در فشار داخل حفره. نیروی گیرهٔ دستگاه باید از آن بیشتر باشد؛ در غیر این صورت قالب چند میکرون باز میشود و پلیسه پدید میآید.
این ضریب بسته به ماده و نوع قطعه در محدودهٔ 0.3 تا 0.8 تن بر سانتیمتر مربع قرار میگیرد: برای مواد روان (PE، PP) پایین و برای مواد با ویسکوزیتهٔ بالا (PC، PMMA) بالاست. هرچه نسبت طول مسیر جریان به ضخامت دیواره بزرگتر باشد، فشار بیشتری لازم است — به همین دلیل بستهبندیهای دیواره نازک نزدیک حد بالای این محدوده قرار میگیرند. پرکنندههایی مانند الیاف شیشه ویسکوزیته را بالا میبرند، بنابراین درصد افزودنی هم بهصورت یک ضریب وارد محاسبه میشود. به نتیجه 10 تا 20 درصد حاشیهٔ اطمینان افزوده میشود.
بیایید با هم
خط تولید شما را تقویت کنیم
برای دستگاهها و قطعات یدکی مورد نیازتان با تیم متخصص ما تماس بگیرید.
استعلام قیمت
فرم را پر کنید تا تیم ما در اسرع وقت با شما تماس بگیرد.