محصولات سیستمهای خشککن مواد پلاستیکی(15)
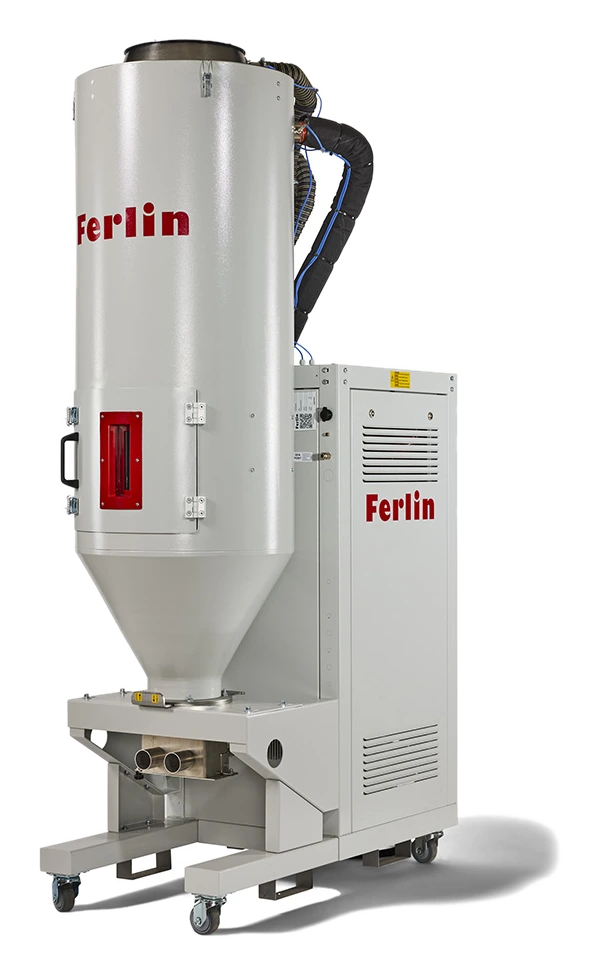 Ferlin Plastics Automation
›Ferlin EasyDry HT
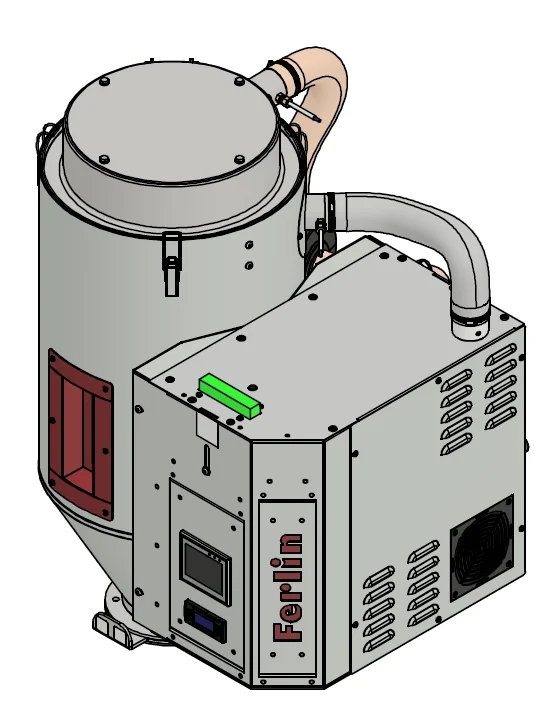 Ferlin Plastics Automation
›Ferlin EasyDry
 Ferlin Plastics Automation
›Ferlin HotDry
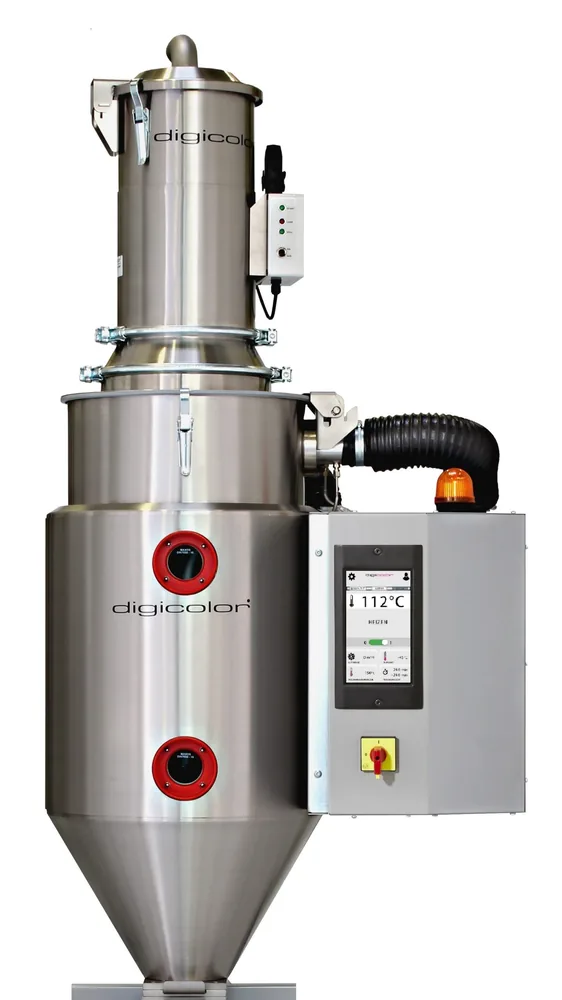 DIGICOLOR
›خشککنهای Digicolor Drywell
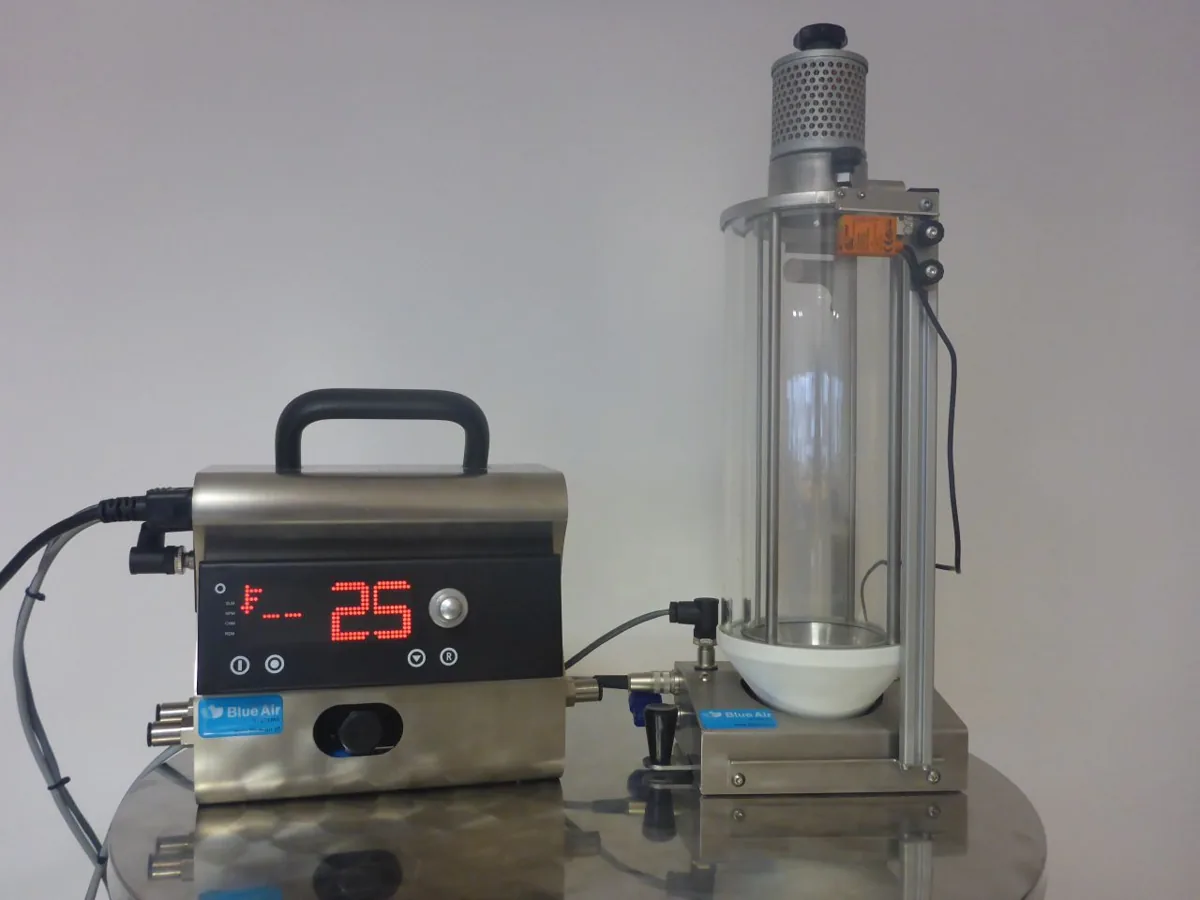 Blue Air Systems
›خشککنهای هوای فشرده Blue Air
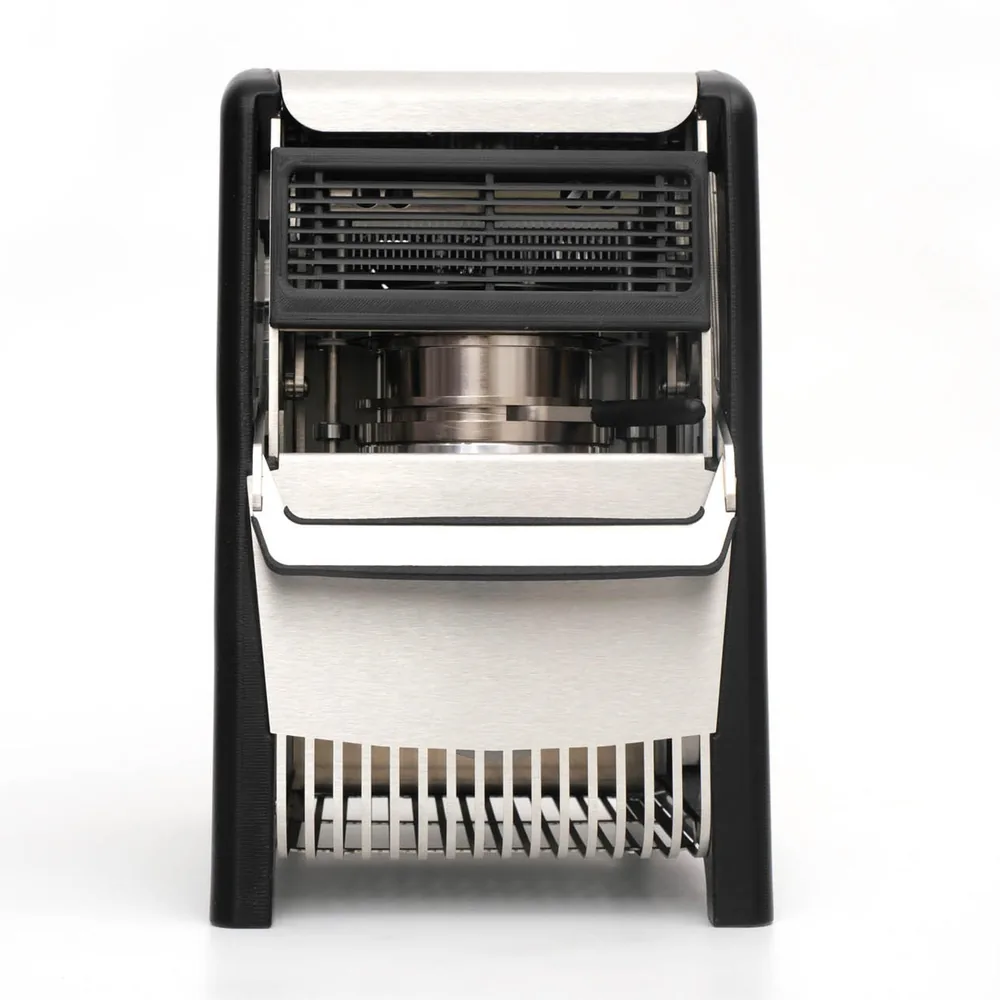 DIGICOLOR
›تجهیزات و خدمات خشککن
سیستمهای خشککن مواد پلاستیکی
در تولید به روش قالبگیری تزریقی و اکستروژن، رطوبت منشأ رایجترین مشکلات کیفی است. پلاستیکهای رطوبتگیر (جاذب رطوبت) رطوبت هوا را به درون گرانول میکشند؛ خشک کردن آنها پیش از فرآوری الزامی است.
بهای کار با مواد اولیهٔ مرطوب فقط یک عیب سطحی نیست:
| نشانه | علت فیزیکی | نتیجه |
|---|---|---|
| رگههای نقرهای روی سطح | رطوبت درون مذاب بخار میشود و به سطح کشیده میشود | ضایعات، تولید دوباره |
| شکنندگی، مقاومت ضربهٔ پایین | گسستن زنجیر (هیدرولیز) در موادی مانند PA و PC | قطعه در محل استفاده میشکند |
| تغییر ابعاد و پلیسه | ویسکوزیته از بچی به بچ دیگر تغییر میکند | تولیدی که ابعاد را حفظ نمیکند |
| کدری در قطعهٔ شفاف | افت عدد ویسکوزیتهٔ PET | بچ مردود |
هیدرولیز ویژگی مهمی دارد: برگشتناپذیر است. زنجیر پلیمری شکسته را نمیتوان با خشک کردن بعدی ترمیم کرد و آن بچ با استحکام پایین خود باقی میماند. به همین دلیل خشک کردن پارامتری نیست که بتوان پس از تولید اصلاح کرد، بلکه شرطی است که باید پیش از آن برآورده شود.
انواع خشککن: کدام برای کدام مواد اولیه؟
| نوع خشککن | اصول کار | مواد اولیهٔ مناسب | سری |
|---|---|---|---|
| هوای خشک (رطوبتگیر) | نقطهٔ شبنم هوا را تا سطوحی نزدیک به –40 °C پایین میآورد و رطوبت درونی گرانول را خارج میکند | رطوبتگیر: PA، PC، ABS، PET، PBT، PMMA، TPU، PLA، ASA | Ferlin EasyDry |
| هوای خشک دمابالا (HT) | همان اصول، دمای فرایند تا 170 °C | پلاستیکهای مهندسی دمابالا: PA66، PPS، PEEK، PEI، PET | Ferlin EasyDry HT |
| هوای گرم | فقط رطوبت سطحی را با هوای محیط گرمشده خارج میکند | غیررطوبتگیر: PP، PE، PS | Ferlin HotDry |
انتخاب باید در هر دو جهت درست باشد. خشککنهای هوای گرم (گازگیر) برای مواد رطوبتگیر کافی نیستند؛ رطوبتی که خود هوای محیط حمل میکند اجازه نمیدهد رطوبت نفوذکرده به درون گرانول بیرون کشیده شود. عکس آن هم درست است: خرید خشککن هوای خشک برای PE و PP که فقط سطحشان خیس میشود، پرداخت هزینهٔ ظرفیتی است که هرگز به کار نخواهد رفت.
ظرفیت خشککن چگونه محاسبه میشود؟
دو مقدار تعیینکننده وجود دارد: مصرف ساعتی مواد اولیهٔ دستگاه و زمان ماندی که مواد لازم دارند. حجم قیف باید آنقدر بزرگ باشد که حاصلضرب این دو را در خود جای دهد.
مثال: دستگاهی که در ساعت 40 کیلوگرم PA6 مصرف میکند، برای زمان ماند 4 ساعته باید پیوسته 160 کیلوگرم مواد در قیف داشته باشد. چون چگالی تودهای PA6 حدود 0.65 کیلوگرم بر لیتر است، این یعنی قیفی با حجم دستکم 250 لیتر.
مقادیر رایج خشک کردن:
| مواد اولیه | دمای خشک کردن | زمان ماند |
|---|---|---|
| PA6 / PA66 | 80 °C | 3 – 5 ساعت |
| PC | 120 °C | 2 – 4 ساعت |
| ABS | 80 °C | 2 – 3 ساعت |
| PET | 160 – 180 °C | 4 – 6 ساعت |
| TPU | 80 °C | 2 – 3 ساعت |
برای مقادیر دما، زمان و رطوبت همهٔ مواد اولیه میتوانید جدول دادههای فرایندی مواد را ببینید. اینکه چرا مواد رطوبتگیر رفتار متفاوتی دارند و نقطهٔ شبنم یعنی چه، در راهنمای خشک کردن مواد بهتفصیل توضیح داده شده است.
انتخاب قیف بزرگتر از نیاز هم مشکلساز است: اگر مواد بیش از اندازه در هوای گرم بماند، بهویژه در PET و TPU تخریب آغاز میشود.
خشک کردن کنار دستگاه یا مرکزی؟
اگر روی یک یا چند دستگاه مواد اولیهٔ متفاوت فرآوری میشود، خشککن کنار دستگاه راهحل درست است؛ هر دستگاه مواد خود را با زمان خود خشک میکند. در کارخانههایی که یک مادهٔ اولیه به دستگاههای متعدد میرود، خشک کردن مرکزی اقتصادیتر است و مواد خشکشده از طریق خط انتقال مرکزی توزیع میشود.
در خشک کردن مرکزی نقطهٔ حساس خود خط است: گرانول خشکشده هنگام انتقال در خطی بدون عایق یا مرطوب، ممکن است پیش از رسیدن به دستگاه دوباره رطوبت جذب کند.
قیمت خشککن پلاستیک را چه چیزی تعیین میکند؟
قیمت خشککنها از یک قلم واحد تشکیل نمیشود؛ سرفصلهای زیر تفاوت میان پیشفاکتورها را ایجاد میکنند:
- حجم قیف و دبی هوا — با بزرگ شدن ظرفیت، بدنه، دمنده و المنت همه بزرگ میشوند؛ این عامل اصلی تعیین قیمت است
- نوع خشککن — سیستم رطوبتگیر هوای خشک ساختاری پیچیدهتر از واحد هوای گرم دارد
- دمای کار — مدلهای HT که تا 170 درجهٔ سانتیگراد میرسند از نظر عایق و مواد در ردهٔ دیگری قرار دارند
- تجهیزات کنترل — پایش نقطهٔ شبنم، مدیریت خودکار زمان ماند و کارکردهای صرفهجویی انرژی
- شاسی، جعبهٔ مکش و آسپیراسیون — تجهیزات تکمیلی که بسته به چیدمان کنار دستگاه تغییر میکنند
در کنار قیمت خرید، مصرف انرژی را هم باید در نظر گرفت: خشک کردن پس از دستگاهها بزرگترین قلم در کل مصرف برق یک کارخانهٔ تزریق پلاستیک است و خشککنی که بزرگتر از نیاز باشد یا پیوسته کار کند، این تفاوت را هر ماه میپردازد. این موضوع را در مقالهٔ مصرف انرژی و راههای صرفهجویی بررسی کردهایم.
اگر مواد اولیهای را که فرآوری میکنید و مصرف ساعتی خود را به ما بگویید، میتوانیم نوع و حجم قیف لازم را با هم تعیین کنیم و پیشفاکتور آماده کنیم.
خشک کردن با هوای فشرده
در کنار خشککنهای رطوبتگیر، خشککنهای هوای فشردهٔ Blue Air هم وجود دارند که از هوای فشردهٔ خشکشدهٔ کارخانه استفاده میکنند و به احیا نیاز ندارند. این خشککنها برای میکروقالبگیری، خشک کردن روی دستگاه و کارخانههایی که هوای خروجی دستگاه قالبگیری دمشی را بازیابی میکنند مناسب هستند.
پرسشهای متداول
آیا خشککن هوای گرم برای نایلون یا PET کافی است؟ خیر. این مواد رطوبت را به درون گرانول جذب میکنند؛ خشککنی که با هوای محیط کار میکند فقط سطح را خشک میکند. با مواد اولیهٔ رطوبتگیر مانند نایلون، PC و PET، خشککن رطوبتگیر هوای خشک الزامی است.
چرا نقطهٔ شبنم با عدد منفی بیان میشود؟ نقطهٔ شبنم معیار میزان خشکی هوا است، نه دمای خشککن. در حالی که خشککن هوا را در بازهٔ 80 تا 170 درجهٔ سانتیگراد گرم میکند، رطوبت همان هوا آنقدر کم است که با نقطهٔ شبنم –40 درجهٔ سانتیگراد برابر است. هوا همزمان گرم و خشک است.
آیا خشک کردن مواد اولیه بیش از نیاز آسیب میزند؟ بله. ماندن طولانی در هوای گرم، بهویژه در PET و TPU، به تخریب، زرد شدن و افت خواص مکانیکی میانجامد. زمان ماند باید بر اساس ماده تنظیم شود و نباید بهعنوان حاشیهٔ اطمینان طولانی شود.
آیا مواد آسیابی را هم باید خشک کرد؟ بله. چون مواد آسیابی سطح بزرگی دارد، سریعتر از گرانول نو رطوبت جذب میکند. همچنین چون یک بار دیگر چرخهٔ حرارتی را طی کرده، مستعدتر به تخریب است؛ نسبت و خشک کردن آن باید جداگانه مدیریت شود.
Teknik Part راهکارهای خشک کردن کنار دستگاه و مرکزی را، در صدر آنها خشککنهای هوای خشک Ferlin EasyDry، ارائه میدهد.
برای سبد کامل Ferlin شامل خشککن، دوزینگ و انتقال مواد میتوانید صفحهٔ برند Ferlin را ببینید.