در یک کارخانهٔ قالبگیری تزریقی، خطرناکترین لحظهها اغلب نه در حین تولید، بلکه میان دو دورهٔ تولید رخ میدهند: وقتی قالبی پنجتنی روی جرثقیل تاب میخورد، وقتی قالبی روی شاخکهای لیفتراک وارد پیچ میشود، وقتی دستگاهی به جای تازهاش سرانده میشود. اگر برنامهریزی نشود، جابهجایی هم بزرگترین خطر ایمنی کار و هم پرهزینهترین قلم خسارت است — صورتحساب قالبی که افتاده اغلب از قیمت تجهیزاتی که باید آن را حمل میکرد بیشتر است. این مقاله به روشهای ایمن جابهجایی قالب و دستگاه و انتخاب تجهیزات درست میپردازد.
جرثقیل پاسخ همهٔ مسائل نیست
جرثقیل سقفی ابزار پیشفرض جابهجایی قالب است — اما سه محدودیت ساختاری دارد. نخست، جرثقیل به همه جا نمیرسد: پشت ستونها، دهانههای جانبی و جلوی قفسهٔ قالبسازی در بیشتر کارخانهها بیرون از محدودهٔ جرثقیلاند. دوم، جرثقیل منبعی مشترک است: وقتی تعویض قالب در صف جرثقیل قرار میگیرد، آنچه در واقع منتظر میماند توقف پرس است. سوم و مهمتر از همه، بار زیر قلاب تاب میخورد و خطای بستن بار (اسلینگبندی)، سر خوردن از قلاب یا مرکز ثقل نادرست مستقیماً خطر له شدن است. در کارخانههای خوب برنامهریزیشده، جرثقیل برای کارهایی نگه داشته میشود که بالا بردن قالب را لازم دارند؛ بار جابهجایی افقی را تجهیزات زمینی بر عهده میگیرند.
لیفتراک هم حاملی است که برای قالب طراحی نشده: قالب مهارنشده روی شاخکها سر میخورد، با مرکز ثقل بالایش خطر واژگونی دارد و سطوح جدایش حساس با ضربهٔ شاخکها آسیب میبینند. میتواند ابزار اضطراری باشد؛ نباید روش استاندارد باشد.
چهار ردهٔ جابهجایی زمینی
| تجهیزات | چه کاری انجام میدهد | ظرفیت معمول |
|---|---|---|
| ترولی حمل قالب | قالب را در مسیری ثابت بهصورت افقی میان پرس و قالبسازی جابهجا میکند | 2 - 30 تن (تا 500 تن در طرحهای ماژولار) |
| حامل سکویی بارهای سنگین | بارهای سنگین در مسیر آزاد؛ انتقال دستگاه و قالبهای بزرگ | 10 - 50 تن |
| حامل باتریدار با اپراتور پیاده | انتقال جمعوجور با اپراتوری که کنارش راه میرود؛ فضاهای تنگ | تا ردهٔ 25 - 45 تن |
| قفسهٔ کشویی انبارش قالب | قالب را بهجای قفسه در کشو نگه میدارد؛ دسترسی بدون جرثقیل | بر حسب وزن قالب در هر خانهٔ قفسه |
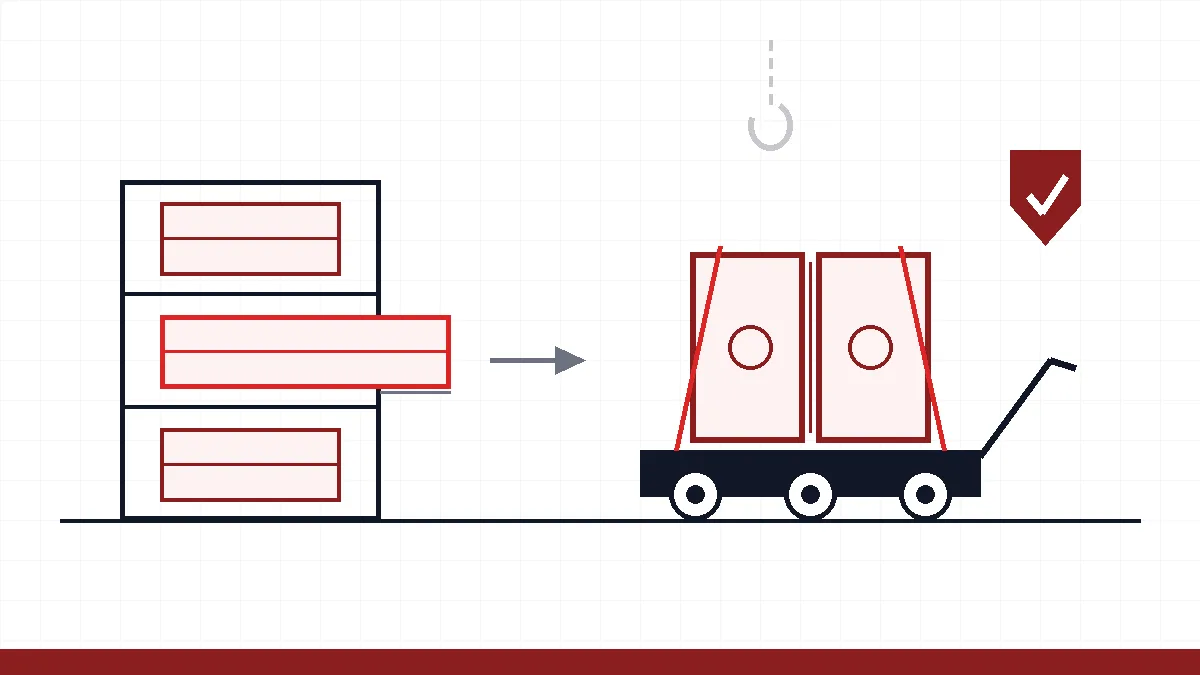
این ردهها جایگزین یکدیگر نیستند، بلکه حلقههای یک زنجیرهاند: کشوی قفسه قالب را به جلو میآورد، ترولی آن را به پرس میبرد و حامل سکویی سنگین دستگاه نو را در جای خود قرار میدهد. برای محصولات متناظر با این زنجیره صفحهٔ راهکارهای حمل و انبارش ما را ببینید؛ باز کردن و چرخاندن ایمن قالب در کارگاه موضوع جداگانهای است که در تجهیزات چرخاندن قالب و راهنمای نگهداری قالب ما به آن پرداخته شده است.
مهندسی مسیر: کف پیش از تجهیزات
پرسشهایی که پیش از انتخاب تجهیزات حمل باید پاسخ داده شوند نه به تجهیزات، بلکه به ساختمان مربوطاند:
- بار کف: یک قالب 30 تنی + یک ترولی 5 تنی چند کیلوگرم به ازای هر چرخ به کف فشار میآورد؟ آیا بتن در همهٔ نقاط — بهویژه روی دریچههای کانال و درزهای انبساط — این بار را تحمل میکند؟
- هندسه: عرض درها، شعاع چرخش راهروها، سطوح شیبدار و آستانهها. تا وقتی مسیر سنگینترین قالب روی کاغذ پیموده نشده، هیچ تجهیزاتی نباید سفارش داده شود.
- پارک و شارژ: نقطهٔ شارژ حامل باتریدار و محل پارک ترولی؛ در کنار مسیر، نه روی آن.
- تفکیک ترافیک: محلهای تقاطع پیادهروها با مسیر حمل باید علامتگذاری شوند؛ در نقاط کور آینه یا سنسور افزوده شود.
جابهجایی دستگاه: پروژهای مستقل
جابهجایی دستگاه تزریق پلاستیک در داخل کارخانه، یا انتقال آن به کارخانهٔ جدید، صرفاً نسخهٔ بزرگشدهٔ جابهجایی قالب نیست؛ انضباط خاص خود را میطلبد. دانستن اینکه مرکز ثقل در وسط بدنهٔ دستگاه نیست (سمت واحد تزریق سنگین است)، اینکه نقاط بلند کردن باید طبق نقشهٔ سازنده انتخاب شوند و اینکه پیش از جابهجایی باید مواد درون ماردون تخلیه و جکها مهار شوند، تفاوت میان حادثه و کاری بیخسارت است. پس از جابهجایی تا وقتی تراز بودن و موازی بودن میلهای راهنما بررسی نشده، تولید نباید از سر گرفته شود — دستگاهی که کج نشسته باشد دری بهروی زنجیرهای از مشکلات بیصدا، از ایمنی قالب تا سایش واحد گیره، میگشاید. برای کارهایی در این مقیاس، تیم فنی ما از مرحلهٔ برنامهریزی به بعد پشتیبانی میکند.
ایمنی بهصورت مکتوب: پنج قاعده
1. هیچکس زیر قلاب نباشد — وقتی قالب در هواست، با طناب راهنما هدایت میشود، نه با دست. 2. هیچ بار مهارنشدهای جابهجا نمیشود — روی ترولی هم مانند لیفتراک، قالب بهطور مکانیکی مهار میشود؛ به اصطکاک اتکا نمیشود. 3. ظرفیت تجهیزات با محاسبه تأیید میشود، نه با برچسب — وزن واقعی قالب باید با توزین دانسته شود؛ «حدود پنج تن» دادهٔ مهندسی نیست. 4. مسیر از پیش شناخته شده است — مانع موقت، دریچهٔ باز کانال یا پالت پارکشده در حین جابهجایی کشف نمیشود. 5. نقطهٔ تحویل میان جرثقیل و تجهیزات زمینی تعریف شده است — لحظهای که قالب از جرثقیل روی ترولی پایین میآید پرخطرترین حلقهٔ زنجیره است؛ این محدوده باید علامتگذاری و خالی نگه داشته شود.
اینکه ایمنی در سمت کلمپ قالب چگونه با سختافزار تضمین میشود — از جمله اینترلاک دوشاخهٔ جرثقیل — را در مطالعهٔ موردی 3200 تن خود شرح دادهایم؛ ارزیابی تجهیزات زنجیرهٔ حمل خود را میتوانید از صفحهٔ راهکارهای حمل آغاز کنید.