شما طرح یک قطعه را در دست دارید و میخواهید آن را تولید کنید. نخستین پرسش اغلب این است که «کدام دستگاه را بخرم»؛ اما این ترتیب درستی نیست. ابتدا باید به این پرسش پاسخ داد که هندسهٔ قطعه کدام روشها را ممکن میکند و سپس به اینکه تیراژ برنامهریزیشده کدامیک از آنها را اقتصادی میکند. انتخاب دستگاه پس از این دو پاسخ میآید.
این مقاله این ترتیب را برای کسانی شرح میدهد که تولید را از صفر آغاز میکنند یا قطعهٔ تازهای را وارد تولید میکنند.
یک قطعهٔ پلاستیکی را به چند روش میتوان تولید کرد؟
هندسه گزینهها را محدود میکند و تیراژ از میان آنها انتخاب میکند:
| روش | قطعهٔ نمونه | تیراژ اقتصادی | هزینهٔ قالب و ابزار | دقت ابعادی |
|---|---|---|---|---|
| قالبگیری تزریقی | قطعهٔ پیچیده با تلرانس تنگ، تولید سری | بیش از 5,000 | بالا | دقیقترین |
| اکستروژن | پروفیل پیوسته، لوله، ورق، فیلم | بر حسب متر سنجیده میشود | متوسط | در مقطع خوب، در طول آزاد |
| قالبگیری دمشی | ظرف توخالی، گالن، بطری | بیش از 10,000 | متوسط تا بالا | متوسط |
| ترموفرمینگ | ظرف دیوارهنازک، بستهبندی، روکش داخلی | بیش از 1,000 | پایین | باز |
| قالبگیری چرخشی (روتومولدینگ) | بدنهٔ توخالی با حجم بزرگ | بیش از 100 | پایین | باز |
| ماشینکاری / چاپ 3D | نمونهٔ اولیه، تکنمونه یا تیراژ بسیار کم | 1 – 500 | ندارد | دقیق (بسته به روش) |
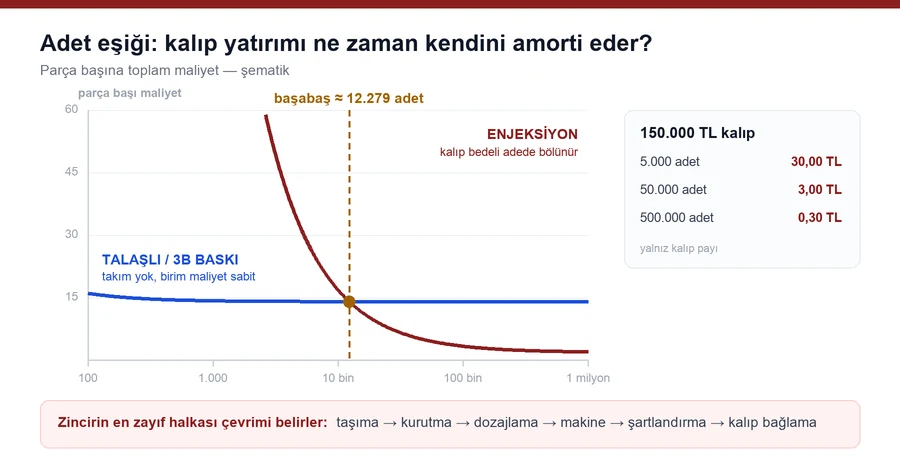
نکتهای که در جدول از چشم میافتد این است: در تیراژ پایین هیچ روش مبتنی بر قالب اقتصادی نیست. ساختن قالب برای سفارشی 200 عددی، هزینهٔ هر قطعه را از ماشینکاری هم بالاتر میبرد. در مقابل، در تیراژ 100,000 عدد سهم قالب در هر قطعه به کسری از یک سنت میرسد و قالبگیری تزریقی رقیبی ندارد.
چرا بیشتر قطعات با قالبگیری تزریقی تولید میشوند؟
چهار دلیل در کنار هم:
- هندسهٔ پیچیده در یک مرحله — رزوه، خار، دندههای تقویتی، دیوارههای نازک و مقاطع مختلف در یک چرخه بیرون میآیند
- تکرارپذیری — قطعهٔ دههزارم همان ابعاد قطعهٔ اول را دارد؛ خط مونتاژ همین را میخواهد
- زمان چرخه — بر حسب ثانیه سنجیده میشود و در تعداد حفرههای قالب ضرب میشود
- سازگاری با اتوماسیون — برداشتن قطعه، جداسازی و بستهبندی در همان خط راهاندازی میشوند
برای خود روش و اصول کار دستگاه، مقالهٔ دستگاه تزریق پلاستیک چیست را ببینید؛ موضوع اینجا این نیست که دستگاه چگونه کار میکند، بلکه این است که تولید چگونه راهاندازی میشود.
قلم اصلی سرمایهگذاری: قالب
هزینهٔ اصلی قالبگیری تزریقی، قالب است. عواملی که قیمت قالب را تعیین میکنند با عوامل قیمت دستگاه فرق دارند: تعداد حفره، پیچیدگی قطعه، وجود یا نبود حرکت ماهیچهها، گرید فولاد، عملیات سطحی و عمر مورد انتظار.
محاسبهٔ آستانهٔ تیراژ ساده است: قیمت قالب را بر کل تیراژ برنامهریزیشده تقسیم کنید. اگر قالبی 150,000 لیر ترکیهای بر 50,000 قطعه سرشکن شود، به هر قطعه 3 لیر افزوده میشود؛ اگر همان قالب بر 500,000 قطعه سرشکن شود، این رقم به 0.30 لیر میرسد. این عدد همراه با مواد اولیه و ساعت کار دستگاه، هزینهٔ واقعی قطعه را میدهد — برای دیدن آن قلمبهقلم میتوانید از ماشینحساب هزینهٔ قطعه استفاده کنید.
سه قلمی که هنگام تصمیمگیری اغلب از قلم میافتند: زمان تست قالب، ضایعات نخستین تولید و نگهداری دورهای قالب. هر سه بر قیمت قالب افزوده میشوند.
دستگاه را چه چیزی تعیین میکند؟
وقتی قالب مشخص شد، دستگاه انتخاب میشود — نه برعکس. عوامل تعیینکننده:
- نیروی گیره — از حاصلضرب سطحی که روی صفحهٔ جدایش قالب میافتد در فشار حفرهای که ماده لازم دارد به دست میآید (ماشینحساب نیروی گیره)
- حجم تزریق — وزن شات باید در بازهٔ 20-80% ظرفیت ماردون بماند
- ابعاد قالب — فاصلهٔ بین میلهای راهنما، کورس بازشو، حداقل ضخامت قالب
- نوع سیستم محرک — بر اساس تعداد شیفت و هزینهٔ انرژی تعیین میشود
بازههای تناژ میان سریها همپوشانی دارند؛ آنچه تصمیم را تعیین میکند کاربرد است. مقایسهٔ سریها و معیارهای انتخاب در مقالهٔ چگونه دستگاه تزریق را انتخاب کنیم آمده و فهرست مدلها در صفحهٔ مدلهای دستگاه تزریق پلاستیک.
تولید فقط دستگاه نیست
رایجترین اشتباه در نخستین سرمایهگذاری این است: برای دستگاه بودجه گذاشته میشود و حلقههای کنار آن به بعد موکول میشوند. حال آنکه بیشتر متغیرهایی که کیفیت قطعه را تعیین میکنند بیرون از دستگاهاند.
| حلقه | اگر حذف شود چه میشود |
|---|---|
| انتقال مواد | تغذیهٔ دستی؛ آلودگی، جذب رطوبت و توقف |
| خشک کردن | رگههای نقرهای، حباب و افت استحکام در مواد رطوبتگیر |
| دوزینگ | انحراف رنگ و هدررفت مستربچ |
| کنترل دمای قالب | جابهجایی ابعاد، تاب برداشتن، طولانی شدن چرخه |
| راهگاه گرم | راهگاه به شکل ضایعات برمیگردد، چرخه طولانی میشود |
| کلمپ قالب | تعویض قالب ساعتها طول میکشد، سریهای کوچک بیسود میشوند |
| جداسازی فلز | آسیب به ماردون و سیلندر، توقف برنامهریزینشده |
ضعیفترین حلقهٔ زنجیره، چرخه و کیفیت را تعیین میکند. دستگاهی که درست انتخاب شده، وقتی با خشککنی ناکافی کار کند نمیتواند از ظرفیت خود استفاده کند.
تصمیم دربارهٔ ماده کی گرفته میشود؟
همراه با طراحی قطعه. ماده هم بر هندسه اثر میگذارد و هم بر فرایند: نسبت انقباض، دمای قالب، نیاز به خشک کردن و روانی جریان با نوع ماده تغییر میکنند.
برای انتخاب ماده بر اساس قطعه میتوان از راهنمای انتخاب پلاستیکهای مهندسی و برای مقادیر عددی فرایند از جدول دادهٔ فرایندی مواد پلاستیکی استفاده کرد. چون مستقیماً بر ابعاد نهایی اثر میگذارد، موضوع انقباض و پایداری ابعادی باید در مرحلهٔ طراحی شناخته شود — قالب با درنظرگرفتن انقباض ساخته میشود.
ترتیب کار هنگام راهاندازی از صفر
1. قطعه و تیراژ سالانه را روشن کنید. بدون این دو اطلاعات، هیچ استعلام قیمتی معنا ندارد. 2. ماده را تعیین کنید. نخست نیازهای مکانیکی و حرارتی، سپس قابلیت فرایندپذیری. 3. دربارهٔ تعداد حفره تصمیم بگیرید. تیراژ و زمان چرخه با هم محاسبه میشوند؛ حفرهٔ زیاد قالب را گران میکند و حفرهٔ کم ظرفیت را محدود میکند. 4. طراحی قالب را سفارش دهید. ضریب انقباض، محل گیت، کانالهای خنککاری و هواگیری در این مرحله تعیین میشوند. 5. دستگاه را متناسب با قالب انتخاب کنید. تناژ، حجم تزریق و ابعاد قالب با هم بررسی میشوند. 6. تجهیزات جانبی را در همان بودجه برنامهریزی کنید. حلقهای که به بعد موکول شود، از ماه نخست به شکل هزینه برمیگردد. 7. راهاندازی را با روش مدون انجام دهید. راهاندازی بدون ثبت سوابق یعنی تکرار همان کار در هر تعویض قالب — برای روش کار، روش راهاندازی قالب را ببینید.
سه اشتباه رایج در نخستین تولید
ساختن قالب پیش از معلوم شدن دستگاه. اگر ابعاد قالب با دستگاه موجود جور نباشد، یا قالب باید تغییر کند یا دستگاه — هر دو پرهزینهاند.
محاسبه نکردن آستانهٔ تیراژ. ساختن قالب برای کاری کمتیراژ، هزینهٔ هر قطعه را از رقبا بالاتر میبرد و کار از دست میرود.
سپردن کیفیت تنها به دستگاه. انحراف ابعادی، عیوب سطحی و اختلاف رنگ اغلب مشکل خط هستند، نه دستگاه. برای عیبیابی بر اساس نشانهها، راهنمای رفع عیوب قطعات تزریقی 33 نوع عیب را پوشش میدهد.
---
اگر نقشه، ماده و تیراژ سالانهٔ قطعهای که میخواهید تولید کنید روشن است، میتوانیم راهاندازی خط را با هم برنامهریزی کنیم — کافی است برای تیم پشتیبانی فنی ما بنویسید.