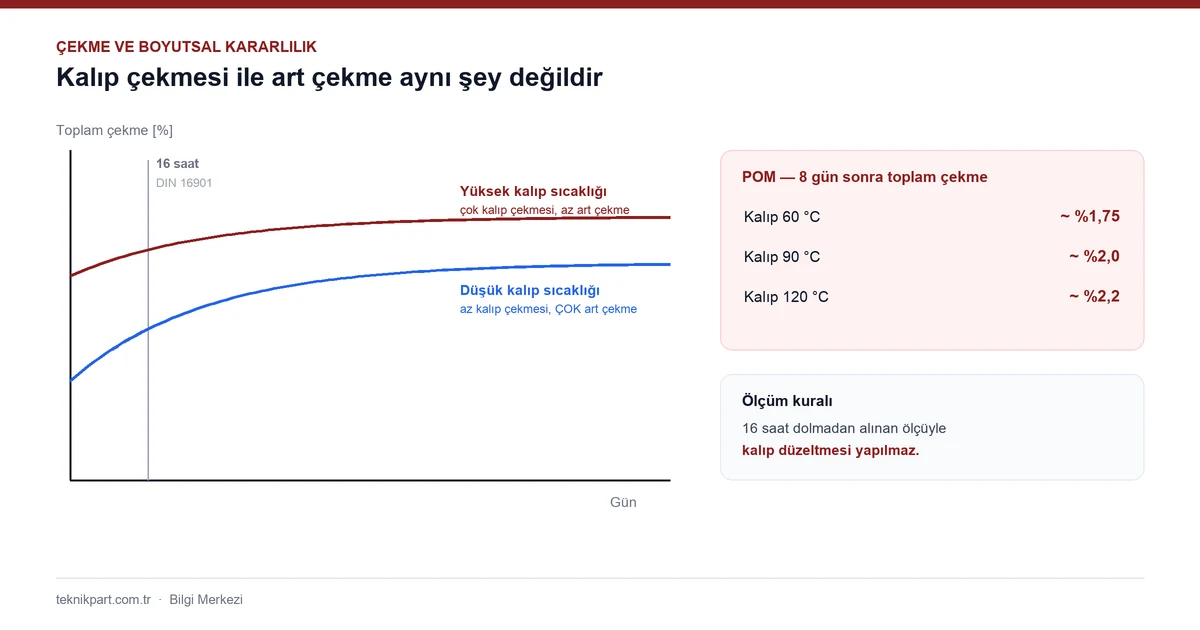
یکی از آزاردهندهترین شکایتها در کارگاه این است: قطعه هنگام بیرون آمدن از قالب در اندازه است، با کولیس بررسی شده، درست است. سه هفته بعد از خط مونتاژ برمیگردد — دیگر جا نمیافتد. هیچکس چیزی را در فرایند تغییر نداده، دستگاه روی همان تنظیمات است، قالب همان قالب است.
پاسخ تقریباً همیشه در یک جاست: نادیده گرفته شده که انقباض یک عدد واحد نیست، بلکه دو رویداد جداگانه است.
چرا انقباض رخ میدهد
با سرد شدن مذاب، زنجیرههای مولکولی به هم نزدیکتر میشوند و حجم ماده کاهش مییابد. این اجتنابناپذیر است؛ مشکل وجود انقباض نیست، بلکه این است که در نواحی مختلف قطعه متفاوت است.
در مواد نیمهکریستالی (PP، POM، PA، PE) انقباض بهطور محسوسی بیشتر از مواد آمورف (ABS، PC، PMMA، PS، SAN) است. علت کریستالی شدن است: در نواحی کریستالی زنجیرهها به چگالی بستهبندی بسیار بالاتری میرسند و در نتیجه بیشتر منقبض میشوند. مقادیر چگالی و حجم بر حسب ماده در صفحهٔ دادههای فرایندی مواد ما آمده است.
دو رویداد جداگانه: انقباض قالب و انقباض ثانویه
بیشتر بحثها دربارهٔ ابعاد به بنبست میرسند، چون این تمایز گذاشته نمیشود.
| کی رخ میدهد | بر چه اثر میگذارد | |
|---|---|---|
| انقباض قالب | نخستین دوره پس از بیرون آمدن از قالب؛ طبق DIN 16901 16 ساعت بعد اندازهگیری میشود | ابعاددهی قالب، نخستین بازرسی کیفیت |
| انقباض ثانویه | پس از 16 ساعت در طول روزها و هفتهها ادامه دارد | مونتاژ در محل، تلرانس بلندمدت |
| انقباض کل | مجموع این دو | ابعاد نهایی واقعی قطعه |
نخستین قاعدهٔ عملی که از اینجا به دست میآید روشن است: هیچ تصمیم ابعادیای با قطعهٔ تازه از قالب درآمده گرفته نمیشود. سنگ زدن قالب عملیاتی برگشتناپذیر و پرهزینه است؛ اگر بر اندازهگیریای استوار باشد که پیش از گذشت 16 ساعت گرفته شده، قطعه هنوز در حال انقباض است و اصلاح در سمت نادرست انجام میشود.
دمای قالب: بزرگترین اهرم، اما با اثر معکوس
پارامتر واحدی که بیش از همه بر انقباض اثر میگذارد دمای دیوارهٔ قالب است. سازوکار چنین است:
در دمای قالب پایین ناحیهٔ نزدیک دیواره بسیار سریع سرد میشود. مولکولها فرصت رسیدن به چگالی بستهبندی بالا را ندارند؛ در مواد نیمهکریستالی تشکیل ساختار کریستالی در ناحیهٔ بیرونی سرکوب میشود و آن لایه تقریباً آمورف باقی میماند. نتیجه: انقباض قالب کم، اما انقباض ثانویه زیاد.
در دمای قالب بالا سرد شدن آهسته است و زنجیرهها به چگالی بستهبندی بالا میرسند. نتیجه: انقباض قالب زیاد، اما انقباض ثانویه کم.
نکتهٔ حیاتی این است: اگر دمای بیروناندازی ثابت نگه داشته شود، انقباض کل در دمای قالب بالا همیشه بیشتر است. به بیان دیگر، نگه داشتن ابعاد با سرد کردن قالب انقباض را از میان نمیبرد — فقط آن را در طول زمان پخش میکند. آنچه در قالب به دست میآورید، در محل کار از دست میدهید.
یک مثال POM این را ملموس میکند — همان قطعه، فقط با تغییر دمای قالب:
| دمای دیوارهٔ قالب | انقباض کل (پس از 8 روز) |
|---|---|
| 60 °C | حدود 1.75% |
| 90 °C | حدود 2.0% |
| 120 °C | حدود 2.2% |
برای محصولاتی با تلرانس تنگ که در مونتاژ با قطعات دیگر جفت میشوند، راهبرد درست پایین آوردن دمای قالب نیست: انتخاب بازهای که ماده لازم دارد و ثابت ماندن در همان انقباض ثانویه را قابل پیشبینی میکند.
همین سازوکار اثر جانبی دیگری هم دارد: در قطعهٔ نیمهکریستالی لایهٔ بیرونی تقریباً آمورف و لایهٔ میانی کریستالی میماند. به بیان دیگر دو رفتار انقباضی متفاوت در یک قطعهٔ واحد وجود دارد. در مقاطع ضخیم این تفاوت بزرگتر میشود.
ضخامت دیواره و ماده
ضخامت دیواره اثر مستقیم دارد: ناحیهٔ ضخیم آهسته سرد میشود و بیشتر منقبض میشود. اگر در یک قطعه مقاطع ضخیم و نازک باشد، اختلاف انقباض پدید میآید؛ و انقباض نابرابر تعریف تاب برداشتن است. در مقاطع ضخیم خطر فرورفتگی و حفره هم وجود دارد.
الیاف شیشه موضوع را به جهت وابسته میکند. نسبت انقباض میان الیاف و پلاستیک حدود 200:1 است؛ الیاف عملاً منقبض نمیشود و از انقباض پلاستیک در امتداد خودش جلوگیری میکند. نتیجه: قطعهای که در جهت جریان کم و عمود بر آن زیاد منقبض میشود. به همین دلیل در مواد الیافدار تعداد و موقعیت گیتها میتواند حتی از ضخامت دیواره تعیینکنندهتر باشد.
پرکنندههای معدنی و کرههای شیشهای به دلیل هندسهشان وابستگی جهتی ایجاد نمیکنند؛ به همین دلیل اغلب همراه با الیاف شیشه به کار میروند تا اختلاف انقباض و تاب برداشتن را کاهش دهند. برای تفاوتهای میان گروههای مواد راهنمای انتخاب پلاستیکهای مهندسی ما را ببینید.
کدام پارامتر انقباض را در چه جهتی تغییر میدهد؟
این جدول مفیدترین خلاصه در پای دستگاه است:
| پارامتر | انقباض با افزایش آن |
|---|---|
| فشار نگهدارنده | کاهش مییابد |
| زمان فشار نگهدارنده (تا زمان مؤثر) | کاهش مییابد |
| دمای دیوارهٔ قالب | افزایش مییابد |
| دمای مذاب | در هر دو جهت |
| سرعت تزریق | در هر دو جهت |
سه مورد نخست در یک جهت عمل میکنند و قابل پیشبینیاند. دو مورد آخر گیجکنندهاند، چون دو اثر متضاد دارند: بالا بردن دما یا سرعت جریان را بهبود میدهد و در نتیجه انتقال فشار نگهدارنده به قطعه را (انقباض کاهش مییابد)، اما همزمان پتانسیل انقباض ماده را افزایش میدهد (انقباض افزایش مییابد).
اثر غالب را نه ضخامت مطلق قطعه، بلکه این نسبت تعیین میکند: طول مسیر جریان تقسیم بر ضخامت دیواره.
- اگر نسبت زیاد باشد (دیوارهٔ نازک، مسیر طولانی)، دما و سرعت بالا میروند — گلوگاه فشاری است که به قطعه میرسد.
- اگر نسبت کم باشد (دیوارهٔ ضخیم، مسیر کوتاه)، پایین میآیند — فشار از پیش به قطعه میرسد و دمای اضافه فقط انقباض را افزایش میدهد.
گفتن «دما را بالا ببریم درست میشود» بدون این تمایز، در نیمی از قطعات کار میکند و در نیم دیگر نتیجهٔ معکوس میدهد.
در سمت قالب چه میتوان کرد
- ضخامت دیوارهٔ یکنواخت و طراحی متقارن؛ پرهیز از تغییرات ناگهانی سطح مقطع و تجمع مواد
- قرار دادن گیت در ضخیمترین ناحیه — اصل گوه. در قطعهای که از جهت مخالف تغذیه شود، مقطع نازک زودتر منجمد میشود و فشار نگهدارنده هرگز به ناحیهٔ ضخیم نمیرسد
- انتخاب قطر گیت کافی — گیت باریک زود منجمد میشود و انتقال فشار نگهدارنده پایان مییابد
- فراهم کردن جهت جریان یکنواخت با تعداد و موقعیت گیتها، و بردن خطوط جوش به نواحیای که باری تحمل نمیکنند
- دمای یکنواخت دیوارهٔ قالب: مدارهای کنترل دمای جداگانه، جداسازی حرارتی خوب قطعه از نازل راهگاه گرم، جنس قالب با رسانایی حرارتی بالا در نواحیای که کنترل دمای معمولی به آنها نمیرسد
مقالهٔ خنککاری قالب و طراحی کانال ما چارچوبی مفصل برای چیدمان کانالهای خنککاری و برنامهریزی مدارها ارائه میدهد.
آنچه ابعاد را ثابت نگه میدارد میانگین نیست، پایداری است
این نکتهای است که در کارگاه بیش از همه نادیده گرفته میشود. اگر قالبی باید در 45 درجهٔ سانتیگراد کار کند، مهم این نیست که میانگین روز 45 باشد، بلکه این است که در هر چرخه 45 باشد. در قالبی که با پیشرفت شیفت گرم میشود، انقباض پیوسته جابهجا میشود؛ اندازهگیری صبح در بعدازظهر صدق نمیکند و هیچکس نمیداند کدام قطعه مرجع است.
سه چیز این را تعیین میکند:
1. ظرفیت دستگاه کنترل دمای قالب — دستگاهی که کوچکتر از نیاز باشد، با گرم شدن تولید نمیتواند دمای هدف را نگه دارد 2. جداسازی مدارها — دو نیمهٔ قالب و نواحی گرم آن باید جداگانه کنترل شوند؛ قطعه همیشه به سمت سرد خم میشود 3. اینکه جریان واقعاً برقرار است یا نه — مداری که وصل به نظر میرسد اما رسوب گرفته، اندازهگیریها را بیمعنا میکند
برای انتخاب دستگاه و تمایز آب و روغن مقالهٔ کنترل دمای قالب چیست و برای سمت محصول صفحهٔ سیستمهای کنترل دما ما را ببینید — سریهای آبی و روغنی بر حسب بازهٔ دما از هم جدا شدهاند.
ترتیب کار برای قطعهای که ابعادش ثابت نمیماند
1. 16 ساعت صبر کنید. پیش از این زمان اندازهگیری نکنید؛ با اندازهگیریای که زودتر گرفته شده اصلاح قالب انجام ندهید. 2. دمای هر دو نیمهٔ قالب را اندازه بگیرید. اگر اختلاف هست، نخست آن را برطرف کنید؛ همین یک گام اغلب بیشترین بهبود را میدهد. 3. فشار نگهدارنده و زمان مؤثر آن را تأیید کنید. زمان مؤثر با توزین یافته میشود؛ روش در روش راهاندازی قالب آمده است. 4. به نسبت مسیر جریان ÷ ضخامت دیواره نگاه کنید و بر همان اساس تصمیم بگیرید دمای مذاب و سرعت را به کدام سو ببرید. 5. در مواد الیافدار جهت را بررسی کنید. اگر انحراف عمود بر جهت جریان چشمگیر است، مشکل پارامترها نیست، بلکه موقعیت گیت است. 6. با قطعات تولیدشده در همان چرخه تصمیم بگیرید. سنگ زدن قالب با اندازهگیریای از چرخهای دیگر، اصلاح را به خطایی دائمی تبدیل میکند. 7. فرایند را ثبت کنید. اگر فشار داخل قالب اندازهگیری میشود، منحنی مرجع قابل اعتمادترین سند است؛ روش در مقالهٔ اندازهگیری فشار داخل قالب ما آمده است.
برای تشخیص عیبمحور انحرافهای ابعادی میتوانید از صفحهٔ انحرافهای ابعادی و وزنی و برای رابطهٔ انقباض و چرخه از مقالهٔ چگونه زمان چرخه را کوتاه کنیم استفاده کنید. برای تعیین درست اندازهٔ نیاز کنترل دمای قالب خود میتوانید به تیم پشتیبانی فنی ما بنویسید.