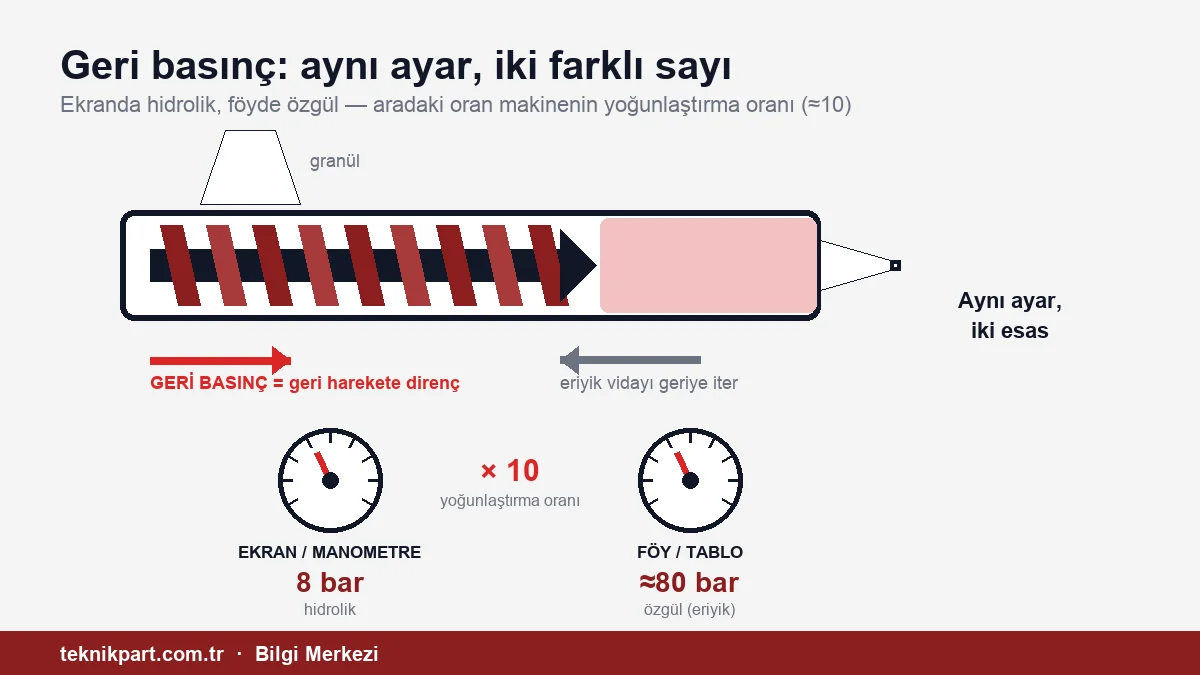
وقتی جدول مقادیر فرایندی مواد را منتشر کردیم، هشداری از کارگاه رسید: «آیا مقادیر فشار پشت ماردون به صورت فشار ویژه داده شدهاند؟ اگر پارامتر صفحهنمایش باشند، خیلی بالا هستند.» این هشدار بجا بود و از همان روز پانویسهای جدول را دقیقتر کردیم. نظر دومی که در پی آن آمد آموزندهتر بود: تولیدکنندگان مواد اولیه، سازندگان دستگاه و مربیان همیشه برای این مقدار بازهای گسترده میدهند؛ خواننده بالای بازه را «ایمن» میپندارد و به آن سمت میرود، در حالی که روی دستگاه فشار پشت ماردون بسته به ماده بین 3–15 بار است و هر پله بالاتر از آن در چند قلم جداگانه هزینه دارد. این مقاله بر پایهٔ همین دو نظر نوشته شده و هر ادعای آن با دیتاشیتهای تولیدکنندگان و منابع صنعتی سنجیده شده است: نخست مفهوم، سپس دو عدد متفاوتی که یک چیز را توصیف میکنند، سپس اینکه چرا بازه گمراهکننده است و در پایان هزینهٔ بیش از حد بالا رفتن.
فشار پشت ماردون (back pressure) در واقع چه میکند؟
در مرحلهٔ شارژ (metering) چرخهٔ تزریق، ماردون میچرخد، گرانول را به جلو میبرد و مذاب در نوک ماردون جمع میشود. مذاب جمعشده ماردون را به عقب میراند. فشار پشت ماردون مقاومتی است که عمداً در برابر این حرکت رو به عقب ماردون اعمال میشود. در دستگاه هیدرولیک این مقاومت با خفه کردن روغنی ایجاد میشود که هنگام شارژ از راه شیر برگشت از سیلندر تزریق تخلیه میشود. در دستگاه تمامالکتریک این کار با محدودیت گشتاور سروو تزریق انجام میشود که ماردون را در جهت محوری نگه میدارد؛ آنچه ترمز میکند موتوری نیست که ماردون را میچرخاند، بلکه موتوری است که آن را جلو و عقب میبرد.
با افزایش مقاومت، ماردون آهستهتر برمیگردد و مذاب مدت طولانیتر و زیر فشار بیشتری فشرده میشود. این کار سه اثر مشخص دارد:
- چگالی مذاب و یکنواختی شات. کار اصلی فشار پشت ماردون همین است: مذاب جلوی شیر یکطرفه را فشرده میکند و چگالی آن را از چرخهای به چرخهٔ دیگر یکسان نگه میدارد. چون وزن قطعه حاصلضرب چگالی مذاب در حجم است، تا چگالی پایدار نشود، بالشتک مذاب (cushion) و وزن قطعه پایدار نمیشوند.
- بیرون راندن هوا. هوای محبوس میان گرانولها به عقب، به سمت قیف، فشرده و خارج میشود؛ احتمال رگههای نقرهای ناشی از هوا کم میشود.
- همگنی. اختلاف دما و ویسکوزیته کاهش مییابد؛ مستربچ و افزودنیها یکنواختتر در مذاب پخش میشوند.
این ترتیب عمدی است. فشار پشت ماردون ابزار یکنواختی است؛ ابزار رفع عیب نیست. رایجترین کاری که در کارگاه انجام میشود «پوشاندن» یک عیب با بالا بردن فشار پشت ماردون است؛ عیب ناپدید میشود اما علت ریشهای آن سر جایش میماند و هزینه از جای دیگری سر درمیآورد.
یک واژه، دو عدد متفاوت
فشار پشت ماردون بر دو مبنای متفاوت بیان میشود و سرچشمهٔ سردرگمی همین است.
| فشار پشت ماردون هیدرولیکی | فشار پشت ماردون ویژه (مذاب) | |
|---|---|---|
| چه چیزی را اندازه میگیرد | فشار روغن در سیلندر تزریق | فشاری که مذاب در نوک ماردون حس میکند |
| کجا دیده میشود | همیشه روی فشارسنج؛ روی صفحهنمایش بیشتر کنترلرهای هیدرولیک معمولی | در دیتاشیتهای مواد اولیه و جدولهای کتابهای درسی؛ روی صفحهنمایش دستگاههای تمامالکتریک |
| بازهٔ معمول | 3–15 bar، حد بالا معمولاً 20 bar | 50–150 bar (دیتاشیتهای اروپایی)، 35–70 bar (رویهٔ آمریکا) |
| رابطهٔ میان آنها | ویژه ≈ هیدرولیکی × نسبت تشدید | دیتاشیتها معمولاً نسبت 10 را فرض میکنند؛ در دستگاههای امروزی بین 6 و 43 متغیر است |
چون پیستون تزریق از ماردون پهنتر است، 1 بار در سمت روغن در سمت مذاب ضرب در نسبت تشدید دستگاه ظاهر میشود. دیتاشیتهای مواد اولیه این نسبت را 10 فرض میکنند؛ دیتاشیت یکی از تولیدکنندگان هر دو مبنا را در یک جمله میدهد: «ویژه 100 ± 50 بار، هیدرولیکی بیشتر 5–15 بار». این نسبت در مستندات دستگاه نوشته شده است؛ اگر آن را نمیدانید، با تقسیم حداکثر فشار تزریق ویژه بر حداکثر فشار هیدرولیک به دست میآید. این ضریب رویهٔ صنعت است، نه فیزیکی بیچونوچرا؛ چون در فشار پشت ماردون جهت نیرو برعکس است، مقدار دقیق از کالیبراسیون خود دستگاه میآید. هشدار «3–15 بار» از کارگاه مقدار صفحهنمایش را توصیف میکند؛ در مقابل، ستون صفحهٔ دادهٔ فرایندی مواد پلاستیکی ما بر مبنای ویژه داده شده است. کنار هم گذاشتن این دو عدد و نوشتن یکی به جای دیگری دقیقاً همان اشتباهی است که این مقاله میکوشد از آن پیشگیری کند.
مبنای کار صفحهنمایش از دستگاهی به دستگاه دیگر فرق میکند. فشارسنج همیشه فشار روغن را نشان میدهد. در کنترلرهای هیدرولیک معمولی، صفحهنمایش هم بیشتر مقدار هیدرولیکی است؛ اما برخی دستگاههای هیدرولیک و کنترلرهایی که تبدیل نسبت را اعمال میکنند، اجازه میدهند فشار پشت ماردون مستقیماً بر حسب بار ویژه تنظیم و نمایش داده شود. در دستگاههای تمامالکتریک سیلندر هیدرولیک وجود ندارد، پس مقدار همیشه فشار مذاب است؛ نیرو از لودسل پشت ماردون یا از گشتاور سروو اندازه گرفته میشود. اپراتوری که از دستگاه هیدرولیک به تمامالکتریک میرود و با همان عادت «10 بار» تنظیم میکند، مقداری ده برابر کمتر وارد کرده است. راه عملی تشخیص این است: اگر حد بالای فیلد فشار پشت ماردون حدود 20–30 بار باشد، در مقیاس هیدرولیکی هستید و اگر بالای 300 بار باشد، در مقیاس ویژه. تا مطمئن نشدهاید، مقدار دستگاه قدیمی را به دستگاه جدید منتقل نکنید.
چرا بازهٔ گسترده گمراهکننده است؟
تولیدکنندگان مواد اولیه، سازندگان دستگاه و مربیان برای یک ماده بازههای متفاوت و گسترده میدهند؛ چیزی مانند «20–60». این کار دلیلی دارد: مقدار درست به هندسهٔ ماردون، شکل گرانول، نسبت مواد آسیابی، بار رنگ و زمان شارژ هدف بستگی دارد و یک عدد واحد با هیچکدام جور نمیشود. اما خود بازه یک دام دارد. بازه نمیگوید بر چه مبنایی داده شده؛ نمیگوید نقطهٔ شروع پایین بازه است یا بالای آن؛ و هرگز نمیگوید رفتن به بالای بازه چه هزینهای دارد. آنچه در کارگاه رخ میدهد این است: اپراتور بازه را میبیند، با این فکر که «زیر حد بالا هستم» خیالش راحت میشود و مقدار را بالا نگه میدارد، حتی اگر نیازی نباشد. جدول ما هم ممکن بود اینگونه خوانده شود؛ برای همین بازههای زیر را همراه با مبنا، معادل صفحهنمایش و دلیلشان میدهیم. بازه مجوز نیست، نقطهٔ شروع است: از پایین وارد میشوید و فقط در صورت وجود نشانهای مشخص بالاتر میروید. در یک مطالعهٔ بهینهسازی سیستماتیک مشخص شد پنجرهای که نتایج یکنواخت میداد بر مبنای ویژه فقط 35–50 بار پهنا داشت؛ باند 100 باری دیتاشیت بسیار پهنتر از این پنجره است.
اما تفاوت میان گروههای مواد از خود عدد مهمتر است:
| گروه مواد | فشار پشت ماردون ویژه | روی صفحهنمایش (برای نسبت 10) | منبع و دلیل |
|---|---|---|---|
| حساس به حرارت: POM | 0–20 bar | 0–2 bar | راهنمای تولیدکننده؛ برش بیش از حد فرمالدهید آزاد میکند |
| حساس به حرارت: PVC | — | 1–5 bar | راهنمای فرایند PVC؛ گرمای برشی HCl آزاد میکند که به فولاد حمله میکند |
| پلیاولفینها: PE، PP | 35–70 bar | 3.5–7 bar | راهنمای تولیدکننده؛ ویسکوزیتهٔ پایین، مقاومت کم کافی است |
| پلاستیکهای مهندسی: ABS، PC، PA، PBT | 50–150 bar | 5–15 bar | دیتاشیتهای تولیدکنندگان؛ باند میانی برای همگنی و پخش رنگ |
| PA6 با الیاف شیشه | — | حداکثر 3.5 bar | دیتاشیت تولیدکننده؛ برای محدود کردن شکستن الیاف |
| دمای بالا: PEEK | 20–50 bar | 2–5 bar | راهنمای تولیدکننده؛ برای گریدهای پرشده با الیاف پایینتر |
مقادیر ویژه از ستون صفحهٔ دادهٔ فرایندی مواد پلاستیکی گرفته شده که با دیتاشیتهای تولیدکنندگان تطبیق داده شده است، و مقادیر هیدرولیکی از راهنماهایی که آنها را مستقیماً بر مبنای هیدرولیکی میدهند. معادل صفحهنمایش با فرض نسبت 10 به دست آمده است؛ نسبت دستگاه خود را در دفترچهٔ راهنمای آن بررسی کنید.
هزینهٔ بیش از حد بالا رفتن: پنج قلم، همه با تأخیر
نکتهٔ جالب دربارهٔ بالا بردن بیمورد فشار پشت ماردون این است که هزینه بیدرنگ دیده نمیشود. قطعه آن روز خوب درمیآید؛ صورتحساب هفتهها بعد میرسد. نظر کارگاه این صورتحساب را در چهار قلم فهرست کرده بود؛ با سنجیدن آن با منابع معلوم شد سازوکار دو قلم با آنچه گمان میرفت فرق دارد و یک قلم هم افزوده شد.
1. شارژ طولانیتر، دور بالاتر، تخریب
با افزایش فشار پشت ماردون، ماردون آهستهتر برمیگردد؛ زمان شارژ طولانی میشود. در این نقطه باید باوری رایج را اصلاح کرد: در دور ثابت ماردون، بالا بردن فشار پشت ماردون بهتنهایی دمای مذاب را بهطور محسوسی بالا نمیبرد؛ این را اندازهگیریها نشان دادهاند. منبع اصلی گرما دور ماردون است. هزینه غیرمستقیم میآید: وقتی شارژ طولانی میشود، اپراتور برای جبران زمان دور را بالا میبرد و آن وقت است که گرمای برشی بالا میرود. این دما که مستقل از المنتهای سیلندر بالا میرود روی صفحهنمایش دیده نمیشود؛ فقط اگر خود مذاب را در یک شات هوایی (تزریق در هوا) اندازه بگیرید آن را میبینید. نتیجه تصویری از تخریب است که در آن تولید خوب به نظر میرسد اما قطعه شکننده میشود و رنگش جابهجا میشود؛ سوختگی و شکستهای غیرمنتظره در آزمون مکانیکی اغلب از همین راه میآیند. در مواد حساس به حرارت زنجیره کوتاهتر است: از POM فرمالدهید و از PVC کلرید هیدروژن آزاد میشود؛ راهنماهای تولیدکنندگان برای این دو ماده فشار پشت ماردون را عمداً پایین نگه میدارند. شارژ طولانی زمان ماند مذاب در سیلندر را هم طولانی میکند؛ در مواد حساس همین بهتنهایی برای تخریب کافی است.
2. بار وارد بر ماردون، رینگ سر ماردون و سیلندر
رینگ سر ماردون (check ring) و نوک ماردون — که در کارگاه بهسادگی «رینگ» و «سرماردون» نامیده میشوند — در هر شرایطی دو جزئیاند که از همه سریعتر ساییده میشوند؛ مذاب در سراسر شارژ از روی هر دو میگذرد. با مواد ساینده، یعنی گریدهای پرشده با الیاف شیشه و مواد معدنی، با بالا رفتن فشار پشت ماردون و دور، بار و لغزش روی رینگ و نوک ماردون افزایش مییابد. نشانه موذیانه است: بالشتک دیگر ثابت نمیماند، وزن شات نوسان میکند و اپراتور برای همان کیفیت مذاب فشار پشت ماردون را کمی بیشتر بالا میبرد؛ جبران شیر ساییده با فشار پشت ماردون سایش را تندتر میکند. علتها و روش اندازهگیری در مقالهٔ سایش ماردون و سیلندر آمده است؛ اینکه وقتی لقی به حد خود رسید چه باید کرد، در مقالهٔ تصمیم بازسازی ماردون و سیلندر.
3. پیری زودرس روغن هیدرولیک
در دستگاه هیدرولیک، فشار پشت ماردون با خفه کردن روغن در خط برگشت به وسیلهٔ شیر پروپرشنال ایجاد میشود؛ هر باری که خفه میشود به گرما تبدیل میشود و در سراسر شارژ روغن را گرم میکند. یک قاعدهٔ سرانگشتی رایج میگوید هر 10 درجهٔ سانتیگراد افزایش دما بالاتر از 60 درجهٔ سانتیگراد عمر روغن را تقریباً نصف میکند؛ این نسبت در فرمولاسیونهای امروزی ممکن است متفاوت باشد، اما جهت همان است. روغن داغ زودتر اکسید میشود و ویسکوزیتهاش افت میکند؛ نخستین نشانهها نشتیهای کوچکی است که از شیرها و پیستونها آغاز میشود و پس از آن سخت شدن کاسهنمدها و آببندها. عمر روغن کوتاه میشود و توقفهای برنامهریزینشده از پی آن میآیند. این قلم در دستگاههای تمامالکتریک وجود ندارد؛ در دستگاههای هیدرولیک با محرک سروو به شکل بار خنککاری ظاهر میشود.
4. انرژی: غیرمستقیم، نه مستقیم
در کارگاه دیده میشود که با بالا رفتن فشار پشت ماردون قبض برق بالا میرود. اما اندازهگیریهای منتشرشده نکتهٔ جالبی میگویند: خود فشار پشت ماردون انرژی پلاستیزه کردن را بهطور محسوسی تغییر نمیدهد؛ این دور ماردون است که انرژی را تعیین میکند. صورتحساب از زنجیرهٔ قلم اول میآید: دوری که برای جبران شارژ طولانیتر بالا برده میشود، انرژی را هم بالا میکشد. به بیان دیگر، پایین آوردن فشار پشت ماردون بهتنهایی انرژی صرفهجویی نمیکند؛ رسیدن به همگنی کافی با فشار پشت ماردون پایین و دور پایین است که صرفهجویی میکند. این دیدگاه همراه با توصیهٔ «kWh/kg را اندازه بگیرید» در مقالهٔ مصرف انرژی معنا پیدا میکند.
5. زمان چرخه
شارژ معمولاً در طول زمان خنککاری تمام میشود و باری به چرخه اضافه نمیکند. اگر شارژی که با فشار پشت ماردون طولانی شده از زمان خنککاری فراتر رود، دستگاه پیش از باز کردن قالب منتظر پایان شارژ میماند و چرخه طولانی میشود. قاعدهٔ صنعت روشن است: شارژ هرگز نباید از زمان خنککاری فراتر رود و باید حدود 2 ثانیه پیش از پایان تایمر خنککاری کامل شود. زمان شارژ تنظیم نیست، نتیجه است؛ اگر از شاتی به شات دیگر بیش از 5% تغییر کند، فرایند ناپایدار است. جزئیات در مقالهٔ زمان چرخه آمده است.
بالا بردن آن کی موجه است؟
فشار پشت ماردون ابزار حل مسئله است، نه تنظیم پیشفرض. برای بالا بردن آن باید نشانهای مشخص وجود داشته باشد:
- رگه، خط یا اختلاف در پخش رنگ. اگر مستربچ به اندازهٔ کافی در مذاب مخلوط نمیشود، فشار پشت ماردون نخستین گام است؛ راهنماهای تولیدکنندگان فشار پشت ماردون کافی همراه با دور متوسط را راه بهبود اختلاط میدانند. اما اول نسبت دوزینگ را بررسی کنید؛ مستربچ بیش از حد یعنی پسماند بیشتر و پخش دشوارتر. دوزینگ گراویمتریک نسبت را ثابت نگه میدارد و کاری را که بر دوش فشار پشت ماردون گذاشته میشود کم میکند.
- رگههای نقرهای ناشی از هوا. اگر ماردون بیش از حد سریع و بدون مقاومت برگردد، هوا را با خود به جلو میکشد؛ فشار پشت ماردون این رگهها را از بین میبرد. اگر منشأ رطوبت باشد، نه؛ رگههای رطوبتی با خشک کردن حل میشوند، نه با فشار پشت ماردون. بالا بردن فشار پشت ماردون بدون این تمایز رطوبت را پنهان میکند و هزینه را بر گردن ماردون میاندازد.
- نوسان وزن شات و بالشتک. اگر چگالی مذاب تغییر میکند، افزایشی اندک یکنواختی را بازمیگرداند؛ کمی بالا رفتن وزن شات در همان کورس طبیعی است، چون مذاب متراکمتر است. اول مطمئن شوید رینگ سر ماردون ساییده نشده است.
- مواد آسیابی با چگالی تودهای پایین. گرانولهای آسیابی بد بریدهشده یا سبک باعث ناپایداری تغذیه و لغزش ماردون میشوند. واکنش بالا بردن فشار پشت ماردون در اینجا رایج اما نادرست است؛ منابع راهحل را در ناحیهٔ تغذیه جستوجو میکنند: قیف، دمای ناحیهٔ عقب و نسبت مواد آسیابی. فشار پشت ماردون این مشکل را جبران نمیکند.
در مواد تقویتشده با الیاف، فشار پشت ماردون حتی با دیدن این نشانهها آخرین چاره است؛ راهنماهای تولیدکنندگان صراحتاً میخواهند گریدهای پرشده با الیاف با فشار پشت ماردون پایین فرایند شوند، چون برش الیاف را میشکند. اثر الیاف شیشه و افت استحکام، هزینهٔ الیاف شکسته است.
ترتیب درست تنظیم
1. از حد پایین دیتاشیت تولیدکننده شروع کنید. اگر دیتاشیت مقدار ویژه میدهد، آن را با نسبت دستگاهتان به مقدار صفحهنمایش تبدیل کنید. کف کلی: بر مبنای هیدرولیکی حدود 5 بار و بالاتر، بر مبنای ویژه حدود 50 بار؛ برای مواد حساس به حرارت کمتر، اما نه صفر. 2. قاعدهٔ تکپارامتر. در دوری که فشار پشت ماردون را تغییر میدهید به هیچ تنظیم دیگری دست نزنید؛ وگرنه نمیتوانید بفهمید چه چیزی اثر کرد. 3. گامهای کوچک. گام رایج در کارگاه بر مبنای هیدرولیکی 1–2 بار و بر مبنای ویژه 10–20 بار است. پس از هر گام دستکم ده چرخه صبر کنید. 4. زمان شارژ را با زمان خنککاری مقایسه کنید. اگر شارژ به پایان خنککاری نزدیک میشود، متوقف شوید؛ زمان ماند در سیلندر را هم با ماشینحساب زمان ماند بررسی کنید. 5. دمای مذاب را اندازه بگیرید. در شات هوایی، ترجیحاً با دماسنج یا دوربین فروسرخ؛ پراب سوزنی حتی اگر پیشگرم شده باشد ناپایدار میخواند. اختلاف مقدار تنظیمشده و مقدار اندازهگیریشده گرمای برشی است؛ اگر رو به افزایش است، اول به دور نگاه کنید. 6. ده قطعه را وزن کنید. اگر پراکندگی وزن باریکتر نشود، افزایش اثر ندارد؛ آن را برگردانید. 7. مکش معکوس ماردون (decompression) را جداگانه تنظیم کنید. فشاری که در پایان شارژ جلوی ماردون باقی میماند در نازل باز باعث چکه میشود؛ مکش معکوس آن را برمیدارد. اما مکش معکوس نباید از 1.5 برابر کورس رینگ سر ماردون بیشتر شود؛ بیش از آن هوا به داخل مذاب میکشد و به شکل حباب برمیگردد. 8. آن را ثبت کنید. ماده، رنگ، نسبت مواد آسیابی و مقدار یافتهشده با هم نوشته میشوند؛ راهاندازی بعدی از همین سابقه آغاز میشود.
دور ماردون پارامتر دومی است که همراه با فشار پشت ماردون کیفیت مذاب را تعیین میکند و در سمت گرما پارامتر غالب است؛ ماشینحساب دور ماردون حد سرعت محیطی ماده را میدهد. اگر گرمای برشی بالاست، اول پایین آوردن دور و اگر همگنی ناکافی است، کمی بالا بردن فشار پشت ماردون؛ این ترتیبی است که از نتایج اندازهگیری در منابع برمیآید. تغییر هر دو با هم فقط مشکل را به جای دیگری منتقل میکند.
پرسشهای متداول
آیا فشار پشت ماردون میتواند صفر باشد؟ در عمل، نه. در صفر ماردون آزادانه به عقب میلغزد، هوا در مذاب میماند و وزن شات نوسان میکند. راهنماهای تولیدکنندگان کف را بر مبنای هیدرولیکی حدود 5 بار و بر مبنای ویژه حدود 50 بار میدهند؛ برای مواد حساس به حرارت این کف پایینتر است اما همچنان صفر نیست.
مقداری که روی صفحهنمایش میبینم هیدرولیکی است یا ویژه؟ فشارسنج فشار روغن را نشان میدهد. صفحهنمایش به کنترلر بستگی دارد: در دستگاههای هیدرولیک معمولی بیشتر هیدرولیکی است و در برخی دستگاههای هیدرولیک و همهٔ دستگاههای تمامالکتریک فشار مذاب. چون واحد در هر دو حالت بار است، از روی صفحهنمایش نمیتوان فهمید؛ به حد بالای فیلد نگاه کنید — حدود 20–30 بار یعنی مقیاس هیدرولیکی، بالای 300 بار یعنی مقیاس ویژه.
برای پخش رنگ چقدر میتوانم آن را بالا ببرم؟ تا وقتی نشانه برطرف شود، با گامهای کوچک و بدون اینکه زمان شارژ از زمان خنککاری فراتر رود. افزایشی که برای رنگ لازم است معمولاً چند واحد بار روی صفحهنمایش است؛ فراتر از آن، مشکل پخش نه به فشار پشت ماردون، بلکه به نسبت مستربچ، سازگاری حامل یا هندسهٔ ماردون مربوط است.
به جای فشار پشت ماردون نمیتوانستم دور ماردون را پایین بیاورم؟ این دو کارهای متفاوتی انجام میدهند. دور ماردون نرخ برش و گرما را تعیین میکند؛ فشار پشت ماردون فشردگی و چگالی را. اگر گرمای برشی بالاست، اول پایین آوردن دور و اگر همگنی ناکافی است، کمی بالا بردن فشار پشت ماردون ترتیب درست است. هر دو را با هم تغییر ندهید.
اگر مادهای دارید که دربارهٔ تنظیم فشار پشت ماردون آن مطمئن نیستید، یا اگر سایش رینگ سر ماردون و ماردون به حد خود رسیده است، تیم پشتیبانی فنی ما فرایند و بخش قطعات یدکی را با هم ارزیابی میکند.
پرسشهای متداول
آیا فشار پشت ماردون میتواند صفر باشد؟
در عمل، خیر. در فشار صفر ماردون آزادانه به عقب میلغزد، هوا در مذاب باقی میماند و وزن تزریق نوسان میکند. راهنماهای سازندگان کف این فشار را حدود 5 بار بر مبنای هیدرولیکی و حدود 50 بار بر مبنای فشار ویژه ذکر میکنند؛ در مواد حساس به حرارت این کف پایینتر است، اما صفر نیست.
فشار پشت ماردونی که روی صفحهنمایش میبینم هیدرولیکی است یا ویژه؟
فشارسنج فشار روغن را نشان میدهد. صفحهنمایش به کنترلر دستگاه بستگی دارد: در دستگاههای هیدرولیک کلاسیک بیشتر فشار هیدرولیک است، و در برخی دستگاههای هیدرولیک و همهٔ دستگاههای تمامالکتریک فشار مذاب. چون واحد در هر دو حالت بار است، از روی صفحهنمایش نمیتوان تشخیص داد؛ اگر حد بالای محدودهٔ تنظیم حدود 20 تا 30 بار باشد مقیاس هیدرولیکی است و اگر بیش از 300 بار باشد مقیاس ویژه.
برای پخش یکنواخت رنگ تا چه حد میتوانم فشار پشت ماردون را بالا ببرم؟
تا زمانی که عیب برطرف شود، با گامهای کوچک و بدون اینکه زمان ذوب و پلاستیزه کردن از زمان خنککاری بیشتر شود. افزایشی که برای رنگ لازم است روی صفحهنمایش معمولاً چند بار است؛ مشکل پخش رنگی که فراتر از آن باقی بماند به نسبت مستربچ، سازگاری حامل یا هندسهٔ ماردون مربوط است.
آیا بهجای فشار پشت ماردون میتوانم سرعت چرخش ماردون را کم کنم؟
این دو کار متفاوتی انجام میدهند: سرعت چرخش ماردون نرخ برش و گرما را تعیین میکند و فشار پشت ماردون تراکم و چگالی مذاب را. اندازهگیریها نشان میدهد که سرعت چرخش بر گرمای مذاب غالب است؛ اگر گرمای برشی زیاد است، ترتیب درست این است که ابتدا سرعت را کم کنید و اگر همگنی کافی نبود، فشار پشت ماردون را اندکی بالا ببرید.