Սառը լցանով կաղապարում յուրաքանչյուր ներցայտում դետալի հետ մեկտեղ լցան է արտադրում. այն կտրվում է, մանրացվում և լավագույն դեպքում դառնում մանրացված թափոն։ Տաք լցանային համակարգը (hot runner) այս թափոնը վերացնում է արմատից՝ հալույթը երբեք չի սառչում մինչև կաղապարի խոռոչ մտնելը։
Աշխատանքի սկզբունքը
Տաք լցանային համակարգը բաղկացած է կաղապարի մեջ ներկառուցված տաքացվող բաշխիչ բլոկից (manifold) և ծայրափողակներից։ Պլաստմասսան հալույթի ջերմաստիճանում է պահվում մեքենայի ծայրափողակից մինչև դետալի ներթողը։ Սառած լցան չի գոյանում, և դետալը ներթողից անջատվում է մաքուր։
Յուրաքանչյուր գոտի (բաշխիչ բլոկը, յուրաքանչյուր առանձին ծայրափողակ) ունի իր ջերմազույգը և տաքացուցիչը, իսկ տաք լցանային համակարգի կառավարման սարքը այս գոտիներից յուրաքանչյուրը պահում է նպատակային ջերմաստիճանում՝ առանձին PID շղթայով։
Շահույթները սառը լցանի համեմատ
- Նյութի խնայողություն՝ լցանի թափոնը հասցվում է զրոյի։ Փոքր դետալներում լցանը կարող է կազմել ներցայտման զանգվածի 30–50%-ը, և սա հումքի ուղղակի շահույթ է
- Կարճ ցիկլ՝ կարիք չկա սպասելու, որ հաստ լցանը սառչի, և ցիկլը սովորաբար որոշվում է դետալով, այլ ոչ թե լցանով
- Ավտոմատացման հեշտություն՝ վերանում են լցանների անջատման, կտրման և մանրացման քայլերը
- Որակ՝ ներթողի հետքը նվազագույնի է հասցվում, ճնշման կորուստը նվազում է, և ձեռք է բերվում հեռավոր խոռոչների ավելի հավասարակշռված լցում
Գինը՝ կաղապարի ներդրումն աճում է, համակարգը սպասարկում է պահանջում, և գույնի փոփոխությունն ավելի երկար է տևում, քան սառը լցանի դեպքում։ Մեծածավալ արտադրության մեջ հաշվարկը միշտ տաք լցանի օգտին է, իսկ շատ փոքր ծավալների դեպքում սառը լցանը դեռ կարող է նպատակահարմար լինել։
Ջերմաստիճանի կառավարում՝ համակարգի ապահովագրությունը
Տաք լցանային համակարգի աշխատանքը կախված է նրանից, թե որքան ճշգրիտ են պահվում գոտիների ջերմաստիճանները։ Մեկ գոտում 10 °C շեղումը նշանակում է գույնի տարբերություններ, թելանման ձգվածք կամ սառած ծայրափողակ տվյալ խոռոչում։
FIEGE կառավարման սարքերի ընտանիքում առաջարկում ենք մակարդակներ՝ ըստ կարիքի՝
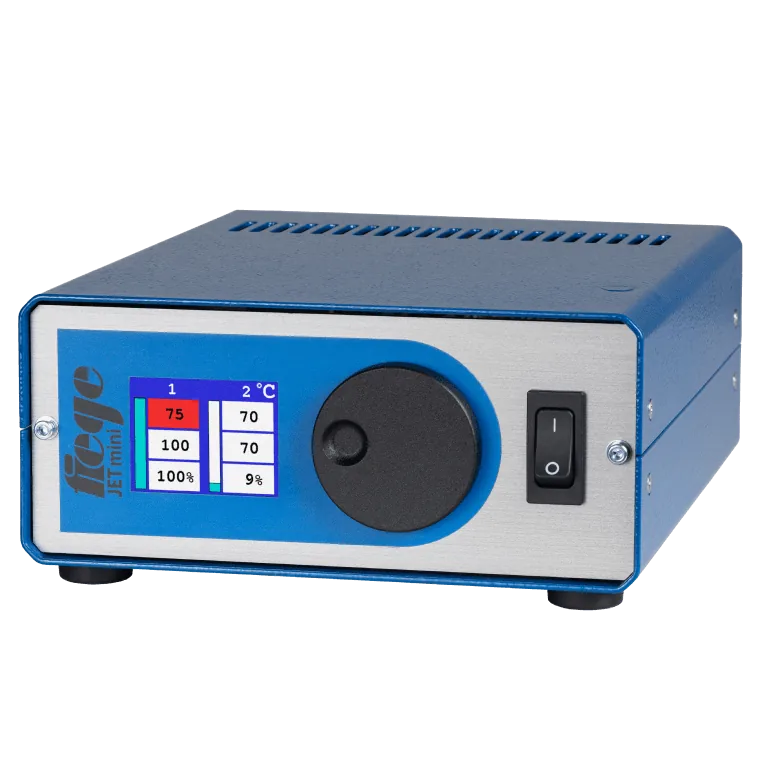
- JETmini՝ կոմպակտ սերիա, տնտեսող լուծում քիչ գոտիներով կաղապարների համար
- TP և VARIO սերիաներ՝ մոդուլային կառուցվածք, միջին և բազմագոտի համակարգեր
- JETmaster TP՝ բարձրագույն մակարդակի կառավարում սենսորային էկրանով, անսարքությունների համապարփակ ախտորոշում
Լավ կառավարման սարքը միայն չի տաքացնում՝ այն հայտնաբերում է ջերմազույգի խզումները, տաքացուցիչների անսարքությունները և արտահոսքի հոսանքը, իսկ խոնավ տաքացուցիչները շահագործման է հանձնում՝ չորացնելով դրանք փափուկ մեկնարկով։
Ասեղնաձև փակիչներ և կասկադային հաջորդական ներարկում
Ստանդարտ (բաց) ծայրափողակի դեպքում ներթողի հետքը փոքր է, բայց առկա է։ Ասեղնաձև փակիչով համակարգում յուրաքանչյուր ծայրափողակի ներթողը մեխանիկորեն բացվում և փակվում է ասեղով՝ հետքը գրեթե անտեսանելի է, և հոսքը լիովին կառավարելի է։
Իրական ուժը ասեղները հաջորդաբար (կասկադով) բացելու մեջ է՝ երկար դետալներում (բամպերներ, դռան վահանակներ, պրոֆիլներ) ծայրափողակները բացվում են մեկը մյուսի հետևից՝ հալույթի ճակատի առաջխաղացմանը զուգընթաց։ Երկու ճակատների բախումը կանխվում է, հոսքերի միացման գիծը վերանում է, և միակցման ճիգի պահանջը նվազում է։ NVS ասեղնաձև փակիչների կառավարման սարքերը կառավարում են այս սցենարը 4-ից մինչև 32 ալիքով։
Չափում կաղապարի ներսում՝ գործընթացը տեսանելի դարձնելով
Կաղապարի խոռոչում ճնշման չափման համակարգերը (օր.՝ DMS 4) հսկում են կաղապարի ներսում ճնշման իրական կորը՝ լցումից պահմանն անցումը օպտիմալացվում է տվյալներով, և յուրաքանչյուր ներցայտում գրանցվում է։ Կասկադային համակարգերում ասեղների բացման պահերը ճնշման տվյալներով կարգավորելը փորձն ու սխալը վերածում է չափման։
Ամփոփում
Մեծածավալ, բազմախոռոչ կամ մեծ մակերեսով արտադրության մեջ տաք լցանային համակարգը նյութի, ցիկլի և որակի շահույթների շնորհիվ արագ փոխհատուցում է իրեն։ Ձեր առկա կաղապարին համապատասխան կառավարման սարքի ընտրության կամ Ձեր կասկադային նախագծերի համար կապվեք մեզ հետ։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →