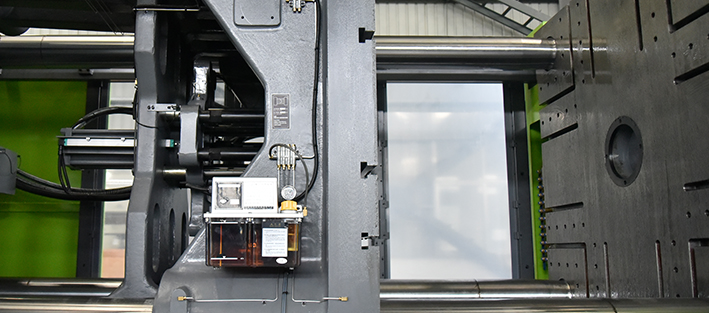
Термопластавтомат (ТПА) — производственная машина, которая нагревает и расплавляет пластмассовое сырье в гранулах, под давлением заполняет им оформляющую полость пресс-формы и после охлаждения и затвердевания извлекает изделие из формы. Большинство пластмассовых изделий вокруг вас произведено именно так: чехлы для телефонов, шприцы, ведра, автомобильные бамперы, крышки, разъемы.
От других методов формования пластмасс литье под давлением отличает способность выпускать одно и то же изделие с высокой повторяемостью и в коротком цикле. Как только пресс-форма изготовлена, начинается производство, которое повторяется каждые несколько секунд.
Как он работает? Стадии цикла литья
Цикл литья состоит из шести стадий, и они непрерывно повторяются:
| Стадия | Что происходит | Что определяет время |
|---|---|---|
| 1. Смыкание формы | Подвижная плита закрывает пресс-форму, прикладывается усилие смыкания | Масса пресс-формы, длина хода |
| 2. Впрыск (заполнение) | Шнек движется вперед и нагнетает расплав в оформляющую полость | Скорость впрыска, сечение впуска |
| 3. Выдержка под давлением | Давление поддерживается, чтобы компенсировать усадку остывающего изделия | Время застывания впуска |
| 4. Охлаждение и пластикация | Пока изделие затвердевает, шнек, вращаясь, отходит назад и набирает следующую дозу | Толщина стенки, температура пресс-формы |
| 5. Раскрытие формы | Усилие снимается, половины пресс-формы расходятся | Ход открывания |
| 6. Выталкивание | Выталкиватели отделяют изделие от формы | Геометрия изделия, литейный уклон |
Особенно важна четвертая стадия. Охлаждение обычно занимает больше половины времени цикла, а поскольку пластикация идет параллельно с ним, она цикл не удлиняет. Поэтому большая часть работы по сокращению цикла сосредоточена на охлаждении.
Узлы машины
Узел впрыска
Узел, в котором сырье расплавляется и нагнетается в пресс-форму. Гранулы из бункера попадают в материальный цилиндр; вращающийся в нем шнек одновременно транспортирует материал вперед и расплавляет его за счет тепла трения и нагревателей. Обратный клапан на конце шнека не дает расплаву перетекать назад во время впрыска — эта небольшая деталь напрямую определяет стабильность массы впрыска.
Возможности узла определяют два параметра: диаметр шнека и объем впрыска. Масса впрыска должна находиться примерно в пределах 20–80% емкости шнека. При очень малых дозах материал долго находится в цилиндре и деструктирует; при очень больших не остается подушки для выдержки под давлением.
Узел смыкания
Узел, который удерживает пресс-форму закрытой против давления впрыска. Его возможности выражаются в тоннах, и это первый критерий при выборе машины. Если усилия смыкания не хватает, в момент заполнения пресс-форма слегка раскрывается и по плоскости разъема выходит облой.
Механически есть две основные конструкции: коленно-рычажные системы быстрые и энергоэффективные; двухплитные обеспечивают больший ход открывания и более компактную станину для крупных пресс-форм.
Система управления
Узел, который управляет параметрами температуры, давления, скорости и положения. Повторяемость во многом зависит именно от него: возможность выпустить тысячу изделий с одними и теми же параметрами определяется точностью системы управления.
Привод
Определяет, как создается движение, и служит главным фактором энергопотребления. Сервогидравлические системы включают насос только тогда, когда это нужно; в полностью электрических машинах гидравлического масла нет вовсе, и все движения выполняют серводвигатели.
Что означает тоннаж?
Когда о машине говорят «180 тонн», имеется в виду максимальное усилие, которое может развить узел смыкания. Чтобы понять, зачем нужно это усилие, посмотрите, что происходит в момент заполнения.
Заполняя оформляющую полость, расплав давит на поверхности пресс-формы, и это давление стремится ее раскрыть. Задача узла смыкания — преодолеть это стремление и удержать форму закрытой. Если усилия не хватает, в момент заполнения пресс-форма расходится на микроны и по плоскости разъема выходит облой; оператор часто принимает это за дефект пресс-формы, хотя на самом деле проблема в размере машины.
Отсюда два практических вывода:
- Решает не масса изделия, а площадь его проекции на плоскость, перпендикулярную направлению раскрытия формы. Тонкая, но широкая крышка может потребовать большего тоннажа, чем тяжелое, но небольшое изделие
- На усилие влияет и тип материала: пластмассам с низкой текучестью для заполнения формы нужно более высокое давление
Есть предел и в обратную сторону. Представление, что «большая машина справится с любой задачей», — распространенное заблуждение: избыточный тоннаж постоянно увеличивает инвестиции и счета за энергию, а поскольку при малых дозах материал долго находится в цилиндре, нарушается описанное выше ограничение по емкости шнека.
Рассчитать усилие, необходимое для вашего изделия, можно в калькуляторе тоннажа.
Какие материалы перерабатываются?
Литьем под давлением можно перерабатывать практически все термопласты. Самые распространенные — PP, PE, PS, ABS, PA (полиамид), PC, POM, PET и TPE. Тип материала влияет не только на температурные настройки, но и на оснащение машины:
- Гигроскопичные материалы (PA, PC, PET, ABS) перед переработкой необходимо сушить
- Коррозионно-активные материалы (PVC) требуют специальных материалов шнека и цилиндра
- Абразивные наполнители (стекловолокно) сокращают ресурс шнека и требуют упрочненного исполнения
Почему метод так распространен?
Сильные стороны метода — возможность получить сложную геометрию за одну операцию, высокая повторяемость, низкие трудозатраты на изделие и возможность повторно использовать материал литников.
С другой стороны, пресс-форма стоит дорого, и эти затраты делятся на тираж. Поэтому для малых тиражей литье под давлением неэкономично: логика метода строится на серийном производстве.
Одной машины недостаточно
Термопластавтомат — центр линии, но не единственная ее часть. Если сырье влажное, даже лучшая машина выпускает брак; если «плывет» доля красителя, цвет изделия не совпадает; если температура пресс-формы не контролируется, изделие коробит.
Полная линия включает следующие звенья: подачу сырья, системы сушки, дозирование, термостатирование пресс-форм, управление горячеканальными системами для многогнездных пресс-форм и быстрое крепление пресс-форм для сокращения времени смены.
Следующий шаг
Когда понятно, что такое машина и как она работает, следующий шаг — определить тоннаж и серию под ваши задачи. Все модели с диапазонами усилия смыкания перечислены на странице серии термопластавтоматов; статья, где критерии выбора разобраны шаг за шагом, — как выбрать термопластавтомат.
Если вас интересует сокращение времени цикла, смотрите руководство по времени цикла; если вы хотите рассчитать себестоимость производства — статью расчет себестоимости изделия.
Часто задаваемые вопросы
Что такое термопластавтомат?
Машина, которая нагревает и расплавляет пластмассовый гранулят, под высоким давлением впрыскивает расплав в полость закрытой пресс-формы и извлекает изделие из формы, когда оно остыло и затвердело. Она состоит из трех основных узлов: узла впрыска, который выполняет пластикацию и впрыск; узла смыкания, который удерживает пресс-форму закрытой против давления; и системы управления, которая управляет обоими.
Термопластавтомат, ТПА или литьевая машина?
Речь идет об одной и той же машине. В ГОСТ и в отраслевой прессе она называется термопластавтоматом, в цехе и в объявлениях чаще говорят короче — ТПА; в учебной литературе и у ряда зарубежных производителей встречается «литьевая машина» или «машина для литья пластмасс под давлением». В международных каталогах используется английский термин injection molding machine (американское написание) или injection moulding machine (британское). Технической разницы нет.
Что производят на термопластавтомате?
Детали салона и экстерьера автомобилей, корпуса и крышки бытовой техники, упаковку (крышки, ведра, ящики), корпуса электротехнических и электронных изделий, одноразовые медицинские изделия и PET-преформы. Общий знаменатель таков: если одно и то же изделие нужно выпускать большими сериями и с жесткими допусками, метод — литье под давлением.
Какие бывают термопластавтоматы?
По типу привода — гидравлические, сервогидравлические и полностью электрические; по конструкции — трехплитные (с коленно-рычажным механизмом) и двухплитные; по назначению — специальные серии, например для PET-преформ, PVC, медицины и тонкостенных изделий. Одно и то же усилие смыкания может встречаться в нескольких сериях; решает не усилие смыкания, а область применения.
ТПА с каким усилием смыкания мне нужен?
Площадь проекции изделия на плоскость разъема пресс-формы умножают на давление в форме, которого требует материал; добавляют число гнезд и литниковую систему, а сверху закладывают запас. Полученное значение — требуемое усилие смыкания, по нему и определяется типоразмер машины.
От чего зависит цена термопластавтомата?
От усилия смыкания, типа привода, размера узла впрыска, оснащения под конкретную задачу, уровня автоматизации, а также от объема пусконаладки и гарантии. Из-за этих позиций две машины с одинаковым усилием смыкания могут заметно различаться по цене; поэтому сравнивать их только по усилию смыкания нельзя.