در قالب با راهگاه سرد، هر شات همراه با قطعه یک راهگاه هم تولید میکند: بریده میشود، آسیاب میشود و در بهترین حالت به مواد آسیابی تبدیل میشود. سیستم راهگاه گرم (هاترانر) این ضایعات را از ریشه حذف میکند — مذاب تا پیش از ورود به حفرهٔ قالب هرگز منجمد نمیشود.
اصول کار
سیستم راهگاه گرم از یک بلوک توزیع گرمشده (منیفولد) و نازلهایی تشکیل میشود که در قالب جاسازی شدهاند. پلاستیک در تمام مسیر از نازل دستگاه تا گیت قطعه در دمای مذاب نگه داشته میشود. هیچ راهگاه منجمدی تشکیل نمیشود؛ قطعه در محل گیت بهطور تمیز جدا میشود.
هر ناحیه (منیفولد و تکتک نازلها) ترموکوپل و هیتر مخصوص خود را دارد؛ کنترلر راهگاه گرم هر یک از این نواحی را با یک حلقهٔ PID جداگانه در دمای هدف نگه میدارد.
مزایا نسبت به راهگاه سرد
- صرفهجویی در مواد: ضایعات راهگاه به صفر میرسد. در قطعات کوچک راهگاه ممکن است 30 تا 50 درصد وزن تزریق باشد — این صرفهجویی مستقیم در مواد اولیه است
- چرخهٔ کوتاه: نیازی به انتظار برای انجماد راهگاه ضخیم نیست؛ چرخه معمولاً بهجای راهگاه، توسط قطعه تعیین میشود
- سهولت اتوماسیون: مراحل جدا کردن، بریدن و آسیاب کردن راهگاه حذف میشود
- کیفیت: اثر گیت به حداقل میرسد، افت فشار کاهش مییابد و پر شدن متوازنتر حفرههای دور حاصل میشود
بهای آن: سرمایهگذاری قالب بالا میرود، سیستم به نگهداری نیاز دارد و تعویض رنگ از راهگاه سرد طولانیتر است. در تولید پرتیراژ محاسبه همیشه به سود راهگاه گرم است؛ در تیراژهای بسیار کم، راهگاه سرد هنوز میتواند منطقی باشد.
کنترل دما: بیمهنامهٔ سیستم
عملکرد راهگاه گرم به این بستگی دارد که دمای نواحی با چه دقتی حفظ شود. انحراف 10 درجهای در یک ناحیه، در آن حفره به معنای اختلاف رنگ، نخکشی یا منجمد شدن نازل است.
در خانوادهٔ کنترلرهای FIEGE سطوحی متناسب با نیاز ارائه میکنیم:
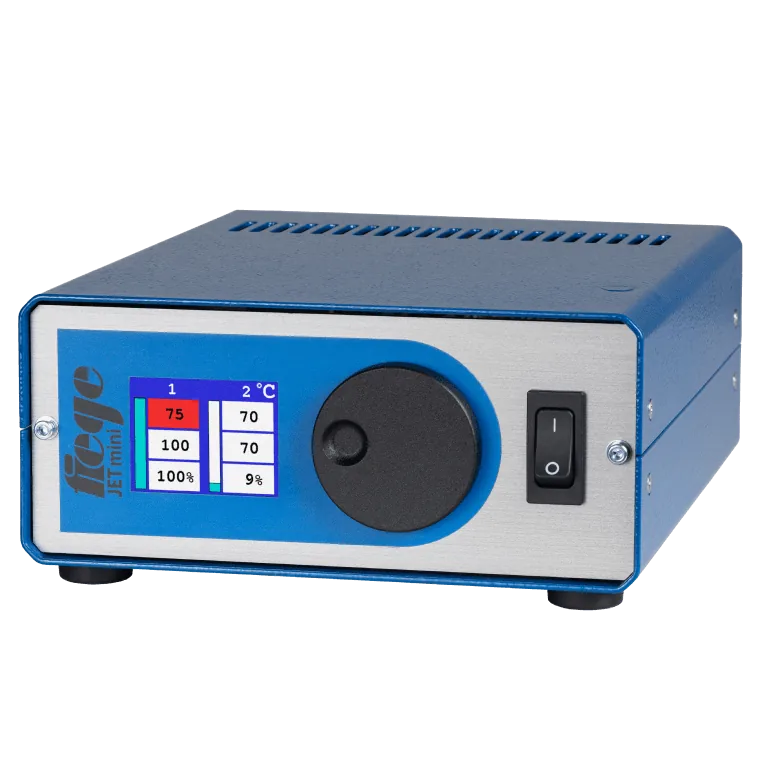
- JETmini — سری جمعوجور، راهکاری اقتصادی برای قالبهایی با نواحی کم
- سری TP و VARIO — طراحی ماژولار، سیستمهای متوسط و چندناحیهای
- JETmaster TP — کنترل سطح بالا با صفحهٔ لمسی، عیبیابی جامع خطاها
یک کنترلر خوب فقط گرم نمیکند: پارگی ترموکوپل، خرابی هیتر و جریان نشتی را تشخیص میدهد و هیترهای رطوبتدیده را با راهاندازی نرم خشک میکند و وارد سرویس میکند.
نازل سوزنی و تزریق ترتیبی (آبشاری)
در نازل استاندارد (باز) اثر گیت کوچک است اما وجود دارد. در سیستم نازل سوزنی، گیت هر نازل بهطور مکانیکی با یک سوزن باز و بسته میشود: اثر گیت تقریباً نامرئی است و جریان کاملاً تحت کنترل است.
قدرت واقعی در باز کردن سوزنها به ترتیب (آبشاری) است: در قطعات بلند (سپر خودرو، پنل در، پروفیل) نازلها با پیشروی جبههٔ مذاب یکی پس از دیگری باز میشوند. از برخورد دو جبهه جلوگیری میشود — خط جوش از بین میرود و نیاز به نیروی گیره کاهش مییابد. واحدهای کنترل نازل سوزنی NVS این سناریو را از 4 تا 32 کانال مدیریت میکنند.
اندازهگیری داخل قالب: مرئی کردن فرایند
سیستمهای اندازهگیری فشار داخل قالب (مثلاً DMS 4) منحنی واقعی فشار داخل قالب را پایش میکنند: سوئیچ از پر شدن به فشار نگهدارنده با داده بهینه میشود و هر شات ثبت میشود. در سیستمهای آبشاری، تنظیم لحظههای باز شدن سوزنها بر اساس دادهٔ فشار، آزمون و خطا را به اندازهگیری تبدیل میکند.
جمعبندی
در تولید پرتیراژ، چندحفرهای یا با سطح بزرگ، راهگاه گرم بهسرعت از طریق صرفهجویی در مواد، چرخه و کیفیت هزینهٔ خود را جبران میکند. برای انتخاب کنترلر متناسب با قالب فعلی خود یا برای پروژههای آبشاریتان، با ما تماس بگیرید.