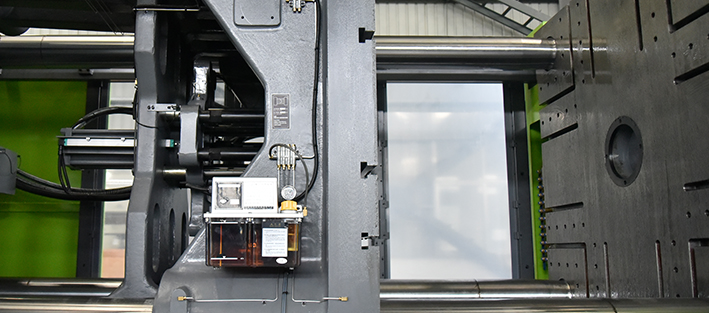
Plastik enjeksiyon makinesi, granül hâldeki plastik hammaddeyi ısıtarak eriten ve basınç altında bir kalıp boşluğuna dolduran, soğuyup katılaşan parçayı kalıptan çıkaran üretim makinesidir. Çevrenizdeki plastik parçaların büyük bölümü bu yöntemle üretilir: telefon kasası, şırınga, kova, otomobil tamponu, kapak, konnektör.
Yöntemi diğer plastik şekillendirme yöntemlerinden ayıran özellik, aynı parçayı yüksek tekrarlanabilirlikle ve kısa çevrimlerle üretebilmesidir. Kalıp bir kez hazırlandıktan sonra saniyeler mertebesinde tekrar eden bir üretim başlar.
Nasıl çalışır? Enjeksiyon çevriminin aşamaları
Bir enjeksiyon çevrimi altı aşamadan oluşur ve bu aşamalar sürekli tekrarlanır:
| Aşama | Ne olur | Süreyi belirleyen |
|---|---|---|
| 1. Kalıp kapanma | Hareketli plaka kalıbı kapatır ve kilitleme kuvveti uygulanır | Kalıp ağırlığı, strok mesafesi |
| 2. Enjeksiyon (dolum) | Vida ileri hareket ederek eriyiği kalıp boşluğuna basar | Enjeksiyon hızı, giriş kesiti |
| 3. Ütüleme (tutma) | Parça soğurken büzülmeyi karşılamak için basınç sürdürülür | Giriş donma süresi |
| 4. Soğuma ve plastikleştirme | Parça katılaşırken vida geriye dönerek sonraki atımı hazırlar | Cidar kalınlığı, kalıp sıcaklığı |
| 5. Kalıp açılma | Kilitleme çözülür, kalıp yarımları ayrılır | Açma stroku |
| 6. Çıkarma | İticiler parçayı kalıptan ayırır | Parça geometrisi, çıkma açısı |
Dördüncü aşama özellikle önemlidir. Soğuma, çevrim süresinin genellikle yarısından fazlasını kaplar ve plastikleştirme bu süreye paralel çalıştığı için çevrimi uzatmaz. Süreyi kısaltma çalışmalarının çoğu bu yüzden soğuma tarafında yoğunlaşır.
Makinenin bölümleri
Enjeksiyon ünitesi
Hammaddenin eritildiği ve kalıba basıldığı bölümdür. Granül, huniden kovana düşer; kovan içinde dönen vida, malzemeyi hem ileri taşır hem sürtünme ve rezistans ısısıyla eritir. Vidanın ucundaki geri akış valfi, enjeksiyon sırasında eriyiğin geriye kaçmasını engeller — bu küçük parça atım ağırlığının tutarlılığını doğrudan belirler.
Ünitenin kapasitesini iki değer tanımlar: vida çapı ve enjeksiyon hacmi. Atım ağırlığının, vida kapasitesinin yaklaşık %20 – 80 aralığında kalması istenir. Çok küçük atımlarda malzeme kovanda uzun bekler ve bozunur; çok büyük atımlarda ütüleme için yastık kalmaz.
Kilitleme ünitesi
Kalıbı enjeksiyon basıncına karşı kapalı tutan bölümdür. Kapasitesi ton cinsinden ifade edilir ve makine seçiminin ilk kriteridir. Kilitleme kuvveti yetersizse kalıp dolum anında bir miktar açılır ve ayrılma yüzeyinden çapak çıkar.
Mekanik olarak iki ana yapı vardır: dirsekli (toggle) sistemler hızlıdır ve enerji açısından verimlidir; iki plakalı sistemler ise büyük kalıplarda daha uzun açma mesafesi ve daha kompakt bir gövde sunar.
Kontrol ünitesi
Sıcaklık, basınç, hız ve konum parametrelerini yöneten bölümdür. Tekrarlanabilirlik büyük ölçüde buranın işidir; aynı parametrelerle bin parça üretebilmek kontrol ünitesinin hassasiyetine bağlıdır.
Tahrik sistemi
Hareketin nasıl üretildiğini belirler ve enerji tüketiminin ana belirleyicisidir. Servo hidrolik sistemler pompayı yalnızca ihtiyaç anında çalıştırır; tam elektrikli makinelerde hidrolik yağ hiç bulunmaz, tüm hareketler servo motorlarla yapılır.
Tonaj ne anlama gelir?
Makinenin "180 ton" olarak anılması, kilitleme ünitesinin uygulayabildiği en yüksek kuvveti ifade eder. Bu kuvvetin neden gerektiğini anlamak için dolum anında ne olduğuna bakmak gerekir.
Eriyik kalıp boşluğunu doldururken kalıp yüzeylerine basınç uygular ve bu basınç kalıbı açmaya çalışır. Kilitleme ünitesinin işi, bu açma eğilimini yenip kalıbı kapalı tutmaktır. Kuvvet yetersiz kalırsa kalıp dolum anında mikron mertebesinde aralanır ve ayrılma yüzeyinden çapak çıkar; operatör çoğu zaman bunu kalıp arızası sanır, oysa sorun makine ölçüsündedir.
Buradan iki pratik sonuç çıkar:
- Belirleyici olan parçanın ağırlığı değil, kalıp açılma yönüne dik gördüğü yüzeydir. İnce ama geniş bir kapak, ağır ama küçük bir parçadan daha yüksek tonaj isteyebilir
- Malzeme cinsi de kuvveti değiştirir; akışkanlığı düşük plastikler kalıbı doldurabilmek için daha yüksek basınç gerektirir
Ters yönde de bir sınır vardır. "Büyük makine her işi yapar" düşüncesi yaygın bir yanılgıdır: gereğinden büyük tonaj yatırımı ve enerji giderini kalıcı olarak yükseltir, ayrıca küçük atımlarda malzeme kovanda uzun bekleyeceği için yukarıda anlatılan vida kapasitesi sınırını bozar.
Kendi parçanızın gerektirdiği kuvveti tonaj hesaplama aracıyla hesaplayabilirsiniz.
Hangi malzemeler işlenir?
Termoplastiklerin neredeyse tamamı enjeksiyonla işlenebilir. En yaygınları PP, PE, PS, ABS, PA (naylon), PC, POM, PET ve TPE'dir. Malzemenin cinsi yalnızca sıcaklık ayarlarını değil, makine donanımını da etkiler:
- Higroskopik malzemeler (PA, PC, PET, ABS) işlenmeden önce kurutulmak zorundadır
- Korozif malzemeler (PVC) özel vida ve kovan malzemesi gerektirir
- Aşındırıcı dolgular (cam elyaf) vida ömrünü kısaltır, sertleştirilmiş donanım ister
Neden bu kadar yaygın?
Yöntemin öne çıkan yanları karmaşık geometriyi tek adımda üretebilmesi, yüksek tekrarlanabilirlik, düşük parça başı iş gücü ve yolluk malzemesinin geri kazanılabilmesidir.
Buna karşılık kalıp maliyeti yüksektir ve bu maliyet üretim adedine bölünür. Bu yüzden enjeksiyon, düşük adetli işlerde ekonomik değildir; yöntemin mantığı seri üretime dayanır.
Makine tek başına yeterli değildir
Enjeksiyon makinesi bir hattın merkezidir ama tek parçası değildir. Hammadde nemliyse en iyi makine bile hatalı parça üretir; renk oranı kayarsa parça rengi tutmaz; kalıp sıcaklığı kontrolsüzse parça çarpılır.
Tam bir hat şu halkaları içerir: hammadde taşıma, kurutma sistemleri, dozajlama, kalıp şartlandırma, çok gözlü kalıplarda sıcak yolluk kontrolü ve değişim süresini kısaltan hızlı kalıp bağlama.
Sonraki adım
Makinenin ne olduğu ve nasıl çalıştığı netleştiyse, sıra ihtiyacınıza uygun tonaj ve seriyi belirlemeye gelir. Tonaj bantlarıyla birlikte tüm modeller plastik enjeksiyon makinesi serilerimiz sayfasında listeleniyor; seçim kriterlerini adım adım ele alan yazı ise plastik enjeksiyon makinesi nasıl seçilir.
Çevrim süresini kısaltmakla ilgileniyorsanız çevrim süresi rehberi, üretim maliyetini hesaplamak istiyorsanız parça başı maliyet hesabı yazılarına bakabilirsiniz.
Sık sorulan sorular
Enjeksiyon makinesi nedir?
Plastik granülü ısıtarak eriten, eriyiği yüksek basınçla kapalı bir kalıbın boşluğuna enjekte eden ve soğuyup katılaşan parçayı kalıptan çıkaran makinedir. Üç ana üniteden oluşur: plastikleştirme ve enjeksiyonu yapan enjeksiyon ünitesi, kalıbı basınca karşı kapalı tutan kilitleme ünitesi ve ikisini yöneten kontrol ünitesi.
Enjeksiyon makinesi mi, enjeksiyon makinası mı?
İkisi de sahada kullanılıyor. Türkçede doğru yazım makinedir; makina biçimi sektörde yaygın bir söyleyiştir ve aynı cihazı anlatır. Teknik bir fark yoktur, katalog ve tekliflerde iki yazıma da rastlanır.
Enjeksiyon makinesiyle neler üretilir?
Otomotiv iç ve dış parçaları, beyaz eşya gövde ve kapakları, ambalaj (kapak, kova, kasa), elektrik ve elektronik muhafazalar, medikal sarf malzemeler ve PET preform. Ortak payda şudur: aynı parçadan çok sayıda ve dar toleransla üretmek gerekiyorsa yöntem enjeksiyondur.
Kaç çeşit enjeksiyon makinesi vardır?
Tahrik tipine göre hidrolik, servo-hidrolik ve tam elektrikli; yapıya göre üç plakalı (toggle) ve iki plakalı; uygulamaya göre PET preform, PVC, medikal ve ince cidar gibi özel seriler bulunur. Aynı tonaj birden fazla seride yer alabilir; belirleyici olan tonaj değil uygulamadır.
Kaç tonluk enjeksiyon makinesi gerekir?
Parçanın kalıp ayrılma düzlemine düşen alanı, malzemenin gerektirdiği kavite basıncıyla çarpılır; göz sayısı ve yolluk eklenir, üzerine emniyet payı konur. Çıkan değer gereken kilitleme kuvvetidir ve makinenin tonajını belirler.
Enjeksiyon makinesi fiyatını ne belirler?
Tonaj, tahrik tipi, enjeksiyon ünitesinin büyüklüğü, uygulamaya özel donanım, otomasyon seviyesi ve devreye alma ile garanti kapsamı. Aynı tonajdaki iki makine arasında bu kalemler yüzünden ciddi fark olabilir; karşılaştırma yalnız tonajla yapılmaz.