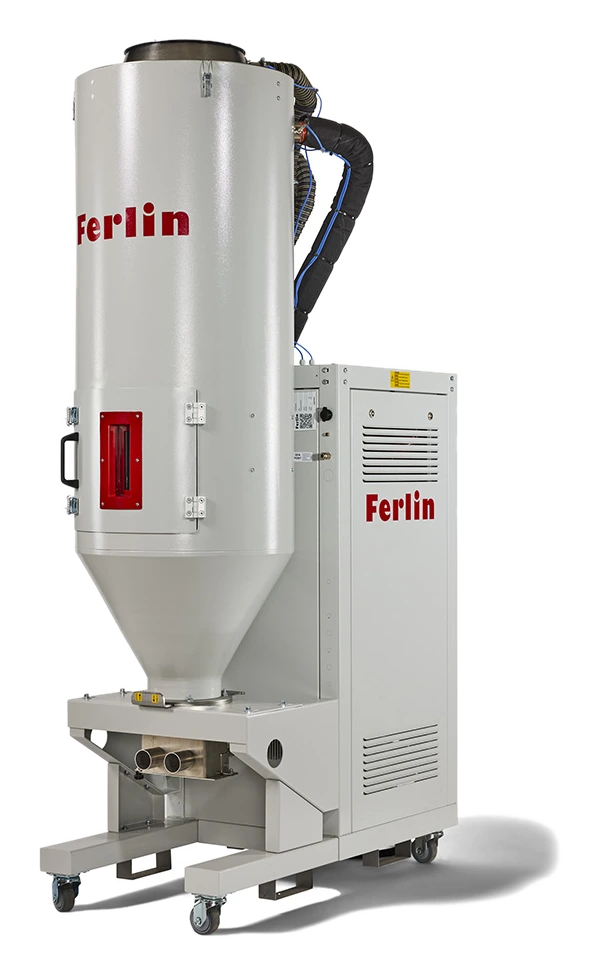
 12 մոդել
Բարձր ջերմաստիճանի չոր օդի չորանոց
- ✓ Բարձր ջերմաստիճանի (HT) կատարում — պրոցեսի ջերմաստիճան՝ 50–170 °C
- ✓ Մեղրախորիսխ (ադսորբցիոն) ռոտոր — ցածր և կայուն ցողի կետ
- ✓ Իդեալական է PA66, PC, PPS, PEEK, PEI, PSU և PPA ինժեներական պլաստմասսաների համար
- ✓ Կառավարման վահանակ գրաֆիկական սենսորային էկրանով (HMI)
- ✓ RCE (anti-stress) գործառույթ և էներգախնայողության 3 աստիճանանի ռեժիմ
Ferlin EasyDry HT — բարձր ջերմաստիճանի չոր օդի չորանոց
Ferlin EasyDry FED-HT սերիան օգտագործում է չոր օդով (ադսորբցիոն) չորացման նույն տեխնոլոգիան՝ մեղրախորիսխաձև ռոտորով, ինչ ստանդարտ EasyDry-ը, սակայն գործընթացի ջերմաստիճանը 50–170 °C միջակայք բարձրացնելով՝ այն հարմար է բարձր ջերմաստիճանում չորացում պահանջող ինժեներական պլաստմասսաների համար։
Տարբերությունը տաք օդի չորանոցից
Տաք օդի չորանոցները հեռացնում են միայն մակերևութային խոնավությունը և անբավարար են հիգրոսկոպիկ (խոնավություն կլանող) պլաստմասսաների դեպքում։ Չոր օդի չորանոցները օդի ցողի կետն իջեցնում են մինչև –40 °C-ի հասնող մակարդակների և հեռացնում են նաև գրանուլների ներքին խոնավությունը։
Ո՞ր նյութերի համար է անհրաժեշտ HT-ն (բարձր ջերմաստիճան)
Բարձր արդյունավետության ինժեներական պլաստմասսաները պահանջում են չորացում 120–170 °C միջակայքում. ստանդարտ 80–120 °C-ում դրանք բավարար չեն չորանում՝
- Բարձր ջերմաստիճան (HT) պահանջող՝ նեյլոն (PA66), պոլիկարբոնատ (PC), PPS, PEEK, PEI (Ultem), PSU, PES, PPA, LCP
- Ստանդարտ հիգրոսկոպիկ՝ ABS, PET, PBT, PMMA, TPU, PLA, ASA — այս նյութերի համար հարմար է նաև ստանդարտ EasyDry-ը
EasyDry HT-ն առաջարկվում է 30–1500 լ բունկերի ծավալների միջակայքում՝ սենսորային HMI-ով, RCE հակասթրես գործառույթով, էներգախնայող ռեժիմներով և 15–350 մ³/ժ օդի ծախսի տարբերակներով։
HT տարբերակն իմաստ ունի միայն բարձր ջերմաստիճան պահանջող ինժեներական պլաստմասսաների համար։ Ստանդարտ հիգրոսկոպիկ հումքի համար բավական է սովորական տարբերակը՝ չորանոցների տեսակներ և ընտրության աղյուսակ։
Ե՞րբ է անհրաժեշտ HT տարբերակը
Ստանդարտ չոր օդի չորանոցներն աշխատում են մինչև 150 °C։ Որոշ ինժեներական պլաստմասսաներ, սակայն, պահանջում են չորացման ավելի բարձր ջերմաստիճան. այս խմբում են PA66, PPS, PEEK, PEI, PSU, PES, PPA և LCP։ HT տարբերակը հասնում է մինչև 170 °C և ծածկում է այս նյութերը։
Տարբերությունը կտրուկ է. ստանդարտ չորանոցը այս նյութերի դեպքում չի կարող հասնել բավարար ջերմաստիճանի, և խոնավությունը լիովին չի հեռացվում։ Արդյունքը վերամշակման ընթացքում հիդրոլիզն է և մեխանիկական հատկությունների կորուստը, և այդ վնասն անդառնալի է։
PET-ի կողմը
PET-ի չորացումը կատարվում է 160–180 °C միջակայքում՝ 4–6 ժամ մնալու տևողությամբ. նպատակային խոնավությունը մոտ 0,005% է։ Անբավարար չորացված PET-ում մածուցիկության թիվը նվազում է, դետալը պղտորվում է, և փչման փուլում պայթելու վտանգ է առաջանում։ Թեման մանրամասն ներկայացված է PET նախակաղապարների արտադրության մասին հոդվածում։
Գերչորացումը նույնպես վնասում է
Քանի որ աշխատանքը կատարվում է բարձր ջերմաստիճանում, մնալու տևողության վերահսկումն ավելի կարևոր է։ Նյութը «ապահով լինելու համար» երկար չորացնելը PET-ի և TPU-ի նման նյութերում հանգեցնում է քայքայման և դեղնման։ Տևողությունը պետք է սահմանել արտադրողի տվյալների համաձայն։
Ստանդարտ պահանջների համար
Եթե ջերմաստիճանի պահանջը 150 °C-ից ցածր է, ստանդարտ EasyDry-ը բավարար է և ավելի տնտեսող։