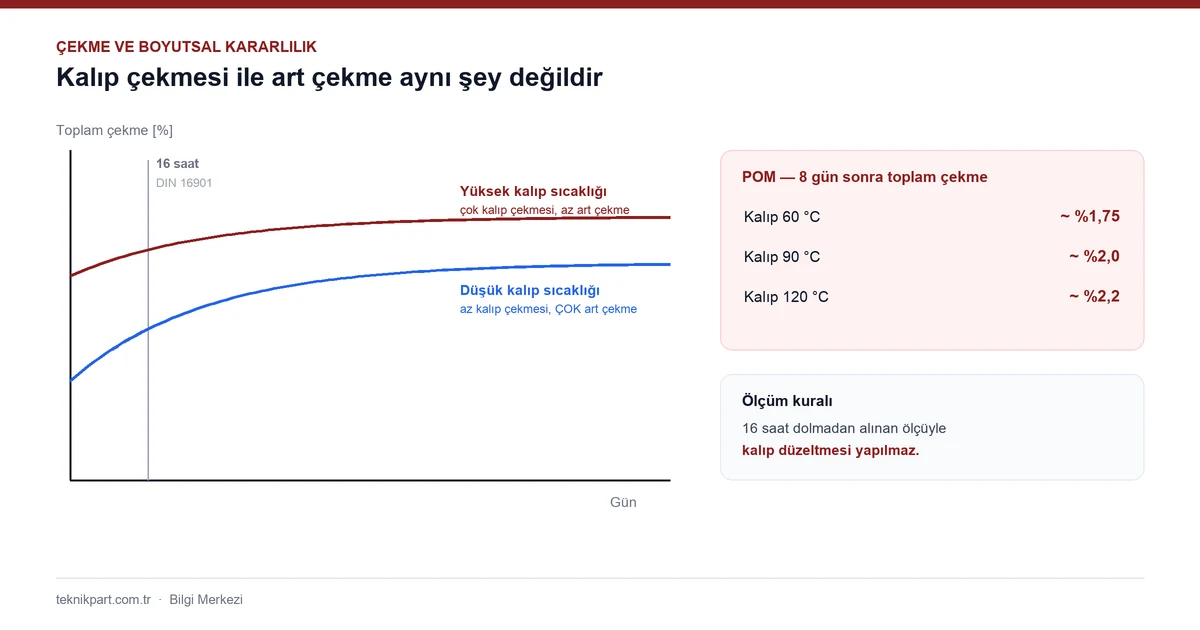
Արտադրամասում ամենահիասթափեցնող բողոքներից մեկը հետևյալն է. դետալը կաղապարից դուրս գալիս չափի մեջ է, չափագործիքով ստուգված է, ամեն ինչ կարգին է։ Երեք շաբաթ անց այն վերադառնում է հավաքման գծից՝ այլևս չի տեղավորվում։ Պրոցեսում ոչ ոք ոչինչ չի փոխել, մեքենան նույն կարգավորումներով է, կաղապարը նույն կաղապարն է։
Պատասխանը գրեթե միշտ նույն տեղում է. անտեսվել է, որ կծկումը մեկ թիվ չէ, այլ երկու առանձին երևույթ։
Ինչու է առաջանում կծկումը
Հալույթի սառչելու ընթացքում մոլեկուլային շղթաները մոտենում են միմյանց, և նյութի ծավալը նվազում է։ Սա անխուսափելի է. խնդիրը ոչ թե կծկման գոյությունն է, այլ այն, որ այն տարբեր է դետալի տարբեր գոտիներում։
Մասնակի բյուրեղային նյութերում (PP, POM, PA, PE) կծկումը զգալիորեն ավելի մեծ է, քան ամորֆներում (ABS, PC, PMMA, PS, SAN)։ Պատճառը բյուրեղացումն է. բյուրեղային գոտիներում շղթաները հասնում են շատ ավելի բարձր դասավորման խտության, ուստի ավելի շատ են կծկվում։ Խտության և ծավալի արժեքներն ըստ նյութերի մեր նյութերի վերամշակման պարամետրերի էջում են։
Երկու առանձին երևույթ. կաղապարային և հետագա կծկում
Չափերի մասին վեճերի մեծ մասը փակուղի է մտնում, քանի որ այս տարբերակումը չի արվում։
| Երբ է տեղի ունենում | Ինչի վրա է ազդում | |
|---|---|---|
| Կաղապարային կծկում | Կաղապարից դուրս հանելուց հետո առաջին շրջանը. չափվում է 16 ժամ անց՝ ըստ DIN 16901-ի | Կաղապարի չափավորում, որակի առաջին ստուգում |
| Հետագա կծկում | Շարունակվում է 16 ժամից հետո՝ օրերի և շաբաթների ընթացքում | Հավաքում շահագործման վայրում, երկարաժամկետ թույլատրելի շեղում |
| Ընդհանուր կծկում | Երկուսի գումարը | Դետալի իրական վերջնական չափը |
Դրանից բխող առաջին գործնական կանոնը պարզ է. կաղապարից նոր դուրս եկած դետալով չափային որոշում չի ընդունվում։ Կաղապարի հղկումն անշրջելի և թանկ գործողություն է. եթե այն հիմնված է 16 ժամ չանցած չափման վրա, դետալը դեռ կծկվում է, և ուղղումը կատարվում է սխալ կողմից։
Կաղապարի ջերմաստիճան. ամենամեծ լծակը, բայց հակադարձ ազդեցությամբ
Կծկման վրա ամենաշատն ազդող միակ պարամետրը կաղապարի պատի ջերմաստիճանն է։ Մեխանիզմն աշխատում է այսպես.
Կաղապարի ցածր ջերմաստիճանի դեպքում պատին մոտ գոտին շատ արագ է սառչում։ Մոլեկուլները ժամանակ չունեն հասնելու դասավորման բարձր խտության. մասնակի բյուրեղային նյութերում արտաքին գոտում բյուրեղային կառուցվածքի ձևավորումը ճնշվում է, և այդ շերտը մնում է գրեթե ամորֆ։ Արդյունքը՝ ցածր կաղապարային կծկում, բայց բարձր հետագա կծկում։
Կաղապարի բարձր ջերմաստիճանի դեպքում սառչումը դանդաղ է, և շղթաները հասնում են դասավորման բարձր խտության։ Արդյունքը՝ բարձր կաղապարային կծկում, բայց ցածր հետագա կծկում։
Կրիտիկական կետը հետևյալն է. եթե դուրս հրման ջերմաստիճանը պահվում է հաստատուն, ընդհանուր կծկումը կաղապարի բարձր ջերմաստիճանի դեպքում միշտ ավելի մեծ է։ Այլ կերպ ասած՝ կաղապարը սառեցնելով չափ պահելը չի վերացնում կծկումը, այլ միայն բաշխում է այն ժամանակի մեջ։ Այն, ինչ շահում եք կաղապարում, կորցնում եք շահագործման ընթացքում։
POM-ի օրինակը սա կոնկրետ է դարձնում. նույն դետալը, փոխվում է միայն կաղապարի ջերմաստիճանը.
| Կաղապարի պատի ջերմաստիճան | Ընդհանուր կծկում (8 օր հետո) |
|---|---|
| 60 °C | մոտ 1,75% |
| 90 °C | մոտ 2,0% |
| 120 °C | մոտ 2,2% |
Նեղ թույլատրելի շեղումներով և հավաքման ժամանակ այլ դետալների հետ զուգակցվող արտադրանքի համար ճիշտ ռազմավարությունը կաղապարի ջերմաստիճանն իջեցնելը չէ. նյութի պահանջած միջակայքն ընտրելը և այնտեղ հաստատուն մնալը հետագա կծկումը դարձնում է կանխատեսելի։
Նույն մեխանիզմն ունի ևս մեկ կողմնակի ազդեցություն. մասնակի բյուրեղային դետալում արտաքին շերտը մնում է գրեթե ամորֆ, իսկ միջին շերտը՝ բյուրեղային։ Այլ կերպ ասած՝ մեկ դետալի ներսում գոյություն ունեն կծկման երկու տարբեր վարքեր։ Հաստ հատույթներում այս տարբերությունը մեծանում է։
Պատի հաստություն և նյութ
Պատի հաստությունն ունի ուղղակի ազդեցություն. հաստ գոտին դանդաղ է սառչում և ավելի շատ է կծկվում։ Եթե նույն դետալում կան հաստ և բարակ հատույթներ, առաջանում է կծկման տարբերություն, իսկ տարբերակված կծկումը ծռման սահմանումն է։ Հաստ հատույթներում կա նաև կծկման փոսիկների և դատարկությունների վտանգ։
Ապակեթելը հարցը դարձնում է ուղղությունից կախված։ Թելի և պլաստմասսայի կծկման հարաբերակցությունը մոտ 200:1 է. թելը գործնականում չի կծկվում և խանգարում է պլաստմասսային կծկվել իր ուղղությամբ։ Արդյունքը՝ դետալ, որը հոսքի ուղղությամբ քիչ է կծկվում, իսկ դրան ուղղահայաց՝ շատ։ Ահա թե ինչու թելով լցված նյութերում ներթողերի քանակը և դիրքը կարող են նույնիսկ ավելի որոշիչ լինել, քան պատի հաստությունը։
Հանքային լցանյութերը և ապակե գնդիկները իրենց երկրաչափության շնորհիվ ուղղվածությունից կախվածություն չեն ստեղծում. ահա թե ինչու դրանք հաճախ օգտագործվում են ապակեթելի հետ միասին՝ կծկման և ծռման տարբերությունը նվազեցնելու համար։ Նյութերի խմբերի տարբերությունների համար տե՛ս մեր ինժեներական պլաստմասսաների ընտրության ուղեցույցը։
Ո՞ր պարամետրը ո՞ր ուղղությամբ է փոխում կծկումը
Այս աղյուսակը մեքենայի մոտ ամենաօգտակար ամփոփումն է.
| Պարամետր | Կծկումը՝ պարամետրը մեծացնելիս |
|---|---|
| Պահման ճնշում | նվազում է |
| Պահման տևողություն (մինչև արդյունավետ տևողությունը) | նվազում է |
| Կաղապարի պատի ջերմաստիճան | աճում է |
| Հալույթի ջերմաստիճան | երկու ուղղությամբ |
| Ներցայտման արագություն | երկու ուղղությամբ |
Առաջին երեքը գործում են մեկ ուղղությամբ և կանխատեսելի են։ Վերջին երկուսը շփոթեցնող են, քանի որ ունեն երկու հակադիր ազդեցություն. ջերմաստիճանը կամ արագությունը բարձրացնելը բարելավում է հոսքը և, հետևաբար, պահման ճնշման փոխանցումը դետալին (կծկումը նվազում է), բայց միաժամանակ մեծացնում է նյութի կծկման ներուժը (կծկումն աճում է)։
Գերակշռող ազդեցությունը որոշվում է ոչ թե դետալի բացարձակ հաստությամբ, այլ այս հարաբերակցությամբ. հոսքի ճանապարհի երկարությունը բաժանած պատի հաստության վրա։
- Եթե հարաբերակցությունը բարձր է (բարակ պատ, երկար ճանապարհ), ջերմաստիճանը և արագությունը բարձրացվում են. նեղ տեղը դետալին հասնող ճնշումն է։
- Եթե հարաբերակցությունը ցածր է (հաստ պատ, կարճ ճանապարհ), դրանք իջեցվում են. ճնշումն արդեն հասնում է, և լրացուցիչ ջերմաստիճանը միայն մեծացնում է կծկումը։
Առանց այս տարբերակման «բարձրացնենք ջերմաստիճանը, և կշտկվի» ասելը աշխատում է դետալների կեսի դեպքում և հակառակ արդյունք է տալիս մյուս կեսի դեպքում։
Ինչ կարելի է անել կաղապարի կողմում
- Պատի միատեսակ հաստություն և համաչափ կոնստրուկցիա. խուսափել հատույթի կտրուկ փոփոխություններից և նյութի կուտակումներից
- Ներթողի տեղադրում ամենահաստ գոտում՝ սեպի սկզբունքը։ Հակառակ ուղղությամբ սնվող դետալում բարակ հատույթը սառչում է առաջինը, և պահման ճնշումը երբեք չի հասնում հաստ գոտուն
- Ներթողի բավարար տրամագծի ընտրություն. նեղ ներթողը վաղ է սառչում, և պահման ճնշման փոխանցումն ավարտվում է
- Ներթողերի քանակի և դիրքի միջոցով հոսքի միատեսակ ուղղության ապահովում, հոսքերի միացման գծերի տեղափոխում բեռ չկրող գոտիներ
- Կաղապարի պատի համասեռ ջերմաստիճան. ջերմակարգավորման առանձին շղթաներ, դետալի լավ ջերմային մեկուսացում տաք լցանային համակարգի ծայրափողակից, ջերմահաղորդիչ կաղապարային նյութ այն գոտիներում, ուր սովորական ջերմակարգավորումը չի հասնում
Մեր կաղապարի հովացման և ուղիների նախագծման հոդվածը տալիս է մանրամասն շրջանակ հովացման ուղիների դասավորության և շղթաների պլանավորման համար։
Չափը պահում է ոչ թե միջինը, այլ կայունությունը
Սա արտադրամասում ամենահաճախ բաց թողնվող կետն է։ Եթե կաղապարը պետք է աշխատի 45 °C-ում, էականն այն չէ, որ օրվա միջինը 45 լինի, այլ այն, որ յուրաքանչյուր ցիկլում 45 լինի։ Հերթափոխի ընթացքում տաքացող կաղապարում կծկումն անընդհատ շեղվում է. առավոտյան վերցված չափումը կեսօրից հետո չի պահում, և ոչ ոք չգիտի, թե որ դետալն է հղումը։
Սա որոշում են երեք բան.
1. Ջերմակարգավորիչի հզորությունը — անբավարար չափի սարքը չի կարող պահել թիրախային ջերմաստիճանը, երբ արտադրությունը տաքանում է 2. Շղթաների տարանջատումը — կաղապարի երկու կեսերը և նրա տաք գոտիները պետք է կառավարվեն առանձին. դետալը միշտ թեքվում է դեպի սառը կողմը 3. Արդյոք հոսքն իրոք հոսում է — միացված թվացող, բայց նստվածքով խցանված շղթան իմաստազրկում է չափումները
Սարքի ընտրության և ջուր/յուղ տարբերակման համար տե՛ս մեր ի՞նչ է կաղապարի ջերմակարգավորումը հոդվածը, իսկ արտադրանքի կողմի համար՝ մեր ջերմակարգավորման համակարգերի էջը. ջրային և յուղային սերիաները բաժանված են ըստ ջերմաստիճանային միջակայքի։
Աշխատանքի հերթականություն չափ չպահող դետալի համար
1. Սպասեք 16 ժամ։ Մի՛ կատարեք չափումն այս ժամանակից առաջ. ավելի վաղ վերցված չափումով կաղապարի ուղղումներ մի՛ արեք։ 2. Չափեք կաղապարի երկու կեսերի ջերմաստիճանը։ Եթե տարբերություն կա, նախ վերացրեք այն. այս մեկ քայլը հաճախ տալիս է ամենամեծ բարելավումը։ 3. Ստուգեք պահման ճնշումը և դրա արդյունավետ տևողությունը։ Արդյունավետ տևողությունը գտնվում է կշռմամբ. մեթոդը կաղապարի գործարկման ընթացակարգում է։ 4. Նայեք հոսքի ճանապարհ ÷ պատի հաստություն հարաբերակցությանը և դրա հիման վրա որոշեք, թե որ ուղղությամբ տանել հալույթի ջերմաստիճանը և արագությունը։ 5. Ստուգեք ուղղությունը թելով լցված նյութում։ Եթե շեղումն արտահայտված է հոսքի ուղղությանը ուղղահայաց, խնդիրը ոչ թե պարամետրերն են, այլ ներթողի դիրքը։ 6. Որոշեք նույն ցիկլում արտադրված դետալներով։ Տարբեր ցիկլից վերցված չափումով կաղապարը հղկելը ուղղումը վերածում է մշտական սխալի։ 7. Գրառեք պրոցեսը։ Եթե խոռոչի ներքին ճնշումը չափվում է, հղման կորը ամենահուսալի փաստաթուղթն է. մեթոդը մեր խոռոչի ներքին ճնշման չափման հոդվածում է։
Չափային շեղումների արատների վրա հիմնված ախտորոշման համար կարող եք օգտվել չափերի և զանգվածի շեղումների էջից, իսկ կծկում–ցիկլ կապի համար՝ ինչպես կրճատել ցիկլի տևողությունը հոդվածից։ Ձեր կաղապարի ջերմակարգավորման պահանջը ճիշտ չափավորելու համար կարող եք գրել մեր տեխնիկական աջակցության թիմին։