Երբ կիսվեցինք մեր նյութերի վերամշակման պարամետրերի աղյուսակով, արտադրամասից նախազգուշացում եկավ. «Հակաճնշման արժեքները տրվա՞ծ են որպես տեսակարար ճնշում։ Եթե դրանք էկրանի պարամետրեր են, շատ բարձր են»։ Նախազգուշացումն արդարացված էր, և այդ օրվանից մենք խստացրինք աղյուսակի ծանոթագրությունները։ Դրան հաջորդած երկրորդ մեկնաբանությունն ավելի ուսանելի էր. հումք արտադրողները, մեքենա արտադրողները և դասընթացավարները միշտ լայն միջակայք են տալիս այս արժեքի համար. ընթերցողը միջակայքի վերին սահմանն ընդունում է որպես «անվտանգ» և գնում է այնտեղ, մինչդեռ մեքենայի վրա հակաճնշումը, կախված նյութից, տատանվում է 3–15 բարի միջև, և դրանից վեր յուրաքանչյուր քայլ վճարվում է մի քանի առանձին կետով։ Այս հոդվածը կառուցվել է այդ երկու մեկնաբանության շուրջ, և նրա յուրաքանչյուր պնդում ստուգվել է արտադրողների տեխնիկական թերթիկներով և ոլորտային գրականությամբ. նախ հասկացությունը, ապա նույն բանը նկարագրող երկու տարբեր թվերը, հետո՝ թե ինչու է միջակայքը մոլորեցնող, և վերջում՝ չափից բարձր գնալու գինը։
Ի՞նչ է իրականում անում հակաճնշումը
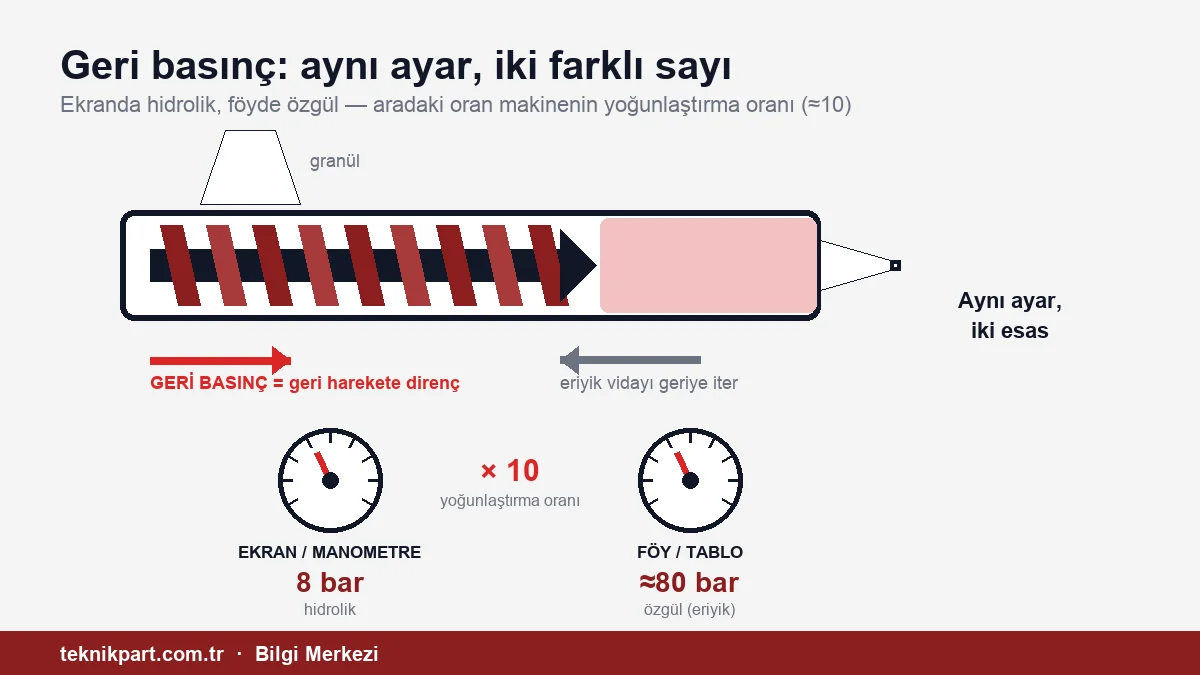
Ներարկման ցիկլի չափաբաշխման փուլում պտուտակը պտտվում է, գրանուլները տանում առաջ, և պտուտակի ծայրում կուտակվում է հալույթ։ Կուտակվող հալույթը հետ է հրում պտուտակը։ Հակաճնշումը պտուտակի այս հետընթաց շարժմանը միտումնավոր կիրառվող դիմադրությունն է։ Հիդրավլիկ մեքենայում այս դիմադրությունը ստեղծվում է չափաբաշխման ընթացքում ներցայտման գլանից արտահոսող յուղը վերադարձի կափույրով խեղդելով։ Լրիվ էլեկտրական մեքենայում այն ապահովվում է պտուտակն առանցքային ուղղությամբ պահող ներցայտման սերվոշարժիչի պտտող մոմենտի սահմանափակմամբ. արգելակողը ոչ թե պտուտակը պտտող շարժիչն է, այլ այն, որը պտուտակը հրում է առաջ և հետ։
Դիմադրության աճին զուգընթաց պտուտակն ավելի դանդաղ է հետ գալիս, և հալույթն ավելի երկար ու ավելի բարձր ճնշման տակ է սեղմվում։ Սա ունի երեք կոնկրետ ազդեցություն.
- Հալույթի խտություն և ներցայտման կայունություն։ Սա է հակաճնշման իրական գործը. այն սեղմում է հալույթը հետադարձ կափույրի առջև և դրա խտությունը պահում նույնը ցիկլից ցիկլ։ Քանի որ դետալի զանգվածը հալույթի խտության և ծավալի արտադրյալն է, հալույթի պաշարը և դետալի զանգվածը հնարավոր չէ կայունացնել, քանի դեռ խտությունը կայունացված չէ։
- Օդի դուրսմղում։ Գրանուլների միջև թակարդված օդը սեղմվում է դեպի հետ՝ դեպի բունկեր, և դուրս մղվում. օդի հետ կապված արծաթավուն շերտերի հավանականությունը նվազում է։
- Համասեռություն։ Ջերմաստիճանի և մածուցիկության տարբերությունները նվազում են. մաստերբաչը և հավելանյութերն ավելի հավասարաչափ են բաշխվում հալույթում։
Հերթականությունը միտումնավոր է։ Հակաճնշումը կայունության գործիք է, ոչ թե արատներ շտկելու գործիք։ Արտադրամասում ամենահաճախ արվողը արատը հակաճնշումը բարձրացնելով «ծածկելն» է. արատն անհետանում է, բայց նրա արմատական պատճառը մնում է տեղում, և ծախսը դուրս է գալիս այլ տեղից։
Նույն բառը, երկու տարբեր թիվ
Հակաճնշումն արտահայտվում է երկու տարբեր հիմքով, և սա է շփոթության աղբյուրը։
| Հիդրավլիկ հակաճնշում | Տեսակարար (հալույթի) հակաճնշում | |
|---|---|---|
| Ինչ է չափում | Յուղի ճնշումը ներցայտման գլանում | Ճնշումը, որը հալույթը կրում է պտուտակի ծայրում |
| Որտեղ է երևում | Միշտ՝ մանոմետրի վրա. ավանդական հիդրավլիկ կառավարման համակարգերի մեծ մասի էկրանին | Հումքի տեխնիկական թերթիկներում և դասագրքային աղյուսակներում. լրիվ էլեկտրական մեքենաների էկրանին |
| Տիպիկ միջակայք | 3–15 բար, վերին սահմանը սովորաբար 20 բար | 50–150 բար (եվրոպական թերթիկներ), 35–70 բար (ԱՄՆ պրակտիկա) |
| Կապը նրանց միջև | Տեսակարար ≈ հիդրավլիկ × ուժեղացման գործակից | Թերթիկները սովորաբար ենթադրում են 10 գործակից. այսօրվա մեքենաներում այն տատանվում է 6-ից 43 |
Քանի որ ներցայտման մխոցն ավելի լայն է, քան պտուտակը, յուղի կողմում 1 բարը հալույթի կողմում երևում է բազմապատկված մեքենայի ուժեղացման գործակցով։ Հումքի տեխնիկական թերթիկներն այս գործակիցն ընդունում են 10. արտադրողներից մեկի թերթիկը երկու հիմքն էլ տալիս է մեկ նախադասությամբ՝ «տեսակարար 100 ± 50 բար, հիդրավլիկ՝ հիմնականում 5–15 բար»։ Գործակիցը գրված է մեքենայի փաստաթղթերում. եթե այն չգիտեք, կգտնեք՝ առավելագույն տեսակարար ներցայտման ճնշումը բաժանելով առավելագույն հիդրավլիկ ճնշման վրա։ Այս բազմապատկիչը ոլորտային պրակտիկա է, ոչ թե անվիճելի ֆիզիկա. քանի որ հակաճնշման դեպքում ուժի ուղղությունը հակառակն է, ճշգրիտ արժեքը գալիս է մեքենայի սեփական տրամաչափումից։ Արտադրամասից եկած «3–15 բար» նախազգուշացումը նկարագրում է էկրանի արժեքը, իսկ մեր նյութերի վերամշակման պարամետրերի էջի սյունակը տրված է տեսակարար հիմքով։ Երկու թիվը կողք կողքի դնելը և մեկը մյուսի փոխարեն գրելը հենց այն սխալն է, որը փորձում է կանխել այս հոդվածը։
Թե էկրանն ինչ հիմքով է աշխատում, տարբերվում է մեքենայից մեքենա։ Մանոմետրը միշտ ցույց է տալիս յուղի ճնշումը։ Ավանդական հիդրավլիկ կառավարման համակարգերում էկրանը նույնպես հիմնականում հիդրավլիկ արժեքն է, բայց որոշ հիդրավլիկ մեքենաներ և գործակցի փոխարկում կիրառող կառավարման համակարգեր թույլ են տալիս հակաճնշումը կարգավորել և ցուցադրել անմիջապես տեսակարար բարով։ Լրիվ էլեկտրական մեքենաներում հիդրավլիկ գլան չկա, ուստի արժեքը միշտ հալույթի ճնշումն է. ուժը չափվում է պտուտակի հետևում գտնվող տենզոտվիչից կամ սերվոշարժիչի մոմենտից։ Հիդրավլիկ մեքենայից լրիվ էլեկտրականին անցնող օպերատորը, որը կարգավորում է նույն «10 բար» սովորությամբ, տասն անգամ ցածր արժեք է մուտքագրած լինի։ Գործնական տարբերակման եղանակը հետևյալն է. եթե հակաճնշման դաշտի վերին սահմանը մոտ 20–30 բար է, Դուք հիդրավլիկ սանդղակի վրա եք, իսկ եթե 300 բարից բարձր է՝ տեսակարար սանդղակի։ Մինչև վստահ չլինեք, հին մեքենայի արժեքը մի՛ տեղափոխեք նորի վրա։
Ինչո՞ւ է լայն միջակայքը մոլորեցնող
Հումք արտադրողները, մեքենա արտադրողները և դասընթացավարները նույն նյութի համար տալիս են տարբեր և լայն միջակայքեր՝ «20–60»-ի նման մի բան։ Սրա համար պատճառ կա. ճիշտ արժեքը կախված է պտուտակի երկրաչափությունից, գրանուլի ձևից, մանրացված թափոնի բաժնից, գունային բեռնվածությունից և չափաբաշխման թիրախային տևողությունից, և մեկ թիվ դրանցից ոչ մեկին չի համապատասխանում։ Սակայն միջակայքն ինքնին թակարդ է պարունակում։ Միջակայքը չի ասում, թե ինչ հիմքով է տրված. չի ասում, թե արդյոք ներքևն է, թե՞ վերևը ելակետը. երբեք չի ասում, թե ինչ արժե գնալը վերև։ Արտադրամասում տեղի է ունենում հետևյալը. օպերատորը տեսնում է միջակայքը, հանգստանում է «ես վերին սահմանի ներսում եմ» մտքով և արժեքը պահում է բարձր, թեև դա անհրաժեշտ չէ։ Մեր աղյուսակը նույնպես կարող էր այդպես կարդացվել. ահա թե ինչու ստորև միջակայքերը տալիս ենք իրենց հիմքով, էկրանի համարժեքով և հիմնավորմամբ։ Միջակայքը թույլտվություն չէ, այլ ելակետ. մտնում եք ներքևից և վեր եք գնում միայն կոնկրետ ախտանիշի առկայության դեպքում։ Համակարգված օպտիմալացման ուսումնասիրության մեջ պարզվել է, որ կայուն արդյունք տվող պատուհանը տեսակարար հիմքով ընդամենը 35–50 բար լայնություն ուներ. տեխնիկական թերթիկի 100 բարանոց միջակայքը շատ ավելի լայն է, քան այս պատուհանը։
Սակայն նյութերի խմբերի միջև տարբերությունն ավելի կարևոր է, քան թիվը.
| Նյութերի խումբ | Տեսակարար հակաճնշում | Էկրանին (10 գործակցի դեպքում) | Աղբյուր և հիմնավորում |
|---|---|---|---|
| Ջերմազգայուն՝ POM | 0–20 բար | 0–2 բար | Արտադրողի ուղեցույց. չափազանց սահքն անջատում է ֆորմալդեհիդ |
| Ջերմազգայուն՝ PVC | — | 1–5 բար | PVC-ի վերամշակման ուղեցույց. սահքի ջերմությունն անջատում է HCl, որը քայքայում է պողպատը |
| Պոլիոլեֆիններ՝ PE, PP | 35–70 բար | 3,5–7 բար | Արտադրողի ուղեցույց. ցածր մածուցիկություն, քիչ դիմադրությունը բավարար է |
| Ինժեներական պլաստմասսաներ՝ ABS, PC, PA, PBT | 50–150 բար | 5–15 բար | Արտադրողների տեխնիկական թերթիկներ. միջին միջակայք՝ համասեռության և գույնի ցրման համար |
| Ապակեթելով PA6 | — | առավելագույնը 3,5 բար | Արտադրողի տեխնիկական թերթիկ. թելի կոտրումը սահմանափակելու համար |
| Բարձր ջերմաստիճանային՝ PEEK | 20–50 բար | 2–5 բար | Արտադրողի ուղեցույց. թելով լցված տեսակների համար՝ ավելի ցածր |
Տեսակարար արժեքները վերցված են նյութերի վերամշակման պարամետրերի էջի՝ արտադրողների տեխնիկական թերթիկներով ստուգված սյունակից, իսկ հիդրավլիկ արժեքները՝ դրանք անմիջապես հիդրավլիկ հիմքով տվող ուղեցույցներից։ Էկրանի համարժեքը ստացված է 10 գործակից ենթադրելով. Ձեր մեքենայի գործակիցը ստուգեք նրա ձեռնարկում։
Չափից բարձր գնալու գինը. հինգ կետ, բոլորը՝ ուշացած
Հակաճնշումն անհարկի բարձրացնելու մեջ հետաքրքիրն այն է, որ գինն անմիջապես չի երևում։ Դետալն այդ օրը լավ է դուրս գալիս, հաշիվը գալիս է շաբաթներ անց։ Արտադրամասից եկած մեկնաբանությունն այս հաշիվը թվարկում էր չորս կետով. աղբյուրներով ստուգելիս պարզվեց, որ դրանցից երկուսի մեխանիզմը տարբեր է կարծվածից, և ավելացավ ևս մեկ կետ։
1. Ավելի երկար չափաբաշխում, ավելի բարձր պտտման հաճախականություն, քայքայում
Հակաճնշման աճին զուգընթաց պտուտակն ավելի դանդաղ է հետ գալիս, և չափաբաշխման տևողությունը երկարում է։ Այստեղ անհրաժեշտ է ուղղել մի տարածված համոզմունք. պտուտակի հաստատուն պտտման հաճախականության դեպքում հակաճնշումը բարձրացնելն ինքնին էականորեն չի բարձրացնում հալույթի ջերմաստիճանը, ինչը ցույց է տրվել չափումներով։ Ջերմության իրական աղբյուրը պտուտակի պտտման հաճախականությունն է։ Գինը գալիս է անուղղակիորեն. չափաբաշխումը երկարելիս օպերատորը մեծացնում է պտտման հաճախականությունը՝ ժամանակին հասնելու համար, և հենց այդ ժամանակ է սահքի ջերմությունը բարձրանում։ Գլանի տաքացուցիչներից անկախ բարձրացող այս ջերմաստիճանը չի երևում էկրանին. այն տեսնում եք միայն այն դեպքում, եթե օդային ներցայտման ժամանակ չափում եք բուն հալույթը։ Արդյունքը քայքայման պատկեր է, որում արտադրությունը լավ է թվում, բայց դետալը փխրունանում է, և գույնը շեղվում է. այրվածքի հետքերը և մեխանիկական փորձարկման ժամանակ անսպասելի կոտրվածքները հաճախ գալիս են այս ճանապարհով։ Ջերմազգայուն նյութերի դեպքում շղթան ավելի կարճ է. POM-ից անջատվում է ֆորմալդեհիդ, PVC-ից՝ քլորաջրածին. արտադրողների ուղեցույցները միտումնավոր ցածր են պահում հակաճնշումն այս երկու նյութի համար։ Երկար չափաբաշխումը երկարացնում է նաև գլանում մնալու տևողությունը. զգայուն նյութերի դեպքում միայն սա բավարար է քայքայման համար։
2. Բեռը պտուտակի, հետադարձ օղակի և գլանի վրա
Հետադարձ օղակը և պտուտակի ծայրը, որոնք արտադրամասում պարզապես «օղակ» և «ծայր» են կոչվում, ցանկացած պայմաններում ամենաարագ մաշվող երկու տարրերն են. հալույթն անցնում է երկուսի վրայով ամբողջ չափաբաշխման ընթացքում։ Հղկող նյութի, այսինքն՝ ապակեթելով և հանքային լցանյութով տեսակների դեպքում հակաճնշման և պտտման հաճախականության աճին զուգընթաց աճում են օղակի և պտուտակի ծայրի բեռը և սահքը։ Ախտանիշը նենգ է. հալույթի պաշարը դադարում է պահվել, ներցայտման զանգվածը սկսում է տատանվել, և օպերատորը նույն հալույթի որակի համար հակաճնշումը մի փոքր էլ է բարձրացնում. մաշված կափույրը հակաճնշմամբ փոխհատուցելն արագացնում է մաշումը։ Պատճառները և չափման մեթոդը պտուտակի և գլանի մաշման հոդվածում են, իսկ թե ինչ անել, երբ արանքը հասնում է սահմանին՝ պտուտակի և գլանի վերանորոգման որոշման հոդվածում։
3. Հիդրավլիկ յուղի վաղաժամ ծերացում
Հիդրավլիկ մեքենայում հակաճնշումը ստեղծվում է վերադարձի գծում յուղը համամասնական կափույրով խեղդելով. խեղդված յուրաքանչյուր բար վերածվում է ջերմության և ամբողջ չափաբաշխման ընթացքում տաքացնում է յուղը։ Տարածված գործնական կանոնն ասում է, որ 60 °C-ից բարձր յուրաքանչյուր 10 °C աճ մոտավորապես կիսով չափ կրճատում է յուղի ծառայության ժամկետը. ժամանակակից բաղադրություններում հարաբերակցությունը կարող է տարբեր լինել, բայց ուղղությունը նույնն է։ Տաք յուղն ավելի արագ է օքսիդանում, և նրա մածուցիկությունն ընկնում է. առաջին ախտանիշները կափույրներից և մխոցներից սկսվող փոքր արտահոսքերն են, որոնց հաջորդում են խցվածքների և խցանող տարրերի կարծրացումը։ Յուղի ծառայության ժամկետը կրճատվում է, և հետևում է չպլանավորված պարապուրդ։ Այս կետը լրիվ էլեկտրական մեքենաներում չկա. սերվոշարժաբերով հիդրավլիկ մեքենաներում այն դրսևորվում է որպես հովացման բեռ։
4. Էներգիա. անուղղակի, ոչ թե ուղղակի
Արտադրամասում նկատվում է, որ հակաճնշումը բարձրանալիս էլեկտրաէներգիայի հաշիվն աճում է։ Սակայն հրապարակված չափումները հետաքրքիր բան են ասում. հակաճնշումն ինքնին էականորեն չի փոխում պլաստիկացման էներգիան. էներգիան որոշում է պտուտակի պտտման հաճախականությունը։ Հաշիվը գալիս է առաջին կետի շղթայից. երկարած չափաբաշխումը փոխհատուցելու համար բարձրացված պտտման հաճախականությունը վեր է քաշում նաև էներգիան։ Այլ կերպ ասած՝ միայն հակաճնշումն իջեցնելը էներգիա չի խնայում, խնայում է բավարար համասեռությանը ցածր հակաճնշմամբ և ցածր պտտման հաճախականությամբ հասնելը։ Այս տեսակետն իմաստավորվում է էներգասպառման հոդվածի «չափեք կՎտ·ժ/կգ» խորհրդի հետ միասին։
5. Ցիկլի տևողություն
Չափաբաշխումը սովորաբար ավարտվում է հովացման տևողության ընթացքում և ցիկլին բեռ չի ավելացնում։ Եթե հակաճնշմամբ երկարած չափաբաշխումը գերազանցում է հովացման տևողությունը, մեքենան կաղապարը բացելուց առաջ սպասում է չափաբաշխման ավարտին, և ցիկլը երկարում է։ Ոլորտային կանոնը պարզ է. չափաբաշխումը երբեք չպետք է գերազանցի հովացման տևողությունը և պետք է ավարտվի հովացման ժամաչափի ավարտից մոտ 2 վայրկյան առաջ։ Չափաբաշխման տևողությունը կարգավորում չէ, այլ արդյունք. եթե այն ներցայտումից ներցայտում տատանվում է 5%-ից ավելի, պրոցեսն անկայուն է։ Մանրամասները ցիկլի տևողության հոդվածում են։
Ե՞րբ է բարձրացնելն արդարացված
Հակաճնշումը լուծման գործիք է, ոչ թե լռելյայն կարգավորում։ Այն բարձրացնելու համար պետք է կոնկրետ ախտանիշ լինի.
- Գունային շերտեր, գծեր կամ ցրման տարբերություններ։ Եթե մաստերբաչը բավարար չափով չի խառնվում հալույթին, հակաճնշումն առաջին քայլն է. արտադրողների ուղեցույցները խառնումը բարելավելու համար մատնանշում են բավարար հակաճնշումը՝ միջին պտտման հաճախականության հետ միասին։ Սակայն նախ ստուգեք չափաբաշխման հարաբերակցությունը. չափազանց շատ մաստերբաչը նշանակում է ավելի շատ մնացորդ և ավելի դժվար ցրում։ Գրավիմետրիկ չափաբաշխումը հաստատուն է պահում հարաբերակցությունը և նվազեցնում հակաճնշման վրա բեռնվող աշխատանքը։
- Օդի հետ կապված արծաթավուն շերտեր։ Եթե պտուտակը չափազանց արագ և առանց դիմադրության է հետ գալիս, իր առջև օդ է քաշում. հակաճնշումը վերացնում է այս շերտերը։ Եթե աղբյուրը խոնավությունն է՝ ոչ. խոնավության շերտերը լուծվում են չորացմամբ, ոչ թե հակաճնշմամբ։ Առանց այս տարբերակման հակաճնշումը բարձրացնելը քողարկում է խոնավությունը, և գինը վճարում է պտուտակը։
- Ներցայտման զանգվածի և հալույթի պաշարի տատանում։ Եթե հալույթի խտությունը փոխվում է, թեթև բարձրացումը վերադարձնում է կայունությունը. նույն ընթացքի դեպքում ներցայտման զանգվածի թեթև աճը նորմալ է, քանի որ հալույթն ավելի խիտ է։ Նախ համոզվեք, որ հետադարձ օղակը մաշված չէ։
- Ցածր լցային խտությամբ մանրացված թափոն։ Վատ կտրված կամ թեթև մանրացված գրանուլներն առաջացնում են սնման անկայունություն և պտուտակի սայթաքում։ Այստեղ հակաճնշումը բարձրացնելու ռեֆլեքսը տարածված է, բայց սխալ. աղբյուրները լուծումը փնտրում են սնման գոտում՝ բունկերում, հետին գոտու ջերմաստիճանում և մանրացված թափոնի բաժնում։ Հակաճնշումը չի փոխհատուցում այս խնդիրը։
Թելով ամրանավորված նյութի դեպքում հակաճնշումը վերջին միջոցն է, նույնիսկ եթե այս ախտանիշները երևում են. արտադրողների ուղեցույցները բացահայտ պահանջում են թելով լցված տեսակները վերամշակել ցածր հակաճնշմամբ, քանի որ սահքը կոտրում է թելերը։ Ապակեթելի հետքերը և ամրության կորուստը կոտրված թելերի գինն են։
Կարգավորման ճիշտ հերթականությունը
1. Սկսեք արտադրողի տեխնիկական թերթիկի ստորին սահմանից։ Եթե թերթիկը տալիս է տեսակարար արժեք, այն վերածեք էկրանի արժեքի Ձեր մեքենայի գործակցով։ Ընդհանուր ստորին սահման՝ հիդրավլիկ հիմքով մոտ 5 բար և ավելի, տեսակարար հիմքով մոտ 50 բար. ջերմազգայուն նյութերի համար՝ ավելի ցածր, բայց ոչ զրո։ 2. Մեկ պարամետրի կանոնը։ Այն փուլում, երբ փոխում եք հակաճնշումը, մի՛ դիպչեք որևէ այլ կարգավորման. հակառակ դեպքում չեք կարող իմանալ, թե որն աշխատեց։ 3. Փոքր քայլեր։ Արտադրամասում ընդունված քայլը հիդրավլիկ հիմքով 1–2 բար է, տեսակարար հիմքով՝ 10–20 բար։ Յուրաքանչյուր քայլից հետո սպասեք առնվազն տասը ցիկլ։ 4. Համեմատեք չափաբաշխման տևողությունը հովացման տևողության հետ։ Եթե չափաբաշխումը մոտենում է հովացման ավարտին, կանգ առեք. ստուգեք նաև գլանում մնալու տևողությունը մնալու տևողության հաշվիչով։ 5. Չափեք հալույթի ջերմաստիճանը։ Օդային ներցայտման ժամանակ, նախընտրելի է ինֆրակարմիր ջերմաչափով կամ տեսախցիկով. ասեղային զոնդը, նույնիսկ նախապես տաքացված, անկայուն է կարդում։ Նախադրված և չափված արժեքների տարբերությունը սահքի ջերմությունն է. եթե այն աճում է, նախ նայեք պտտման հաճախականությանը։ 6. Կշռեք տասը դետալ։ Եթե զանգվածի բաշխումը չի նեղանում, բարձրացումը չի աշխատում. վերադարձրեք այն։ 7. Ապասեղմումը կարգավորեք առանձին։ Չափաբաշխման ավարտին պտուտակի առջև մնացած ճնշումը բաց ծայրափողակից հալույթի կաթոց է առաջացնում. ապասեղմումը վերացնում է այն։ Սակայն ապասեղմումը չպետք է գերազանցի հետադարձ օղակի ընթացքի 1,5 անգամը. դրանից ավելին օդ է քաշում հալույթի մեջ և վերադառնում որպես պղպջակներ։ 8. Գրառեք։ Նյութը, գույնը, մանրացված թափոնի բաժինը և գտնված արժեքը գրառվում են միասին. հաջորդ գործարկումը սկսվում է այս գրառումից։
Պտուտակի պտտման հաճախականությունը երկրորդ պարամետրն է, որը հակաճնշման հետ միասին որոշում է հալույթի որակը, և ջերմության կողմից գերակշռողն է. պտուտակի պտտման հաճախականության հաշվիչը տալիս է նյութի շրջագծային արագության սահմանը։ Եթե սահքի ջերմությունը բարձր է, նախ պտտման հաճախականությունն իջեցնելը, իսկ եթե համասեռությունն անբավարար է՝ հակաճնշումը թեթևակի բարձրացնելը, աղբյուրների չափման արդյունքներից բխող հերթականությունն է։ Երկուսը միանգամից փոխելը միայն խնդիրը տեղափոխում է այլ տեղ։
Հաճախ տրվող հարցեր
Կարո՞ղ է հակաճնշումը զրո լինել։ Գործնականում՝ ոչ։ Զրոյի դեպքում պտուտակը ազատ սահում է հետ, օդը մնում է հալույթում, և ներցայտման զանգվածը տատանվում է։ Արտադրողների ուղեցույցները որպես ստորին սահման տալիս են հիդրավլիկ հիմքով մոտ 5 բար և տեսակարար հիմքով մոտ 50 բար. ջերմազգայուն նյութերի համար այս սահմանն ավելի ցածր է, բայց դարձյալ ոչ զրո։
Էկրանին տեսածս արժեքը հիդրավլիկ է, թե՞ տեսակարար։ Մանոմետրը ցույց է տալիս յուղի ճնշումը։ Էկրանը կախված է կառավարման համակարգից. ավանդական հիդրավլիկ մեքենաներում հիմնականում հիդրավլիկ, իսկ որոշ հիդրավլիկ և բոլոր լրիվ էլեկտրական մեքենաներում՝ հալույթի ճնշում։ Քանի որ երկու դեպքում էլ միավորը բարն է, էկրանից չեք կարող որոշել. նայեք դաշտի վերին սահմանին՝ մոտ 20–30 բարը նշանակում է հիդրավլիկ սանդղակ, 300 բարից բարձրը՝ տեսակարար սանդղակ։
Որքա՞ն կարող եմ բարձրացնել գույնի ցրման համար։ Մինչև ախտանիշի անհետանալը, փոքր քայլերով և առանց չափաբաշխման տևողության կողմից հովացման տևողությունը գերազանցելու։ Գույնի համար անհրաժեշտ բարձրացումը սովորաբար էկրանին մի քանի բար է. դրանից այն կողմ ցրման խնդիրը կապված է ոչ թե հակաճնշման, այլ մաստերբաչի հարաբերակցության, կրիչի համատեղելիության կամ պտուտակի երկրաչափության հետ։
Չէի՞ կարող հակաճնշման փոխարեն իջեցնել պտուտակի պտտման հաճախականությունը։ Երկուսը տարբեր բաներ են անում։ Պտուտակի պտտման հաճախականությունը որոշում է սահքի արագությունը և ջերմությունը, հակաճնշումը՝ սեղմումը և խտությունը։ Եթե սահքի ջերմությունը բարձր է, նախ պտտման հաճախականությունն իջեցնելը, իսկ եթե համասեռությունն անբավարար է՝ հակաճնշումը թեթևակի բարձրացնելը ճիշտ հերթականությունն է։ Երկուսը միանգամից մի՛ փոխեք։
Եթե կա նյութ, որի հակաճնշման կարգավորման հարցում վստահ չեք, կամ եթե հետադարձ օղակի և պտուտակի մաշումը հասել է սահմանին, մեր տեխնիկական աջակցության թիմը գնահատում է պրոցեսը և պահեստամասերի կողմը միասին։
Հաճախ տրվող հարցեր
Կարո՞ղ է հակաճնշումը զրո լինել
Գործնականում՝ ոչ։ Զրոյի դեպքում պտուտակն ազատ սահում է հետ, հալույթում օդ է մնում, և ներցայտման զանգվածը տատանվում է։ Արտադրողների ուղեցույցները որպես ստորին սահման նշում են մոտ 5 բար՝ հիդրավլիկ հիմքով, և մոտ 50 բար՝ տեսակարար հիմքով. ջերմազգայուն նյութերի դեպքում ստորին սահմանն ավելի ցածր է, բայց զրո չէ։
Էկրանին երևացող հակաճնշումը հիդրավլիկ է, թե՞ տեսակարար
Մանոմետրը ցույց է տալիս յուղի ճնշումը։ Էկրանը կախված է կառավարման համակարգից. դասական հիդրավլիկ մեքենաներում այն հիմնականում հիդրավլիկ ճնշումն է, իսկ որոշ հիդրավլիկ և բոլոր լրիվ էլեկտրական մեքենաներում՝ հալույթի ճնշումը։ Քանի որ երկու դեպքում էլ միավորը բարն է, էկրանից դա հնարավոր չէ որոշել. եթե կարգավորման դաշտի վերին սահմանը մոտ 20–30 բար է, դա հիդրավլիկ սանդղակն է, իսկ եթե 300 բարից բարձր է՝ տեսակարար սանդղակը։
Որքա՞ն կարող եմ բարձրացնել հակաճնշումը գույնի բաշխման համար
Մինչև արատի անհետանալը՝ փոքր քայլերով և այնպես, որ պլաստիկացման տևողությունը չգերազանցի հովացման տևողությունը։ Գույնի համար անհրաժեշտ բարձրացումը էկրանին սովորաբար մի քանի բար է. դրանից այն կողմ մնացող բաշխման խնդիրը կապված է մաստերբաչի հարաբերակցության, կրող պոլիմերի համատեղելիության կամ պտուտակի երկրաչափության հետ։
Կարո՞ղ եմ հակաճնշման փոխարեն իջեցնել պտուտակի պտտման հաճախականությունը
Դրանք տարբեր բաներ են անում. պտուտակի պտտման հաճախականությունը որոշում է սահքի արագությունը և ջերմությունը, իսկ հակաճնշումը՝ սեղմումը և հալույթի խտությունը։ Չափումները ցույց են տալիս, որ հալույթի ջերմության վրա գերակշռող է պտտման հաճախականությունը. եթե սահքի ջերմությունը բարձր է, ճիշտ հերթականությունն է նախ իջեցնել պտտման հաճախականությունը, իսկ եթե համասեռությունը բավարար չէ՝ մի փոքր բարձրացնել հակաճնշումը։