Դուք ունեք դետալի նախագիծ և ցանկանում եք այն արտադրել։ Առաջին հարցը հաճախ «ո՞ր մեքենան գնեմ»-ն է, սակայն դա ճիշտ հերթականություն չէ։ Նախ պետք է պատասխանել այն հարցերին, թե դետալի երկրաչափությունն ո՞ր մեթոդներն է հնարավոր դարձնում, ապա՝ պլանավորված քանակն այդ մեթոդներից ո՞րն է տնտեսապես շահավետ դարձնում։ Մեքենայի ընտրությունը գալիս է այս երկու պատասխաններից հետո։
Այս հոդվածը շարադրում է այդ հերթականությունը զրոյից արտադրություն սկսողների կամ նոր դետալ արտադրության մեջ դնողների համար։
Քանի՞ եղանակով կարելի է արտադրել պլաստմասսայե դետալ
Երկրաչափությունը նեղացնում է տարբերակները, քանակն ընտրում է դրանց միջից.
| Մեթոդ | Տիպիկ դետալ | Շահավետ քանակ | Սարքավորման (կաղապարի) ծախս | Չափային ճշգրտություն |
|---|---|---|---|---|
| Ներարկման ձուլում | Բարդ, նեղ թույլատրելի շեղումներով, սերիական դետալ | 5000-ից ավելի | Բարձր | Ամենաճշգրիտը |
| Էքստրուզիա | Անընդհատ պրոֆիլ, խողովակ, թերթ, թաղանթ | Չափվում է մետրերով | Միջին | Լավ՝ կտրվածքում, ազատ՝ երկարությամբ |
| Փչման եղանակով ձուլում | Սնամեջ տարա, թիթեղաման, շիշ | 10 000-ից ավելի | Միջին-բարձր | Միջին |
| Ջերմակաղապարում | Բարակապատ տարա, փաթեթավորում, ներքին երեսպատում | 1000-ից ավելի | Ցածր | Լայն |
| Ռոտացիոն ձուլում | Մեծ ծավալի սնամեջ մարմին | 100-ից ավելի | Ցածր | Լայն |
| Մեխանիկական մշակում / 3D տպագրություն | Նախատիպ, մեկ կամ շատ փոքր քանակ | 1–500 | Չկա | Ճշգրիտ (կախված մեթոդից) |
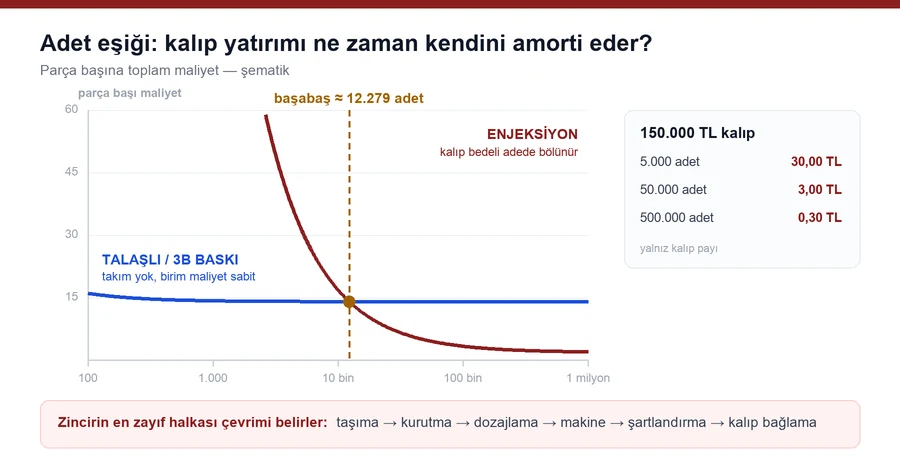
Աղյուսակում բաց թողնվող կետը հետևյալն է. փոքր քանակների դեպքում կաղապարով ոչ մի մեթոդ շահավետ չէ։ 200 հատանոց աշխատանքի համար կաղապար պատրաստել տալը մեկ դետալի ինքնարժեքը բարձրացնում է մեխանիկական մշակման ինքնարժեքից վեր։ Ընդհակառակը, 100 000 հատի դեպքում կաղապարի ծախսը մեկ դետալի հաշվով իջնում է ցենտի մասերի, և ներարկման ձուլումը մրցակից չունի։
Ինչո՞ւ են դետալների մեծ մասն արտադրվում ներարկման ձուլմամբ
Չորս պատճառ՝ միասին.
- Բարդ երկրաչափություն մեկ քայլով — պարուրակները, սեղմակները, կողիկները, բարակ պատերը և տարբեր հատույթները դուրս են գալիս նույն ցիկլում
- Կրկնելիություն — տասհազարերորդ դետալն ունի նույն չափերը, ինչ առաջինը. հավաքման գիծը դա է պահանջում
- Ցիկլի տևողություն — չափվում է վայրկյաններով և բազմապատկվում կաղապարի խոռոչների թվով
- Ավտոմատացման պիտանիություն — դետալի հանումը, տեսակավորումը և փաթեթավորումը կազմակերպվում են նույն գծում
Բուն մեթոդի և մեքենայի աշխատանքի սկզբունքի համար տե՛ս մեր ի՞նչ է ներարկման ձուլման մեքենան հոդվածը. այստեղ թեման ոչ թե այն է, թե ինչպես է աշխատում մեքենան, այլ թե ինչպես է կազմակերպվում արտադրությունը։
Իրական ներդրումային կետը՝ կաղապարը
Ներարկման ձուլման գինը կաղապարն է։ Կաղապարի գինը որոշող գործոնները տարբերվում են մեքենայի գինը որոշողներից՝ խոռոչների թիվը, դետալի բարդությունը, միջուկների շարժումների առկայությունը, պողպատի մակնիշը, մակերևույթի մշակումը և ակնկալվող ծառայության ժամկետը։
Քանակի շեմի հաշվարկը պարզ է. կաղապարի գինը բաժանեք պլանավորված ընդհանուր քանակի վրա։ Երբ 150 000 TL արժողությամբ կաղապարը բաշխվում է 50 000 դետալի վրա, յուրաքանչյուր դետալին ավելանում է 3 TL. երբ նույն կաղապարը բաշխվում է 500 000 դետալի վրա, այն իջնում է մինչև 0,30 TL։ Այս թիվը հումքի և մեքենայաժամի հետ միասին տալիս է դետալի իրական ինքնարժեքը. այն կետ առ կետ տեսնելու համար կարող եք օգտվել դետալի ինքնարժեքի հաշվիչից։
Որոշում կայացնելիս հաճախ բաց թողնվող երեք կետ՝ կաղապարի փորձարկման ժամանակը, առաջին արտադրության խոտանը և կաղապարի պարբերական սպասարկումը։ Երեքն էլ ավելանում են կաղապարի գնի վրա։
Ի՞նչն է որոշում մեքենան
Երբ կաղապարը պարզ է, ընտրվում է մեքենան, ոչ թե հակառակը։ Որոշիչ գործոններն են.
- Միակցման ճիգ — գտնվում է կաղապարի բաժանման հարթության վրա ընկնող մակերեսը բազմապատկելով նյութի պահանջած խոռոչի ճնշմամբ (միակցման ճիգի հաշվիչ)
- Ներցայտման ծավալ — ներցայտման զանգվածը պետք է մնա պտուտակի ծավալի 20–80%-ի միջակայքում
- Կաղապարի չափեր — սյուների միջև հեռավորություն, բացման ընթացք, կաղապարի նվազագույն բարձրություն
- Շարժաբերի տեսակ — որոշվում է հերթափոխերի քանակով և էներգիայի ծախսով
Տոննաժի միջակայքերը սերիաների միջև համընկնում են. որոշողը կիրառությունն է։ Սերիաների համեմատությունը և ընտրության չափանիշները ինչպես ընտրել մեքենա հոդվածում են, իսկ մոդելների ցանկը՝ պլաստմասսայի ներարկման ձուլման մեքենաների մոդելներ էջում։
Արտադրությունը միայն մեքենան չէ
Սա առաջին ներդրման ամենատարածված սխալն է. մեքենայի համար բյուջե է հատկացվում, իսկ նրա կողքի օղակները թողնվում են հետոյի։ Մինչդեռ դետալի որակը որոշող փոփոխականների մեծ մասը մեքենայից դուրս է։
| Օղակ | Ինչ է լինում, եթե այն բաց է թողնվում |
|---|---|
| Հումքի փոխադրում | Ձեռքով սնուցում. աղտոտում, խոնավության կլանում և կանգառներ |
| Չորացում | Արծաթավուն շերտեր, պղպջակներ և ամրության կորուստ հիգրոսկոպիկ նյութում |
| Չափաբաշխում | Գույնի շեղում և վատնված մաստերբաչ |
| Կաղապարի ջերմակարգավորում | Չափերի շեղում, ծռում, երկարող ցիկլ |
| Տաք լցանային համակարգ | Լցանը վերադառնում է որպես խոտան, ցիկլը երկարում է |
| Կաղապարի ամրացում | Կաղապարի փոխարինումները ժամեր են տևում, փոքր խմբաքանակները դառնում են անշահավետ |
| Մետաղի զատում | Պտուտակի և գլանի վնասում, չպլանավորված պարապուրդ |
Շղթայի ամենաթույլ օղակն է որոշում ցիկլը և որակը։ Ճիշտ չափավորված մեքենան չի կարող օգտագործել իր հզորությունը, երբ աշխատում է անբավարար չորանոցի հետ։
Ե՞րբ է ընդունվում նյութի վերաբերյալ որոշումը
Դետալի նախագծի հետ միասին։ Նյութն ազդում է և՛ երկրաչափության, և՛ պրոցեսի վրա. կծկման գործակիցը, կաղապարի ջերմաստիճանը, չորացման պահանջը և հոսունությունը տարբերվում են ըստ նյութի։
Դետալի հիման վրա նյութ ընտրելու համար կարելի է օգտվել ինժեներական պլաստմասսաների ընտրության ուղեցույցից, իսկ վերամշակման թվային արժեքների համար՝ նյութերի վերամշակման պարամետրերի աղյուսակից։ Քանի որ այն ուղղակիորեն ազդում է չափը պահելու վրա, կծկման և չափային կայունության թեման պետք է հայտնի լինի նախագծման փուլում. կաղապարը պատրաստվում է կծկման հավելուկով։
Հերթականությունը՝ զրոյից կազմակերպելիս
1. Պարզեցրեք դետալը և տարեկան քանակը։ Առանց այս երկու տեղեկության ոչ մի գնային առաջարկ իմաստ չունի։ 2. Որոշեք նյութը։ Մեխանիկական և ջերմային պահանջներ, ապա վերամշակելիություն։ 3. Որոշեք խոռոչների թիվը։ Քանակը և ցիկլի տևողությունը հաշվարկվում են միասին. չափազանց շատ խոռոչները թանկացնում են կաղապարը, չափազանց քիչը սահմանափակում է արտադրողականությունը։ 4. Նախագծել տվեք կաղապարը։ Կծկման հավելուկը, ներթողի դիրքը, հովացման ուղիները և օդահեռացումը որոշվում են այս փուլում։ 5. Ընտրեք մեքենան՝ կաղապարին համապատասխան։ Տոննաժը, ներցայտման ծավալը և կաղապարի չափերը ստուգվում են միասին։ 6. Օժանդակ սարքավորումները պլանավորեք նույն բյուջեում։ Հետոյի թողնված օղակը առաջին ամսից սկսած վերադառնում է որպես ծախս։ 7. Գործարկեք ընթացակարգով։ Առանց գրառումների գործարկումը նշանակում է նույն աշխատանքը կրկին կատարել կաղապարի յուրաքանչյուր փոխարինման ժամանակ. մեթոդի համար տե՛ս կաղապարի գործարկման ընթացակարգը։
Առաջին արտադրության երեք ամենատարածված սխալները
Կաղապարը պատրաստել տալ նախքան մեքենայի հայտնի լինելը։ Եթե կաղապարի չափերը չեն համապատասխանում առկա մեքենային, պետք է փոխվի կամ կաղապարը, կամ մեքենան. երկուսն էլ թանկ են։
Չհաշվարկել քանակի շեմը։ Փոքր ծավալի աշխատանքի համար կաղապար պատրաստել տալը մեկ դետալի ինքնարժեքը բարձրացնում է մրցակիցներից վեր և կորցնում պատվերը։
Որակը բեռնել միայն մեքենայի վրա։ Չափային շեղումները, մակերևույթի արատները և գույնի տարբերությունները հաճախ ոչ թե մեքենայի, այլ գծի խնդիր են։ Ախտանիշների վրա հիմնված ախտորոշման համար արատների վերացման ուղեցույցն ընդգրկում է 33 տեսակի արատ։
---
Եթե պարզ են Ձեր արտադրել ցանկացող դետալի գծագիրը, նյութը և տարեկան քանակը, կարող ենք միասին պլանավորել գծի կազմակերպումը. պարզապես գրեք մեր տեխնիկական աջակցության թիմին։