 12 Modelle
Hochtemperatur-Trockenlufttrockner
- ✓ Hochtemperaturausführung (HT) – Prozesstemperatur 50–170 °C
- ✓ Wabenrotor (Adsorptionsmittel) – niedriger und stabiler Taupunkt
- ✓ Ideal für technische Kunststoffe wie PA66, PC, PPS, PEEK, PEI, PSU und PPA
- ✓ Bedienfeld mit grafischem Touchscreen (HMI)
- ✓ RCE-Funktion (Anti-Stress) und 3-stufiger Energiesparmodus
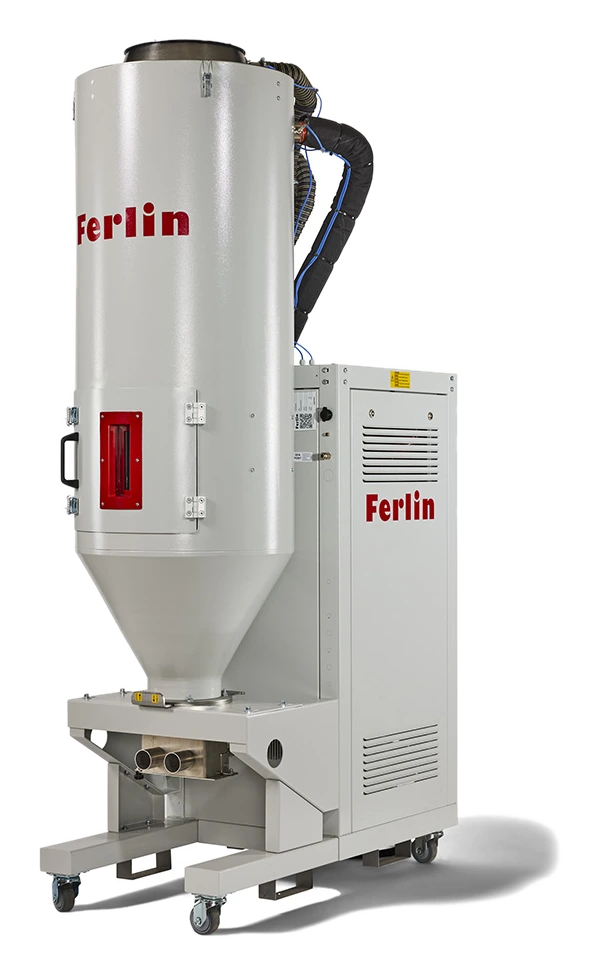
Ferlin EasyDry HT – Trockenlufttrockner für hohe Temperaturen
Die Ferlin EasyDry Baureihe FED-HT nutzt dieselbe Trockenlufttrocknung (Adsorptionstrocknung) mit Wabenrotor wie die Standard-EasyDry; durch die Anhebung der Prozesstemperatur auf den Bereich von 50–170 °C eignet sie sich jedoch für technische Kunststoffe, die bei hoher Temperatur getrocknet werden müssen.
Der Unterschied zum Warmlufttrockner
Warmlufttrockner entfernen nur die Oberflächenfeuchte und reichen bei hygroskopischen (feuchtigkeitsaufnehmenden) Kunststoffen nicht aus. Trockenlufttrockner senken den Taupunkt der Luft auf Werte bis –40 °C und entziehen dem Granulat auch die innere Feuchte.
Für welche Werkstoffe ist HT (Hochtemperatur) nötig?
Hochleistungskunststoffe erfordern eine Trocknung im Bereich von 120–170 °C; bei den üblichen 80–120 °C trocknen sie nicht ausreichend:
- Hochtemperatur erforderlich (HT): Polyamid (PA66), Polycarbonat (PC), PPS, PEEK, PEI (Ultem), PSU, PES, PPA, LCP
- Standard-hygroskopisch: ABS, PET, PBT, PMMA, TPU, PLA, ASA – für diese Werkstoffe eignet sich auch die Standard-EasyDry
Die EasyDry HT wird mit Trichtervolumen von 30–1500 L angeboten, mit Touch-HMI, RCE-Anti-Stress-Funktion, Energiesparmodi und Luftmengen von 15–350 m³/h.
Die HT-Ausführung lohnt sich nur bei technischen Kunststoffen, die eine hohe Temperatur erfordern. Für standardmäßige hygroskopische Rohstoffe genügt die normale Ausführung: Trocknertypen und Auswahltabelle.
Wann die HT-Ausführung nötig ist
Standard-Trockenlufttrockner arbeiten bis 150 °C. Einige technische Kunststoffe erfordern jedoch eine höhere Trocknungstemperatur: PA66, PPS, PEEK, PEI, PSU, PES, PPA und LCP gehören zu dieser Gruppe. Die HT-Ausführung erreicht bis 170 °C und deckt diese Werkstoffe ab.
Die Abgrenzung ist eindeutig: Ein Standardtrockner erreicht bei diesen Werkstoffen keine ausreichende Temperatur, und die Feuchte wird nicht vollständig entfernt. Die Folge sind Hydrolyse und ein Verlust mechanischer Eigenschaften bei der Verarbeitung – und dieser Schaden ist irreversibel.
Die PET-Seite
PET wird im Bereich von 160–180 °C mit einer Verweilzeit von 4–6 Stunden getrocknet; die angestrebte Restfeuchte liegt bei etwa 0,005 %. Bei unzureichend getrocknetem PET sinkt die Viskositätszahl, das Formteil wird trüb, und beim Blasen entsteht Berstgefahr. Ausführlich behandelt das Thema der Artikel zur PET-Preform-Herstellung.
Auch Übertrocknung schadet
Da bei hoher Temperatur gearbeitet wird, ist die Kontrolle der Verweilzeit umso wichtiger. Wird das Material „sicherheitshalber“ lange getrocknet, führt das bei Werkstoffen wie PET und TPU zu Abbau und Vergilbung. Die Zeit muss nach den Herstellerangaben eingestellt werden.
Für Standardanforderungen
Liegt der Temperaturbedarf unter 150 °C, ist die Standard-EasyDry ausreichend und wirtschaftlicher.