Lösungen für Maschinen,
Peripherie und Ersatzteile
Als Vertretung führender europäischer Hersteller in der Türkei liefern wir die Ausrüstung und den technischen Support, die Ihre Produktionslinie am Laufen halten.
Ein komplettes Ausrüstungsprogramm
für Ihre Produktionslinie

Kunststoff-Spritzgießmaschinen
Neue und gebrauchte Kunststoff-Spritzgießmaschinen

Zentrale Materialförderung und Fördergeräte
Automatische Materialförderung vom Silo und Big Bag zu den Maschinen

Gravimetrische Dosiersysteme
Farb- und Mahlgutdosierung für Kunststoffgranulat
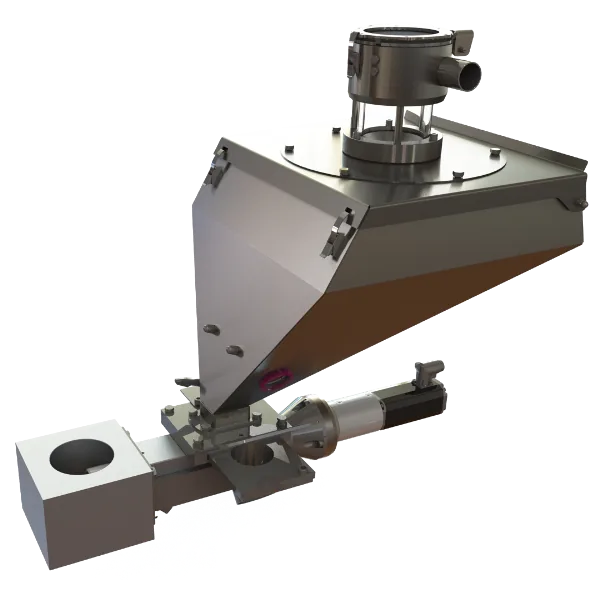
Volumetrische Dosiersysteme
Masterbatch-, Additiv- und Mahlgutdosierung

Trocknungssysteme für Kunststoffgranulat
Beistell- und Zentraltrocknungssysteme für Kunststoffgranulat

Temperiergeräte
Wasser- und Öltemperiergeräte für das Werkzeug

Heißkanalregelgeräte
Heißkanalregelgeräte und Nadelverschlusssysteme

Werkzeugschnellwechsel – magnetische und hydraulische Spannsysteme
Elektropermanente magnetische und hydraulische Werkzeugschnellspannung und -wechsel

MuCell-Gewichtsreduzierung
Gewichtsreduzierung durch Stickstoffinjektion und MuCell
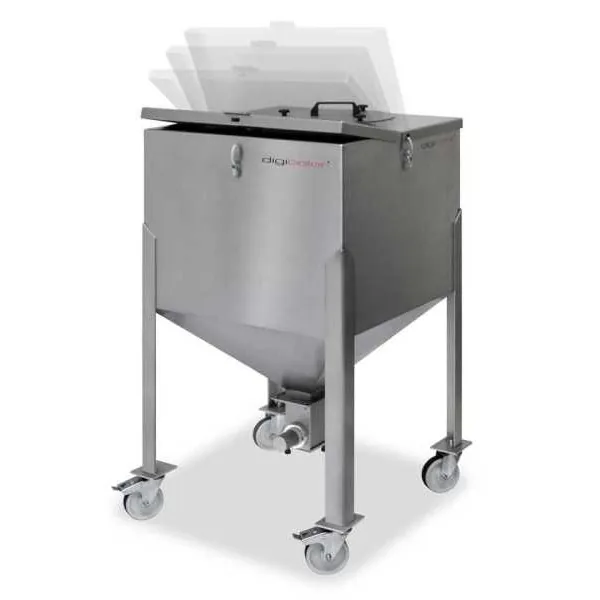
Granulatlagerung und Behälter
Granulatbehälter aus Edelstahl und Sackaufgabestationen
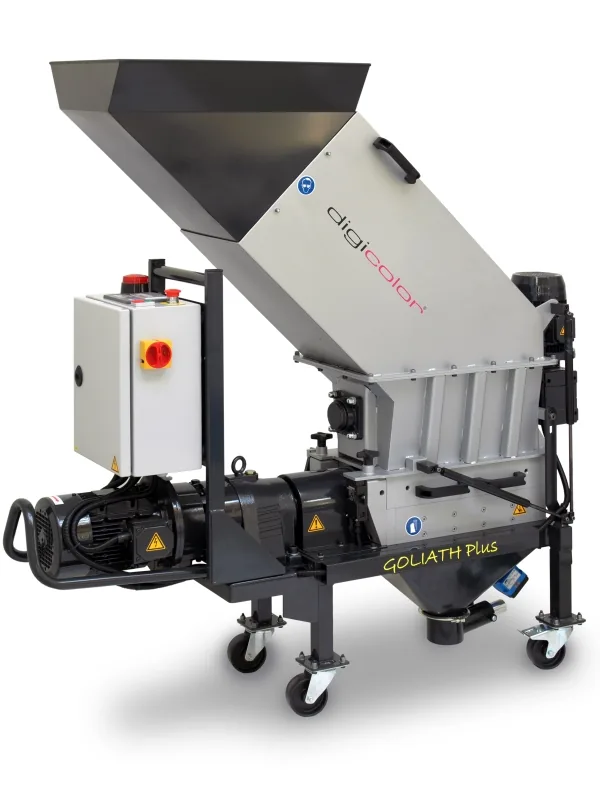
Kunststoff-Schneidmühlen
Schneidmühlen für Angüsse, Ausschuss und Fertigteile

Förderbänder
Maßgefertigte Förderbänder für die Spritzgießlinie

Magnete und Metallabscheidung
Permanentmagnete und Magnetabscheider
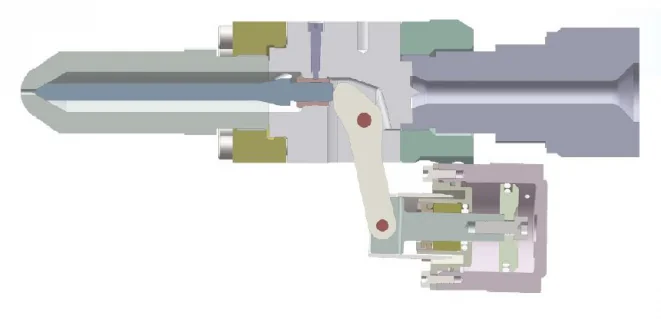
Nozzle System
Lösungen mit Verschluss-, Filter- und Mischdüsen
Blasluftkühlung beim Blasformen
Innenkühlung mit gekühlter Druckluft
Aus der Praxis
Echte Installationen
Maschinen und Anlagen, die wir auf Produktionslinien in der ganzen Türkei in Betrieb genommen haben — Technik, die sich in der Praxis bewährt hat.
Beliebte Produkte
 DKM Plastik Makineleri
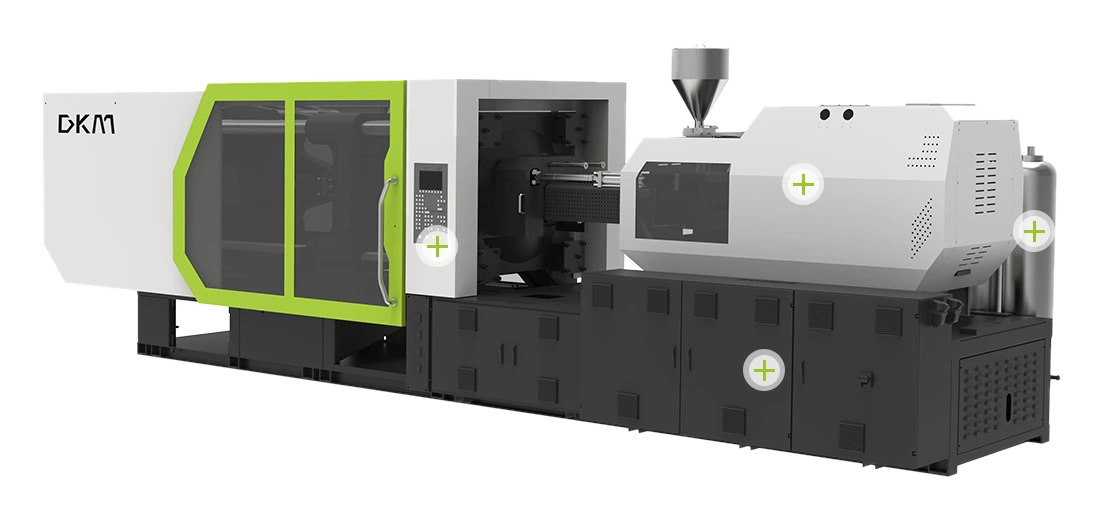 DKM Plastik Makineleri
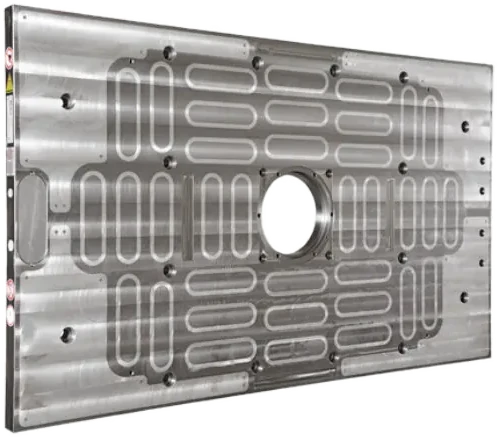 EAS Europe B.V.
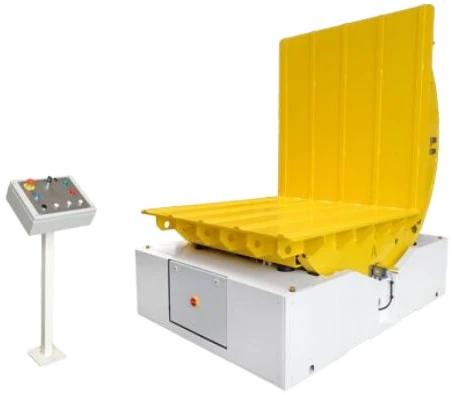 EAS Europe B.V.
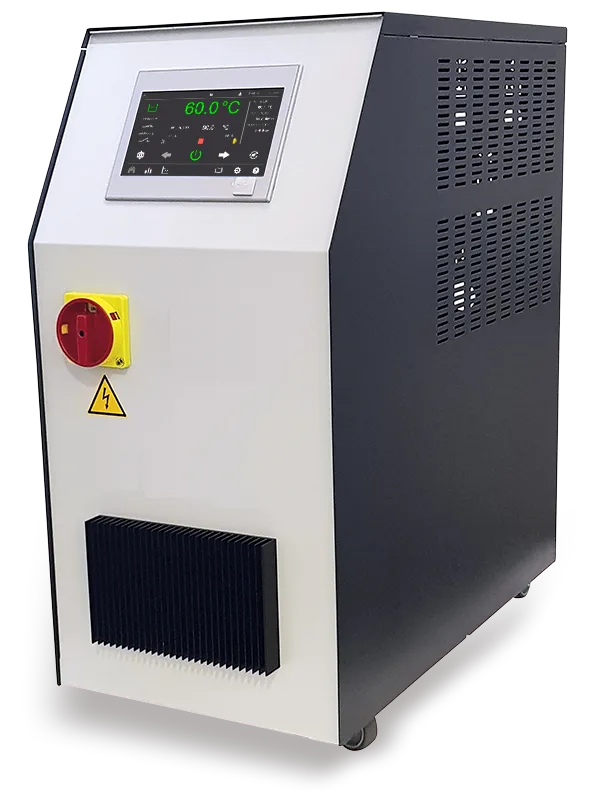 RUMMEL
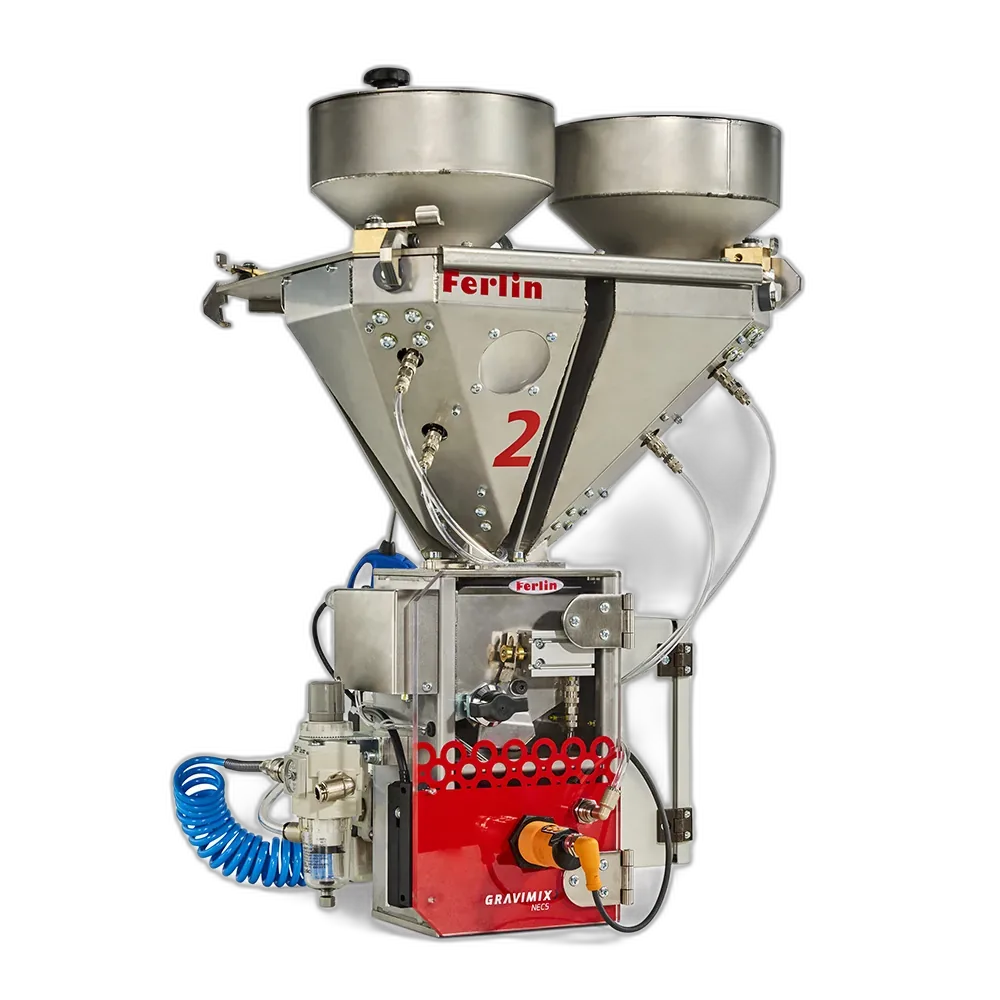 Ferlin Plastics Automation
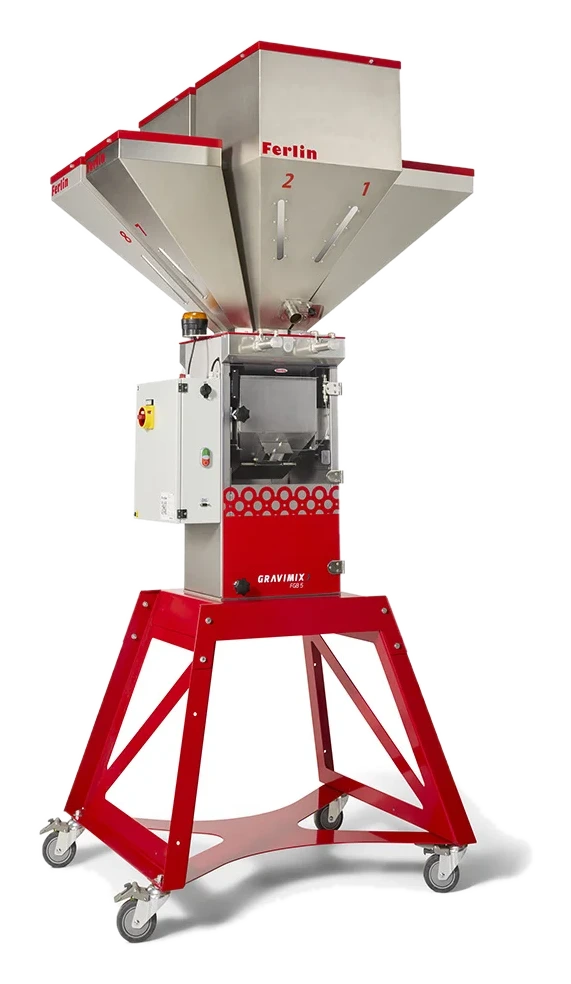 Ferlin Plastics Automation
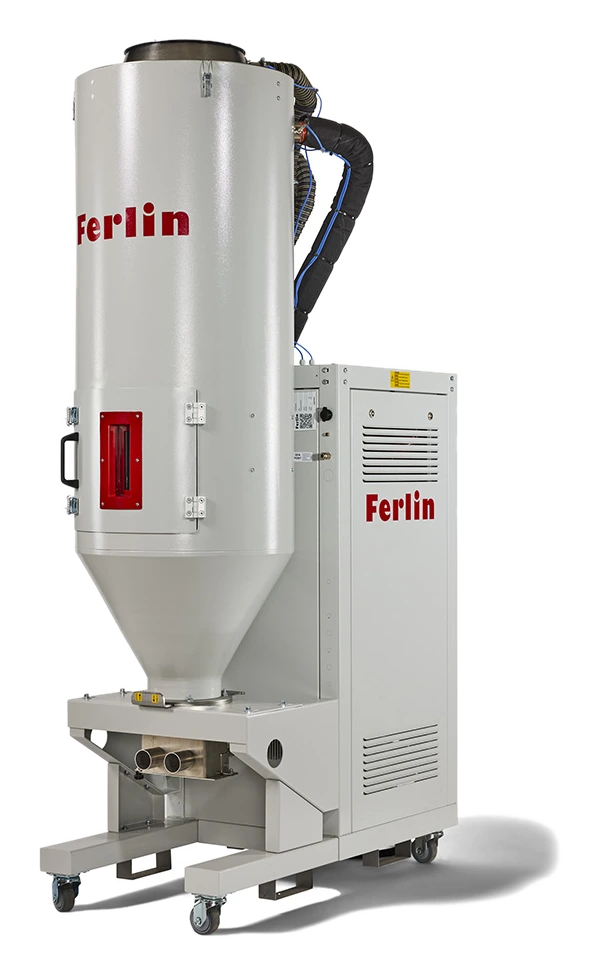 Ferlin Plastics Automation
 Ferlin Plastics Automation
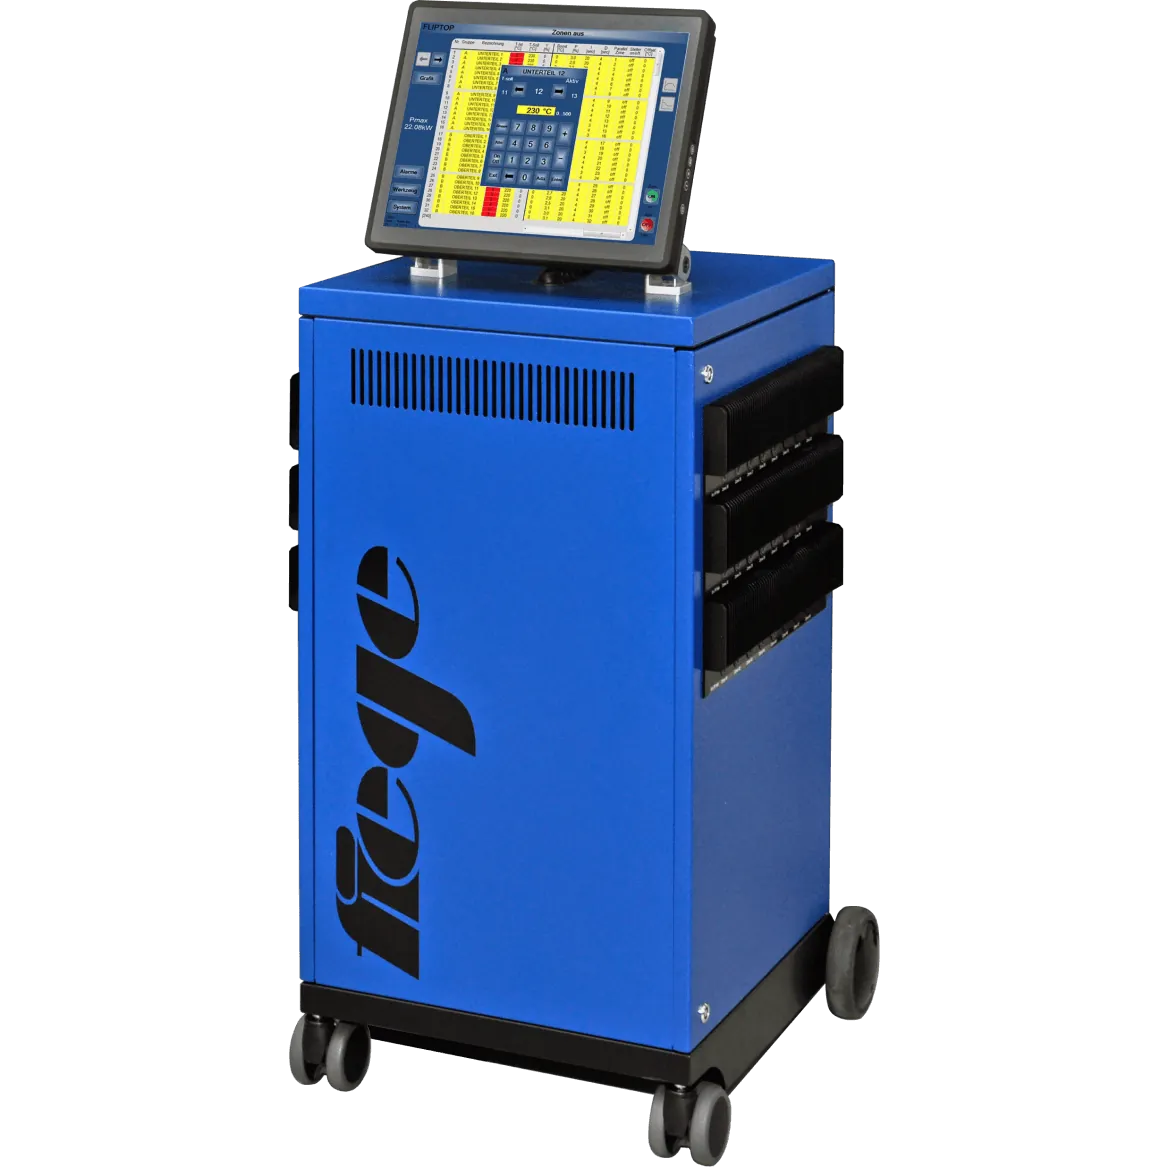 FIEGE Electronic
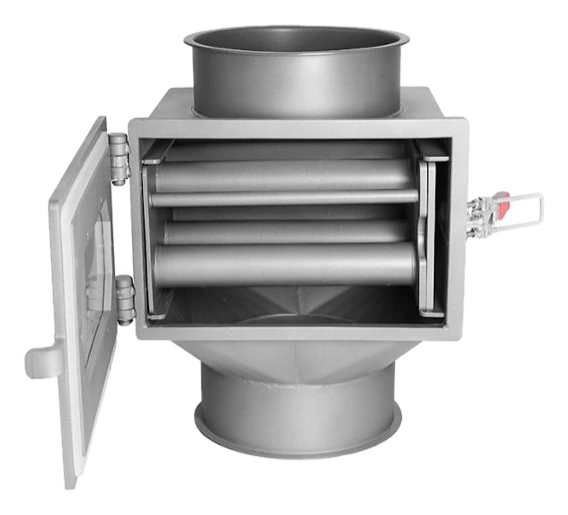 MENSINK Magnetics
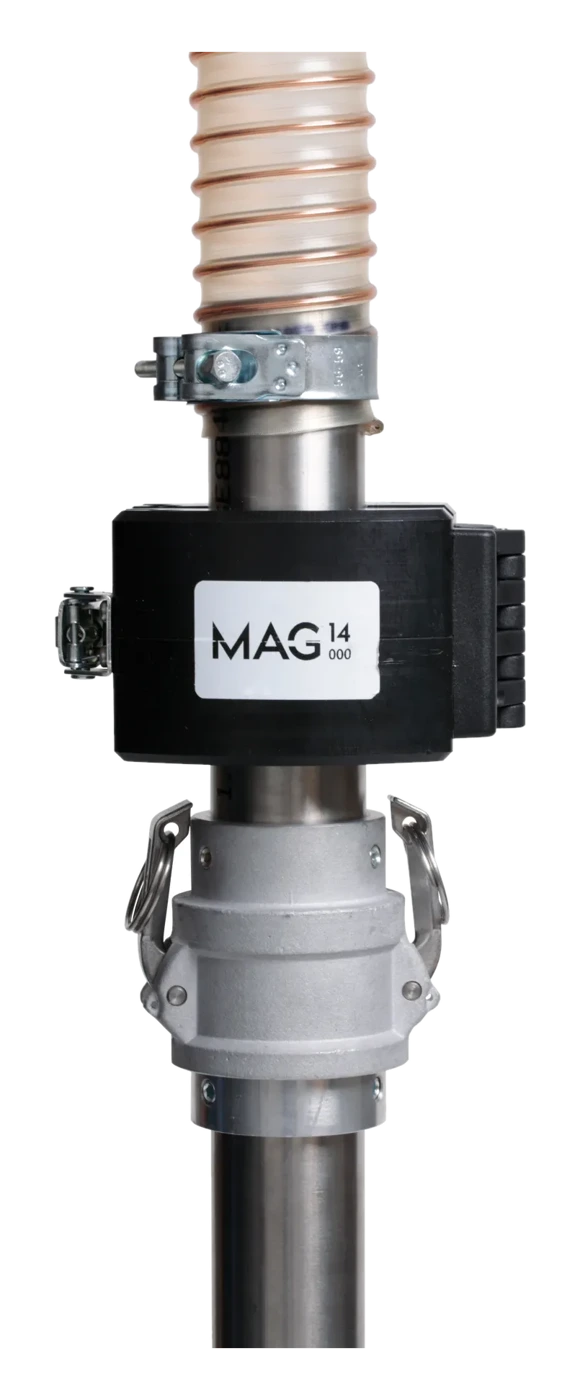 Michel Tube Engineering
Die Maschine ist ein Glied der Linie
In einer Spritzgießlinie sind Materialvorbereitung und Werkzeugvorbereitung abgeschlossen, bevor der Auftrag die Maschine erreicht. Geht bei einem Formteil etwas schief, schaut man meist zuerst auf die Maschine — dabei liegt die Ursache häufiger in einem Glied davor.
Ein Bestand von 1.275 Teilen, durchsuchbar nach Herstellercode
Von Dichtungen bis zu Hydraulikpumpen, von Sensoren bis zu Steuermodulen — die Liste enthält Teile von 46 verschiedenen Herstellern. Jede Zeile zeigt Herstellername, Herstellercode und Abmessungen, sodass Sie direkt nach dem Code suchen können, der Ihnen vorliegt.
 O-Ringe und Stützringe361 Teile
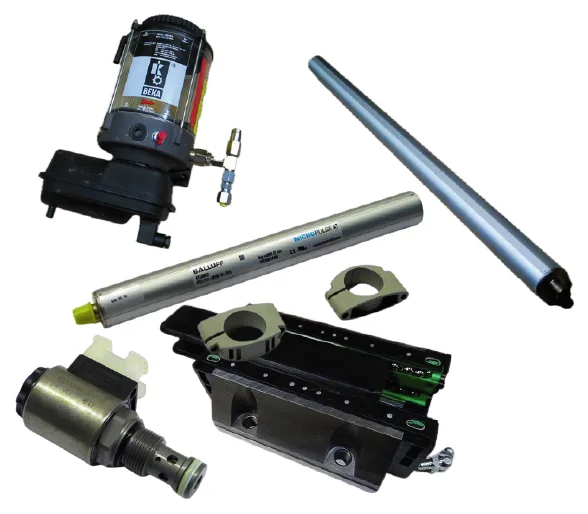 Positionssensoren71 Teile
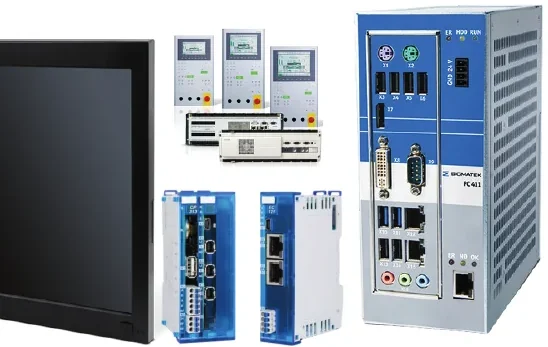 Steuermodule58 Teile
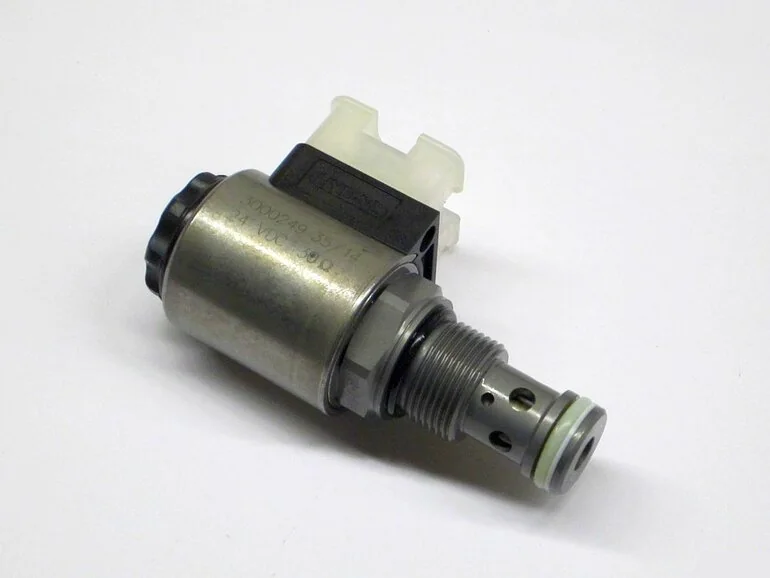 Wegeventile36 Teile
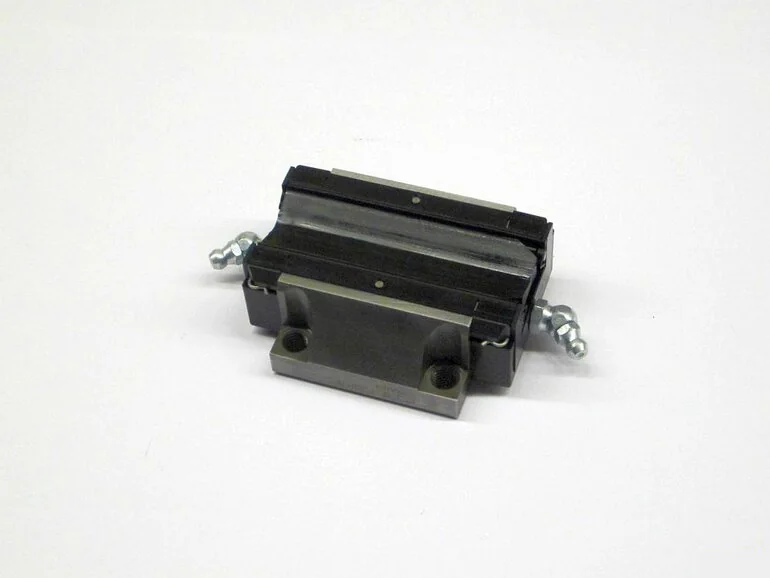 Führungswagen (Linearlager)34 Teile
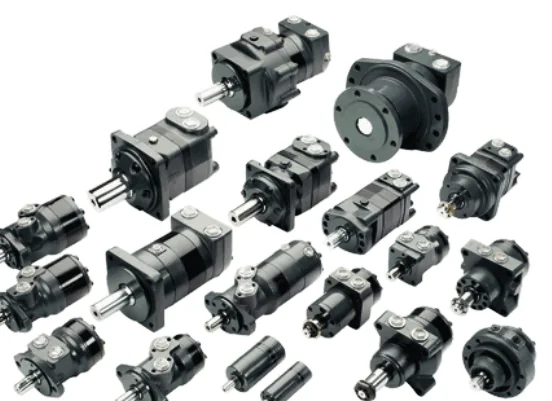 Hydromotoren29 Teile
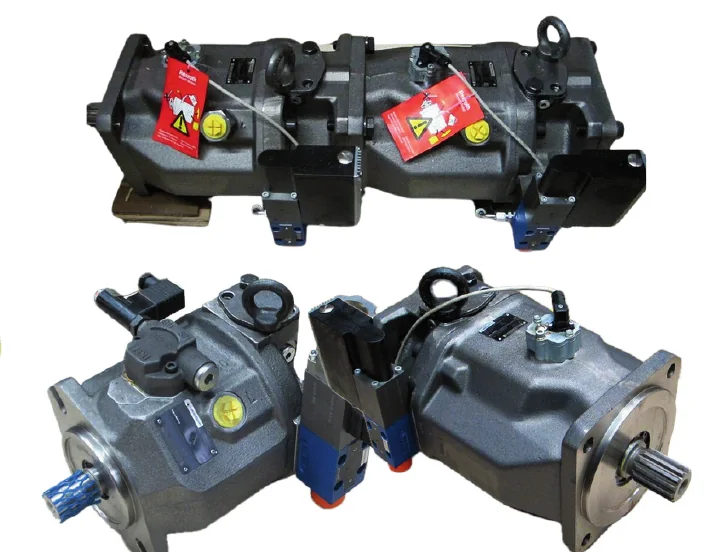 Verstellpumpen16 Teile
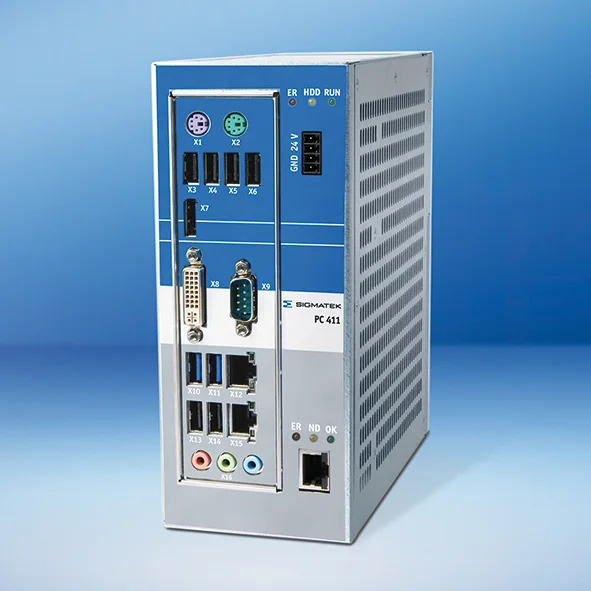 Elektronikkarten und Displays11 Teile
Technische Ratgeber und Fachartikel



Ihr zuverlässiger
Lösungspartner
Mit mehr als 22 Jahren Erfahrung unseres Gründerteams in der Kunststoff-Spritzgießindustrie beantworten wir jede Anforderung — von der Maschine bis zum Ersatzteil, von der Installation bis zur Schulung — aus einer Hand.
Technische Beratung
Auswahl der richtigen Ausrüstung für Ihre Linie, Prozessoptimierung und technische Beratung.
Mehr →Installation und Inbetriebnahme
Fachgerechte Installation vor Ort, Inbetriebnahme und Bedienerschulung — schlüsselfertige Lösungen.
Mehr →Ersatzteile und Service
Kontinuität in der Produktion dank eines breiten Lagerbestands und Originalersatzteilen.
Mehr →Schulung und Support rund um die Uhr
Bedienerschulung sowie technischer Support per Telefon und vor Ort, um Ihre Stillstandszeiten so gering wie möglich zu halten.
Mehr →Rechner
Der Schließkraftfaktor wird aus dieser Wanddicke abgeleitet: 1,00 (bis 1 mm 1,35 · 3 mm 1,00 · ab 5 mm 0,85). Bei langem Fließweg arbeiten Sie besser am oberen Ende des Bereichs.
Die Wahl der Baureihe hängt neben der Schließkraft auch von der Anwendung ab — es gibt eigene Baureihen für schnelle Verpackungsanwendungen, Medizintechnik, PET und PVC.
Wenn Sie eine 3D-Datei des Formteils haben, müssen Sie die Fläche nicht ausmessen — laden Sie die STL auf dem Reiter 3D-Datei hoch, dann werden projizierte Fläche und Volumen automatisch berechnet.
Diese Berechnungen liefern Richtwerte; die endgültige Auswahl muss auf der Formteilgeometrie, der Werkzeugkonstruktion und den Daten des Materialherstellers beruhen. Für eine Bewertung Ihrer konkreten Anwendung wenden Sie sich an unser Team für technischen Support.
So wird gerechnet
Beim Einspritzen erzeugt die Schmelze eine Kraft, die das Werkzeug aufzudrücken versucht. Diese Kraft ist die projizierte Fläche des Formteils senkrecht zur Trennebene multipliziert mit dem Werkzeuginnendruck. Die Schließkraft der Maschine muss darüber liegen; andernfalls öffnet das Werkzeug um einige Mikrometer, und es bildet sich Grat.
Der Faktor liegt je nach Werkstoff und Formteilart zwischen 0,3 und 0,8 t/cm²: niedrig bei leicht fließenden Werkstoffen (PE, PP), hoch bei hochviskosen (PC, PMMA). Je größer das Verhältnis Fließweg / Wanddicke, desto höher der erforderliche Druck — deshalb liegen dünnwandige Verpackungen nahe am oberen Ende des Bereichs. Füllstoffe wie Glasfasern erhöhen die Viskosität, daher geht auch der Additivanteil als Faktor in die Berechnung ein. Auf das Ergebnis wird ein Sicherheitszuschlag von 10–20 % aufgeschlagen.


Lassen Sie uns gemeinsam
Ihre Produktionslinie stärken
Wenden Sie sich an unser Expertenteam — für die Maschinen und Ersatzteile, die Sie benötigen.
Angebot anfordern
Füllen Sie das Formular aus — unser Team meldet sich so schnell wie möglich bei Ihnen.